Stabilimento Tecnomeccanica Di Crevalcore: L'Ingegneria Della Pressocolata Dell'Alluminio Tra Riconversione Industriale, Lavorazioni Meccaniche CNC E Componentistica Per La Mobilità Elettrica
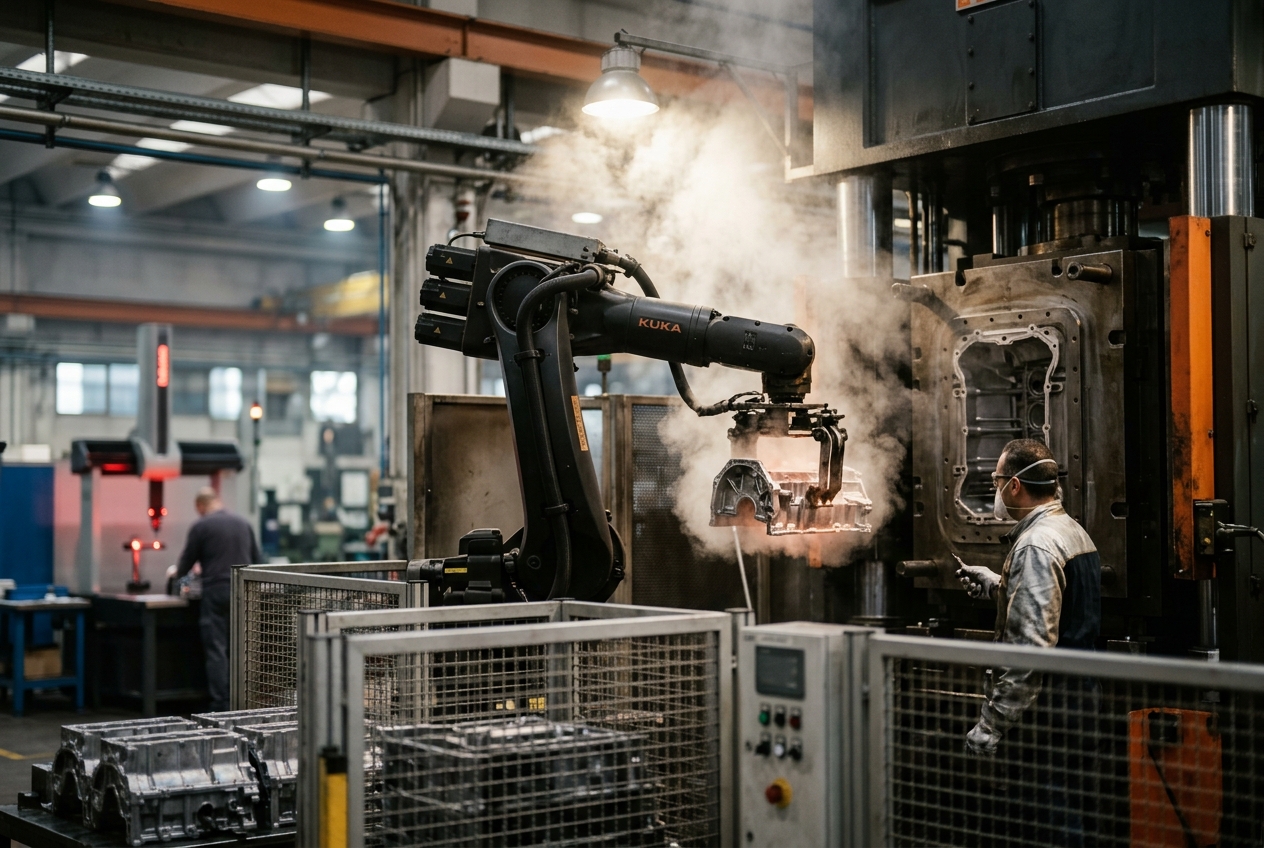
Questo saggio analizza in dettaglio le fondamenta termofluidodinamiche della pressocolata di leghe di alluminio, la scienza metallurgica degli stampi termoregolati, le tecnologie di finitura micrometrica a controllo numerico e la traiettoria economico-politica che ha consentito di salvaguardare il patrimonio di competenze della Motor Valley felsinea.
1. FISICA E TERMOFLUIDODINAMICA DELLA PRESSOCOLATA AD ALTA PRESSIONE (HPDC)
La tecnologia della pressocolata in camera fredda (Cold Chamber High-Pressure Die Casting) è un processo di formatura per fonderia caratterizzato da regimi idrodinamici e termici estremi. Il metallo fuso viene iniettato all’interno di una cavità d’acciaio indeformabile a velocità elevatissime e sotto pressioni idrauliche dell’ordine di centinaia di atmosfere, consentendo la produzione di getti a parete sottile ($1.5 - 4.0\text{ mm}$) con geometrie complesse, elevate proprietà meccaniche e tolleranze dimensionali ristrette.
1.1 Cinematica del Pistone e Dinamica delle Fasi d’Iniezione
Il ciclo di iniezione di una moderna isola robotizzata HPDC si articola rigorosamente in tre fasi sequenziali a controllo retroazionato ad anello chiuso (real-time closed-loop control):
-
Prima Fase (Riempimento lento del contenitore d’iniezione): Il pistone avanza a una velocità controllata compresa tipicamente tra $v_{p1} = 0.15\text{ m/s}$ e $0.40\text{ m/s}$. L'obiettivo idrodinamico fondamentale è evitare la formazione di un'onda di ritorno (breaking wave) all'interno della camicia (shot sleeve). L'inglobamento di aria nel metallo fuso durante questa fase iniziale genera macro-porosità gassose nel getto finale. La velocità critica del pistone per generare un'onda continua e priva di frangimenti è descritta dalla formulazione analitica derivata dalla teoria dei canali aperti: $$v_{crit} = \sqrt{g \cdot h_{free} \cdot \left(1 - \frac{h_0}{D}\right)}$$ dove $g$ è l'accelerazione gravitazionale, $D$ è il diametro interno della camicia e $h_0$ è l'altezza iniziale del battente di metallo liquido.
-
Seconda Fase (Iniezione rapida e riempimento della cavità): Nel momento in cui la lega liquida raggiunge l'attacco di colata (gate o materozza d'ingresso), il gruppo iniezione commuta istantaneamente alla seconda fase. Il pistone accelera fino a velocità di $v_{p2} = 3.0 - 7.5\text{ m/s}$, spingendo il fluido metallico attraverso gli attacchi di colata con velocità di efflusso comprese tra: $$v_g = 30 - 60\text{ m/s}$$ A tali velocità, il regime di moto del metallo attraverso l'attacco non è laminare ma atomizzato e quasi-turbolento. Il numero adimensionale di Reynolds all'attacco di colata: $$Re = \frac{\rho \cdot v_g \cdot d_h}{\mu}$$ (dove $\rho \approx 2500\text{ kg/m}^3$ è la densità della lega fusa, $d_h$ è il diametro idraulico dell'attacco e $\mu \approx 1.2 \times 10^{-3}\text{ Pa}\cdot\text{s}$ è la viscosità dinamica) supera ampiamente la soglia critica, attestandosi a valori $Re > 5 \times 10^4$. L'energia cinetica deve essere calibrata in funzione del tempo critico di riempimento della cavità ($t_{fill}$), che oscilla tra $10\text{ ms}$ e $45\text{ ms}$. Se $t_{fill}$ eccede il limite di pre-solidificazione della lega, si innescano difetti di giunzione fredda (cold shuts); se è troppo breve, l'erosione dello stampo subisce un'impennata esponenziale.
-
Terza Fase (Compattazione dinamica e moltiplicazione di pressione): Non appena la cavità stampo è geometricamente satura, il pistone subisce una decelerazione quasi istantanea. In questa frazione di millisecondo entra in azione l'accumulatore idraulico ausiliario (moltiplicatore di pressione), che innalza la pressione specifica sul metallo a valori di: $$P_{spec} = 800 - 1000\text{ bar}\quad (80 - 100\text{ MPa})$$ Questa pressione idrostatica viene mantenuta durante l'intero intervallo di solidificazione della colata per compensare volumetricamente il ritiro liquido-solido tipico delle leghe di alluminio (pari a circa il $3.5\% - 6.0\%$ in volume) ed eliminare la formazione di micro-porosità da ritiro (shrinkage porosities o risucchi).
1.2 Metallurgia delle Leghe di Alluminio Primarie e Secondarie
Lo stabilimento di Crevalcore fa perno su formulazioni ipoeutettiche ed eutettiche della famiglia Alluminio-Silicio, ottimizzate per requisiti di colabilità e resistenza strutturale:
- EN AC-46000 (AlSi9Cu3(Fe)): Lega secondaria da riciclo per eccellenza nel settore automotive. La presenza di Silicio ($8.0 - 11.0\%$) garantisce un'eccellente fluidità a caldo e una ridotta contrazione volumetrica; il Rame ($2.0 - 4.0\%$) incrementa la durezza e la resistenza meccanica a trazione ($R_m \ge 240\text{ MPa}$, $R_{p0.2} \ge 140\text{ MPa}$) mediante indurimento per precipitazione delle fasi intermetalliche $\theta\text{-Al}_2\text{Cu}$. Il contenuto controllato di Ferro ($0.6 - 1.1\%$) svolge il ruolo fondamentale di anti-incollaggio (anti-soldering) della fusione sulle matrici in acciaio dello stampo, pur richiedendo un rigoroso controllo morfologico per evitare la precipitazione di aghi fragili di fase $\beta\text{-Al}_5\text{FeSi}$.
- EN AC-43400 (AlSi10Mg(Fe)): Lega quasi-eutettica a basso contenuto di rame, fondamentale per componenti strutturali della mobilità elettrica (es. scatole batteria, alloggiamenti per inverter). Il silicio ($9.0 - 11.0\%$) assicura una colabilità ideale per pareti sottili; il magnesio ($0.20 - 0.50\%$) consente di eseguire trattamenti termici mirati (T5/T6) per la precipitazione finissima di $\beta''\text{-Mg}_2\text{Si}$, raggiungendo carichi di snervamento superiori a $200\text{ MPa}$ e allungamenti a rottura ($A_5$) superiori al $4-6\%$.
La comparsa di cricche a caldo (hot tearing) si manifesta tipicamente nell'intervallo di coerenza dendritica terminale, quando la frazione solida $f_s$ si colloca tra $0.85$ e $0.95$. In questa finestra bifasica, lo scheletro solido dendritico non è più in grado di scorrere liberamente ma il liquido residuo interstiziale non possiede una permeabilità sufficiente per compensare le tensioni termomeccaniche derivanti dal ritiro. La gestione termo-cinetica dello stampo e la regolazione della curva di pressione specifica di compattazione impediscono il superamento della soglia di deformazione critica a trazione ($\varepsilon_{crit}$) del materiale semisolidificato.
1.3 Termica della Solidificazione: Legge di Chvorinov e Forza di Chiusura
Il tempo di solidificazione $t_s$ di un elemento di getto di volume $V$ e superficie disperdente $A$ a contatto con la matrice dello stampo è governato dalla legge macroscopica di Chvorinov modificata per la pressocolata ad alta pressione: $$t_s = B \cdot \left(\frac{V}{A}\right)^n = B \cdot M^n$$ dove $M = \frac{V}{A}$ rappresenta il modulo termico geometrico, $n$ è un esponente prossimo a $2$ per raffreddamento puramente conduttivo attraverso uno stampo metallico spesso, e $B$ è il coefficiente di solidificazione del sistema lega-stampo: $$B = \frac{\pi}{4} \cdot \left[ \frac{\rho_m \cdot L_f + \rho_m \cdot c_{p,m} \cdot (T_{inj} - T_m)}{\sqrt{k_d \cdot \rho_d \cdot c_{p,d}} \cdot (T_m - T_{die})} \right]^2$$ dove $\rho_m$, $L_f$, $c_{p,m}$ sono rispettivamente la densità, il calore latente di fusione ($\approx 390\text{ kJ/kg}$) e il calore specifico della lega; $k_d$, $\rho_d$, $c_{p,d}$ rappresentano la conducibilità termica, la densità e il calore specifico dell'acciaio dello stampo; $T_{inj}$, $T_m$, $T_{die}$ sono la temperatura di iniezione del metallo ($670-710^\circ\text{C}$), la temperatura media di solidificazione e la temperatura della parete dello stampo ($180-240^\circ\text{C}$).
Dimensionamento della Forza di Chiusura della Pressa ($F_{clamp}$)
Durante la fase di sovrapressione, la pressione idrostatica $P_{spec}$ tende ad aprire le due semi-matrici dello stampo lungo il piano di bava (parting line). La forza di chiusura idro-meccanica della pressa deve superare la forza di spinta del metallo, integrata con un opportuno fattore di sicurezza: $$F_{clamp} \ge P_{spec} \cdot A_{proj} \cdot S_{safe}$$ * Esempio di calcolo applicato a un alloggiamento e-axle prodotto a Crevalcore: * Area proiettata del getto: $A_{part} = 2200\text{ cm}^2$ * Area proiettata di canali di colata, materozze, pozzetti di lavaggio (overflows) e blocchi del vuoto: $A_{feed} = 650\text{ cm}^2$ * Area proiettata totale: $A_{proj} = 2850\text{ cm}^2 = 0.285\text{ m}^2$ * Pressione specifica di compattazione: $P_{spec} = 900\text{ bar} = 90\text{ MPa} = 90 \times 10^6\text{ N/m}^2$ * Fattore di sicurezza dinamico ($S_{safe} = 1.15$ per assorbire i picchi di pressione idraulica all'arresto del pistone): $$F_{clamp} \ge 90 \times 10^6\text{ Pa} \times 0.285\text{ m}^2 \times 1.15 = 29.497.500\text{ N} \approx 29.500\text{ kN} \approx 3000\text{ tonnellate}$$ Lo stabilimento opera pertanto con presse orizzontali di tonnellaggio elevato ($2500 - 3500\text{ t}$), equipaggiate con cinematismo a ginocchiera e colonne pretensionate in acciaio legato per garantire la perfetta complanarità delle piastre ed eliminare bave di giunzione.
2. INGEGNERIA DEGLI STAMPI E TERMOREGOLAZIONE AVANZATA
La matrice di pressocolata è un componente meccanico sottoposto a sollecitazioni termo-meccaniche cicliche estremamente severe. Ogni ciclo operativo espone la superficie dell'acciaio a salti termici repentini ($\Delta T \approx 400 - 500^\circ\text{C}$ nell'arco di pochi decimi di secondo), seguiti dall'azione abrasiva del getto liquido e dal raffreddamento forzato mediante lubro-distaccanti.
2.1 Metallurgia degli Acciai per Lavorazioni a Caldo (AISI H13 / DIN 1.2344)
Gli stampi impiegati nel sito di Crevalcore sono realizzati con acciai speciali per lavorazioni a caldo ad altissima purezza metallurgica, ottenuti mediante rifusione sotto scoria elettroconduttrice (ESR - Electro-Slag Remelting). La composizione chimica standard dell'acciaio AISI H13 (corrispondente a DIN X40CrMoV5-1 / W.Nr. 1.2344) è rigorosamente bilanciata:
| Elemento Chimico | % in Peso | Funzione Metallurgica Primaria |
|---|---|---|
| Carbonio (C) | $0.37 - 0.43\%$ | Garantisce la durezza della matrice martensitica dopo tempra. |
| Cromo (Cr) | $4.80 - 5.50\%$ | Aumenta la temprabilità e la resistenza all'ossidazione ad alta temperatura. |
| Molibdeno (Mo) | $1.20 - 1.75\%$ | Riduce la fragilità al rinvenimento e conferisce elevata resistenza al creep termico. |
| Vanadio (V) | $0.90 - 1.20\%$ | Forma carburi secondari durissimi $V_4C_3$ che ostacolano l'ingrossamento del grano austenitico. |
| Silicio (Si) | $0.80 - 1.20\%$ | Incrementa la resistenza al rinvenimento termico. |
Il trattamento termico delle matrici prevede una tempra in forno a vuoto con spegnimento in azoto pressurizzato ($10-12\text{ bar}$), seguita da almeno tre cicli di rinvenimento ad alta temperatura ($550-600^\circ\text{C}$) per conseguire una durezza operativa target di $44 - 48\text{ HRC}$. Tale intervallo massimizza la tenacità a frattura ($K_{IC} \approx 45 - 55\text{ MPa}\cdot\text{m}^{1/2}$), prevenendo cedimenti catastrofici per fatica termica ciclica (heat checking o ragnatura da fatica superficiale).
Per contrastare l'usura adesiva, l'erosione e la saldatura della lega di alluminio sull'acciaio, le superfici di contatto subiscono trattamenti termochimici di nitrurazione al plasma (plasma nitriding). Il processo viene condotto a temperature inferiori a quelle dell'ultimo rinvenimento ($480-500^\circ\text{C}$) per non alterare la durezza del cuore, generando: 1. Uno strato di diffusione interstiziale di azoto profondo $0.10 - 0.20\text{ mm}$ con durezza superficiale superiore a $900 - 1100\text{ HV0.1}$. 2. Un controllo accurato dello strato dei composti (white layer $\gamma'\text{-Fe}4\text{N}$ e $\varepsilon\text{-Fe}{2-3}\text{N}$), mantenuto al di sotto di $2-4\text{ }\mu\text{m}$ per scongiurare delaminazioni superficiali sotto carichi ciclici pulsanti.
2.2 Termoregolazione Avanzata: Conformal Cooling e Circuiti Idraulici
La termoregolazione della matrice costituisce la chiave per governare la solidificazione direzionale del getto ed eliminare le distorsioni geometriche post-estrazione. I metodi tradizionali con canali di foratura retti lasciano zone calde (hot spots) in corrispondenza di nervature profonde o inserti snelli.
- Canali di Raffreddamento Conformal 3D: Realizzati mediante fusione laser su letto di polvere metallica (DMLS/SLM) in polveri d'acciaio martensitico (Maraging 300 o 1.2709) o inserti brasati sotto vuoto. I condotti seguono fedelmente il profilo tridimensionale della cavità a una distanza costante ($d = 4 - 8\text{ mm}$ dalla superficie), massimizzando il coefficiente di scambio termico globale: $$q'' = U \cdot (T_{die} - T_{fluid}) = \frac{T_{die} - T_{fluid}}{\frac{d}{k_{die}} + \frac{1}{h_{conv}}}$$
- Fluidi di Termoregolazione Dinamica: Lo stabilimento impiega centraline multizona a circuito chiuso:
- Olio diatermico sintetico ad alta stabilità termica ($200 - 280^\circ\text{C}$): Impiegato per il preriscaldo omogeneo dello stampo e per zone ad elevato spessore dove è necessario rallentare la solidificazione iniziale per favorire l'alimentazione liquida.
- Acqua pressurizzata ($140 - 180^\circ\text{C}$ a $10-15\text{ bar}$): Offre un calore specifico quadruplo rispetto all'olio ($c_p \approx 4.18\text{ kJ/kg}\cdot\text{K}$ contro $c_p \approx 2.1\text{ kJ/kg}\cdot\text{K}$) e garantisce un'asportazione termica rapida ed efficiente nelle zone massive soggette a risucchio.
2.3 Lubro-distacco Robotizzato Micro-Spray a Secco
L'evoluzione tecnologica implementata nelle isole di colata a Crevalcore ha progressivamente sostituito il tradizionale spruzzamento a pioggia di emulsioni acquose di cere al $2-5\%$ con sistemi robotizzati di micro-lubrificazione a secco (micro-spray dry lubrication):
       CONFRONTO TECNOLOGICO: SPRAY AD ACQUA VS. MICRO-SPRAY A SECCO

  [Spray Tradizionale ad Acqua]                 [Micro-Spray a Secco / Nanostrutturato]
  - Consumo: 2.0 - 5.0 litri/ciclo             - Consumo: 5 - 15 ml/ciclo (100% attivo)
  - Shock Termico Violento (ΔT ≈ 350 °C)        - Minimo Shock Termico (ΔT ≈ 50 °C)
  - Rischio Idrogeno e Porosità Gassosa         - Assenza Totale di Vapore Acqueo
  - Elevato Volume di Reflui da Smaltire        - Processo Ecologico "Zero Wastewater"
L'applicazione avviene tramite teste di micro-polverizzazione elettrostatica montate su bracci antropomorfi a 6 assi. Il velo di distaccante a base di polimeri sintetici termoresistenti o particelle nanostrutturate crea una barriera monomolecolare omogenea con uno spessore controllato di $0.5 - 2.0\text{ }\mu\text{m}$. I benefici fisici e di sostenibilità sono determinanti: * Eliminazione del violento shock termico superficiale dello stampo, con conseguente raddoppio della vita a fatica delle matrici metalliche. * Assoluta assenza di inclusioni di gas o vapore acqueo intrappolato nella cavità, requisito indispensabile per ottenere getti saldabili e sottoponibili a trattamenti termici ad alta temperatura senza rigonfiamenti (blistering). * Drastica riduzione dell'impronta idrica e azzeramento dei reflui oleosi industriali da trattare chimicamente.
3. LAVORAZIONI MECCANICHE CNC E METROLOGIA INTEGRATA
Una volta estratto, raffreddato e tranciato delle materozze, il getto grezzo viene trasferito al reparto lavorazioni meccaniche di precisione dello stabilimento di Crevalcore. La transizione verso la mobilità elettrica impone standard qualitativi che richiedono l'accoppiamento tra fonderia d'eccellenza e lavorazioni per asportazione di truciolo ad altissima velocità.
3.1 Centri di Lavoro ad Alta Velocità (HSC) e Tolleranze Micrometriche
Le linee di lavorazione meccanica sono composte da centri di lavoro orizzontali e verticali a 5 assi multipallet, dotati di elettromandrini ad alta frequenza capaci di raggiungere regimi di rotazione di $18.000 - 24.000\text{ rpm}$ e velocità di avanzamento rapido fino a $60 - 80\text{ m/min}$.
- Utensili in Diamante Policristallino (PCD): Nelle lavorazioni di fresatura frontale, alesatura, barenatura di sedi cuscinetto e filettatura interpolata, vengono adottati inserti in diamante policristallino (PCD) sintetizzato su supporto in carburo di tungsteno. Il PCD garantisce una conducibilità termica eccezionale, un'eccellente resistenza all'abrasione provocata dalle particelle di silicio eutettico presenti nella matrice di alluminio e una rugosità superficiale post-finitura estremamente ridotta: $$Ra \le 0.4 - 0.8\text{ }\mu\text{m},\quad Rz \le 3.2\text{ }\mu\text{m}$$
- Classi di Tolleranza IT6/IT7 e GD&T: I componenti per e-axle e scatole inverter richiedono tolleranze dimensionali strettissime (Classi ISO IT6 - IT7), con scostamenti limite inferiori a $\pm 8\text{ }\mu\text{m}$ sui diametri di alloggiamento cuscinetti e requisiti di Geometric Dimensioning and Tolerancing (GD&T) severi:
- Complanarità delle superfici di accoppiamento e sigillatura: $\le 0.03 - 0.05\text{ mm}$ su diagonali di oltre $600\text{ mm}$.
- Localizzazione e coassialità delle sedi albero rotore/statore: $\le 0.025\text{ mm}$.
3.2 Trattamenti Termici dei Getti Strutturali
Per le leghe della serie Al-Si-Mg a basso tenore di ferro e colate sotto vuoto (vacuum die casting), il ciclo produttivo integra trattamenti termici metallurgici: * Stato T5 (Invecchiamento Artificiale Diretto): Il getto viene raffreddato rapidamente all'uscita dello stampo e sottoposto a permanenza termica a $160 - 200^\circ\text{C}$ per $4-8\text{ ore}$. Questo processo distende le tensioni residue di colata e incrementa il carico di snervamento senza alterare la stabilità dimensionale. * Stato T6/T7 (Solubilizzazione, Tempra in Acqua e Invecchiamento / Sovrainvecchiamento): Riservato ai componenti strutturali crash-relevant. Prevede una solubilizzazione a $490 - 520^\circ\text{C}$ per $1-3\text{ ore}$, una tempra tempestiva in acqua calda o polimerica ($60-80^\circ\text{C}$) e un rinvenimento artificiale. L'assenza di gas intrappolato (garantita dal vuoto di cavità $< 30\text{ mbar}$) impedisce la formazione di bolle superficiali (blister) durante la solubilizzazione.
3.3 Controlli Non Distruttivi (NDT): Tomografia Computerizzata e Test ad Elio
L'assicurazione della qualità integrata nello stabilimento adotta le più avanzate tecnologie di collaudo non distruttivo:
-
Tomografia Industriale Computerizzata a Raggi X (CT 3D): Sistemi radiogeni microfocus ad alto voltaggio ($225 - 450\text{ kV}$) con sensori digitali flat panel a matrice attiva. La rotazione a $360^\circ$ del pezzo consente la ricostruzione volumetrica tridimensionale completa del getto, quantificando: * Dimensione, volume percentuale e distribuzione spaziale delle micro-porosità e inclusioni non metalliche (secondo le specifiche ASTM E505 e le linee guida VDG P201). * Analisi di scostamento dimensionale nominale-reale (actual-to-nominal CAD comparison) con mappe cromatiche di deviazione geometrica a risoluzione micrometrica.
-
Test di Tenuta Pneumatica ad Elio in Camera a Vuoto: I componenti destinati al contenimento di liquidi di raffreddamento dielettrici o alloggiamenti di schede elettroniche di potenza ad alto voltaggio richiedono gradi di protezione IP67 / IP6K9K. Il componente viene sigillato all'interno di una camera a vuoto, pressurizzato internamente con una miscela di elio (gas tracciante a molecola ultra-fine) e analizzato tramite uno spettrometro di massa a settore magnetico. La soglia di scarto è impostata su tassi di perdita estremamente restrittivi: $$Q_L < 1.0 \times 10^{-5} - 1.0 \times 10^{-6}\text{ mbar}\cdot\text{l/s}$$ garantendo l'impermeabilità assoluta contro infiltrazioni d'acqua, polveri e vapori per l'intero ciclo di vita utile del veicolo (15 anni / 300.000 km).
4. LA TRANSIZIONE INDUSTRIALE E DI MERCATO A CREVALCORE
La metamorfosi tecnica di Crevalcore riflette la complessa transizione ecologica ed economica che sta attraversando l'intera filiera automotive europea.
4.1 Dalla Crisi del Motore Termico al Rilancio Istituzionale
Lo stabilimento di Crevalcore, storicamente legato alla produzione di corpi farfallati (throttle bodies), collettori di aspirazione e supporti in alluminio per motori a combustione interna (ICE), si è trovato improvvisamente esposto alla contrazione dei volumi di fornitura legata all'elettrificazione dei propulsori e al calo delle commesse tradizionali. Nel settembre 2023 la proprietà Marelli (gruppo controllato dal fondo KKR) annunciò l'intenzione di dismettere il sito bolognese, aprendo una vertenza sindacale e sociale di portata nazionale.
La risposta del sistema territoriale emiliano-romagnolo ha visto una stretta sinergia tra la Regione Emilia-Romagna, il Ministero delle Imprese e del Made in Italy (MIMIT), la Città Metropolitana di Bologna, il Comune di Crevalcore e le organizzazioni sindacali confederali e di categoria (FIOM-CGIL, FIM-CISL, UILM). Il tavolo istituzionale ha scongiurato la chiusura mediante l'individuazione di un partner industriale solido e la strutturazione di un piano di co-investimento pubblico-privato.
Nell'agosto 2024 è stato formalizzato il passaggio del ramo d'azienda al gruppo Tecnomeccanica (società piemontese leader nella pressocolata di precisione con quartier generale a Novara), supportata finanziariamente dall'agenzia nazionale Invitalia.
L'operazione ha previsto: * Un investimento industriale complessivo compreso tra 20 e 22 milioni di euro, indirizzato all'installazione di nuove presse di colata di grande tonnellaggio, centri di lavoro CNC a 5 assi, isole di micro-lubrificazione robotizzata e un moderno parco solare fotovoltaico per la decarbonizzazione dei forni di fusione. * L'ingresso di Invitalia nel capitale sociale della NewCo con una quota di minoranza del 40% e un finanziamento agevolato di circa 7 milioni di euro a valere sul Fondo per la Salvaguardia dei Livelli Occupazionali e la Prosecuzione dell'Attività d'Impresa. * La salvaguardia immediata di 152 lavoratori transitati direttamente alle dipendenze di Tecnomeccanica con mantenimento dell'anzianità e dei trattamenti retributivi, affiancata da un piano sociale di ricollocazione interna, incentivi all'esodo e prepensionamenti per i restanti addetti.
4.2 Il Nuovo Portafoglio Prodotti per la Mobilità Elettrica
La riconversione industriale ha comportato una radicale riconfigurazione delle linee e degli stampi, orientando la capacità produttiva verso quattro pilastri strategici ad alto valore aggiunto:
5. IMPATTO SOCIO-ECONOMICO, VOCI DEL TERRITORIO E PROSPETTIVE FUTURE
La vicenda di Crevalcore non è soltanto una storia di successo metallurgico e ingegneristico, ma un modello di politica industriale attiva radicato nella tradizione di concertazione sociale dell'Emilia-Romagna.
Come documentato dalle principali testate giornalistiche regionali e nazionali — tra cui Il Resto del Carlino, BolognaToday, l'agenzia ANSA Emilia-Romagna e la redazione di Rai News Emilia-Romagna — la mobilitazione della comunità locale ha visto scendere in piazza operai, famiglie, tecnici, sindaci del circondario delle Terre d'Acqua e l'intera giunta regionale.
Le Voci delle Parti Sociali e delle Istituzioni
Dichiarazione congiunta delle rappresentanze sindacali RSU Crevalcore e segreterie territoriali FIOM-FIM-UILM:
"La vittoria di Crevalcore dimostra che la deindustrializzazione non è un destino ineluttabile di fronte alla transizione ecologica. Quando le lavoratrici e i lavoratori difendono le proprie competenze e le istituzioni pubbliche mettono in campo strumenti finanziari vincolanti come quelli di Invitalia, è possibile attrarre imprenditori industriali seri e convertire una fonderia storica in un'eccellenza per la mobilità del futuro."Dichiarazione dell'Assessorato allo Sviluppo Economico e Lavoro della Regione Emilia-Romagna:
"Il salvataggio e rilancio di questo stabilimento rappresenta un pilastro del Patto per il Lavoro e per il Clima. Abbiamo difeso il presidio industriale di Crevalcore non con sussidi passivi, ma con un progetto industriale competitivo fondato su investimenti in macchinari avanzati, ricerca metallurgica e sostenibilità ecologica. Crevalcore rimane un punto di forza della Mechatronics Valley emiliano-romagnola."
Sinergie Distrettuali e Prospettive di Sviluppo
L'integrazione di Tecnomeccanica nel tessuto industriale felsineo crea un'efficace sinergia tra la fonderia d'alluminio e i colossi dell'automotive e del packaging presenti nel raggio di 50 chilometri (tra cui Ferrari a Maranello, Lamborghini a Sant'Agata Bolognese, Ducati a Borgo Panigale e le aziende meccatroniche di Bologna e Modena). La prossimità geografica con i dipartimenti di Ingegneria Industriale dell'Università di Bologna e la rete dell'università dell'automotive MUNER (Motorvehicle University of Emilia-Romagna) permette lo sviluppo congiunto di simulazioni numeriche fluidodinamiche avanzate (mediante codici CFD come Magmasoft e Flow-3D) e la sperimentazione di nuove leghe leggere ad altissima conducibilità termica ed elevato contenuto di alluminio riciclato post-consumo (green aluminium a bassa impronta di $\text{CO}_2$).
6. PUNTI CHIAVE E SINTESI PER I LETTORI
La tabella seguente riassume le metriche tecnologiche, metallurgiche e industriali che contraddistinguono il nuovo ciclo produttivo dello stabilimento di Crevalcore:
| Ambito Tecnologico | Parametro di Processo / Metrica | Valore Operativo Standard | Obiettivo Qualitativo & Funzionale |
|---|---|---|---|
| Iniezione HPDC | Pressione Specifica ($P_{spec}$) | $800 - 1000\text{ bar}$ ($80 - 100\text{ MPa}$) | Eliminazione risucchi e compattazione del getto. |
| Idrodinamica Gate | Velocità Attacco Materozza ($v_g$) | $30 - 60\text{ m/s}$ | Riempimento atomizzato in $t_{fill} = 10 - 45\text{ ms}$. |
| Metallurgia Lega | Lega Principale per E-Mobility | AlSi10Mg(Fe) / EN AC-43400 | Saldabilità, duttilità elevata e trattamento T6. |
| Acciaio Matrici | Materiale e Durezza Stampo | AISI H13 ESR ($44 - 48\text{ HRC}$) | Resistenza al heat checking e tenacità a frattura. |
| Trattamento Superficie | Nitrurazione al Plasma | Durezza superficiale $> 1000\text{ HV0.1}$ | Protezione da usura, erosione e incollaggio metallo. |
| Termoregolazione | Circuiti Conformal Cooling 3D | Acqua pressurizzata ($140-180^\circ\text{C}$) / Olio | Solidificazione direzionale e riduzione tempi ciclo. |
| Lubrificazione | Micro-Spray a Secco Robotizzato | $5 - 15\text{ ml/ciclo}$ (Polimeri attivi) | Zero shock termico e assenza di porosità da gas. |
| Finitura Meccanica | Tolleranze Centri Lavoro CNC 5 Assi | Classi ISO IT6 - IT7 ($Ra \le 0.4\text{ }\mu\text{m}$) | Precisione micrometrica per accoppiamenti e-axle. |
| Collaudo Ermeticità | Test Tenuta ad Elio in Vuoto | Tasso perdita $< 10^{-6}\text{ mbar}\cdot\text{l/s}$ | Grado di protezione ermetica IP67 / IP6K9K. |
| Investimento Totale | Riconversione Industriale Sito | $20 - 22\text{ Milioni di Euro}$ | Rilancio produttivo e transizione green. |
| Salvaguardia Lavoro | Dipendenti Transitati in NewCo | 152 lavoratori (più piano sociale) | Continuità contrattuale e tutela del know-how. |
[!NOTE]
TAKEAWAY BOX: SINTESI STRATEGICA DELLA REINDUSTRIALIZZAZIONE DI CREVALCORE
- Fisica di Processo all'Avanguardia: L'adozione di parametri HPDC controllati in tempo reale (pressioni di compattazione a 900 bar, velocità di attacco fino a 60 m/s e vuoto di cavità spinto) consente la fabbricazione di componenti strutturali complessi esenti da porosità e cricche a caldo.
- Ingegneria di Stampi e Termica: L'integrazione di acciai H13 rifusi ESR nitrurati al plasma con canali di raffreddamento conformal 3D e micro-spray robotizzato a secco riduce i cicli termici distruttivi e annulla l'impatto ambientale dei reflui di fonderia.
- Finitura e Metrologia di Precisione: Tolleranze meccaniche micrometriche IT6/IT7 ottenute con utensili PCD, controlli tomografici 3D a raggi X secondo standard ASTM/VDG e collaudi pneumatici con gas elio assicurano la conformità per applicazioni critiche e-mobility.
- Efficacia del Modello Emilia-Romagna: La collaborazione coordinata tra Regione Emilia-Romagna, MIMIT, Invitalia, sindacati e investitori privati (Tecnomeccanica) ha trasformato una potenziale desertificazione industriale in un punto di riferimento per la componentistica meccatronica europea.