Stabilimento Varvel Di Valsamoggia: L'Ingegneria Dei Riduttori Meccanici Tra Cinematica a Vite Senza Fine, Profilatura Dei Denti Ad Elicoidi E Trasmissione Di Potenza Modulare
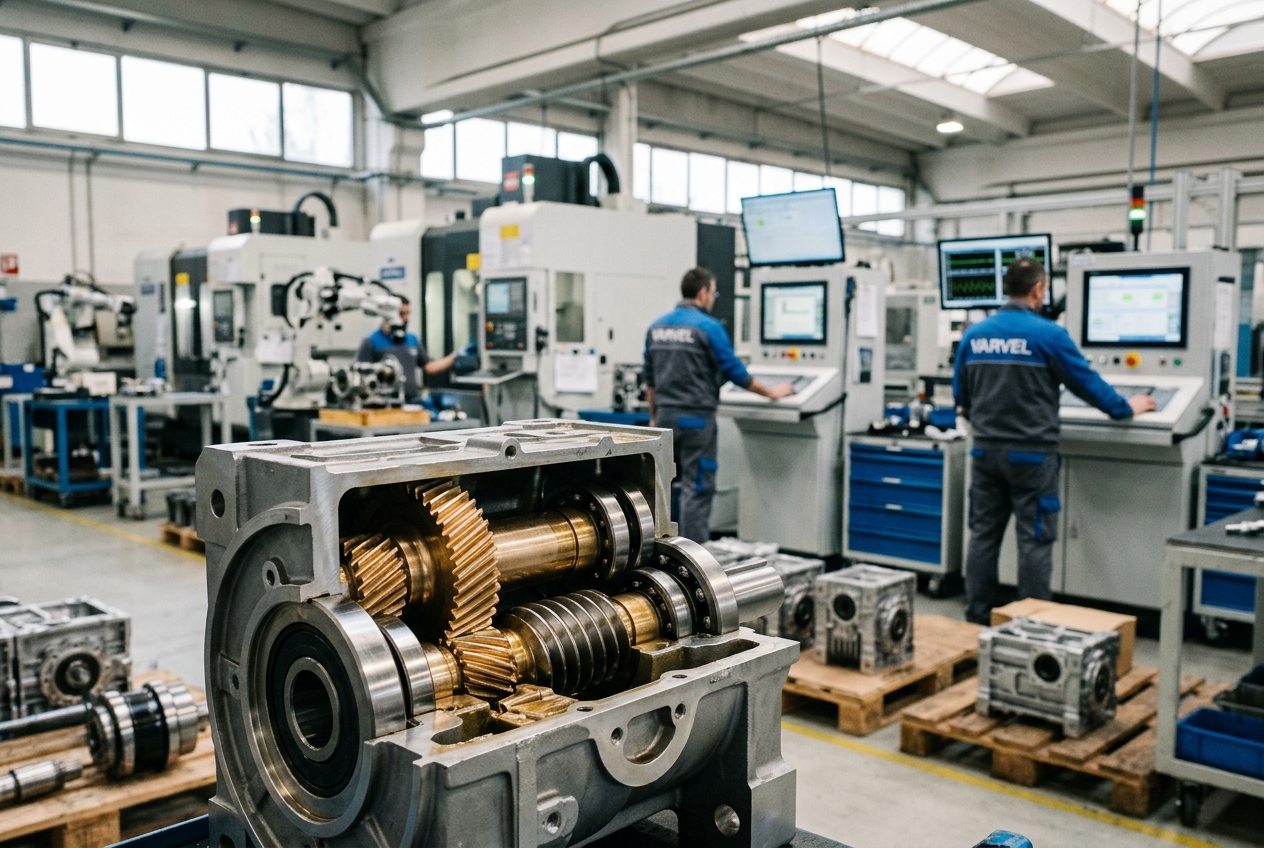
Nel cuore pulsante della Packaging and Mechatronics Valley emiliana, dove il territorio metropolitano di Bologna si fonde con le prime ondulazioni collinari di Valsamoggia, sorge uno dei poli produttivi più avanzati per la progettazione e la fabbricazione di sistemi di trasmissione meccanica: lo stabilimento di Varvel SpA a Crespellano. In un ecosistema industriale noto internazionalmente per l'altissima densità di costruttori di macchine automatiche, linee di confezionamento ad alta velocità e robotica industriale, il riduttore di velocità non rappresenta una semplice componente accessoria, bensì il vero e proprio cuore cinetico della macchina operatrice. È l'organo che converte l'energia elettromagnetica ad alta frequenza angolare dei motori elettrici nella coppia motrice controllata, precisa e affidabile necessaria a movimentare film plastici, cartoni, blister farmaceutici e linee di imbottigliamento continuo.
Questo saggio analizza in profondità l'eccellenza ingegneristica, la fisica del contatto e l'architettura produttiva 4.0 dello stabilimento di Valsamoggia, combinando un'indagine termomeccanica e tribologica di livello accademico con il resoconto giornalistico sulle dinamiche socio-economiche del distretto meccatronico bolognese.
1. Contesto e Radici Industriali: Dalle Officine del 1955 alla Fabbrica Digitale di Valsamoggia
Le origini di Varvel affondano le radici nel secondo dopoguerra, precisamente nel 1955, quando la visione imprenditoriale di Francesco Berselli diede vita a una realtà artigianale orientata alla meccanica di precisione nel capoluogo emiliano. Nel corso di sette decenni, l'azienda ha accompagnato e catalizzato la transizione della provincia di Bologna da distretto agricolo e meccanico tradizionale a capitale mondiale del packaging e della meccatronica avanzata.
Nel 2001, la necessità di scalare i volumi produttivi e implementare isole robotizzate ad altissima integrazione ha portato al trasferimento delle attività produttive nel moderno stabilimento di Crespellano, oggi integrato nel comune unificato di Comune di Valsamoggia. L'impianto si estende su decine di migliaia di metri quadrati coperti ed è stato insignito nel 2020 del prestigioso riconoscimento governativo di Marchio Storico di Interesse Nazionale, a testimonianza di oltre cinquant'anni di continuità industriale, brevetti e valorizzazione del Made in Italy tecnologico.
       +-------------------------------------------------------------+
       |                  SISTEMA MOTORIDUTTORE 4.0                  |
       +-------------------------------------------------------------+
                                      |
         [ Motore Elettrico IE3/IE4 o Servomotore Brushless ]
                                      |
                     Coppia Cinetica: n_1 (RPM), P_1 (kW)
                                      v
       +-------------------------------------------------------------+
       |   INTERFACCIA MODULARE (Flangia IEC/NEMA & Giunto Elastico)  |
       +-------------------------------------------------------------+
                                      |
                                      v
       +-------------------------------------------------------------+
       |             STADIO DI RIDUZIONE CINEMATICA                  |
       |  - Vite Senza Fine ZK/ZI in Acciaio Legato (16CrNi4)        |
       |  - Corona Elicoidale in Bronzo Speciale (CuSn12Ni2)         |
       |  - Ingranaggi Elicoidali ad Evolvente Rettificati (18NiCrMo5)|
       +-------------------------------------------------------------+
                                      |
                         Bilancio Termico & Tribologico:
             Lubrificante Sintetico a Vita (PAG/PAO) + Film EHL
                                      |
                                      v
       +-------------------------------------------------------------+
       |     ALBERO LENTO / USCITA: n_2 = n_1 / i ,  T_2 = T_1*i*eta  |
       +-------------------------------------------------------------+
Oggi, sotto la guida del management aziendale e in stretta sinergia con la rete industriale di Confindustria Emilia, l'impianto rappresenta un modello di Fabbrica 4.0 in cui magazzini automatici verticali, centri di lavoro a controllo numerico multi-asse e linee di montaggio assistite da visione artificiale garantiscono una produzione ad elevata flessibilità e tracciabilità totale, esportando oltre il 70% dei volumi in più di 60 Paesi.
2. Cinematica e Geometria degli Ingranamenti: Teoria Matematica e Profilatura dei Denti
La funzione primaria di un riduttore meccanico consiste nella trasformazione della velocità angolare in ingresso $\omega_1$ (rad/s) o regime di rotazione $n_1$ (giri/min) in una velocità angolare in uscita $\omega_2$ ($n_2$), amplificando contestualmente la coppia torcente disponibile all'albero lento secondo il rendimento meccanico $\eta$:
$$i = \frac{n_1}{n_2} = \frac{\omega_1}{\omega_2} = \frac{z_2}{z_1}$$
$$T_2 = T_1 \cdot i \cdot \eta$$
dove $z_1$ rappresenta il numero di principi o denti del pignone/vite motrice e $z_2$ il numero di denti della ruota/corona condotta.
Geometria di Contatto della Coppia Vite Senza Fine - Corona Elicoidale:
======================================================================
              ___                       ^ Asse Vite Senza Fine
            /     \                     |
           |  (o)  |======[ VITE ]======+---> v_t1 (Velocità tangenziale vite)
            \ ___ /                     |
               |                        |
        +------+------+ (Ingranamento)  v
        | Contact Zone|                 +---> v_s (Velocità di Strisciamento)
        +------+------+
               |                        ^
        [ CORONA BRONZO ]               |
           \       /                    +---> v_t2 (Velocità tangenziale corona)
            \ (O) /                     |
              ---                       v Asse Corona Elicoidale (Ortogonale)
2.1. Geometria delle Coppie Vite Senza Fine Cilindriche e Globoidali
Nelle serie a vite senza fine (come le serie storiche RT e RS sviluppate da Varvel), la cinematica dell'ingranamento ad assi sghembi ortogonali ($90^\circ$) impone condizioni di moto relative particolarmente complesse. La vite è realizzata in acciaio legato da cementazione e tempra, tipicamente 16CrNi4 o 18NiCrMo5 (UNI EN 10084), sottoposta a trattamento termochimico per conferire una durezza superficiale di 58–62 HRC su un cuore tenace, con successiva rettifica di precisione del filetto con rugosità $Ra \le 0,2\,\mu\text{m}$.
La geometria del profilo del filetto rispetta le norme DIN 3975 / ISO 1122-1: - Profilo ZI (Evolvente): Generato da una retta che rotola su un cilindro di base, garantisce un'elevata uniformità di contatto e facilità di rettifica su macchine CNC a mola sagomata. - Profilo ZK (Fresato a cono): Profilo ad arco biconvesso ampiamente impiegato per la sua eccellente capacità di carico idrodinamico e tolleranza agli scostamenti di allineamento sotto carico.
La corona elicoidale accoppiata è realizzata mediante fusione centrifuga in bronzo al nichel-alluminio (CuAl10Fe5Ni5) o bronzo allo stagno (CuSn12Ni2-C). L'angolo d'elica medio $\gamma_m$ della vite è espresso da:
$$\tan \gamma_m = \frac{z_1 \cdot m_x}{d_{m1}} = \frac{z_1}{q}$$
dove $m_x$ è il modulo assiale, $d_{m1}$ è il diametro primitivo medio della vite e $q = d_{m1} / m_x$ è il coefficiente diametrale della vite.
Nelle coppie cilindriche, l'interasse nominale $a$ è calcolato come:
$$a = \frac{d_{m1} + d_{m2}}{2} = \frac{m_x \cdot (q + z_2)}{2}$$
Nelle geometrie avanzate globoidali o concave, la vite o la corona presentano una curvatura longitudinale che abbraccia l'organo coniugato, incrementando l'area istantanea di contatto e distribuendo la pressione superficiale su un numero maggiore di spire contemporaneamente, riducendo le sollecitazioni puntuali di contatto hertziano.
2.2. Profili ad Evolvente nei Riduttori Coassiali e ad Assi Ortogonali
Per le serie di riduttori coassiali ad ingranaggi cilindrici elicoidali (serie RD e RG) e ad assi ortogonali con coppie coniche ipoidi/spiroidali (serie RN, RO, RV), la generazione dei profili segue la curva ad evolvente di cerchio pura (involute profile).
L'equazione polare dell'evolvente è definita dalla funzione invariante:
$$\text{inv}(\alpha) = \tan \alpha - \alpha$$
dove $\alpha$ è l'angolo di pressione di riferimento (standardizzato a $20^\circ$). Nei riduttori Varvel, i profili subiscono una rettifica di finitura con correzione topologica tridimensionale (tip and root relief, ovvero spogliature di testa e di piede, unitamente alla bombatura longitudinale del dente o crowning). Questa sagomatura micrometrica compensa le deflessioni flessionali e torsionali dell'albero e del dente sotto il carico nominale, assicurando che la linea d'azione reale coincida perfettamente con la retta dei contatti teorica:
$$\varepsilon_\alpha = \frac{g_\alpha}{p_{bt}} = \frac{\sqrt{r_{a1}^2 - r_{b1}^2} + \sqrt{r_{a2}^2 - r_{b2}^2} - a \cdot \sin \alpha_t}{\pi \cdot m_t \cdot \cos \alpha_t} > 1,4$$
Un rapporto di condotta $\varepsilon_\alpha > 1,4$ garantisce che prima che una coppia di denti abbandoni il contatto, la coppia successiva sia già in piena fase di ingranamento, eliminando i picchi di impatto dinamico, riducendo l'emissione acustica a livelli inferiori a $65\,\text{dBA}$ e azzerando le vibrazioni parassite trasmesse alla macchina operatrice.
3. Tribologia, Rendimento Meccanico e Dissipazione Termica
La tribologia rappresenta il settore scientifico determinante per l'affidabilità e la longevità operativa dei riduttori industriali. Negli ingranaggi elicoidali coassiali il contatto è prevalentemente volvente con percentuali minime di strisciamento puro confinate alle estremità del dente, permettendo rendimenti meccanici per singolo stadio estremamente elevati ($\eta_{stadio} \approx 0,97 - 0,98$). Al contrario, nelle coppie a vite senza fine il moto relativo è caratterizzato da uno strisciamento continuo lungo l'elicoide, con una velocità di scorrimento relativo $v_s$ definita da:
$$v_s = \frac{v_{t1}}{\cos \gamma_m} = \frac{\pi \cdot d_{m1} \cdot n_1}{60 \cdot \cos \gamma_m}$$
                DIAGRAMMA DI STRIBECK PER RIDUTTORI INDUSTRIALI
  Coefficiente d'Attrito (mu)
      ^
      |  [ Regime Limite ]   [ Regime Misto ]     [ Regime EHL / Idrodinamico ]
  0.15|        \
      |         \
  0.10|          \_________
      |                    \___________________
  0.05|                                        \------------------------- (Film Fluido)
      |
      +-------------------------------------------------------------------->
         Numero di Sommerfeld / Spessore Adimensionale Film: Lambda = h_min / sigma
3.1. Regimi di Lubrificazione ed Elastoidrodinamica (EHL)
L'interazione tra la vite in acciaio temprato e la corona in bronzo si colloca nel regime di lubrificazione elastoidrodinamica (EHL) o mista. La formazione del meato di lubrificante è governata dall'equazione di Dowson-Higginson per lo spessore minimo del film $h_{min}$:
$$h_{min} = 2,65 \cdot \frac{G^{0,54} \cdot U^{0,70}}{W^{0,13}} \cdot R'$$
dove $G$ è il parametro del materiale adimensionale ($\alpha_{bar} \cdot E'$), $U$ è la velocità adimensionale di trascinamento ($\eta_0 u / E' R'$), $W$ è il carico adimensionale ($F' / E' R'$) e $R'$ è il raggio equivalente di curvatura. Per evitare il contatto asprità-asprità metallico, il parametro di film specifico deve soddisfare la condizione:
$$\Lambda = \frac{h_{min}}{\sqrt{R_{q1}^2 + R_{q2}^2}} \ge 2,5 - 3,0$$
Per soddisfare tali requisiti operativi, lo stabilimento Varvel impiega fluidi sintetici a vita formulati su basi di Poliglicoli (PAG - Polialchilen-glicoli) e Polialfaolefine (PAO) con classi di viscosità cinematica ISO VG 220, 320 e 460. I lubrificanti a base PAG offrono coefficienti di trazione intrinsecamente bassi ($\mu \le 0,03 - 0,04$), elevato indice di viscosità ($VI > 200$) e straordinaria resistenza all'ossidazione termica, riducendo l'attrito radente ed eliminando la necessità di rabbocchi per tutta la vita utile del gruppo (lubricated for life).
         EQUILIBRIO TERMICO DEL RIDUTTORE A REGIME STAZIONARIO

           +----------------------------------------------------+
           |   Potenza Meccanica in Ingresso: P_1 [kW]          |
           +----------------------------------------------------+
                                    |
                    +---------------+---------------+
                    |                               |
                    v                               v
       [ Potenza Utile in Uscita ]         [ Calore Generato ]
          P_2 = P_1 * eta                     Q_gen = P_1 * (1 - eta)
                                                    |
                                                    v
                                   +--------------------------------+
                                   | Bilancio Termico Dissipativo:  |
                                   | Q_diss = K_th * A * Delta_T    |
                                   +--------------------------------+
                                                    |
                                                    v
                                      ( T_olio <= 80°C - 85°C Max )
3.2. Formulazione del Bilancio Termico Stazionario
La potenza persa per attrito si trasforma interamente in flusso termico interno che deve essere smaltito dalla carcassa verso l'ambiente esterno. Il rendimento teorico della coppia a vite senza fine è ricavato mediante la relazione cinematica:
$$\eta = \frac{\tan \gamma_m}{\tan(\gamma_m + \rho')}$$
dove $\rho' = \arctan\left(\frac{\mu}{\cos \alpha_n}\right)$ è l'angolo di attrito apparente e $\alpha_n$ è l'angolo di pressione normale.
L'equazione del bilancio termico allo stato stazionario è:
$$Q_{gen} = P_1 \cdot (1 - \eta) \le Q_{diss} = K_{th} \cdot A_{eff} \cdot (T_{olio} - T_{amb})$$
- $P_1$: Potenza meccanica all'albero d'entrata $[\text{W}]$
- $\eta$: Rendimento globale del riduttore
- $K_{th}$: Coefficiente globale di scambio termico della carcassa per convezione naturale e irraggiamento $[\approx 15 - 25\,\text{W}/(\text{m}^2 \cdot \text{K})]$
- $A_{eff}$: Superficie esterna efficace della carcassa $[\text{m}^2]$, incrementata mediante alettature geometriche
- $T_{olio} - T_{amb}$: Salto termico tra la massa d'olio lubrificante interna e l'aria circostante
Se la temperatura dell'olio supera i valori critici ($> 85^\circ\text{C}$ per lunghi periodi), la viscosità del lubrificante crolla esponenzialmente secondo la legge di Vogel-Fulcher-Tammann, provocando la rottura del film idrodinamico.
3.3. Meccanismi di Degrado Superficiale e Prevenzione
+----------------+--------------------------------------+---------------------------------------+
| Fenomeno       | Causa Fisico-Meccanica               | Soluzione Ingegneristica Varvel       |
+----------------+--------------------------------------+---------------------------------------+
| Pitting        | Fatica da contatto hertziano sub-    | Trattamento di cementazione profonda   |
| (Macropitting) | superficiale; picchi di tensione     | 18NiCrMo5 (58-62 HRC), rettifica con  |
|                | tangenziale massima (tau_max).       | controllo rugosità Ra <= 0.2 micron.  |
+----------------+--------------------------------------+---------------------------------------+
| Micropitting   | Fatica asprità superficiali dovuta a | Additivazione EP/AW del lubrificante  |
|                | film EHL insufficiente (Lambda < 1). | PAG/PAO; ottimizzazione crowning.     |
+----------------+--------------------------------------+---------------------------------------+
| Scuffing       | Saldatura microscopica locale per    | Accoppiamento bimetallico dissimile   |
| (Grippaggio)   | superamento temperatura flash Blok.  | (Acciaio legato / Bronzo CuSn12Ni2).  |
+----------------+--------------------------------------+---------------------------------------+
4. Modularità Meccatronica e Flessibilità 4.0: Architettura Universale e Calcolo FEM
Uno dei fattori cardine del successo internazionale delle trasmissioni Varvel è il concetto proprietario di architettura modulare a kit universale, introdotto per rispondere alle esigenze just-in-time e di personalizzazione tipiche dei costruttori della Packaging Valley.
       SCHEMA ESPLOSO DELL'ARCHITETTURA MODULARE A KIT VARVEL

  [ Servomotore ]       [ Flangia Modulare ]     [ Giunto a Griffe ]       [ Corpo Riduttore ]
   +-----------+          +---------------+        +---------------+       +-----------------+
   |  Albero   | =======> | IEC / NEMA    | =====> | Elemento      | ====> | Monoblocco      |
   |  Motore   |          | B5 / B14      |        | Elastomero    |       | Alluminio/Ghisa |
   +-----------+          +---------------+        +---------------+       +-----------------+
         |                        |                        |                        |
         +------------------------+------------------------+------------------------+
                                  |
                   MONTAGGIO IN MENO DI 3 MINUTI
             SENZA NECESSITÀ DI LAVORAZIONI MECCANICHE AGGIUNTIVE
4.1. Interfacciamento Universale IEC/NEMA e Giunti Elastici Integrati
Tradizionalmente, l'accoppiamento tra motore elettrico e riduttore avveniva tramite linguette e alberi calettati direttamente nel pignone forato, soluzione soggetta a usura da fretting e complessa da disassemblare. Varvel ha rivoluzionato tale approccio brevettando un sistema modulare basato su: 1. Flange di ingresso intercambiabili: Conformi a tutte le normative internazionali IEC (grandezze standard da IEC 56 a IEC 200, forme costruttive B5 e B14) e standard nordamericani NEMA (da NEMA 56C a NEMA 250TC). 2. Giunto elastico integrato a griffe con manicotto elastomerico: Il pignone di ingresso non è vincolato rigidamente all'albero motore, ma è sostenuto da cuscinetti propri all'interno del riduttore e collegato all'albero motore tramite un giunto torsionalmente rigido ma flessibile. Questo elemento ammortizza le vibrazioni torsionali ad alta frequenza, compensa micrometrici disallineamenti angolari e assiali e azzera il rischio di corrosione da contatto (fretting corrosion), consentendo l'accoppiamento diretto con servomotori brushless ad altissima dinamica o motori asincroni trifase conformi alle classi di super-efficienza energetica IE3 ed IE4.
4.2. Modellazione FEM e Ottimizzazione Topologica delle Carcasse
La progettazione strutturale delle carcasse è interamente guidata da simulazioni agli elementi finiti (FEM - Finite Element Method). L'obiettivo primario non è unicamente la resistenza statica a rottura, bensì la massima rigidezza flessionale e torsionale sotto carichi impulsivi, essenziale per preservare l'allineamento dei contatti degli ingranaggi sotto picchi di coppia del 200–300% rispetto al valore nominale.
     ANALISI TENSIONALE FEM SU CARCASSA RIDUTTORE MONOBLOCCO
                     (Sollecitazione di Von Mises)

        Carico Flessionale Asse [=========================> F_rad]

             +---------------------------------------+
            /   [ Zona Nervata ad Alta Rigidezza ]   \
           /     sigma_VM < 45 MPa (Ampio Margine)    \
          |                                            |
          |       (O) Sede Cuscinetto Ingranaggio      |
          |       Concentrazione Controllata Tensioni  |
          |       sigma_VM max = 78 MPa < R_p0.2       |
          |                                            |
           \     [ Nervature Tridimensionali ]        /
            \________________________________________/
I materiali strutturali sono selezionati in base alla taglia e alla densità di potenza: - Lega di Alluminio Pressofuso EN AB-46100 (AlSi9Cu3(Fe)): Utilizzata per carcasse di piccola e media taglia (fino a $500\,\text{Nm}$). Combina straordinaria leggerezza, eccellente conducibilità termica ($k \approx 130 - 150\,\text{W}/(\text{m}\cdot\text{K})$ per un rapido smaltimento del calore dell'olio) ed elevata accuratezza dimensionale da stampo. - Ghisa Sferoidale EN-GJS-400-15 / EN-GJS-500-7 (GS400): Impiegata per le grandezze superiori sottoposte a severe sollecitazioni d'urto, offrendo elevato modulo elastico ($E \approx 170\,\text{GPa}$), eccezionale capacità di smorzamento delle vibrazioni e resistenza alle deformazioni dei supporti cuscinetto.
5. Controllo Qualità, Metrologia e Prospettive Sostenibili
All'interno dell'impianto di Valsamoggia, il ciclo produttivo è blindato da un'infrastruttura metrologica e di collaudo che copre il 100% dei componenti critici prima dell'assemblaggio e della spedizione finale.
                         FLUSSO DEL CONTROLLO QUALITÀ TOTALE

    Lavorazione Meccanica CNC       Controllo 3D CMM            Collaudo Dinamometrico EOL
    +-----------------------+     +-------------------+     +--------------------------------+
    | Centri Multi-Asse     | ==> | Zeiss CMM         | ==> | Telemetria Dinamica di Coppia  |
    | Tolleranze IT5 - IT6  |     | Scansione Punto   |     | Analisi Spettrale FFT Rumore   |
    | Finitura Ra < 0.2 um  |     | a Punto (Sub-um)  |     | Assorbimento Elettrico a Vuoto |
    +-----------------------+     +-------------------+     +--------------------------------+
5.1. Metrologia 3D con Macchine a Coordinate (CMM)
Le geometrie delle carcasse, degli alberi e delle ruote dentate sono scansionate all'interno di sale metrologiche climatizzate a $20^\circ\text{C} \pm 0,5^\circ\text{C}$ mediante Macchine di Misura a Coordinate 3D (CMM) ottiche e a contatto continuo. I parametri verificati includono: - Scostamento totale del profilo dell'elica ($F_\beta$) e del passo ($f_p$) entro classi di precisione DIN 3962 Grado 5–6. - Coassialità e ortogonalità delle sedi cuscinetto entro tolleranze geometriche inferiori a $5 - 8\,\mu\text{m}$, impedendo disallineamenti dell'albero primario rispetto alla corona. - Rilievi interferometrici e rugosimetrici 3D sulle superfici rettificate dei denti.
5.2. Banchi Prova Dinamometrici con Telemetria e Analisi Spettrale FFT
La fase di collaudo a fine linea (End-of-Line testing) prevede il montaggio del riduttore su banchi prova dinamometrici sensorizzati con freno rigenerativo. Durante il ciclo di run-in automatizzato, sonde telemetriche ad alta frequenza monitorano: 1. Rendimento istantaneo $\eta$: Calcolato dal rapporto tra potenza elettrica erogata e potenza meccanica assorbita al freno torsiometrico. 2. Analisi delle vibrazioni e rumore (FFT): Trasduttori piezoelettrici registrano le accelerazioni lungo i tre assi cartesiani. La trasformata rapida di Fourier (FFT) decompone il segnale vibrazionale isolando le frequenze caratteristiche di ingranamento (Gear Mesh Frequency - GMF):
$$f_{GMF} = n_1 \cdot z_1 = n_2 \cdot z_2$$
Eventuali micro-imperfezioni, difetti di coassialità o imperfezioni dei cuscinetti generano picchi e bande laterali attorno alla $f_{GMF}$, consentendo l'immediato scarto automatico del componente prima dell'imballaggio, in conformità agli standard ISO 10816.
       SPETTRO VIBRAZIONALE FFT: FREQUENZA D'INGRANAMENTO (GMF)
  Ampiezza Accelerazione (g)
      ^
      |                                  [ Picco GMF Nominale: f_gmf = n1 * z1 ]
      |                                                |
      |                                                |
      |                      [ Armoniche ]             |             [ Armoniche ]
      |                           |                    |                  |
      |        _/\_             _/\_                  / \               _/\_
  0.0 +-------/----\-----------/----\----------------/---\-------------/----\--------->
      0                                                                            Frequenza (Hz)
5.3. Ecodesign, Disassemblaggio e Decarbonizzazione
In linea con le direttive europee sull'economia circolare e l'ecodesign, l'ingegneria Varvel sviluppa prodotti secondo i principi del Design for Disassembly (DfD). L'assenza di sigillanti incollati irreversibili, l'uso di anelli di tenuta facilmente estraibili e la modularità totale consentono, a fine vita tecnica, la separazione netta tra lega di alluminio, ghisa, bronzo e acciaio, garantendo un tasso di riciclabilità dei materiali superiore al 98%.
Inoltre, la riduzione delle perdite viscose per sbattimento dell'olio (churning losses) nei riduttori coassiali ad alta velocità – ottenuta mediante la profilatura fluidodinamica delle pareti interne della carcassa e la minimizzazione del volume di lubrificante – contribuisce a massimizzare l'efficienza energetica complessiva della linea di confezionamento, abbattendo la carbon footprint dell'utilizzatore finale.
6. Cronaca Industriale e Territorio: La Mechatronics Valley tra Valsamoggia e Bologna
Lo sviluppo dello stabilimento di Crespellano non è un fenomeno isolato, ma si inserisce all'interno di una delle trasformazioni industriali più dinamiche del Nord Italia. Negli ultimi anni, come evidenziato dalle cronache economiche regionali di testate quali ANSA Emilia-Romagna, Il Resto del Carlino e BolognaToday, il distretto meccanico compreso tra Bologna e la via Emilia occidentale ha vissuto un'importante ondata di investimenti mirati a consolidare la sovranità tecnologica europea nelle filiere dell'automazione.
                     MAPPA DELLA MECHATRONICS VALLEY BOLOGNESE

         [ MODENA ] ===================================== [ BOLOGNA ]
                                      ||
                             ( VALSAMOGGIA / Crespellano )
                                      ||
                     +-----------------------------------+
                     |  HUB MECCATRONICO VARVEL          |
                     |  - Trasmissioni Meccaniche        |
                     |  - R&D Tribologia e Materiali     |
                     |  - Integrazione Robotica 4.0      |
                     +-----------------------------------+
                                      ||
            +-------------------------+-------------------------+
            |                                                   |
            v                                                   v
   [ Packaging Farmaceutico ]                          [ Food & Beverage Automation ]
   Linee Blister & Confezionatrici                     Fardellatrici, Nastri, Palletizzatori
6.1. Ricadute Occupazionali e Formazione Tecnica
L'impatto sul territorio di Valsamoggia e sull'area metropolitana coordinata dalla Città Metropolitana di Bologna è profondo. La domanda di competenze per la Fabbrica 4.0 ha spinto Varvel a stringere partnership consolidate con gli Istituti Tecnici Superiori (ITS Maker), le scuole secondarie del territorio e l'Università di Bologna (Alma Mater Studiorum). Questa sinergia accademica e formativa ha consentito la creazione di percorsi di apprendistato avanzato, attirando ingegneri meccanici, meccatronici ed esperti di scienza dei dati applicata alla manutenzione predittiva.
6.2. Voci del Settore e Visione Strategica
I leader industriali e gli esponenti territoriali sottolineano unanimemente il valore di questa filiera. Nel quadro delle iniziative promosse da Confindustria Emilia per la filiera delle macchine automatiche, la leadership aziendale di Varvel ribadisce frequentemente come la capacità di personalizzare il prodotto in tempi record – consegnando kit completi di trasmissione entro 48-72 ore dall'ordine – rappresenti il vero vantaggio competitivo rispetto alla produzione standardizzata asiatica.
"La meccanica bolognese non compete sulla riduzione dei costi di manodopera, ma sull'eccellenza matematica del progetto, sulla purezza metallurgica e sulla capacità di integrare intelligenza digitale e flessibilità meccanica nel tessuto dell'automazione globale."
6.3. Prospettive Future: Il Riduttore Sensorizzato e l'IoT
La traiettoria di sviluppo futuro per lo stabilimento di Valsamoggia punta verso l'integrazione di sensori MEMS direttamente all'interno della carcassa dei riduttori. Questi sensori monitoreranno in tempo reale la degradazione dielettrica del lubrificante sintetico, le micro-vibrazioni del pignone e la temperatura del cuscinetto lento, trasmettendo i dati via bus di campo (IO-Link, OPC-UA) ai sistemi MES di fabbrica. Il riduttore cessa così di essere un organo passivo e diventa un nodo intelligente dell'Industrial Internet of Things (IIoT), abilitando la manutenzione predittiva a livello globale.
7. Quadro Analitico e Dati Chiave di Sintesi
La tabella seguente riassume le principali caratteristiche cinematiche, costruttive e applicative delle serie di riduttori prodotte a Valsamoggia per il settore del packaging e dell'automazione industriale:
| Serie Riduttore | Tipologia Meccanica | Materiali Costruttivi | Rapporti di Riduzione ($i$) | Rendimento Medio ($\eta$) | Applicazioni Tipiche nel Packaging |
|---|---|---|---|---|---|
| Serie RT / RS | Vite Senza Fine ad Assi Ortogonali | Vite: 16CrNi4 temprata (58-62 HRC) Corona: Bronzo CuSn12Ni2 / CuAl10Fe5 |
$i = 5:1 \dots 100:1$ (monostadio) fino a $i = 10.000:1$ (combinato) |
$0,55 - 0,88$ (in funzione di $\gamma_m$) |
Nastri trasportatori, fardellatrici, macchine per film termoretraibile, avvolgitori pallet. |
| Serie RD / RG | Ingranaggi Elicoidali Coassiali | Ingranaggi: 18NiCrMo5 cementati e rettificati Carcassa: Alluminio EN AB-46100 / Ghisa |
$i = 1,2:1 \dots 630:1$ (1, 2, 3 stadi) |
$0,94 - 0,98$ (altissima efficienza) |
Linee di dosaggio e riempimento liquidi, azionamenti continui per packaging primario. |
| Serie RN / RO / RV | Assi Ortogonali (Coppie Coniche ed Elicoidali) | Ruote Coniche: Gleason a dentatura spiroide Carcassa: Ghisa Sferoidale EN-GJS-400 |
$i = 6:1 \dots 500:1$ (2, 3 stadi) |
$0,90 - 0,95$ | Blisteratrici farmaceutiche, formatrici di cartone, robot di inscatolamento e fine linea. |
[!IMPORTANT]
TAKEAWAY BOX: I PILASTRI DELL'ECCELLENZA VARVEL A VALSAMOGGIA
- Integrazione Distrettuale: Oltre 70 anni di know-how (dal 1955) radicati nella Mechatronics Valley bolognese, con lo stabilimento di Crespellano (Valsamoggia) certificato come Marchio Storico di Interesse Nazionale.
- Fisica del Contatto di Precisione: Geometrie ad evolvente e coppie a vite senza fine rettificate con tolleranze micrometriche (DIN Grado 5–6, $Ra \le 0,2\,\mu\text{m}$) accoppiate a bronzi speciali ad elevata resistenza a usura e scuffing.
- Scienza Tribologica: Lubrificazione a vita con fluidi sintetici PAG e PAO ad alto indice di viscosità, che assicurano regimi elastoidrodinamici stabili e azzerano le necessità di manutenzione ordinaria.
- Modularità Brevettata: Sistema universale a kit con giunti elastici integrati e flange IEC/NEMA per servomotori brushless e motori asincroni IE3/IE4.
- Qualità & Sostenibilità Totale: Collaudo al 100% su banchi dinamometrici con analisi spettrale FFT e metrologia 3D CMM, combinati con ecodesign riciclabile al 98% per la transizione verde.