Stabilimento Sira Industrie Di Pianoro: L'Ingegneria Della Pressocolata Tra Radiatori Bimetallici Acciaio-Alluminio, Termofluidodinamica Dello Scambio Termico E Fonderia Robotizzata Per L'Automotive
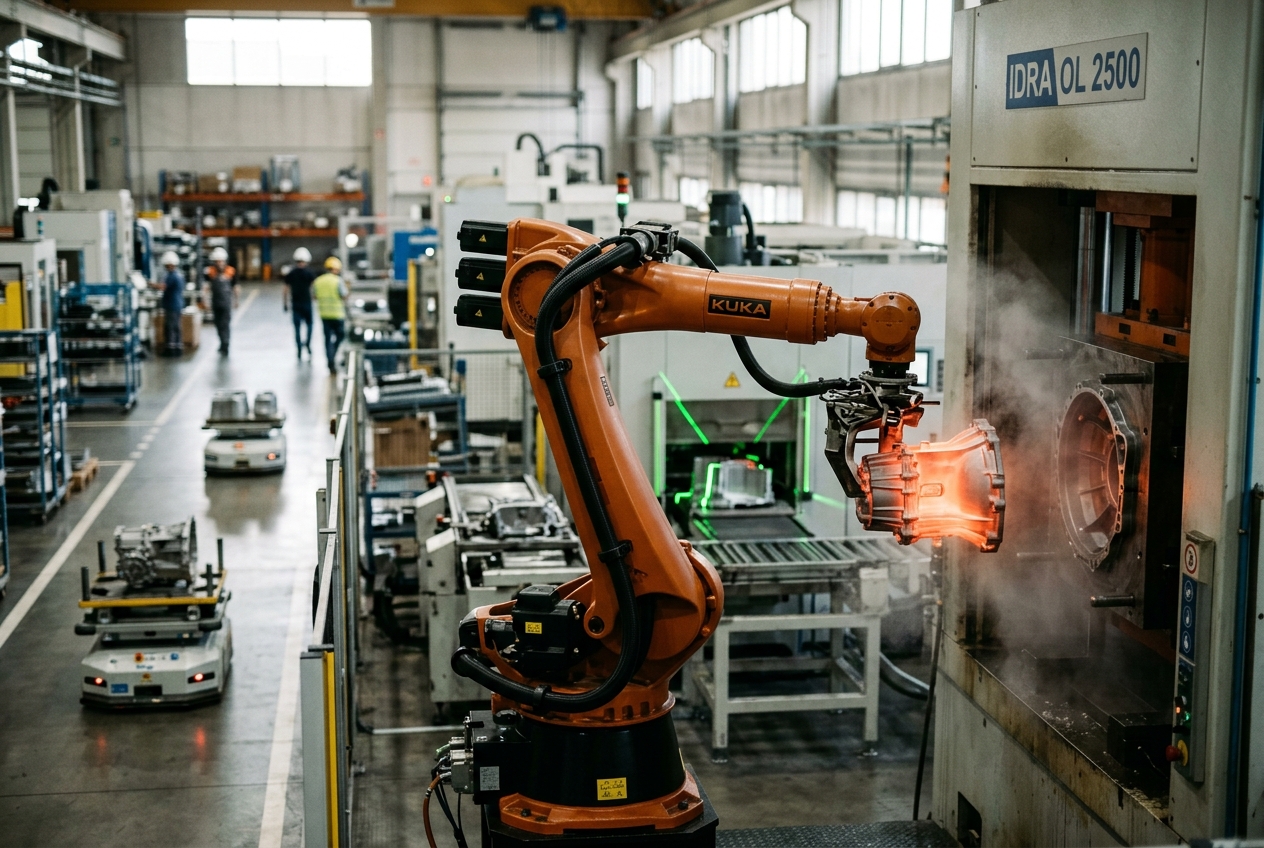
Nel silenzio mattutino della valle percorsa dal torrente Savena, dove le prime propaggini dell’Appennino tosco-emiliano incorniciano la periferia meridionale della Città Metropolitana di Bologna, il ritmo sordo e ritmico delle presse idrauliche scandisce una storia di eccellenza manifatturiera che dura da quasi sette decenni. Qui, a Rastignano, frazione del Comune di Pianoro, sorge lo stabilimento storico di Sira Industrie, un ecosistema produttivo che ha saputo trasformare la fisica dello scambio termico e la metallurgia delle leghe leggere in una leadership tecnologica esportata nei cinque continenti.
Dalla celebre intuizione del fondatore Gaetano Gruppioni nel 1958 — culminata nel brevetto mondiale del primo radiatore bimetallico per riscaldamento domestico — fino all'attuale fornitura Tier-1 di componenti strutturali complessi per i giganti dell'automotive globale e per l'emergente trazione elettrica, l'impianto di Pianoro rappresenta un caso di studio emblematico della capacità di rigenerazione della manifattura emiliana. Tra robot antropomorfi che danzano attorno a stampi incandescenti, tomografi computerizzati a raggi X che scrutano la materia su scala micrometrica e forni fusori a ciclo chiuso, la fabbrica bolognese incarna il punto d'incontro perfetto tra memoria storica, termofluidodinamica avanzata e sostenibilità circolare.
1. L’Inquadramento Storico e il Primato Industriale: La Rivoluzione del "Bimetal"
Nel secondo dopoguerra, il panorama del riscaldamento civile in Europa e nel mondo era dominato incontrastato dalla ghisa. Sebbene robusti e durevoli, i caloriferi in ghisa presentavano colossali limiti termodinamici e strutturali: un peso proprio proibitivo che gravava sulle solette degli edifici in piena espansione edilizia, una fragilità intrinseca all'impatto e agli sbalzi termici, e soprattutto un'inerzia termica smisurata dovuta alla modesta conducibilità del materiale ($\lambda \approx 45\text{ - }50\text{ W/(m}\cdot\text{K)}$) e all'elevato volume d'acqua contenuto nelle colonne. Il tempo di risposta del sistema di riscaldamento era nell'ordine di svariate ore, rendendo impossibile qualsiasi termoregolazione reattiva o risparmio energetico.
Fu in questo contesto che nel 1958 il Cavaliere Gaetano Gruppioni fondò a Rastignano di Pianoro una fonderia specializzata nella colata di leghe non ferrose. Intuendo che l'alluminio possedeva caratteristiche termofisiche straordinarie (una conducibilità termica quasi quattro volte superiore alla ghisa e una densità di appena un terzo), Gruppioni si scontrò con una barriera chimico-fisica allora ritenuta insormontabile: l'acqua degli impianti di riscaldamento centralizzato, tipicamente alcalina ($pH > 8.5$), aggrediva rapidamente l'alluminio provocando corrosione elettrochimica perforante e sviluppo incontrollato di idrogeno gassoso all'interno dei circuiti.
La risposta di Gruppioni fu un colpo di genio ingegneristico, brevettato a livello mondiale nel 1961: il radiatore bimetallico (Bimetal). L'idea risiedeva nella co-fusione di due materiali metallici a contatto intimo ma funzionalmente separati: 1. Un condotto idraulico interno in acciaio al carbonio, immune alla corrosione elettrochimica per opera delle acque acide o basiche e capace di reggere pressioni di scoppio impressionanti; 2. Un rivestimento esterno alettato in lega d'alluminio primaria, iniettato direttamente sull'anima d'acciaio mediante pressocolata ad alta pressione, dedicato unicamente alla massimizzazione dello scambio termico con l'ambiente circostante.
L'invenzione di Rastignano ha letteralmente ridefinito l'ingegneria del comfort termico, decretando il declino della ghisa e aprendo la strada all'impiantistica a bassa temperatura e alla termoregolazione moderna. L'azienda, cresciuta esponenzialmente sotto la presidenza di Valerio Gruppioni, ha saputo capitalizzare questo primato metallurgico per espandersi a livello internazionale, trasformando l'esperienza maturata nella pressocolata di precisione nel trampolino di lancio per il settore automotive.
2. Ingegneria dei Materiali e Radiatori Bimetallici: L’Accoppiamento Termomeccanico e Termofluidodinamico
La produzione di un radiatore bimetallico rappresenta una sfida metallurgica di altissimo profilo, incentrata sulla gestione delle discontinuità all'interfaccia tra due materiali aventi coefficienti di dilatazione termica e proprietà meccaniche radicalmente dissimili.
L'Interfaccia Meccanica e la Resistenza Termica di Contatto
Il rischio primario in un componente bimetallico sottoposto a continui cicli termici ($20^\circ\text{C} \leftrightarrow 80^\circ\text{C}$) è il distacco tra la superficie dell'acciaio e il guscio d'alluminio a causa della discrepanza tra i coefficienti di dilatazione: $$\Delta \alpha = \alpha_{\text{Al}} - \alpha_{\text{Fe}} \approx (23 - 12) \times 10^{-6}\text{ K}^{-1} = 11 \times 10^{-6}\text{ K}^{-1}$$
Se l'alluminio si dilatasse liberamente allontanandosi dall'anima interna, si creerebbe un micro-traferro d'aria interfaciale con conducibilità irrisoria ($\lambda_{\text{aria}} \approx 0.026\text{ W/(m}\cdot\text{K)}$), distruggendo l'efficienza dello scambio termico.
Per impedire questo fenomeno, Sira Industrie ha perfezionato un processo di sovrainiezione per pressocolata ad alta pressione (HPDC). Durante la solidificazione dell'alluminio all'interno dello stampo, il metallo fuso subisce un ritiro volumetrico controllato ($\approx 1.0\text{ - }1.2\%$), generando una pressione di calettamento radiale (shrink-fit) che comprime stabilmente la camicia di alluminio sul tubo d'acciaio con tensioni residue di compressione superiori a $45\text{ MPa}$. Questo accoppiamento intimo azzera la resistenza termica di contatto: $$R_{tc} = \frac{1}{h_{tc}} \to 0\quad \left[\frac{\text{m}^2\cdot\text{K}}{\text{W}}\right]$$ garantendo un flusso conduttivo continuo nel regime stazionario: $$\Phi = \frac{T_{\text{fluido}} - T_{\text{superficie}}}{\sum R_{\text{termiche}}} = \frac{\Delta T}{\frac{1}{h_{\text{int}} A_{\text{int}}} + \frac{\ln(r_2/r_1)}{2\pi \lambda_{\text{Fe}} L} + R_{tc} + \frac{\ln(r_3/r_2)}{2\pi \lambda_{\text{Al}} L}}$$
Modellazione Termofluidodinamica dello Scambio con l'Ambiente
Lo scambio termico globale di ciascun elemento radiante avviene attraverso due meccanismi paralleli: la convezione naturale (che rappresenta circa il $75\text{ - }80\%$ della potenza emessa) e l'irraggiamento termico ($20\text{ - }25\%$).
1. Convezione Naturale e Fluidodinamica dei Canali Verticali
L'aria ambiente circostante, riscaldata dalle alette verticali sagomate a "camino", riduce la propria densità e sale verso l'alto per effetto del galleggiamento idrostatico (spinta di Archimede). Il moto è governato dal numero adimensionale di Rayleigh ($Ra$): $$Ra_L = Gr_L \cdot Pr = \frac{g \beta (T_s - T_\infty) L^3}{\nu \alpha}$$ dove: - $g = 9.81\text{ m/s}^2$ è l'accelerazione gravitazionale; - $\beta \approx 1/T_m$ è il coefficiente di dilatazione volumica dell'aria; - $L$ è l'altezza caratteristica della colonna del radiatore; - $\nu$ ed $\alpha$ sono rispettivamente la viscosità cinematica e la diffusività termica dell'aria.
Nei canali verticali laminari/transitori del radiatore ($10^4 < Ra_L < 10^8$), il numero di Nusselt ($Nu$) medio è calcolato tramite la correlazione analitica di Churchill-Chu per piastre verticali e canali alettati: $$Nu_L = \frac{h_{\text{conv}} L}{\lambda_{\text{aria}}} = \left{ 0.825 + \frac{0.387 Ra_L^{1/6}}{\left[ 1 + (0.492 / Pr)^{9/16} \right]^{8/27}} \right}^2$$
Il flusso termico convettivo totale è espresso tenendo conto dell'efficienza dell'alettatura $\eta_f$: $$q_{\text{conv}} = h_{\text{conv}} \left( A_{\text{base}} + \eta_f A_{\text{alette}} \right) (T_s - T_\infty)$$ con: $$\eta_f = \frac{\tanh(m \cdot H_{\text{aletta}})}{m \cdot H_{\text{aletta}}}, \quad m = \sqrt{\frac{2 h_{\text{conv}}}{\lambda_{\text{Al}} \cdot s_{\text{aletta}}}}$$ Grazie all'elevatissima conducibilità dell'alluminio ($\lambda_{\text{Al}} \approx 200\text{ W/(m}\cdot\text{K)}$), il parametro $m$ rimane sufficientemente basso da mantenere l'efficienza $\eta_f > 0.94$, garantendo che anche le punte delle alette estese dissipino calore quasi alla stessa temperatura della base.
2. Irraggiamento Termico
L'emissione radiativa verso le pareti della stanza avviene secondo la legge di Stefan-Boltzmann: $$q_{\text{rad}} = \epsilon \sigma A_{\text{app}} \left( T_s^4 - T_{\text{amb}}^4 \right)$$ dove $\sigma = 5.67 \times 10^{-8}\text{ W/(m}^2\cdot\text{K}^4)$, $A_{\text{app}}$ è la superficie apparente esposta e l'emissività $\epsilon \approx 0.90\text{ - }0.93$ è massimizzata mediante verniciature a polvere epossipoliestere ad alta resa radiativa cotte a forno a $180^\circ\text{C}$.
3. Fonderia Avanzata e Pressocolata HPDC (High Pressure Die Casting)
Per sostenere volumi produttivi elevati e garantire tolleranze dimensionali inferiori a $\pm 0.05\text{ mm}$, lo stabilimento Sira Industrie di Rastignano ha sviluppato un parco tecnologico basato su isole di pressocolata automatizzate ad alto tonnellaggio, con macchinari a camera fredda dotati di forze di chiusura comprese tra $800$ e oltre $3200\text{ tonnellate}$ ($8\text{ - }32\text{ MN}$).
Fluidodinamica di Riempimento della Cavità dello Stampo
Il processo di iniezione in camera fredda si articola in una sequenza rigorosamente controllata da controllori logici programmabili ad anello chiuso (real-time closed loop):
- Prima Fase (Accostamento a bassa velocità, $v_1 \approx 0.15\text{ - }0.35\text{ m/s}$): Il pistone idraulico avanza nello shot sleeve spingendo il metallo liquido oltre il foro di carico, evitando la formazione di onde superficiali che intrappolerebbero aria all'interno della colonna liquida.
- Seconda Fase (Iniezione ultraveloce, $v_2 \approx 3.0\text{ - }7.5\text{ m/s}$): Il pistone accelera bruscamente; il metallo viene forzato attraverso gli attacchi di colata (gate) a velocità critiche: $$v_{\text{gate}} \approx 35\text{ - }65\text{ m/s}$$ Il tempo di riempimento dell'intera cavità dello stampo ($t_{\text{fill}}$) è compreso tra $20$ e $45\text{ millisecondi}$, calcolato per prevenire l'inizio prematuro della solidificazione dendritica durante il moto del fluido: $$t_{\text{fill}} = k \cdot \left( \frac{T_i - T_s + S \cdot Z}{T_s - T_m} \right) \cdot s_{\text{parete}}$$ dove $T_i$ è la temperatura del metallo iniettato ($680\text{ - }710^\circ\text{C}$), $T_s$ è la temperatura di solidificazione, $T_m$ è la temperatura media superficiale dello stampo termoregolato ($200\text{ - }250^\circ\text{C}$) e $s_{\text{parete}}$ è lo spessore minimo della parete.
- Terza Fase (Intensificazione e compattazione idraulica): Non appena la cavità è riempita, un moltiplicatore idropneumatico di pressione applica istantaneamente una pressione specifica finale sul metallo liquido: $$P_{\text{specifica}} = 800\text{ - }1200\text{ bar}\quad (80\text{ - }120\text{ MPa})$$ Questa massiccia pressione comprime i dendriti primari in accrescimento, alimenta i vuoti generati dal ritiro volumetrico di solidificazione e distrugge le microcavità.
Tecnologie del Vuoto Avanzato e Controllo delle Inclusioni
Per eliminare le soffiature gassose da intrappolamento d'aria e la porosità da idrogeno disciolto nelle leghe ternarie e quaternarie come EN AC-46000 (AlSi9Cu3(Fe)), EN AC-46100 (AlSi11Cu2(Fe)) e EN AC-43400 (AlSi10Mg(Fe)), Sira Industrie adotta sistemi di alto vuoto integrato (High Vacuum Die Casting) e blocchetti di evacuazione dinamica a valvole meccaniche (chill-vent).
Prima che il fronte del metallo liquido raggiunga le estremità della cavità, pompe per vuoto ad alta portata evacuano l'aria e i gas di pirolisi dei distaccanti dallo stampo, abbattendo la pressione residua a valori: $$P_{\text{cavità}} \le 30\text{ - }50\text{ mbar}$$
Questo previene l'ossidazione del flusso e la formazione di inclusioni superficiali di allumina ($\mathrm{Al_2O_3}$ bifilm), conferendo ai getti un'integrità strutturale così elevata da renderli idonei alla saldatura a fascio laser/TIG e ai trattamenti termici ad alta temperatura senza rischio di vescicatura superficiale (blistering).
4. La Divisione Automotive: Dalla Componentistica Meccatronica ai Giga-Getti EV
Nel corso degli ultimi due decenni, la transizione tecnologica ha portato Sira Industrie a trasformare la propria divisione Die Casting in un player Tier-1 per i marchi dell'automobilismo premium e per la filiera d'avanguardia radicata nella Motor Valley emiliana.
La mobilità elettrica richiede componenti di grandi dimensioni (mega-casting e giga-casting) che integrino molteplici funzioni strutturali in un unico getto a parete sottile ($s \approx 2.0\text{ - }3.5\text{ mm}$), riducendo drasticamente il numero di rivettature, saldature e incollaggi dei tradizionali telai in lamiera d'acciaio.
Il Trattamento Termico di Solubilizzazione e Invecchiamento Artificiale (T6)
Per conferire ai getti strutturali le proprietà meccaniche indispensabili per superare i severi crash-test automobilistici (allungamento a rottura $A\% > 8\text{ - }12\%$ combinato con carico di snervamento $R_{p0.2} > 180\text{ MPa}$), i componenti vengono sottoposti al ciclo termico di bonifica T6:
- Solubilizzazione (Solution Heat Treatment): I componenti vengono riscaldati in forni a convezione forzata a $530\text{ - }540^\circ\text{C}$ per $3\text{ - }6\text{ ore}$. Questa fase porta in soluzione solida omogenea il magnesio e il silicio, disciogliendo le fasi intermetalliche $\mathrm{Mg_2Si}$ e modificando la morfologia degli aghi aciculari di silicio eutettico in particelle sferoidali fini e arrotondate, eliminando i punti di innesco delle cricche da fatica.
- Tempra Rapida (Quenching): Il getto viene trasferito in vasca di tempra con acqua termostatata a $60\text{ - }80^\circ\text{C}$ in un tempo di trasferimento (transfer time) inferiore a $10\text{ secondi}$. La velocità di raffreddamento critico ($> 100^\circ\text{C/s}$) congela gli atomi di soluto nella matrice di alluminio, creando una soluzione solida sovrasatura metastabile a temperatura ambiente.
- Invecchiamento Artificiale (Artificial Aging): Il pezzo viene mantenuto a $165\text{ - }180^\circ\text{C}$ per $4\text{ - }8\text{ ore}$. Durante questo intervallo termico, si verifica la precipitazione nanometrica coerente e semicoerente delle zone di Guinier-Preston (GP) e della fase $\beta''$ ($\mathrm{Mg_5Si_6}$). Questi precipitati ultrafini ostacolano il moto delle dislocazioni all'interno del reticolo cristallino (meccanismo di Orowan), incrementando la durezza Brinell fino a $95\text{ - }115\text{ HB}$ senza infragilire la struttura.
5. Automazione Robotica, Controllo Qualità e Sostenibilità Circolare
L'impianto di Rastignano di Pianoro opera secondo i paradigmi di Industria 4.0, dove l'intervento umano è evoluto dal lavoro manuale gravoso alla supervisione ingegneristica e al controllo di processo digitale.
Robotica di Processo e Micro-Lubrificazione Ecosostenibile
Ciascuna isola di colata è presidiata da una flotta di robot antropomorfi a 6 assi con carichi fino a $300\text{ kg}$: - Robot di Termoregolazione e Lubrificazione: Al termine di ogni ciclo, prima della chiusura dello stampo, una testa robotizzata multidirezionale spruzza micro-dosi atomizzate di distaccanti polimerici idrosolubili ecologici. Il sistema modula la portata millisecondo per millisecondo in base alla mappa termografica a infrarossi dello stampo, abbattendo il consumo di distaccante del $70\%$ ed eliminando gli effluenti liquidi inquinanti. - Robot di Spillaggio e Dosaggio: Forni dosatori a pressione controllata erogano la quantità esatta di lega liquida con tolleranze di $\pm 5\text{ grammi}$, prelevando il metallo sotto battente per impedire il trascinamento delle scorie superficiali. - Robot di Scarico e Sbavatura Laser: Il getto solidificato viene estratto, raffreddato in celle a ventilazione controllata o vasca di spegnimento e posizionato su dime di tranciatura o isole di sbavatura e marcatura laser con tracciabilità mediante codice DataMatrix bidimensionale inciso a caldo.
Ispezione Volumetrica Non Distruttiva: Tomografia Computerizzata (CT) In-Line
La garanzia della qualità sui getti critici di sicurezza automobilistici e sui corpi scaldanti ad alta pressione è affidata a sistemi di radioscopia digitale e Tomografia Computerizzata Industriale a raggi X (CT Scan).
Tubi radiogeni ad alto voltaggio ($225\text{ - }450\text{ kV}$) scansionano il componente mentre ruota di $360^\circ$. Gli algoritmi di ricostruzione tomografica generano una nuvola volumetrica di voxel con risoluzione fino a $30\text{ - }50\text{ micrometri}$. Reti neurali convoluzionali di visione artificiale analizzano in tempo reale il volume interno, classificando e quantificando: - Porosità da gas e bolle di cavitazione; - Cricche a caldo e fratture da ritiro dendritico; - Inclusioni di ossidi o particelle estranee; - Conformità dimensionale geometrica (confronto CAD-to-Part con falsi colori).
I componenti non conformi secondo i severi standard ASTM E505 o i capitolati specifici dei costruttori OEM vengono scartati all'istante e reindirizzati al circuito di rifusione.
6. Il Contesto Territoriale, Notizie Recenti e Impatto sulla Comunità Bolognese
Lo stabilimento di Rastignano di Pianoro non è un'isola tecnologica decontestualizzata, bensì uno dei pilastri storici del tessuto economico della valle del Savena e dell'area metropolitana bolognese. In un territorio che vede la presenza di colossi dell'automazione, del packaging e dei motori ad alte prestazioni, Sira Industrie opera in costante simbiosi con le istituzioni locali, gli atenei e il network di Confindustria Emilia Area Centro.
Operazioni Industriali Recenti e Rilancio Occupazionale
Negli ultimi anni, le cronache economiche regionali — ampiamente documentate da testate come Il Resto del Carlino e dalla stampa specializzata — hanno visto Sira Industrie protagonista di rilevanti operazioni di salvataggio e valorizzazione industriale. Tra queste spicca la creazione della newco SirTec, con cui il gruppo di Pianoro ha rilevato e rilanciato lo storico sito produttivo della Tecopress di Dosso di Sant'Agostino (Ferrara), salvaguardando oltre cento posti di lavoro e integrando preziose competenze metallurgiche nella fonderia d'alluminio.
Parallelamente, l'espansione nel settore della mobilità collettiva con l'acquisizione del marchio Sitcar (specializzato in minibus e veicoli speciali sostenibili) testimonia la volontà della famiglia Gruppioni di chiudere il cerchio: dalla fusione della materia prima fino alla progettazione e costruzione del veicolo finito a trazione elettrica o ibrida.
Le dichiarazioni rilasciate dalle rappresentanze sindacali, dagli amministratori comunali di Pianoro e dai vertici della Regione Emilia-Romagna hanno ripetutamente sottolineato l'importanza di questo modello imprenditoriale: un capitalismo familiare radicato che, anziché delocalizzare le competenze a valore aggiunto, sceglie di investire in ricerca e sviluppo, digitalizzazione dei processi e riconversione verde sul territorio d'origine.
7. Analisi di Prospettiva: La Fonderia Sostenibile e le Sfide del Decennio 2030
La pressocolata di leghe leggere si trova oggi al centro della duplice transizione ecologica e digitale. L'alluminio è a tutti gli effetti il "metallo della sostenibilità": riciclabile all'infinito senza perdere le proprie caratteristiche meccaniche o termiche originarie. Fondere alluminio secondario da riciclo richiede solo il $5\%$ dell'energia necessaria per estrarre e raffinare l'alluminio primario dalla bauxite ($ca.\ 700\text{ kWh/t}$ contro oltre $14.000\text{ kWh/t}$), abbattendo del $95\%$ le emissioni di gas serra.
Sira Industrie ha implementato nello stabilimento di Rastignano forni fusori a bruciatori rigenerativi e sistemi di recupero termico dai fumi di combustione, convogliando l'energia termica residua per il preriscaldo delle cariche di metallo e per la climatizzazione degli ambienti di lavoro.
Guardando verso il 2030, la sfida ingegneristica per il polo di Pianoro si gioca su tre fronti scientifici: 1. Sviluppo di leghe Al-Si prive di elementi critici (come il rame primario o il nickel) capaci di raggiungere elevate proprietà meccaniche direttamente allo stato grezzo di colata (As-Cast), eliminando il consumo energetico dei forni di trattamento termico T6; 2. Integrazione di sensoristica IoT distribuita negli stampi per il monitoraggio della temperatura e della pressione in cavità con algoritmi predittivi basati sull'intelligenza artificiale per azzerare i fermi macchina e lo scarto all'avvio; 3. Sinergia tra riscaldamento idronico avanzato e pompe di calore, dove i radiatori bimetallici di nuova generazione, funzionanti a basse temperature di mandata ($45\text{ - }50^\circ\text{C}$), si integrano negli edifici a impatto zero (NZEB) previsti dalle direttive europee sull'efficienza energetica.
8. Punti Chiave e Sintesi per i Lettori
Per comprendere l'eccezionalità dello stabilimento di Rastignano di Pianoro nel panorama industriale globale, è utile riassumere i pilastri tecnologici e strategici che ne guidano l'attività:
- Primato Storico Mondiale: Fondata nel 1958 da Gaetano Gruppioni, Sira Industrie ha rivoluzionato il riscaldamento nel 1961 brevettando il radiatore bimetallico (acciaio + alluminio), superando definitivamente i limiti di peso, corrosione ed elevata inerzia termica della tradizionale ghisa.
- Architettura Termofluidodinamica: Il radiatore Bimetal coniuga la tenuta a pressioni estreme ($> 40\text{ bar}$) e la resistenza alla corrosione da acque alcaline dell'acciaio al carbonio interno con l'eccezionale conducibilità ($\approx 200\text{ W/(m}\cdot\text{K)}$) e reattività dell'alluminio esterno, con accoppiamento termomeccanico a resistenza di contatto nulla ($R_{tc} \to 0$).
- Fonderia ad Alta Pressione (HPDC): Presse da $800$ a oltre $3200\text{ tonnellate}$ con tempi di iniezione di appena $20\text{ - }45\text{ ms}$, velocità al gate fino a $60\text{ m/s}$, pressione di compattazione idraulica superiore a $1000\text{ bar}$ e sistemi a vuoto avanzato ($P < 50\text{ mbar}$) per eliminare inclusioni di gas e ossidi.
- Fornitura Tier-1 Automotive ed EV: Produzione di carter, basamenti motore, supporti ammortizzatori e telai porta-batteria per auto elettriche con cicli termici di tempra e invecchiamento T6 per massimizzare la duttilità e la resistenza all'impatto (crashworthiness).
- Fabbrica Intelligente e Circolare: Isole completamente robotizzate a 6 assi per spruzzatura micro-spray ecologica, spillaggio e sbavatura laser; controllo difettologico volumetrico al $100\%$ mediante Tomografia Computerizzata Industriale a raggi X; riciclo dell'alluminio a ciclo chiuso con risparmio del $95\%$ di energia rispetto al metallo primario.
💡 TAKEAWAY BOX | SIRA INDUSTRIE (PIANORO)
- Sede e Origine: Rastignano di Pianoro (Bologna), fondata nel 1958 dal Cav. Gaetano Gruppioni.
- Invenzione Chiave: Brevetto mondiale del Radiatore Bimetallico (1961), cuore in acciaio idraulico e mantellatura alettata in alluminio pressofuso.
- Core Business Odierno: Divisione Die Casting (componentistica strutturale complessa per l'automotive e la mobilità elettrica) e Divisione Heating (radiatori bimetallici ed estrusi ad alta efficienza).
- Tecnologie Distintive: Pressocolata HPDC High-Vacuum (fino a 3200 t), Trattamenti Termici T6, Ispezione Tomografica RX in-line 3D, Robotica antropomorfa integrata.
- Ruolo nel Territorio: Presidio manifatturiero strategico della Città Metropolitana di Bologna, collegato alla Motor Valley e protagonista del salvataggio e rilancio di realtà industriali storiche emiliane (SirTec/Sitcar).
- Sostenibilità: Economia circolare dell'alluminio secondario, forni fusori rigenerativi a basse emissioni e conformità agli standard energetici europei per l'edilizia e i trasporti green.
Fonti e Riferimenti Istituzionali
- Sira Industrie S.p.A. - Profilo Ufficiale del Gruppo e Tecnologie
- Città Metropolitana di Bologna - Sviluppo Economico e Territorio
- Comune di Pianoro - Portale Istituzionale e Attività Produttive
- Confindustria Emilia Area Centro - Distretto Meccanica e Fonderia
- Il Resto del Carlino (Bologna) - Cronaca Economica e Imprese
- Regione Emilia-Romagna - Politiche Industriali e Transizione Energetica