Stabilimento Rekeep Di Zola Predosa: L'Ingegneria Del Facility Management Sanitario Tra Centrali Di Sterilizzazione a Plasma Di Perossido d'Idrogeno, Tracciabilità RFID Dello Strumentario Chirurgico E Biocontenimento Ospedaliero
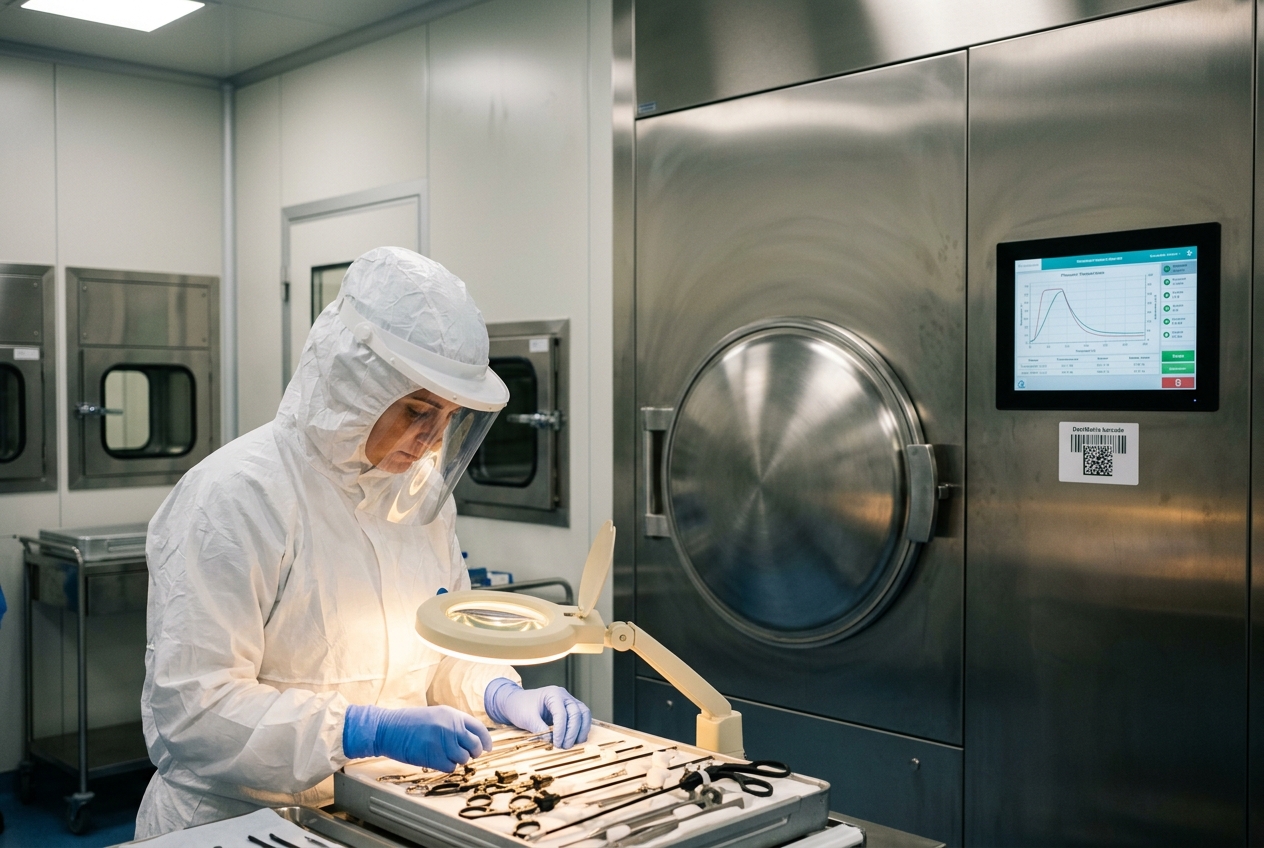
1. IL POLO TECNOLOGICO DI ZOLA PREDOSA: CUORE PULSANTE DELL'ECCELLENZA CLINICO-MANIFATTURIERA BOLOGNESE
Nel cuore del distretto produttivo e tecnologico dell'Emilia-Romagna, alle porte occidentali di Bologna, lo stabilimento del gruppo Rekeep a Zola Predosa e le centrali operative coordinate tramite la controllata Servizi Ospedalieri S.p.A. rappresentano uno dei più avanzati paradigmi continentali di ingegneria dei servizi integrati per la sanità. In un contesto in cui la complessità delle strutture nosocomiali richiede livelli prestazionali equiparabili a quelli dell'industria aerospaziale e microelettronica, la gestione del ciclo di vita dei dispositivi medici riutilizzabili (DMR) e dello strumentario chirurgico ad alta precisione è diventata una disciplina ingegneristica ad altissima intensità scientifica.
L'hub bolognese coordina una complessa rete infrastrutturale che alimenta quotidianamente i blocchi operatori di centri di riferimento nazionale e internazionale, a partire dal Policlinico di Sant'Orsola, dall'Ospedale Maggiore di Bologna, dall'Istituto Ortopedico Rizzoli e dai presidi della Regione Emilia-Romagna. All'interno di queste strutture, ogni intervento chirurgico — dalla cardiochirurgia mininvasiva alle resezioni oncologiche guidate da robotica computerizzata — dipende in modo assoluto dall'affidabilità termodinamica, microbiologica e logistica di un processo industriale centralizzato in grado di garantire il totale azzeramento del rischio infettivo e la continuità assistenziale h24.
2. CONTESTO INDUSTRIALE ED EVOLUZIONE DEL FACILITY MANAGEMENT CRITICO
L'affermazione di Rekeep come primario player europeo nell'integrated facility management clinico affonda le proprie radici nella storia cooperativa e industriale di Bologna. Nata originariamente come Manutencoop e trasformatasi negli ultimi decenni in una multinazionale dei servizi complessi, l'azienda ha guidato una profonda transizione epistemologica: il passaggio dalla tradizionale manutenzione reattiva degli edifici a una sofisticata ingegneria dei sistemi ciberfisici sanitari.
In un ospedale moderno, la disponibilità degli impianti tecnologici non è un mero fattore accessorio, ma un fattore clinico primario. Il controllo microclimatico dei blocchi operatori, la continuità dei fluidi medicali (gas anestetici, ossigeno criogenico, vuoto clinico), la stabilità delle reti termovettrici e la gestione asettica dei flussi di materiali concorrono direttamente all'indice di sicurezza del paziente. In questo scenario, le Infezioni Correlate all'Assistenza (ICA) rappresentano una delle sfide epidemiologiche ed economiche più gravose per i moderni sistemi sanitari, con un impatto stimato in migliaia di decessi annui e costi per miliardi di euro a livello europeo, come monitorato dalle agenzie sanitarie e dalle cronache regionali diffuse da testate quali ANSA Emilia-Romagna e Il Resto del Carlino.
L'ingegneria del facility management critico implementata presso la centrale tecnologica di Zola Predosa affronta il problema alla radice, trasformando la centrale di sterilizzazione da semplice reparto di supporto a vero e proprio impianto di produzione bio-farmaceutica e meccatronica. Qui, la convergenza tra automazione di processo, sensoristica IoT, algoritmi di bilanciamento termico e modelli computazionali di affidabilità consente di garantire che ogni singolo dispositivo chirurgico rispetti rigorosi standard di sterilità prima di varcare nuovamente le porte delle sale operatorie.
3. TERMODINAMICA DELLA STERILIZZAZIONE A VAPORE SATURO (NORMA EN 285)
La sterilizzazione a vapore saturo sotto pressione costituisce il caposaldo fisico per il trattamento dei dispositivi medici termoresistenti (metallici e tessili). Presso lo stabilimento di Zola Predosa, gli autoclavi industriali operano in stretta conformità alla norma armonizzata europea UNI EN 285, integrando principi termodinamici avanzati e sistemi di controllo a retroazione digitale.
Dinamica del Vuoto Frazionato ed Estrazione dell'Aria Residua
L'aria atmosferica funge da isolante termico ad elevata resistenza ed è nemica giurata del vapore saturo: la presenza di una sacca d'aria all'interno del lume di un dispositivo cavo (es. cannule di aspirazione, manipoli laparoscopici) impedisce il contatto diretto del vapore con la superficie metallica, riducendo drasticamente il coefficiente di scambio termico e compromettendo l'inattivazione microbica.
Per superare questo limite, i cicli termodinamici adottano una sequenza di vuoto frazionato pulsante: 1. Una pompa per vuoto ad anello liquido ad alto rendimento genera una depressione spinta (fino a $P \le 50\text{ mbar}$ assoluti). 2. Segue una repentina immissione di vapore saturo secco fino a una pressione leggermente superiore a quella atmosferica. 3. Il ciclo di evacuazione e iniezione viene reiterato da 3 a 5 volte.
Questa oscillazione barometrica forzata sfrutta la differenza di densità e la turbolenza fluidodinamica per estrarre per trascinamento convettivo anche le molecole d'aria intrappolate nei pori dei tessuti chirurgici e nei corpi cavi con rapporto lunghezza/diametro superiore a 50:1.
Termodinamica del Calore Latente di Condensazione
Il meccanismo letale del processo risiede nel rilascio istantaneo del calore latente di evaporazione/condensazione ($h_{fg}$). Alla temperatura di sterilizzazione di $T = 134\ ^\circ\text{C}$ e alla pressione assoluta di vapore saturo di $P \approx 3{,}04\text{ bar}$ (pressione relativa di esercizio pari a circa $2{,}04 - 2{,}20\text{ bar}$), il vapore possiede un'entalpia specifica elevatissima:
$$h_{fg} \approx 2163\text{ kJ/kg}$$
Quando il vapore tocca la superficie metallica del ferro chirurgico (inizialmente a temperatura ambiente), si verifica una condensazione a film microscopico. Il vapore collassa rilasciando istantaneamente $2163\text{ kJ}$ per ogni chilogrammo d'acqua condensata. Questa enorme quantità di energia termica denatura irreversibilmente i legami idrogeno e disolfuro delle proteine strutturali ed enzimatiche dei microrganismi, determinando la coagulazione del citoplasma e la rottura delle pareti cellulari.
Cinetica di Inattivazione Termica ed Equazione di Bigelow
L'efficacia del processo viene validata e calibrata sul microrganismo biologico sporigene più termoresistente conosciuto: il Geobacillus stearothermophilus (ceppo ATCC 7953 / 12980), caratterizzato da un tempo di riduzione decimale $D_{121{,}1} \ge 1{,}5 - 2{,}0\text{ minuti}$.
La cinetica di inattivazione termica segue una legge esponenziale del primo ordine:
$$\frac{dN}{dt} = -k N \implies \log_{10}\left(\frac{N_0}{N_t}\right) = \frac{t}{D_T}$$
dove: - $N_0$ è la popolazione microbica iniziale (bioburden); - $N_t$ è la popolazione sopravvissuta al tempo $t$; - $D_T$ è il valore $D$ alla temperatura $T$ (tempo necessario in minuti per ridurre la carica microbica del 90%).
La dipendenza del valore $D$ dalla temperatura è descritta dal valore $z$ (incremento di temperatura in gradi Celsius necessario per indurre una variazione di un fattore 10 nel valore $D$; per il G. stearothermophilus, $z = 10\ ^\circ\text{C}$).
L'accumulo di letalità biologica totale nel corso dell'intero profilo transitorio termico è formalizzato matematicamente mediante l'equazione di Bigelow per il calcolo del valore di letalità equivalente $F_0$:
$$F_0 = \int_0^t 10^{\frac{T(t) - 121{,}1}{z}} \, dt$$
Nel ciclo standard a $134\ ^\circ\text{C}$, ogni minuto di esposizione a plateau costante eroga un tasso di letalità istantaneo pari a:
$$10^{\frac{134 - 121{,}1}{10}} = 10^{1{,}29} \approx 19{,}5\text{ minuti equivalenti a } 121{,}1\ ^\circ\text{C}$$
Con un tempo di plateau termico standard di 5 minuti a $134\ ^\circ\text{C}$, l'autoclave raggiunge un $F_0 > 95\text{ min}$, superando ampiamente il valore teorico minimo ($F_0 \ge 15\text{ min}$) richiesto per garantire il Livello di Sicurezza di Sterilità (SAL - Sterility Assurance Level) di:
$$\text{SAL} \le 10^{-6}$$
Tale parametro certifica che la probabilità matematica che un singolo microrganismo vitale sia presente su un dispositivo trattato è inferiore a uno su un milione.
4. MECCATRONICA DEL LAVAGGIO, CAVITAZIONE E DISINFEZIONE TERMICA
La sterilizzazione non può prescindere da una preventiva e perfetta decontaminazione: qualsiasi residuo microscopico di fibrina, muco o coagulo proteico protegge i microrganismi sottostanti dall'azione letale del calore o degli agenti chimici. A Zola Predosa, la fase di lavaggio è affidata a linee meccatroniche altamente automatizzate conformi alla norma UNI EN ISO 15883.
Cavitazione Acustica Piezoelettrica nei Bagni ad Ultrasuoni
Lo strumentario articolato (pinze emostatiche, forbici microchirurgiche, raccordi luer-lock) viene preliminarmente immerso in vasche ultrasoniche alimentate da trasduttori piezoelettrici in piombo-zirconato di titanio (PZT) oscillanti alla frequenza di 38 - 40 kHz.
Il treno di onde acustiche longitudinali ad alta potenza genera nei fluidi di lavaggio rapide alternanze di sovrapressione e depressione acustica: - Durante la fase di rarefazione, la pressione locale scende al di sotto della tensione di vapore del liquido, provocando la nucleazione di milioni di microbolle gassose di cavitazione sub-micrometriche. - Durante la successiva fase di compressione, le bolle collassano adiabaticamente per micro-implosione asimmetrica, generando microgetti fluidici idrodinamici con velocità puntuali superiori a $100\text{ m/s}$, accompagnati da transitori termici microscopici localizzati che superano i $5000\text{ K}$ e pressioni locali di centinaia di bar.
Questo fenomeno di cavitazione acustica asporta meccanicamente ogni residuo organico dai recessi microscopici e dai lumi interni senza intaccare il reticolo cristallino superficiale delle leghe di titanio o dell'acciaio inossidabile martensitico (AISI 420/440).
Fluidodinamica delle Termo-Disinfettatrici e Fattore $A_0$
I dispositivi passano poi alle termo-disinfettatrici meccatroniche a tunnel o a camera passante. Il sistema impiega bracci rotanti con ugelli a profilo idrodinamico elicoidale in grado di erogare getti pulsati a portata e pressione calibrate (3–5 bar), garantendo la completa copertura geometrica del carico.
Il lavaggio si articola in fasi chimiche e termiche a controllo stechiometrico: 1. Prelavaggio dinamico a freddo ($T < 35\ ^\circ\text{C}$): evita la denaturazione termica e il fissaggio delle proteine ematiche sulle superfici metalliche. 2. Lavaggio enzimatico plurifasico ($40 - 55\ ^\circ\text{C}$): dosaggio robotizzato di soluzioni contenenti proteasi, amilasi e lipasi stabilizzate, operanti a pH controllato (neutro o debolmente alcalino 8,5–10,5), che idrolizzano i legami peptidici di residui ematici e biofilm batterici. 3. Neutralizzazione e Risciacquo con acqua purificata osmotizzata (conducibilità elettrica $\le 10\ \mu\text{S/cm}$) per prevenire depositi salini e corrosione puntiforme (pitting). 4. Termodisinfezione ad alta temperatura: il ciclo termico finale raggiunge temperature di $90 - 93\ ^\circ\text{C}$ con un tempo di mantenimento quantificato dal parametro di disinfezione termica $A_0$ (secondo ISO 15883-1):
$$A_0 = \int_0^t 10^{\frac{T(t) - 80}{z}} \, dt$$
Per lo strumentario chirurgico critico e per i dispositivi a rischio biologico elevato (inclusi ceppi termotolleranti e virus epatitici/HIV), le centrali di Rekeep impostano set-point con $A_0 \ge 3000\text{ secondi}$, superando di tre volte il requisito base europeo ($A_0 = 600$), garantendo l'abbattimento totale della carica vegetativa prima del condizionamento.
5. BIOCHIMICA E PROCESSI A BASSA TEMPERATURA PER DISPOSITIVI TERMOLABILI
La chirurgia contemporanea fa largo impiego di strumentario avanzato non compatibile con le elevate temperature dell'autoclave: fibre ottiche per endoscopia rigida e flessibile, manipoli a radiofrequenza, sonde a ultrasuoni intravascolari e, in particolar modo, le sofisticate articolazioni meccatroniche (EndoWrist) della chirurgia robotica da Vinci. Per questi dispositivi complessi, l'hub di Zola Predosa applica protocolli chimico-fisici di sterilizzazione a bassa temperatura (45–50 °C) mediante Perossido d'Idrogeno Vaporizzato (VHP - Vaporized Hydrogen Peroxide) assistito da Plasma a Radiofrequenza.
Meccanismo Ossidativo del Radicale Ossidrile ($\cdot\text{OH}$)
All'interno di una camera a vuoto profondo ($P \approx 0{,}5 - 1\text{ mbar}$), una soluzione acquosa concentrata di perossido d'idrogeno al $58 - 60\%$ viene vaporizzata istantaneamente mediante piastre riscaldate. Il vapore diffonde rapidamente all'interno della camera e penetra nei lumi complessi dei dispositivi.
Nella fase successiva, l'applicazione di un campo elettromagnetico a radiofrequenza (solitamente a 13,56 MHz) induce la ionizzazione delle molecole gassose, convertendo il vapore in un plasma a bassa temperatura. Lo stato di plasma genera un'elevatissima densità di specie reattive dell'ossigeno (ROS - Reactive Oxygen Species), tra cui ioni perossido ($\text{O}_2^{2-}$), radicali idroperossilici ($\text{HO}_2^\cdot$) e soprattutto radicali liberi ossidrili ($\cdot\text{OH}$).
Il radicale $\cdot\text{OH}$ possiede uno dei più elevati potenziali standard di riduzione elettrochimica in chimica inorganica ($E^\circ = +2{,}80\text{ V}$):
| Specie Ossidante | Potenziale Redox Standard ($E^\circ$ a 25 °C) |
|---|---|
| Radicale Ossidrile ($\cdot\text{OH}$) | $+2{,}80\text{ V}$ |
| Ozono ($\text{O}_3$) | $+2{,}07\text{ V}$ |
| Perossido di Idrogeno ($\text{H}_2\text{O}_2$) | $+1{,}77\text{ V}$ |
| Cloro gassoso ($\text{Cl}_2$) | $+1{,}36\text{ V}$ |
Questa formidabile forza ossidante agisce simultaneamente su molteplici bersagli biomolecolari delle spore di Bacillus atrophaeus (microrganismo target per la validazione a freddo): - Perossidazione lipidica radicalica: asportazione di atomi di idrogeno dai lipidi polinsaturi delle membrane cellulari con formazione di radicali lipidici e disintegrazione del doppio strato fosfolipidico; - Clivaggio del DNA/RNA: rottura ossidativa dei legami fosfodiesterici e idrossilazione delle basi azotate (formazione di 8-idrossi-2'-deossiguanosina), rendendo impossibile la replicazione enzimatica; - Ossidazione irreversibile dei ponti tiolici (-SH): conversione dei residui di cisteina in acidi solfonici, disattivando gli enzimi metabolici e le proteine del capside.
Ecosostenibilità e Riconversione Catalitica dei Reflui
A differenza dei cicli tradizionali ad ossido di etilene (ETO) — gas tossico, cancerogeno e infiammabile che richiede prolungati tempi di desorbimento e aerazione (spesso superiori a 12–24 ore) — la tecnologia a plasma di perossido d'idrogeno è intrinsecamente sicura ed ecologica.
Al termine del ciclo, l'interruzione del campo a radiofrequenza e il passaggio attraverso un convertitore catalitico ad alta efficienza (a base di metalli di transizione come platino/palladio) decompone istantaneamente ogni residuo radicalico e molecolare di $\text{H}_2\text{O}_2$ in specie innocue:
$$2\text{H}_2\text{O}_2 \xrightarrow{\text{catalizzatore}} 2\text{H}_2\text{O} + \text{O}_2$$
Il processo rilascia unicamente vapore acqueo e ossigeno atmosferico puro, azzerando qualunque emissione chimica nociva nell'ambiente di lavoro e consentendo il rilascio immediato dello strumentario robotico per il successivo impiego operatorio.
6. ARCHITETTURA AERAULICA DELLE CAMERE BIANCHE E BIOCONTENIMENTO
L'architettura civile e impiantistica delle centrali tecnologiche di sterilizzazione Rekeep è concepita secondo i dettami della dinamica dei fluidi computazionale (CFD) e della norma internazionale UNI EN ISO 14644-1 sulle camere bianche (cleanrooms).
Cascata di Pressione Differenziale e Barriere Meccaniche
L'intero impianto è strutturato su una rigorosa compartimentazione fisica a tre zone unidirezionali, separate da pass-box a doppia porta interbloccata (interlocking airlocks): 1. Area Sporca (Decontaminazione e Ricezione): Pressione neutra o in leggera depressione ($0\text{ a }-5\text{ Pa}$) per impedire la dispersione di bioaerosol generati durante il disimballo e il prelavaggio. 2. Area Pulita (Controllo, Manutenzione e Confezionamento SBS): Classificata ISO 7 (in accordo a ISO 14644-1), mantenuta a una sovrapressione positiva di $+15\text{ Pa}$. 3. Area Sterile (Scaricamento Autoclavi e Stoccaggio Protetto): Classificata ISO 7 / ISO 5 locale, mantenuta a una sovrapressione di $+30\text{ Pa}$.
Questa cascata di pressione differenziale positiva progressiva garantisce che, all'apertura transitoria di qualunque varco o pass-through, il flusso d'aria si muova a velocità controllata ($v \ge 0{,}2 - 0{,}5\text{ m/s}$) esclusivamente dalla zona più pulita a quella meno pulita, rendendo fisicamente impossibile l'infiltrazione retrograda di particolato e microrganismi aerodispersi.
Filtrazione Assoluta HEPA H14 e Parametri Termoigrometrici
L'Unità di Trattamento Aria (UTA) dedicata gestisce volumi aeraulici massicci con ricambi d'aria orari compresi tra 20 e 30 volumi/ora. L'aria immessa subisce una filtrazione progressiva a tre stadi (prefiltri G4, filtri a tasche fini F9) per concludersi con diffusori terminali a soffitto dotati di filtri assoluti HEPA H14 (conformi a EN 1822).
I filtri H14 garantiscono un'efficienza di ritenzione particellare:
$$\eta \ge 99{,}995\% \quad \text{sulla dimensione MPPS (Most Penetrating Particle Size, } 0{,}1 - 0{,}3\ \mu\text{m)}$$
I parametri termoigrometrici interni sono rigidamente vincolati: - Temperatura di esercizio: $T = 20\ ^\circ\text{C} \pm 2\ ^\circ\text{C}$ (ottimale per prevenire la traspirazione degli operatori durante le operazioni di manipolazione); - Umidità relativa: $\text{UR} = 45\% - 55\%$ (valore di equilibrio che azzera l'accumulo di cariche elettrostatiche sui dispositivi e previene la proliferazione batterica e la degradazione delle buste e dei teli barriera).
Il monitoraggio ambientale è attivo in tempo reale: contatori ottici particellari laser eseguono conteggi continui in-situ, mentre campionatori d'aria attivi (SAS - Surface Air System) e piastre di sedimentazione agarizzate verificano l'assenza di unità formanti colonie (UFC/m³).
7. DIGITALIZZAZIONE DEI FLUSSI, TRACK-AND-TRACE RFID E LOGISTICA CLINICA PREDITTIVA
Uno degli elementi di maggiore differenziazione ingegneristica dell'impianto Rekeep risiede nella completa digitalizzazione del ciclo di vita dello strumentario chirurgico, trasformato in un'infrastruttura Internet of Medical Things (IoMT).
Marcatura Laser Passivata e Micro-Tag RFID ad Alta Resistenza
Ogni singolo ferro chirurgico è identificato univocamente attraverso: - Incisione Laser 2D DataMatrix (GS1 compliant): realizzata con laser a fibra a femtosecondi/picosecondi che incide la matrice bidimensionale inducendo un'ossidazione superficiale scura controllata senza creare microfratture nel metallo; un successivo trattamento chimico di ripassivazione elettrochimica rigenera lo strato protettivo di ossido di cromo ($\text{Cr}_2\text{O}_3$), prevenendo fenomeni corrosivi dopo centinaia di cicli in autoclave. - Micro-Tag RFID UHF (Ultra High Frequency, 860–960 MHz) o HF (13,56 MHz): alloggiati in resine termoindurenti biocompatibili o saldati ermeticamente con capsula in ceramica tecnica, capaci di resistere a sbalzi termici ciclici da $-40\ ^\circ\text{C}$ a $+140\ ^\circ\text{C}$ e a pressioni di oltre 3 bar.
Confezionamento in Barriera Sterile SBS (ISO 11607) e Tracciabilità End-to-End
I ferri vengono composti in kit specifici su cestelli forati e sigillati all'interno di Sistemi di Barriera Sterile (SBS) conformi alla norma UNI EN ISO 11607-1/2: - Container metallici rigidi con guarnizioni in silicone e filtri permanenti in PTFE o barriere a labirinto dinamico; - Buste e rotoli termosaldabili in accoppiato carta medicale/polipropilene-polietilene o non-tessuto barriera idrofobica (SMS/SMMS).
Il software di tracciabilità registra automaticamente l'abbinamento biunivoco tra operatore, codice del kit, strumenti contenuti, lotto di lavaggio, autoclave di sterilizzazione, grafico termodinamico di processo (pressione/temperatura/tempo) e superamento dei controlli biologici e chimici integrati (indicatori di Classe 5 e 6 secondo ISO 11140).
Logistica Predittiva e Tracciabilità Medico-Legale a Tutela del Paziente
L'integrazione telematica tra la piattaforma logistica di Zola Predosa e i sistemi informativi dei blocchi operatori consente un'orchestrazione predittiva dei flussi chirurgici: - Ottimizzazione delle Scorte Circolanti: algoritmi predittivi analizzano i registri operatori programmati dai chirurghi, calcolano i lead-time di transito, lavaggio e sterilizzazione e allocano automaticamente i set prioritari, riducendo le immobilizzazioni di capitale e azzerando i tempi di fermo macchina delle sale operatorie. - Garanzia Medico-Legale Assoluta: al momento dell'apertura del kit al tavolo operatorio, il codice a barre/RFID viene acquisito dal lettore di sala e associato irrevocabilmente all'ID della cartella clinica del paziente. Qualora insorgessero quadri febbrili nosocomiali post-operatori, l'ospedale è in grado di ricostruire l'intera filiera tecnologica del singolo strumento utilizzato, fornendo una prova inconfutabile di conformità procedurale.
8. CONTESTO E IMPATTO SULLA CITTÀ DI BOLOGNA E SUL SISTEMA REGIONALE
L'efficienza industriale delle centrali tecnologiche di sterilizzazione e del facility management clinico ha un impatto profondo sulla resilienza del tessuto socio-sanitario e metropolitano bolognese ed emiliano-romagnolo. La centralizzazione e l'outsourcing ad elevata intensità ingegneristica garantiscono vantaggi sistemici su molteplici direttrici:
Nel territorio della Città Metropolitana di Bologna, come evidenziato nei piani di riorganizzazione e rigenerazione urbana promossi dal Comune di Bologna e seguiti dalle cronache locali di Bologna Today, la separazione logistica tra le aree di cura intensiva e gli impianti industriali pesanti di trattamento dei rifiuti e di sterilizzazione ha permesso di liberare preziosi metri quadri all'interno degli ospedali storici della città. Invece di occupare spazio prezioso nei padiglioni ospedalieri con impianti termici rumorosi e ad alto consumo d'acqua, i presidi sanitari possono convertire tali aree in posti letto di terapia intensiva, degenze e laboratori diagnostici avanzati.
Sotto il profilo ecologico, le centrali industriali moderne consentono un monitoraggio continuo dell'impronta carbonica (carbon footprint): l'implementazione di sistemi di recupero di calore dai condensatori di vapore, l'adozione di scambiatori termici fumi-acqua e l'impiego di impianti di osmosi inversa a ricircolo consentono di ridurre del 35–40% il consumo idrico ed energetico rispetto alla somma di decine di micro-sterilizzatrici obsolete dislocate nei singoli reparti.
9. VOCI DELLA COMUNITÀ, ESPERTI E PROSPETTIVA FUTURA
La trasformazione in atto a Zola Predosa riflette l'evoluzione complessiva delle professioni sanitarie e dell'ingegneria clinica.
"La sterilizzazione moderna non è più un atto manuale o empirico, ma un processo di bio-fabbricazione cibernetica," spiega un ingegnere clinico specializzato in tecnologie ospedaliere per le strutture universitarie bolognesi. "Quando un chirurgo impugna un micro-strumento robotico da 5 millimetri in sala operatoria al Sant'Orsola, dietro quel gesto c'è la convergenza di dinamica dei fluidi computazionale, fisica dei plasmi, meccatronica piezoelettrica e crittografia dei dati di tracciamento. L'outsourcing industriale avanzato garantisce standard che nessun singolo presidio ospedaliero medio potrebbe sostenere autonomamente con analoghi livelli di ridondanza e certificazione."
Guardando al futuro, le direttrici di sviluppo tracciate nell'ambito dei programmi di ammodernamento del Servizio Sanitario Nazionale e degli investimenti del PNRR (Missione 6 Salute) vedono l'introduzione di ulteriori innovazioni disruptive: - Intelligenza Artificiale per la Manutenzione Predittiva: algoritmi di machine learning analizzano in continuo i gradienti di pressione e temperatura delle autoclavi, identificando micro-fessurazioni o usure delle guarnizioni prima che si verifichi un'anomalia di ciclo. - Robotica Umanoide e AGV (Automated Guided Vehicles) in Cleanroom: introduzione di navette a guida autonoma per la movimentazione dei carichi pesanti tra le aree di lavaggio e le autoclavi, riducendo ulteriormente la presenza umana e la conseguente dispersione particellare all'interno delle camere bianche. - Passaporto Digitale del Dispositivo Medico su Blockchain: registrazione immutabile della vita operativa di ogni pinza e ottica chirurgica per la quantificazione scientifica della fatica meccanica dei metalli e la sostituzione preventiva dello strumentario.
10. PUNTI CHIAVE E SINTESI PER I LETTORI
Per comprendere appieno la portata dell'infrastruttura di ingegneria sanitaria di Zola Predosa, ecco i dati fisici, normativi e tecnologici fondamentali:
| Dominio Tecnico | Parametro Ingegneristico | Valore di Esercizio | Standard di Riferimento |
|---|---|---|---|
| Sterilizzazione a Vapore | Temperatura e Pressione Vapore | $134\ ^\circ\text{C} \pm 0{,}5\ ^\circ\text{C}$ a $2{,}2\text{ bar}$ rel. | UNI EN 285 |
| Garanzia Microbiologica | Letalità Termica ed Efficacia | $F_0 > 90\text{ min}$ ($SAL = 10^{-6}$) | Cinetica di Bigelow / ISO 11138 |
| Trattamento a Freddo | VHP & Plasma RF per Robotica | $45 - 50\ ^\circ\text{C}$, Radicale $\cdot\text{OH}$ ($E^\circ = +2{,}8\text{ V}$) | ISO 14937 |
| Termodisinfezione Meccanica | Lavaggio & Cavitazione | Ultrasuoni $38-40\text{ kHz}$, $A_0 \ge 3000\text{ s}$ | UNI EN ISO 15883-1/2 |
| Aeraulica Camere Bianche | Sovrapressione & Filtrazione | Cascata $+15/+30\text{ Pa}$, Filtri HEPA H14 ($\eta \ge 99{,}995\%$) | UNI EN ISO 14644-1, EN 1822 |
| Tracciabilità Digitale | Identificazione Ferri & Kit | Micro-Tag RFID UHF / DataMatrix 2D Laser | GS1, UNI EN ISO 11607 |