Stabilimento Fanti Packaging Di Casalecchio Di Reno: L'Ingegneria Del Packaging Metallico Tra Imbutitura Della Banda Stagnata, Litografia Industriale Su Lamiera E Confezionamento a Tenuta Ermetica
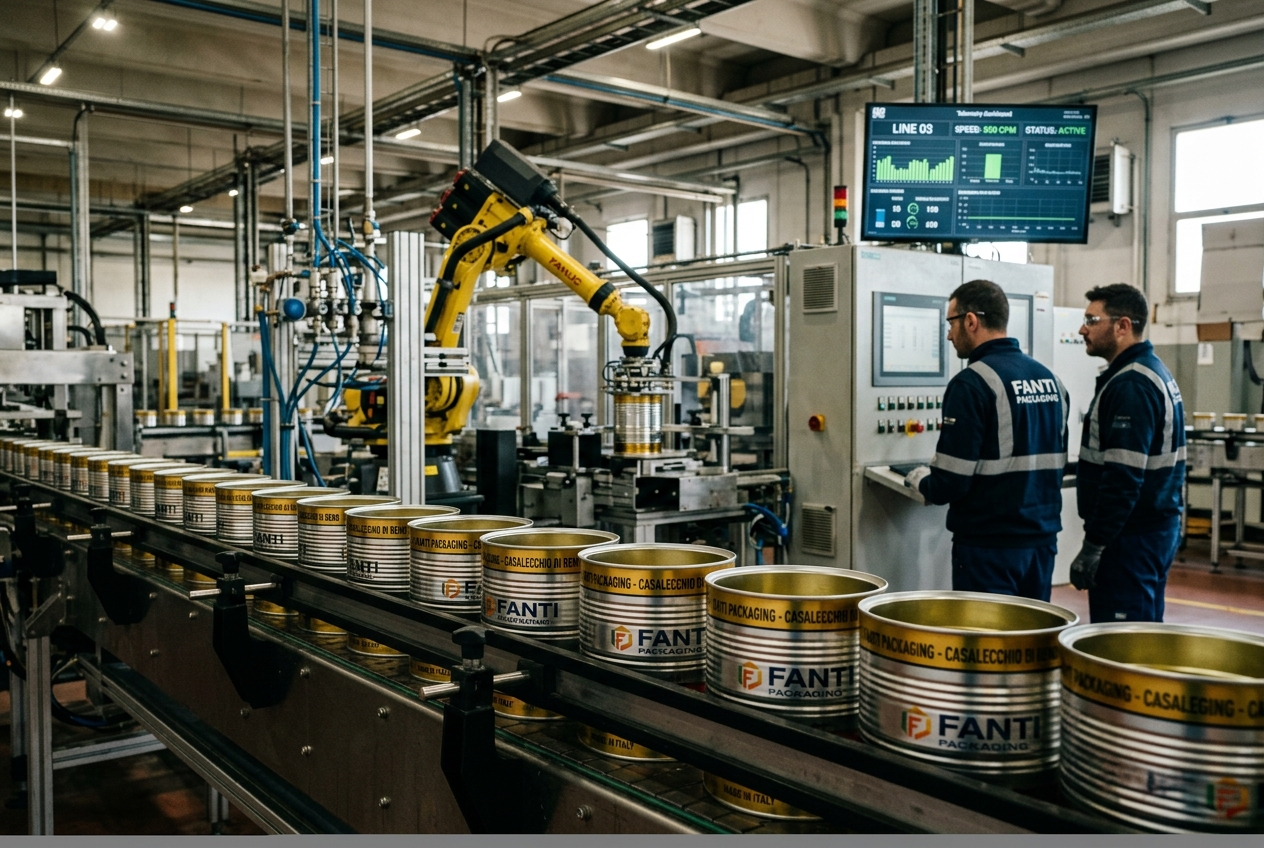
Di Redazione Inchieste e Analisi Industriale
Lungo la direttrice pedecollinare che collega il capoluogo emiliano ai valichi appenninici, la cittadina di Casalecchio di Reno rappresenta uno dei nodi nevralgici in cui la manifattura pesante e l'ingegneria di precisione si fondono con la tradizione meccatronica della provincia bolognese. Tra le mura degli stabilimenti di via del Lavoro, la lavorazione dell'acciaio e della banda stagnata non è semplicemente un retaggio della ricostruzione post-bellica, ma un laboratorio vivente di reologia dei metalli, chimica macromolecolare delle superfici e automazione industriale predittiva.
In questo ecosistema, la storia e il presente di Fanti Packaging incarnano l'evoluzione paradigmatica del distretto della Packaging Valley emiliana: una filiera capace di trasformare fogli di lamiera laminata a freddo in barriere molecolari ermetiche certificate per contenere e trasportare sostanze chimiche ad alta criticità, vernici, lubrificanti e liquidi infiammabili attraverso le rotte commerciali di tutto il mondo.
Questa inchiesta analizza in profondità le dimensioni industriali, metallurgiche, cinetico-meccaniche, chimico-fisiche e ambientali che regolano la produzione dei contenitori metallici rigidi, esplorando l'impatto economico e sociale generato nel tessuto metropolitano bolognese.
1. Inquadramento Industriale e Territoriale: L'Evoluzione dal 1948 nel Cuore della Packaging Valley
La parabola industriale della famiglia Fanti affonda le proprie radici nel 1948, all'interno di un modesto scantinato di via del Lino a Bologna. Nel clima febbrile del secondo dopoguerra, il fondatore Giorgio Fanti colse il potenziale intrinseco dei residuati bellici lasciati dalle forze alleate: le latte metalliche per razioni K e combustibili venivano recuperate, disassemblate, rifilate al tornio e riconvertite manualmente in barattoli ermetici per contenere colle, mastici e vernici destinati alla ricostruzione edile locale.
Quella che nacque come un'attività pionieristica di recupero di materia prima si trasformò rapidamente in una struttura industriale organica. Già nel 1952 l'officina installò la sua prima linea automatica di assemblaggio per scatole in banda stagnata. La crescita esponenziale dei volumi rese necessario, nel 1969, il trasferimento strategico del quartier generale e dell'intero impianto primario a Casalecchio di Reno, su una superficie industriale che oggi supera i 20.000 metri quadrati coperti. Negli anni successivi, attraverso l'acquisizione di realtà specializzate come la I.C.M. (Industria Contenitori Metallici) di Montechiarugolo (Parma) nel 1990 e l'apertura di filiali internazionali fino allo stabilimento statunitense di Weirton (West Virginia), il gruppo ha esteso la sua impronta commerciale a oltre 50 Paesi, conservando tuttavia a Bologna il centro nevralgico della ricerca tecnologica e dello sviluppo ingegneristico.
La collocazione metropolitana di Casalecchio di Reno non è casuale. Come documentato dalle analisi di settore rilanciate da BolognaToday e dalla stampa economica regionale, l'azienda si inserisce simbioticamente nella Packaging Valley emiliano-romagnola, un triangolo produttivo compreso tra Bologna, Modena e Parma che concentra la più alta densità globale di costruttori di macchine automatiche per il confezionamento e trasformatori di imballaggi industriali. In questo distretto, la prossimità geografica con i costruttori di presse cinematiche, sistemi di dosaggio, linee di trasporto e robotica di pallettizzazione genera un circolo virtuoso di co-progettazione: le macchine per il packaging vengono calibrate sulle caratteristiche reologiche e dimensionali dei contenitori metallici, mentre i contenitori evolvono in spessori e geometrie per massimizzare le velocità di linea degli utilizzatori finali.
2. Metallurgia e Scienza dei Materiali: Banda Stagnata ed Acciai ECCS
Al centro dell'ingegneria del packaging metallico rigido risiede una rigorosa disciplina metallurgica. La materia prima impiegata nello stabilimento si suddivide principalmente in due macro-famiglie di acciai dolci al carbonio a bassissimo tenore di interstiziali (low carbon e extra-low carbon), sottoposti a laminazione a freddo e trattamenti superficiali elettrochimici continui:
- Banda Stagnata Elettrolitica (ETP - Electrolytic Tinplate): Lamierino d'acciaio con spessori compresi tipicamente tra 0,14 mm e 0,32 mm, rivestito su entrambe le facce da uno strato micrometrico di stagno puro applicato per elettrodeposizione continua in bagni acidi (solitamente solfonici o fenolsolfonici).
- Acciaio Elettrolitico Rivestito di Cromo (ECCS - Electrolytic Chromium Coated Steel, o TFS - Tin Free Steel): Substrato d'acciaio sul quale viene depositato uno strato bivalente composto da cromo metallico ($\text{Cr}^0$) e ossido di cromo idrato ($\text{Cr}_2\text{O}_3 \cdot x\text{H}_2\text{O}$), con spessori nanometrici (spesso inferiori a 20 nm per l'ossido), ideale per garantire l'adesione termomeccanica di polimeri e vernici.
Microstruttura, Comportamento Reologico e Anisotropia Plastica
La matrice ferrosa è costituita da una struttura cristallina ferritica (cubica a corpo centrato, BCC), trattata termicamente mediante ricottura continua (CA - Continuous Annealing) o a lotti (BA - Batch Annealing) per ottimizzare la duttilità e la dimensione del grano secondo gli standard ASTM. Nel processo di formatura e imbutitura, il materiale è soggetto a complesse sollecitazioni di trazione biassiale e compressione circonferenziale.
Il comportamento reologico della lamiera è governato dall'indice di incrudimento $n$ e dai coefficienti di anisotropia plastica: * Coefficiente di Anisotropia Normale ($r_m$ o $\bar{r}$): Rappresenta il rapporto tra la deformazione plastica reale lungo la larghezza e quella lungo lo spessore durante una prova di trazione monoassiale: $$\bar{r} = \frac{r_0 + 2r_{45} + r_{90}}{4}$$ Valori di $\bar{r} > 1.4$ sono indispensabili per consentire imbutiture profonde senza incorrere in assottigliamenti localizzati o rotture del fondo del contenitore. * Coefficiente di Anisotropia Planare ($\Delta r$): Esprime la variazione dell'anisotropia nel piano della lamiera rispetto alla direzione di laminazione: $$\Delta r = \frac{r_0 - 2r_{45} + r_{90}}{2}$$ Un valore di $\Delta r$ prossimo a zero è essenziale per azzerare il fenomeno dell'orecchiatura (earing) durante la tranciatura e trafilatura, garantendo un bordo superiore perfettamente circolare e omogeneo.
Termodinamica della Corrosione e Strato Intermetallico $\text{FeSn}_2$
La deposizione dello stagno è seguita da un processo di rifusione termica rapida a induzione o resistenza, che fonde temporaneamente lo stagno e promuove una reazione diffusiva allo stato solido-liquido all'interfaccia con il ferro. Questo genera uno strato compatto di lega intermetallica $\text{FeSn}_2$ (spessore di circa 0,1-0,2 µm).
Nelle applicazioni per imballaggio industriale, la banda stagnata offre un eccellente comportamento elettrochimico: in assenza di ossigeno e a contatto con specifici acidi organici o formulazioni chimiche, il potenziale standard di riduzione dello stagno ($E^0_{\text{Sn}^{2+}/\text{Sn}} = -0.136\text{ V}$) diventa più elettronegativo rispetto a quello del ferro ($E^0_{\text{Fe}^{2+}/\text{Fe}} = -0.440\text{ V}$), trasformando lo stagno in un anodo sacrificale che protegge catodicamente il substrato d'acciaio sottostante da fenomeni di vaiolatura (pitting). Nei barattoli per prodotti chimici a base acquosa o con solventi polari aggressivi, la protezione è integrata da passivazioni superficiali avanzate (oggi orientate verso formulazioni prive di cromo esavalente, a base di complessi di titanio-zirconio) e lacche organiche reticolate.
3. Cinematica e Formatura Meccanica: Dalla Tranciatura alla Saldatura ad Alta Frequenza
La trasformazione della lamiera in contenitori rigidi monoblocco (due pezzi) o cilindrico-conici (tre pezzi) richiede linee cinematiche che combinano alte velocità di ciclo con tolleranze nell'ordine dei centesimi di millimetro.
Contenitori Monoblocco: Imbutitura Profonda (Deep Drawing) e Stiratura (DWI)
Per i corpi senza saldatura (two-piece cans), il ciclo di deformazione plastica a freddo opera secondo sequenze progressive: 1. Tranciatura del Dischetto (Blanking): Una matrice in carburo di tungsteno trancia a ritmi elevati (centinaia di colpi al minuto) dischi circolari dalla lamiera piana alimentata da bobina o foglio. 2. Imbutitura Primaria (Cupping): Il punzone preme il disco all'interno della matrice con l'azione controllata di un premi-lamiera (blank holder), calibrando la pressione per evitare la formazione di grinze da instabilità elastica o lo strappo del materiale. 3. Stiro-Imbutitura (DWI - Draw and Wall Ironing): La tazza metallica viene forzata attraverso una serie di anelli di stiro progressivi a diametro decrescente. L'intercapedine tra punzone e anelli è inferiore allo spessore iniziale del metallo, provocando un allungamento plastico e un assottigliamento uniforme della parete laterale, mentre lo spessore del fondo rimane inalterato per garantire la resistenza alla pressione idrostatica interna.
Contenitori a Tre Pezzi: Calandratura e Saldatura ad Alta Frequenza
I grandi contenitori industriali, i secchi conici per vernici e i fusti chimici sono fabbricati con architettura a tre pezzi (corpo saldato, fondo aggraffato e coperchio richiudibile). * Calandratura: Il foglio rettangolare litografato viene fatto avanzare attraverso rulli flessori che imprimono una curvatura uniforme, convertendo la geometria piana in un cilindro o tronco di cono privo di snervamenti irregolari. * Elettro-Saldatura a Resistenza Continua (Resistance Seam Welding): I due lembi longitudinali si sovrappongono per una frazione micrometrica (tipicamente 0,2-0,4 mm). La saldatura avviene tramite rulli-elettrodo rotanti attraversati da corrente alternata ad alta frequenza (fino a centinaia di Hertz) con forze di compressione regolate pneumaticamente o idraulicamente.
Un elemento tecnologico determinante risiede nell'impiego di un filo intermedio di rame sacrificale continuo: poiché lo stagno presente sulla lamiera fonde a 231,9 °C e tenderebbe a legarsi con le leghe di rame dell'elettrodo contaminandolo (brass formation), il filo di rame corre continuamente tra l'elettrodo e la lamiera, rinnovando la superficie di contatto a ogni millisecondo e garantendo una microsaldatura priva di scorie, con un cordone continuo, flessibile e perfettamente complanare.
- Nervatura (Beading): Il cilindro saldato viene trasferito a una stazione di formatura meccanica dove rulli espansori radiali imprimono nervature anulari sulla parete laterale. Queste geometrie aumentano il momento d'inerzia della sezione, moltiplicando la resistenza meccanica al collasso per vuoto interno (buckling resistance) e ai carichi di compressione assiale generati dall'impilamento nei magazzini logistici.
4. Trattamenti Superficiali e Litografia Industriale: Chimica delle Vernici e Termodinamica di Polimerizzazione
La lamiera destinata ai contenitori chimici e industriali non è una semplice superficie metallica: è un substrato composito che deve coniugare eccezionali doti di adesione meccanica, resistenza alla piegatura a 180°, impermeabilità chimica assoluta ed eccellenza grafica identificativa.
Stampa Offset su Metallo e Reticolazione UV
La litografia industriale su metallo si differenzia radicalmente dalla stampa cartotecnica: il supporto è completamente non poroso e rigido. Il processo si articola in passaggi rigidamente controllati: * Applicazione del Basecoat: Stesura uniforme a rullo di vernici di fondo (bianche o trasparenti) destinate a fare da ponte di adesione con la passivazione dell'acciaio. * Stampa Offset ad Alta Definizione: Fogli piani di dimensioni fino a oltre un metro quadrato vengono alimentati in linee multi-colore. L'inchiostro viene trasferito dai cilindri matrice a cilindri gommati (blanket) e infine depositato sulla lamiera. * Polimerizzazione UV-LED: Gli inchiostri contengono monomeri acrilici e oligomeri foto-reattivi combinati con fotoiniziatori. L'esposizione a lampade ultraviolette ad alta intensità innesca una reazione a catena di polimerizzazione radicalica che trasforma il film liquido in una matrice reticolata solida in frazioni di secondo, senza rilascio di Composti Organici Volatili (VOC).
Ingegneria delle Lacche Interne: Dai Sistemi Epossidici al BPA-NI
All'interno del contenitore, il metallo deve essere isolato chimicamente dal contenuto, specialmente in presenza di formulazioni industriali aggressive (vernici idrosolubili ad alto pH, solventi aromatici, detergenti alcalini, acidi o concentrati agrochimici).
| Tipologia di Rivestimento | Composizione Polimerica | Caratteristiche di Resistenza Chimica | Applicazioni Target |
|---|---|---|---|
| Epossifenolica Tradizionale | Resine bisfenolo A-epicloridrina reticolate con resine fenoliche | Eccellente resistenza ad acidi, solventi aggressivi ed elevata adesione all'imbutitura | Fusti chimici per solventi, additivi industriali, oli pesanti |
| Organosol (Dispersione PVC) | Polivinilcloruro disperso in plastificanti e solventi polari | Altissima flessibilità termomeccanica, eccellente barriera a corrosione da cloruri | Imbutitura profonda estrema, chiusure a corona, secchi conici |
| Poliesteri Avanzati BPA-NI | Poliesteri carbossilati saturi reticolati con ammino-resine o isocianati bloccati | Assenza intenzionale di Bisfenolo A (Non-Intent), ottima resistenza idrolitica | Packaging chimico-farmaceutico, vernici ecologiche all'acqua, packaging alimentare |
| Poliuretano-Acrilici Ibridi | Sistemi ibridi idrosolubili o ad alto solido | Buona flessibilità ed elevata compattezza superficiale | Finiture esterne resistenti a raggi UV e aggressioni atmosferiche |
L'applicazione interna delle vernici viene sottoposta a rigorosi cicli di polimerizzazione termica all'interno di forni a tunnel continui lunghi fino a 40 metri. I fogli avanzano verticalmente sostenuti da rastrelliere metalliche (wickets), attraversando zone termiche controllate a gradienti compresi tra 180 °C e 210 °C per tempi di permanenza di 10-15 minuti. In questa fase, la cinetica di reticolazione (curing) deve essere perfettamente tarata: una sotto-cottura genera un film plastico debole suscettibile a dissoluzione chimica, mentre una sovra-cottura infragilisce la catena polimerica, provocando la delaminazione e la microfratturazione del rivestimento durante le successive fasi di flangiatura e aggraffatura meccanica.
5. Meccanica della Sigillatura e Certificazioni di Sicurezza: L'Ingegneria del Double Seaming e le Prove ONU/ADR
La chiusura ermetica tra il corpo del contenitore e il fondo (o coperchio) costituisce la giunzione più critica dell'intero ciclo produttivo. Essa è affidata alla tecnologia del Double Seaming (aggraffatura a doppia piega), un processo cinematico di deformazione plastica a freddo che unisce il bordo del corpo cilindrico con il ricciolo del coperchio, interponendo un polimero di tenuta.
Cinematica dell'Aggraffatura in Due Operazioni
Il processo si realizza attraverso due rulli sagomati operanti in sequenza sul contenitore in rotazione o fisso sotto un mandrino di centraggio: 1. Prima Operazione (1st Operation Roll): Il profilo curvilineo della prima rotella arriccia e ripiega il bordo del coperchio attorno alla flangia del corpo, incastrando reciprocamente i due lembi metallici senza comprimerli eccessivamente. 2. Seconda Operazione (2nd Operation Roll): Un secondo rullo a profilo piatto esercita una pressione radiale elevatissima, schiacciando e laminando i cinque strati metallici sovrapposti.
All'interno dell'intercapedine tra le lamiere viene pre-distribuito, nella fase di stampaggio del fondo, un compound sigillante elastomerico a base di gomma sintetica o lattice acquoso. Sotto l'azione della compressione meccanica, la gomma fluisce plasticamente, saturando ogni microscopica discontinuità o rugosità dell'acciaio e creando una tenuta ermetica ai gas e ai liquidi.
Parametri Metrologici e Controllo Qualità Distruttivo
La qualità della sigillatura viene monitorata tramite micro-sezionamento ottico e software di visione micrometrica, analizzando costantemente: * Sovrapposizione Reale (Overlap): Lunghezza di contatto e interferenza tra il gancio del corpo e quello del fondo ($OL \ge 1.1\text{ mm}$). * Percentuale di Sovrapposizione (% Overlap): $$\% OL = \frac{BH + CH + EPT - SL}{SL - (2 \cdot EPT + 3 \cdot BPT)} \times 100$$ (dove $BH$ è il gancio del corpo, $CH$ il gancio del coperchio, $SL$ l'altezza di aggraffatura, $EPT$ lo spessore del coperchio e $BPT$ lo spessore del corpo). * Strettezza di Aggraffatura (Tightness Rating): Assenza di grinze elastiche lungo il gancio del coperchio.
Certificazioni di Sicurezza per Merci Pericolose: Protocolli ONU/ADR/IMDG
La destinazione d'uso primaria per i contenitori Fanti risiede nel contenimento di sostanze pericolose appartenenti alle classi di rischio RID/ADR per il trasporto su strada e ferrovia e IMDG per il trasporto marittimo internazionale.
I prototipi industriali e i lotti di produzione sono sottoposti a severe prove di omologazione presso laboratori accreditati dal Ministero delle Infrastrutture e dei Trasporti: 1. Prova di Caduta a Bassa Temperatura: I contenitori, riempiti con miscele incongelabili (acqua e glicole) e condizionati a $-18\text{ }^\circ\text{C}$ per simulare climi artici, vengono fatti cadere da altezze fino a 1,8 metri su un bersaglio rigido d'acciaio ancorato al calcestruzzo, impattando sul punto più critico (il cordone di saldatura o l'aggraffatura). 2. Prova di Pressione Idraulica Interna: Il contenitore deve sopportare una pressione idrostatica continua compresa tra 100 kPa e 250 kPa (1-2,5 bar) per 30 minuti senza manifestare rotture o trasudamenti. 3. Collaudo Spettrometrico a Elio: Sulle linee automatiche ad alta velocità, il controllo al 100% della tenuta è effettuato tramite camere da vuoto con spettrometri di massa tarati sull'elio: il barattolo viene pressurizzato con una miscela tracciante di elio ed aria; qualora una microfrattura molecolare liberi elio nella camera, lo spettrometro rileva flussi inferiori a $10^{-6}\text{ mbar}\cdot\text{l/s}$, espellendo istantaneamente il pezzo non conforme.
6. Automazione 4.0 ed Economia Circolare: Visione Neurale e Sostenibilità Permanente
Nel quadro della transizione ecologica e digitale che sta trasformando l'industria meccanica dell'Emilia-Romagna, lo stabilimento di Casalecchio di Reno ha integrato modelli operativi all'avanguardia basati sui paradigmi dell'Industria 4.0 e dell'economia circolare a ciclo chiuso (cradle-to-cradle).
Ispezione Ottica 3D con Reti Neurali Convoluzionali
Lungo le linee produttive, dove i ritmi di fabbricazione superano le centinaia di unità al minuto, il controllo qualità visivo non è più affidato all'occhio umano. Batterie di telecamere lineari ad alta risoluzione con illuminatori coassiali a LED polarizzati catturano immagini stereoscopiche a 360° di ogni singolo contenitore.
I fotogrammi digitali vengono elaborati in tempo reale da algoritmi di computer vision integrati con reti neurali convoluzionali (CNN) addestrate per identificare: * Microfori (pinholes) nella vernice interna di spessore sub-micrometrico; * Ossidazioni puntiformi o graffi da trascinamento sulla banda stagnata; * Variazioni cromatiche $\Delta E > 0.5$ nella litografia esterna rispetto al master digitale; * Discontinuità nella sovrapposizione del cordone di saldatura longitudinale.
I dati raccolti dai nodi di visione artificiale confluiscono in piattaforme MES (Manufacturing Execution System) che correlano in tempo reale la presenza di anomalie dimensionali con l'usura meccanica dei punzoni o con le fluttuazioni termiche delle correnti di saldatura, consentendo una manutenzione predittiva che previene i fermi impianto.
Logistica Robotizzata Interna e Sicurezza sul Lavoro
All'interno del sito produttivo, la movimentazione dei pallet di lamiera vergine, dei rotoli di filo di rame e dei fusti finiti è gestita da una flotta integrata di veicoli a guida autonoma (AGV - Automated Guided Vehicles) e robot mobili collaborativi (AMR). Questi sistemi dialogano costantemente con i magazzini verticali automatizzati attraverso protocolli industriali wireless a bassa latenza, azzerando il traffico di carrelli elevatori convenzionali nelle aree ad alta densità di personale e riducendo a zero gli incidenti logistici intra-stabilimento.
La Riciclabilità Permanente dell'Acciaio e la Filiera RICREA / CONAI
Il contenitore in acciaio rappresenta il paradigma d'eccellenza dell'imballaggio sostenibile. A differenza dei polimeri plastici, soggetti a degradazione delle catene molecolari (downcycling) a ogni ciclo di trasformazione, l'acciaio è un materiale permanente: le sue proprietà meccaniche, metallurgiche e magnetiche rimangono inalterate a seguito di infinite rifusioni.
In Italia, come evidenziato dai rapporti del Consorzio Nazionale Imballaggi (CONAI) e del Consorzio RICREA (il consorzio nazionale per il riciclo e il recupero degli imballaggi in acciaio), il tasso di riciclo dell'acciaio supera costantemente l'80%, posizionando il nostro Paese ai vertici dell'Unione Europea ben al di sopra degli obiettivi fissati per il 2030.
Grazie alle proprietà ferromagnetiche, i contenitori metallici esausti raccolti dai circuiti industriali o urbani vengono facilmente separati da altri rifiuti tramite potenti nastri magnetici, compattati in balle e rifusi nei forni elettrici ad arco (EAF). Questo processo rigenera nuovo acciaio con un abbattimento fino al 70% dell'energia richiesta rispetto alla produzione da minerale di ferro vergine e un risparmio dell'80% delle emissioni di $\text{CO}_2$, rispondendo appieno ai requisiti del nuovo regolamento europeo sugli imballaggi e i rifiuti di imballaggio (PPWR - Packaging and Packaging Waste Regulation).
7. Contesto Urbano, Dinamiche Economiche e Voci del Territorio
L'impatto di un polo industriale come Fanti Packaging si estende profondamente nella comunità di Casalecchio di Reno e nell'intera area metropolitana di Bologna. Con oltre 150 dipendenti diretti e un esteso indotto formato da officine di rettifica meccatronica, formulari chimici, trasportatori e laboratori di prova, l'azienda costituisce un pilastro di occupazione specializzata ad alto valore aggiunto.
Come confermato dai canali istituzionali del Comune di Bologna e dai servizi informativi regionali della Rai News Emilia-Romagna, la transizione verde degli stabilimenti della cintura urbana bolognese è oggetto di un dialogo serrato tra amministrazioni, rappresentanze datoriali e sindacati. L'adozione di coperture fotovoltaiche ad alta efficienza, il recupero termico dai forni di litografia per il riscaldamento degli ambienti e l'eliminazione dei solventi aromatici dai cicli di verniciatura testimoniano la volontà di minimizzare l'impronta ambientale in contesti densamente abitati.
Le cronache economiche pubblicate da Il Resto del Carlino e dai notiziari regionali dell'ANSA Emilia-Romagna sottolineano frequentemente il ruolo delle medie imprese familiari bolognesi nel sostenere l'export manifatturiero italiano:
"La nostra forza competitiva globale" — spiegano i vertici tecnici dello stabilimento — "risiede nella capacità di personalizzare il contenitore metallico su specifiche chimico-fisiche estreme. Non vendiamo semplicemente una scatola di latta, ma una garanzia ingegneristica di contenimento: quando un nostro fusto viaggia su una nave cargo attraverso l'Oceano Atlantico o viene stoccato in un cantiere a temperature estreme, deve garantire che nessuna goccia di composto chimico o vernice entri a contatto con l'ambiente circostante. La sicurezza è la nostra prima metrica di qualità."
Anche dal mondo accademico emergono valutazioni positive sulla simbiosi tra industria e ricerca. Docenti del Dipartimento di Ingegneria Industriale dell'Università di Bologna evidenziano come la filiera della banda stagnata rappresenti uno dei campi applicativi più avanzati per la modellazione agli elementi finiti (FEM) dei processi di trafilatura e per lo studio di rivestimenti barriera nanostrutturati privi di interferenti endocrini.
8. Analisi di Prospettiva: Il Packaging Metallico tra Decarbonizzazione e Geopolitica dei Materiali
Guardando al prossimo decennio, l'industria dell'imballaggio metallico industriale a Bologna e in Europa si trova ad affrontare sfide strutturali decisive:
- La Decarbonizzazione delle Acciaierie: La transizione della siderurgia primaria verso l'idrogeno verde (Green Steel) e l'impiego massiccio di forni elettrici permetterà a Fanti Packaging di ridurre drasticamente le emissioni incorporate (Scope 3), offrendo ai clienti globali fusti e barattoli a impatto climatico neutro.
- La Sostituzione Totale dei PFAS e delle Sostanze SVHC: L'evoluzione normativa europea impone la continua riformulazione dei rivestimenti interni, accelerando lo sviluppo di vernici bio-based e polimeri acrilici privi di composti perfluoroalchilici (PFAS) e bisfenoli.
- Resilienza della Catena di Fornitura: In uno scenario geopolitico globale caratterizzato da volatilità dei mercati delle materie prime, la presenza di una filiera integrata in Emilia-Romagna garantisce continuità operativa e controllo metrologico e qualitativo sull'intera fornitura.
9. Punti Chiave e Quadro Riassuntivo per i Lettori
Per sintetizzare la complessità ingegneristica e industriale dello stabilimento Fanti Packaging di Casalecchio di Reno, il prospetto seguente raccoglie i parametri tecnologici, operativi e ambientali cardine:
- Sede Operativa Principale: Casalecchio di Reno (Bologna), via del Lavoro (~20.000 mq coperti, ~150 addetti diretti).
- Anno di Fondazione: 1948 (origini artigianali in via del Lino a Bologna, fondatore Giorgio Fanti).
- Materiali Metallici Impiegati: Banda Stagnata Elettrolitica (ETP) e Acciaio Cromato (ECCS/TFS) con spessori da 0,14 a 0,32 mm; tempere continue CA e a lotti BA.
- Linee di Formatura:
- Monoblocco a due pezzi mediante tranciatura, imbutitura profonda e stiro-imbutitura (DWI);
- Tre pezzi per fusti conici e cilindrici mediante calandratura, saldatura a resistenza continua ad alta frequenza con filo di rame sacrificale e nervatura radiale (beading).
- Trattamenti e Litografia: Stampa offset UV-LED multi-colore su lamiera piana; verniciatura di fondo e finitura; barriere interne epossifenoliche, organosol e resine di nuova generazione BPA-NI; forni di polimerizzazione termica a 180°-210 °C.
- Tecnologia di Sigillatura: Aggraffatura a doppia piega (double seaming) con interposizione di guarnizioni elastomeriche espanse; collaudo spettrometrico a elio per il rilascio di omologazioni ONU/ADR per merci pericolose.
- Digitalizzazione e Circolarità: Controllo qualità al 100% mediante visione artificiale 3D e reti neurali convoluzionali; logistica con veicoli AGV/AMR; materiale 100% riciclabile all'infinito in sinergia con il Consorzio RICREA e CONAI.
TAKEAWAY BOX: L'ESSENZA DELL'INNOVAZIONE METALLURGICA A CASALECCHIO DI RENO
- Tradizione e Scala Globale: Nato nel 1948 trasformando scatolette belliche nel dopoguerra bolognese, il Gruppo Fanti si è affermato come leader internazionale nell'imballaggio rigido in banda stagnata, mantenendo a Casalecchio di Reno il cuore della ricerca tecnologica e dell'alta manifattura.
- Scienza dei Materiali al Servizio della Sicurezza: L'impiego sinergico di acciai ferritici ultra-sottili, strati protettivi di lega $\text{FeSn}_2$, vernici polimeriche avanzate BPA-NI e microsaldature longitudinali ad alta frequenza permette la realizzazione di contenitori ermetici capaci di resistere a impatti e pressioni estreme (certificati ONU/ADR).
- Modello di Circolarità Permanente: Grazie alla natura ferromagnetica e alla riciclabilità infinita dell'acciaio senza perdita di qualità, lo stabilimento rappresenta un'applicazione pionieristica di bioeconomia industriale e industria 4.0, integrando ispezione neurale 3D e riduzione drastica delle emissioni di carbonio.