Stabilimento CAM Packaging Di Pianoro: L'Ingegneria Dell'Astucciamento Automatico Tra Cinematica a Movimento Continuo, Blisteratrici Farmaceutiche Ad Alta Cadenza E Cambio Formato Meccatronico 4.0
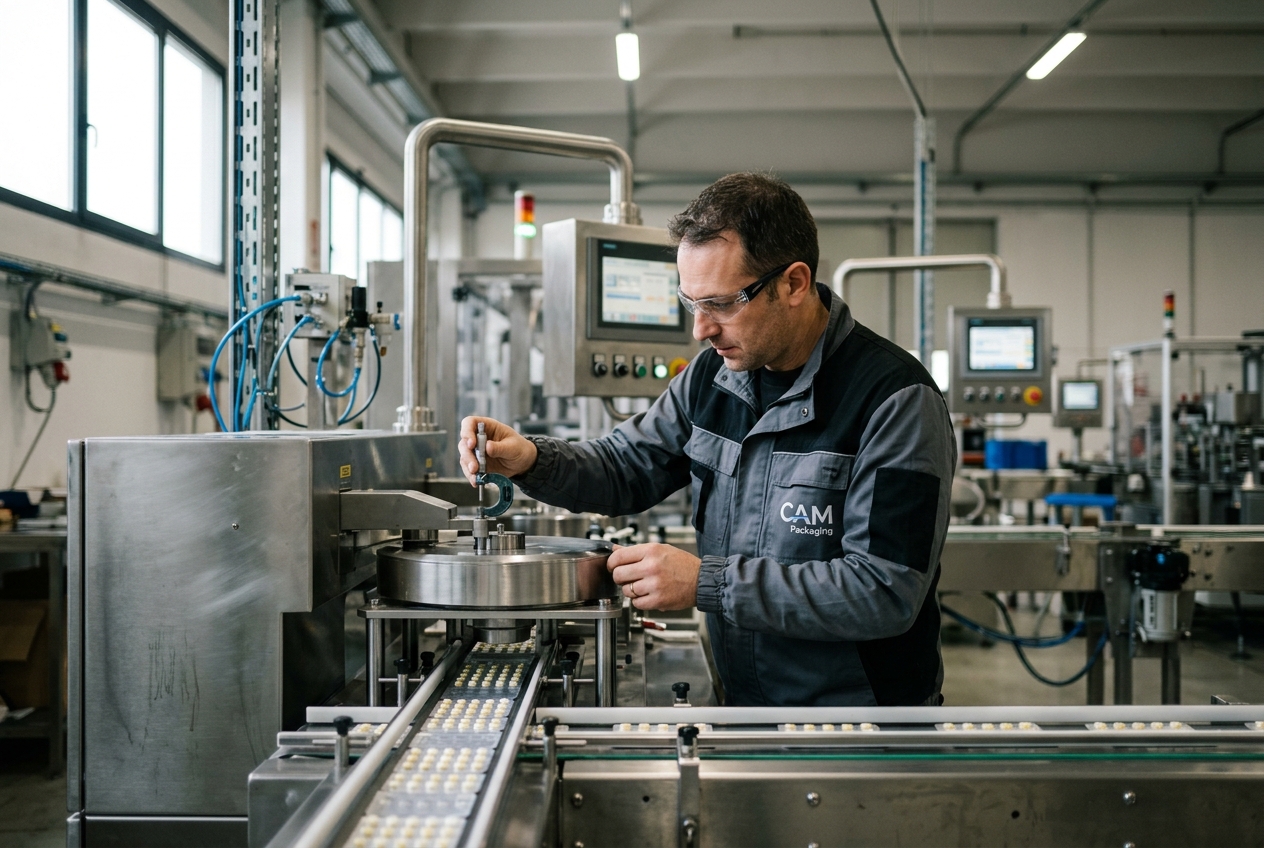
Lungo la direttrice della Strada Statale della Futa, dove i primi rilievi dell'Appennino tosco-emiliano incorniciano il corso del torrente Savena, il paesaggio industriale di Pianoro non assomiglia affatto all'immaginario convenzionale delle catene di montaggio pesanti. Qui, a una dozzina di chilometri a sud delle due torri di Bologna, sorge il complesso produttivo di CAM (Costruzioni Antonio Martelli), uno dei santuari più discreti e cruciali dell'ingegneria dell'automazione globale. In questi stabilimenti, la precisione micrometrica non è un parametro di laboratorio, ma la condizione operativa standard di macchine capaci di trattare, inscatolare, sigillare e certificare farmaci salvavita a frequenze che superano i quattrocento cicli al minuto.
Nel distretto metropolitano noto internazionalmente come la Packaging Valley bolognese — un ecosistema produttivo monitorato costantemente dalle cronache economiche regionali di ANSA Emilia-Romagna e Il Resto del Carlino — il packaging farmaceutico primario e secondario rappresenta il vertice assoluto della complessità ingegneristica. A differenza del confezionamento alimentare o cosmetico, la meccatronica applicata al farmaco non ammette tolleranze: ogni singolo blister, flacone, astuccio e prospetto illustrativo deve essere formato, riempito, controllato otticamente ed espulso o validato in conformità con i protocolli internazionali più stringenti al mondo, dalle normative europee Good Manufacturing Practice (GMP) alle severe prescrizioni della Food and Drug Administration (FDA) statunitense.
Questo saggio analizza in profondità le soluzioni meccatroniche, termofluidodinamiche e digitali sviluppate a Pianoro, tracciando l'evoluzione di una tecnologia che ha trasformato la pura cinematica delle camme meccaniche in un ecosistema cibernetico di automazione avanzata 4.0 e 5.0.
1. Genesi Storica e Primato Industriale: La Matrice Martelli e la Nascita del Distretto
La storia industriale di CAM affonda le proprie radici nel secondo dopoguerra, precisamente nel 1949, quando Antonio Martelli, brillante tecnico formatosi nell'alveo della pionieristica ACMA (l'azienda bolognese considerata la "madre" di tutte le industrie del confezionamento automatico locale), decise di fondare la propria officina. In una Bologna ancora segnata dalle devastazioni belliche ma animata da una straordinaria effervescenza artigianale e tecnica, Martelli intuì prima di chiunque altro la transizione epocale in atto nell'industria farmaceutica: il passaggio dalle preparazioni galeniche manuali alla produzione seriale di massa in fiale di vetro, flaconi e compresse.
+-------------------------------------------------------------------------+
|                  EVOLUZIONE STORICO-TECNOLOGICA DI CAM                  |
+-------------------------------------------------------------------------+
| 1949: Fondazione ad opera di Antonio Martelli (ex-tecnico ACMA)         |
| 1950s: Prima astucciatrice automatica per fiale e flaconi di vetro      |
| 1971: Decentramento produttivo lungo la Futa verso Pianoro              |
| 1980s: Integrazione dei primi sensori optoelettronici e logiche PLC     |
| 2000s: Linee continue integrate ad alta cadenza (>400 bpm)              |
| Oggi: Servomotori brushless indipendenti, Visione AI, Track & Trace     |
+-------------------------------------------------------------------------+
La prima invenzione dirompente di Martelli fu un'astucciatrice automatica specificamente concepita per il trattamento delicato delle fiale iniettabili in vetro neutro. Fino a quel momento, l'inserimento della fiala e del foglietto illustrativo all'interno dell'astuccio di cartoncino pieghevole richiedeva un'intensiva manodopera manuale, con tassi di rottura elevati e velocità di linea estremamente ridotte. La meccanizzazione di questo processo, basata su cinematismi rigidi a ingranaggi e leve articolate, fissò i canoni dell'astucciamento moderno: prelievo sincronizzato della fustella piana, formatura volumetrica del prisma rettangolare, traslazione del prodotto e chiusura meccanica delle alette laterali a incastro o tramite colla a caldo (hot-melt).
A partire dagli anni Settanta, sotto la guida strategica del figlio Guglielmo Martelli, l'azienda avviò un modello organizzativo visionario: il decentramento produttivo specializzato lungo la direttrice della Valle del Savena, tra le frazioni collinari e Pianoro. Invece di concentrare tutte le lavorazioni in un unico impianto monolitico, il gruppo distribuì la produzione in unità specializzate e coordinate — dedicate rispettivamente alla termoformatura primaria, all'astucciamento secondario, all'incartonamento di fine linea e alla pallettizzazione — anticipando di decenni il concetto di rete d'impresa a filiera corta. Come documentato negli archivi storici e territoriali del Comune di Bologna, questa scelta trasformò Pianoro nella spina dorsale della meccanica fine emiliana, catalizzando una densità di competenze meccatroniche unica in Europa.
2. Cinematica e Dinamica dell'Astucciamento a Movimento Continuo
Nel confezionamento farmaceutico secondario, il passaggio dalle macchine a movimento intermittente alle macchine a movimento continuo rappresenta il salto quantico prestazionale che consente di superare la soglia critica dei 400-500 astucci al minuto senza sollecitazioni impulsive distruttive sui materiali.
       +-------------------------------------------------------------+
       |   ARCHITETTURA CINEMATICA DELL'ASTUCCIATRICE CONTINUA       |
       +-------------------------------------------------------------+
       |                                                             |
 Magazzino Fustelle Stese                                            |
       |                                                             |
       v (Braccio Planetario a Ventose: Depressurizzazione Elettro-  |
       |  pneumatica e Traiettoria Ipocicloidale)                    |
       v                                                             |
   Formatura Volumetrica Forzata Tra Catene a Pioli Traslanti        |
       |                                                             |
       +====================== FLUSSO CONTINUO =====================+
       | [Astuccio Eretto]  [Astuccio Eretto]  [Astuccio Eretto]    |
       +============================================================+
             ^                   ^                   ^
             |                   |                   |
   Spintori Orizzontali Desmodromici a Camma Coniugata (Legge Jerk=0)
             |                   |                   |
    [Blister + Prospetto] [Blister + Prospetto] [Blister + Prospetto]
             |                   |                   |
       +============================================================+
       |              CHIUSURA ALETTE (TUCK-IN / HOT MELT)           |
       +-------------------------------------------------------------+
La Meccanica Desmodromica e la Sintesi dei Profili a Camma
Alla base delle astucciatrici continue CAM risiede la meccanica desmodromica. In un meccanismo desmodromico, il moto dell'organo condotto non è affidato a una molla di richiamo per la fase di ritorno, bensì a una coppia coniugata di profili a camma complementari che guidano positivamente e forzatamente il bilanciere sia nella corsa di andata che in quella di ritorno. Questo azzera i fenomeni di distacco del rullo tastatore, elimina le vibrazioni parassite e garantisce che la cinematica rimanga rigorosamente deterministica anche alle massime velocità angolari dell'albero a camme principale.
La sintesi matematica dei profili delle camme adotta leggi di moto a derivata continua di ordine superiore (curve cicloidali modificate, polinomi di 5° e 7° grado, curve a variazione di accelerazione dolce). Questo approccio minimizza lo jerk (la derivata temporale dell'accelerazione, $\frac{d^3s}{dt^3}$), eliminando le discontinuità dinamiche che provocherebbero sollecitazioni a fatica sui componenti meccanici e deformazioni incontrollate del cartoncino o la rottura di prodotti fragili.
Prelievo a Ventose con Traiettoria Ipocicloidale ed Erezione Forzata
Il prelievo della fustella stesa dal magazzino verticale è affidato a un gruppo rotante planetario a cinematismi articolati, dotato di ventose a depressione controllata. Il generatore di vuoto a bordo braccio, regolato da elettrovalvole proporzionali ad altissima frequenza di commutazione, preleva la singola fustella in un punto di tangenza a velocità relativa istantanea quasi nulla ($\vec{v}_{rel} \approx 0$).
Durante la rotazione, il cinematismo impone alla fustella una traiettoria ipocicloidale che la apre progressivamente contro un contrasto meccanico fisso (erezione volumetrica forzata). L'astuccio, aperto nella sua sagoma prismatica a sezione rettangolare, viene depositato con precisione micrometrica tra i pioli di trasporto di una doppia catena dentata sincronizzata. La trazione differenziale tra la catena anteriore e quella posteriore permette di correggere istantaneamente la squadratura dell'astuccio, compensando eventuali asimmetrie o difetti di cordonatura della carta.
Inserimento Orizzontale Sincronizzato con Palette Guidate
Parallelamente al convogliatore degli astucci scorrono due ulteriori catene a movimento continuo: 1. La catena dei cassetti prodotto, che alloggia le pile di blister precedentemente contate e raggruppate; 2. Il modulo di piegatura e introduzione dei foglietti illustrativi (prospetti farmaceutici) provenienti da bobina o fustella pre-piegata.
L'inserimento del gruppo "blister + prospetto" nell'astuccio aperto avviene attraverso un banco di spintori orizzontali a movimento coassiale continuo. Ogni spintore è azionato da una camma a tamburo cilindrico a scanalatura chiusa che combina il moto di avanzamento rettilineo longitudinale con il moto di traslazione lungo l'asse della macchina. Una paletta sottile a becco d'anatra penetra preventivamente nella bocca dell'astuccio, allargando i lembi interni e guidando il blister e il foglietto piegato fino al fondo della scatola, impedendo qualsiasi impuntamento anche a velocità di traslazione superiori a 1,5 metri al secondo.
3. Ingegneria delle Blisteratrici e Termoformatura Ermetica
Il packaging primario costituisce la prima e più critica barriera protettiva tra il principio attivo farmaceutico e l'ambiente esterno. Nelle linee integrate CAM, la blisteratrice a monte dell'astucciatrice governa complessi fenomeni termofluidodinamici e meccanici legati alla formatura delle cavità alveolari e alla successiva sigillatura ermetica.
+--------------------------------------------------------------------------------+
|          CONFRONTO TERMOFORMAZIONE POLIMERICA vs FORMATURA A FREDDO (ALU-ALU)  |
+--------------------------------------------------------------------------------+
| Parametro                | Film Polimerico (PVC/PVDC/Aclar) | Cold-Forming Alu-Alu (OPA/Alu/PVC) |
|--------------------------|----------------------------------|------------------------------------|
| Meccanismo di Formatura  | Piastre radianti + Aria compressa| Punzoni meccanici a conio rigido   |
| Temperatura di Processo  | 120°C - 150°C (sopra Tg)         | Temperatura ambiente (~22°C)       |
| Pressione Applicata      | 4 - 8 bar (aria microfiltrata)   | Deformazione plastica a trazione   |
| Permeabilità WVTR / OTR  | Estremamente bassa (funzione spessore)| Assoluta (Zero barriera ottica/gas)|
| Ispezione Critica        | Spessore parete e trasparenza    | Micro-fratture (pinholes)          |
+--------------------------------------------------------------------------------+
Termofluidodinamica dei Film Barriera Polimerici
Nel caso di materiali termoplastici multistrato — quali PVC, PVC/PVDC, PVC/Aclar (policlorotrifluoroetilene, PCTFE) o strutture coestruse in COC (copolimero ciclooplifinico) — il film continuo viene fatto avanzare attraverso una stazione di riscaldamento a piastre radianti piane a controllo di temperatura zonale PID. Il calore viene trasferito per conduzione e irraggiamento fino a portare il polimero esattamente al di sopra della sua temperatura di transizione vetrosa ($T_g$), in un intervallo compreso tipicamente tra i 120°C e i 150°C, dove il materiale esibisce un comportamento viscoelastico ottimale.
       PIASTRE RISCALDANTI (Controllo PID multi-zona)
               [ + + + + + + + + + + ]
     ================== Film Polimerico ==================
               [ + + + + + + + + + + ]
                         |
                         v
       STAZIONE DI TERMOFORMATURA AD ARIA COMPRESSA
             Aria Compressa Microfiltrata (6 bar)
                         |
                         v
                 +---------------+
                 |  ||||| |||||  |  <--- Punzoni Preformatori (Plug-Assist)
     ============+===============+============
                 |  \___/ \___/  |  <--- Matrice Femmina Termoregolata a Liquido
                 +---------------+
La formatura della cavità (alveolo) avviene in una camera a pressione ermetica mediante l'insufflaggio istantaneo di aria compressa deumidificata e microfiltrata a 6–8 bar. Per geometrie profonde o film barriera ad alta rigidità come l'Aclar, si adotta la tecnologia plug-assist: punzoni meccanici telescopici in materiale a basso attrito scendono simultaneamente all'interno dell'alveolo per pre-stirare meccanicamente il film caldo prima dell'iniezione d'aria, garantendo uno spessore residuo perfettamente uniforme su fondo e spigoli dell'alveolo, scongiurando micro-assottigliamenti che comprometterebbero la barriera all'umidità (Water Vapor Transmission Rate - WVTR).
Deformazione Plastica e Formatrice a Freddo (Alu-Alu Cold-Forming)
Per molecole altamente idrosensibili o fotosensibili, l'alveolo viene ricavato da un laminato triplex Alu-Alu composto da: - OPA (poliammide orientata, strato esterno anti-strappo, ~25 $\mu$m); - Alluminio primario dolce (barriera totale, ~45–60 $\mu$m); - PVC (strato interno termosaldante, ~60 $\mu$m).
La formatura a freddo (cold-forming) non utilizza calore, ma punzoni meccanici sagomati con profili di raggio raccordato che operano per pura imbutitura e deformazione plastica a trazione. L'ingegneria del punzone e la cinematica di discesa a velocità controllata impediscono il superamento del limite di snervamento dell'alluminio, evitando la formazione di micro-fessure (pinholes), invisibili all'occhio umano ma letali per la sterilità e stabilità del farmaco.
Cinetica e Bilancio Termico della Sigillatura Ermetica
Una volta riempiti gli alveoli con compresse o capsule tramite sistemi di alimentazione vibranti a canali dedicati o robot delta guidati da visione, il nastro alveolato viene accoppiato a una lamina di copertura (foglio di alluminio duro da 20 $\mu$m con lacca termosaldante o carta/alluminio child-resistant).
La sigillatura ermetica può avvenire tramite due architetture: 1. Sigillatura a Piastre Piane Intermittenti: La lamina superiore e il blister alveolato vengono pressati tra due piastre calde con superfici godronate micrometriche. Offre tempi di contatto termico prolungati a parità di temperatura, minimizzando lo stress termico del prodotto all'interno dell'alveolo. 2. Sigillatura a Rulli Rotativi Continui: Il contatto avviene lungo una linea di pressione tangenziale generata da due cilindri controrotanti termoregolati. Questa configurazione è ideale per cadenze elevatissime e garantisce una godronatura uniforme e continua, riducendo l'impronta a terra dell'assieme meccatronico.
Il bilancio termico della sigillatura è governato dalla legge di Fourier unidimensionale integrata:
$$Q = \frac{k \cdot A \cdot (T_{piastra} - T_{film})}{\delta} \cdot \Delta t$$
dove $k$ è la conducibilità termica dei materiali a contatto, $A$ l'area di contatto effettiva determinata dalla pressione di serraggio idraulica o meccatronica, $\delta$ lo spessore composito e $\Delta t$ il tempo di permanenza termica. Il controllo rigoroso della temperatura (con tolleranze inferiori a $\pm 1^\circ\text{C}$ su tutta la larghezza fascia) assicura la fusione omogenea della lacca polimerica senza bruciature o distacchi, garantendo la conformità agli standard di tenuta ermetica USP <671> e FDA 21 CFR Part 211.
4. Optoelettronica e Tracciabilità Farmaceutica (Track & Trace)
La linea di confezionamento farmaceutico non è soltanto una macchina meccatronica di movimentazione materiale, ma una piattaforma di calcolo distribuito ad altissima velocità. Nei punti nevralgici del processo CAM sono integrati sottosistemi optoelettronici di ispezione e marcatura capaci di processare immagini e generare decisioni in real-time all'interno di finestre temporali di pochi millisecondi.
       +-------------------------------------------------------------+
       |            SISTEMA DI VISIONE E TRACK & TRACE               |
       +-------------------------------------------------------------+
       |                                                             |
   [Telecamera CMOS Matrix High-Speed / Telecentrica]                |
       |                                                             |
   [Illuminatore Multi-Spettrale Stroboscopico a LED Coassiali]      |
       |                                                             |
       +---> Acquisizione Immagine Blister / Astuccio                |
       |                                                             |
       +---> Algoritmi Deep Learning / OCR / OCV su DSP/FPGA:        |
       |     1. Ispezione Riempimento Alveolo (Colore, Micro-rotture)|
       |     2. Controllo Presenza Foglietto Illustrativo            |
       |     3. Decodifica e Grading GS1 DataMatrix (ISO/IEC 15415)  |
       |                                                             |
       v (Esito Verifica)                                            |
   +-------+-------------------------+                               |
   |                                 |                               |
[CONFORME]                     [NON CONFORME]                        |
   |                                 |                               |
Prosegue nel Flusso            Spostamento Registro Elettronico FIFO |
                                     |                               |
                               Soffio d'Aria Pneumatico Calibrato    |
                               ed Espulsione a Cassetto Chiuso       |
                               (Conferma a Fotocellula di Ritorno)   |
+--------------------------------------------------------------------+
Visione Artificiale ad Altissima Risoluzione
Sulla blisteratrice, prima della stazione di saldatura, una serie di telecamere industriali con sensori CMOS global shutter a colori e ottiche telecentriche ispeziona il 100% degli alveoli aperti. Illuminatori a cupola diffusa (dome lights) e sistemi di retroilluminazione polarizzata eliminano i riflessi speculari delle superfici in alluminio e plastica.
L'elaborazione delle immagini — demandata a processori DSP dedicati o schede con acceleratori FPGA/GPU integrati — esegue in parallelo: - Il controllo di presenza/assenza della compressa o capsula; - La misurazione dimensionale e geometrica per rilevare frammentazioni, scheggiature o particolati estranei (foreign particulate matter); - La discriminazione cromatica ad alta fedeltà (spazio colore Lab) per scongiurare contaminazioni crociate (cross-contamination) tra lotti differenti.
Ispezione del Foglietto e Codifica Anticontraffazione
Sull'astucciatrice, sensori ottici a contrasto e lettori di codici a barre 2D/Pharma-code verificano il corretto prelievo, la piegatura e la presenza del foglietto illustrativo all'interno delle palette di introduzione prima che lo spintore completi la corsa. Se il foglietto non viene intercettato, il sistema inibisce automaticamente l'alimentazione del blister, prevenendo la formazione di un'unità difettosa.
In ossequio alla Direttiva Farmaci Falsificati (FMD 2011/62/UE) e alla normativa statunitense DSCSA (Drug Supply Chain Security Act), ogni astuccio farmaceutico viene marcato a getto d'inchiostro continuo ad alta risoluzione o tramite laser a fibra UV con un codice bidimensionale GS1 DataMatrix ECC200.
+----------------------------------------------------------------------------+
|            STRUTTURA DATI SERIALIZZAZIONE GS1 DATAMATRIX (ECC200)          |
+----------------------------------------------------------------------------+
| (01) Global Trade Item Number (GTIN) : 08012345678901                     |
| (21) Numero Seriale Univoco (Serial) : A9F482K9183B                        |
| (17) Data di Scadenza (Expiration)   : 291231 (31/12/2029)                 |
| (10) Numero di Lotto (Batch/Lot)     : LOT-BOLOGNA-2026-X                  |
+----------------------------------------------------------------------------+
Un sistema di visione OCR/OCV (Optical Character Recognition / Verification) rilegge il codice stampato alla velocità di linea, verificando: 1. La decodifica corretta di tutti i campi identificativi; 2. La conformità del grado di qualità ottica (parametro di Grading ISO/IEC 15415: contrasto dei simboli, modulazione, difetti di griglia e assialità); 3. La presenza e l'integrità dei sigilli di sicurezza antimanomissione (Tamper-Evident labels o alette incollate non ripristinabili).
Espulsione Selettiva Fail-Safe senza Arresto di Linea
La gestione degli scarti segue il principio architetturale del fail-safe positivo: per impostazione predefinita, ogni componente è considerato "scarto potenziale" finché tutti i sistemi di visione non hanno inviato un segnale di validazione positiva (OK handshake) al registro a scorrimento (FIFO) del PLC di linea.
Qualora un blister o un astuccio risulti non conforme, un attuatore pneumatico ad altissima velocità aziona un getto d'aria calibrato o una paletta deviatrice meccatronica che espelle l'unità difettosa in un cassetto chiuso a chiave con conteggio di sicurezza, senza interrompere la cinematica della linea e confermando l'avvenuta espulsione tramite fotocellule a barriera infra-rossa di riscontro.
5. Fabbrica Digitale e Cambio Formato Meccatronico 4.0 & 5.0
L'evoluzione più recente dello stabilimento CAM a Pianoro risiede nella completa digitalizzazione della catena cinematica, dove l'antico "albero a camme fisico" è stato quasi interamente rimpiazzato dall'albero a camme elettronico (electronic line shafting).
         RETE AD ALTISSIMA VELOCITÀ: ETHERCAT / PROFINET IRT
    ===============================================================
         |                   |                    |             |
         v                   v                    v             v
   [Servo-Asse 1]      [Servo-Asse 2]       [Servo-Asse 3]  [Servo-Asse 4]
   Prelievo Fustelle   Catena Cassetti      Spintori Oriz.  Chiusura Alette
   (Brushless Torque)  (Direct Drive)       (Linear Motor)  (Rotativo Sync)
Servomotori Brushless e Controllo di Coppia Decentralizzato
Nelle linee di ultima generazione, ogni gruppo funzionale è movimentato da un servomotore brushless a magneti permanenti sincroni indipendente, equipaggiato con encoder assoluto multigiro a risoluzione ultra-fine (fino a 24 bit, oltre 16 milioni di impulsi al giro). La sincronizzazione temporale e angolare di decine di assi motorizzati è garantita da bus di campo industriali deterministici ad altissima velocità e con bassissimo jitter (sotto il microsecondo), quali EtherCAT o Profinet IRT.
I drive elettronici decentralizzati operano in modalità di controllo di coppia diretto (Direct Torque Control). Questo consente di rilevare variazioni minime di resistenza meccanica dell'ordine delle frazioni di Newton-metro: se un astuccio presenta una resistenza anomala durante la formatura o un blister si posiziona in modo obliquo, il servomotore rileva istantaneamente il picco di assorbimento di corrente e disattiva la coppia nell'arco di pochi microsecondi, prevenendo qualsiasi danno meccanico o deformazione degli organi di trasmissione.
Tool-Less Quick Changeover (SMED Digitale)
In un mercato farmaceutico contemporaneo caratterizzato da lotti di produzione sempre più ridotti (small batches) per terapie personalizzate e farmaci orfani, i tempi di fermo macchina per cambio formato rappresentavano il principale collo di bottiglia economico. CAM ha risposto integrando la filosofia SMED (Single-Minute Exchange of Die) attraverso soluzioni tool-less:
+-------------------------------------------------------------------------+
|                  ARCHITETTURA CAMBIO FORMATO AUTOMATIZZATO              |
+-------------------------------------------------------------------------+
|  1. Selezione Ricetta da HMI Touchscreen (21 CFR Part 11 Compliant)     |
|                             |                                           |
|  2. Posizionamento Motorizzato Automatico delle Guide e dei Magazzini    |
|                             |                                           |
|  3. Sblocco Pneumatico Rapido dei Gruppi Formato a Baionetta            |
|                             |                                           |
|  4. Riconoscimento RFID Univoco del Nuovo Equipaggiamento Installato    |
|                             |                                           |
|  5. Riconfigurazione Software Istantanea delle Camme Elettroniche       |
+-------------------------------------------------------------------------+
Grazie alla memorizzazione di centinaia di "ricette digitali" validate sul terminale HMI (conforme a FDA 21 CFR Part 11 per l'audit trail e la firma elettronica), il passaggio da un formato flacone a un formato blister richiede meno di 15 minuti e può essere eseguito da un singolo operatore senza l'impiego di attrezzi manuali.
Manutenzione Predittiva tramite Analisi Vibrazionale e Termografia Edge
A bordo delle macchine, una rete di sensori micro-elettromeccanici (MEMS) e accelerometri piezoelettrici triassiali campiona costantemente lo spettro vibrazionale dei cuscinetti volventi, dei riduttori epicicloidali e dei perni delle catene di trasporto.
I dati acquisiti in tempo reale vengono processati direttamente all'edge tramite algoritmi di trasformata rapida di Fourier (FFT) e calcolo degli indicatori statistici di danno (come la kurtosis vibrazionale). L'insorgenza di anomalie armoniche caratteristiche segnala l'usura iniziale della pista di rotolamento di un cuscinetto con settimane di anticipo rispetto a un potenziale guasto bloccante. Parallelamente, sensori termografici a infrarossi monitorano il profilo termico dei motoriduttori e dei quadri elettrici, mentre azionamenti rigenerativi (regenerative drives) recuperano l'energia cinetica dissipata durante le frenate cicliche, re-immettendola nella rete di stabilimento secondo le direttive di sostenibilità energetica dell'Industria 5.0.
6. Contesto e Impatto sulla Città di Bologna e la Valle del Savena
La presenza e la continua espansione tecnologica di CAM a Pianoro non costituiscono un fenomeno isolato, ma rappresentano il cuore pulsante dell'economia e dell'identità sociale dell'area metropolitana bolognese. Il distretto meccatronico emiliano genera un valore aggiunto unico al mondo, esportando oltre l'85% della propria produzione su scala globale.
La vitalità economica e le iniziative infrastrutturali del comparto industriale bolognese sono oggetto di costante attenzione da parte dei quotidiani e delle testate locali come BolognaToday e i bollettini ufficiali della Regione Emilia-Romagna. Questo tessuto produttivo alimenta una filiera composta da centinaia di officine meccaniche di precisione, subfornitori di trattamenti termici e superficiali, laboratori di lavorazione metalli e software house specializzate nell'automazione real-time, distribuite tra San Ruffillo, Rastignano, Pianoro, Casalecchio di Reno e Calderara.
       +-------------------------------------------------------------+
       |             L'ECOSISTEMA MECCATRONICO BOLOGNESE             |
       +-------------------------------------------------------------+
       |                                                             |
       +---> Alma Mater Studiorum - Università di Bologna (UNIBO)    |
       |     (Ricerca Avanzata: Dipartimento DIN e Laboratori DISI)  |
       |                                                             |
       +---> Fondazione ITS Maker (Formazione Meccatronica Superiore)|
       |                                                             |
       +---> Bi-Rex Competence Center & Cineca Supercomputing Hub    |
       |                                                             |
       +---> Confindustria Emilia Area Centro                        |
       |     (Tutela della Filiera e Competitività Globale)          |
       |                                                             |
       +---> CAM Packaging Pianoro & Imprese della Packaging Valley  |
       |                                                             |
       +-------------------------------------------------------------+
L'impatto sul territorio è reso solido dall'osmosi continua con le istituzioni formative e scientifiche: - L'Università di Bologna (UNIBO), attraverso il Dipartimento di Ingegneria Industriale (DIN) e le eccellenze accademiche censite sul portale d'Ateneo Unibo, fornisce una costante fucina di ingegneri meccanici, meccatronici e informatici che trovano negli stabilimenti di Pianoro una palestra applicativa di primo livello; - L'ITS Maker, l'Istituto Tecnico Superiore per la Meccatronica, forma tecnici d'eccellenza nell'assemblaggio, nella programmazione PLC e nel collaudo delle linee automatiche complesse; - Il Competence Center BI-REX e i centri di calcolo del Tecnopolo di Bologna (ospitanti il supercomputer Leonardo al Cineca) supportano le imprese nella modellazione fluidodinamica e nei gemelli digitali (Digital Twins) per la simulazione cinematica virtuale prima della costruzione fisica della macchina.
7. Voci della Comunità e Dichiarazioni: L'Orgoglio Tecnico di Pianoro
L'identità di Pianoro si legge negli sguardi e nelle testimonianze di chi ogni giorno progetta e assembla queste architetture meccatroniche. Nelle parole degli ingegneri, dei tecnici collaudatori e delle istituzioni locali emerge chiaramente la consapevolezza di custodire un'arte industriale senza eguali.
"Quando si guarda un'astucciatrice continua che lavora a 450 colpi al minuto, l'occhio inesperto vede solo una scatola che si chiude rapidamente. Ma per noi ingegneri, quella macchina è una partitura musicale desmodromica in cui millimetri, curve polinomiali, circuiti del vuoto e servomotori digitali devono oscillare in perfetto accordo matematico. Se uno spintore ritarda la propria corsa di soli tre millisecondi, l'intera armonia cinematica si spezza. Questo rigore lo impariamo a Bologna, dove la meccanica è cultura prima ancora di essere industria."
— Ing. Marco R., Senior Mechatronic Lead Designer presso il Polo di Pianoro
Anche i rappresentanti dell'associazionismo industriale riuniti in Confindustria Emilia Area Centro evidenziano il valore strategico della continuità storica del gruppo:
"La storia di CAM dimostra come la Packaging Valley bolognese non sia un'invenzione casuale, ma il risultato di un'eredità tecnica straordinaria iniziata con i pionieri del dopoguerra come Antonio Martelli. Da oltre settant'anni, Pianoro non produce semplici macchinari, ma standard tecnologici globali che garantiscono l'integrità dei farmaci in tutto il pianeta. Questa leadership si difende oggi integrando l'intelligenza artificiale e la tracciabilità totale, senza mai smarrire la supremazia dell'eccellenza meccanica di base."
— Rappresentante del Distretto Meccatronico di Confindustria Emilia
Nei bar e nei circoli di Pianoro e Rastignano, il legame con la fabbrica è tangibile. Molti residenti sono collaudatori trasfertisti che hanno avviato linee farmaceutiche a Tokyo, San Paolo, Filadelfia o Francoforte:
"Mio padre lavorava alle frese negli anni Sessanta, io sono entrato in CAM come montatore meccanico e oggi mio figlio sviluppa codice per i controlli di visione delle blisteratrici. In questa valle, la meccatronica è una lingua madre che si tramanda di padre in figlio. Quando all'estero vedono entrare una linea nata a Pianoro, sanno già che lavorerà senza sosta per i prossimi trent'anni."
— Gianni B., Maestro Meccanico e Responsabile Collaudo Linee
8. Analisi di Prospettiva e Futuro: Verso l'Industria 5.0 e la Sostenibilità
Quale sarà il futuro del packaging farmaceutico nel prossimo decennio? La traiettoria tracciata a Pianoro delinea tre grandi macro-tendenze ingegneristiche destinate a ridefinire il settore:
+-------------------------------------------------------------------------+
|                  LE TRE DIRETTIVE DI SVILUPPO FUTURO                    |
+-------------------------------------------------------------------------+
|                                                                         |
|  1. MATERIALI SOSTENIBILI E MONOMATERIALI RECICLABILI                   |
|     Sviluppo di processi di termoformatura a basse temperature per      |
|     film barriera compostabili (PLA, PHA) e blister in mono-PET/mono-PP |
|     completamente riciclabili a fine ciclo vita.                        |
|                                                                         |
|  2. COBOTICA E FLESSIBILITÀ COGNITIVA                                   |
|     Integrazione di robot collaborativi (Cobot) con sensori di visione  |
|     3D per il riassortimento automatico dei magazzini fustelle e per    |
|     l'incartonamento dinamico senza barriere di sicurezza perimetrali.  |
|                                                                         |
|  3. DIGITAL TWIN E INTELLIGENZA ARTIFICIALE ADATTIVA                    |
|     Simulazione cinematica e termica in tempo reale sul Digital Twin;   |
|     autoregolazione PID dei parametri di termoformatura in funzione     |
|     delle variazioni termoigrometriche ambientali registrate.           |
|                                                                         |
+-------------------------------------------------------------------------+
1. Transizione ai Film Ecologici e Monomateriali Riciclabili
L'industria farmaceutica globale è sotto forte pressione per ridurre l'impatto ambientale degli imballaggi monouso. I tradizionali film accoppiati PVC/PVDC e i laminati Alu-Alu, pur garantendo barriere impareggiabili, risultano estremamente complessi da riciclare. La ricerca meccatronica di CAM sta sviluppando gruppi di riscaldamento ad irraggiamento a onde medie e matrici di formatura micro-adattive capaci di termoformare film monomateriale (es. mono-PET o mono-PP) e polimeri bio-based (PLA, PHA). Questi materiali presentano finestre di termoformatura termica molto più strette ($\Delta T \approx \pm 2^\circ\text{C}$), richiedendo un controllo termofluidodinamico e una precisione di avanzamento del film ancora più esasperati.
2. Robotica Collaborativa e Automazione Cognitiva
Mentre l'asse principale della macchina rimane dominato da servomotori ad altissima velocità, le aree di alimentazione del materiale grezzo e il fine linea stanno integrando bracci robotici collaborativi (cobots). Equipaggiati con pelli capacitive di sicurezza e sistemi di visione 3D con intelligenza artificiale, i cobot riforniscono in continuo i magazzini delle fustelle e dei prospetti illustrativi lavorando fianco a fianco con gli operatori umani in totale sicurezza, eliminando i tempi morti e garantendo la continuità assoluta del ciclo produttivo (zero-downtime manufacturing).
3. Digital Twin e Gemelli Virtuali Predittivi
Prima ancora che il metallo venga lavorato nelle frese CNC, l'intera linea di confezionamento viene interamente progettata e validata all'interno di un Digital Twin tridimensionale. Questo modello virtuale simula l'interazione multifisica: il comportamento dinamico delle camme, la propagazione del calore nelle piastre radianti, il flusso aerodinamico dell'aria nei canali di formatura e il comportamento flessionale delle fibre di cartoncino durante l'erezione forzata. Durante il funzionamento reale, l'algoritmo di intelligenza artificiale confronta i dati dei sensori di bordo con il modello ideale del Digital Twin, regolando dinamicamente i parametri operativi per compensare le oscillazioni di umidità e temperatura ambientale all'interno della camera bianca del cliente farmaceutico.
9. Punti Chiave e Sintesi per i Lettori
Per orientarsi nella complessità tecnica e industriale dell'ingegneria del packaging farmaceutico di Pianoro, il seguente quadro riassume i dati, le metriche prestazionali e le direttive tecnologiche cardine:
| Ambito Ingegneristico | Specifiche Tecniche e Parametri Operativi | Valore Aggiunto & Standard di Conformità |
|---|---|---|
| Origine Storica | Fondazione nel 1949 da Antonio Martelli; polo principale situato a Pianoro (Bologna). | Origine della Packaging Valley; prima astucciatrice automatica per fiale farmaceutiche. |
| Cinematica di Astucciamento | Meccanica desmodromica a camma coniugata; leggi di moto a jerk minimo; cadenze $> 400$ astucci/min. | Assenza di vibrazioni parassite; prelievo ipocicloidale ed erezione volumetrica forzata. |
| Packaging Primario (Blister) | Termoformatura ad aria compressa (6–8 bar) con plug-assist; cold-forming Alu-Alu ad imbutitura meccanica. | Barriera totale all'umidità (WVTR) e all'ossigeno; conformità USP <671> e FDA 21 CFR Part 211. |
| Visione e Track & Trace | Sensori CMOS global shutter; OCR/OCV neurale; marcatura GS1 DataMatrix ECC200. | Tracciabilità anticontraffazione; conformità Direttiva FMD 2011/62/UE e US DSCSA. |
| Architettura Meccatronica 4.0 | Servomotori brushless indipendenti su bus deterministico EtherCAT/Profinet IRT; cambio formato tool-less. | SMED digitale (< 15 min per cambio ricetta); manutenzione predittiva con analisi FFT e kurtosis. |
| Radicamento Territoriale | Sinergia con UNIBO (Ingegneria Industriale), ITS Maker, Bi-Rex e Confindustria Emilia. | Ecosistema ad altissima intensità di competenze tecniche e subfornitura meccatronica specializzata. |
10. Takeaway Box: Sintesi e Punto Chiave della Notizia
📦 FOCUS: Il Primato Meccatronico di CAM a Pianoro
- L'Eccellenza della Packaging Valley: Lo stabilimento CAM di Pianoro incarna l'evoluzione più sofisticata della meccanica bolognese, fondata nel 1949 da Antonio Martelli e affermatasi come leader mondiale nel confezionamento primario e secondario farmaceutico.
- Sincronismo Desmodromico Perfetto: L'impiego di camme coniugate desmodromiche e di profili a variazione di accelerazione continua consente di superare cadenze di 400 astucci al minuto garantendo la totale integrità di blister, fiale e prospetti illustrativi.
- Termoformatura Barriera ad Altissima Tenuta: I processi di formatura ad aria assistita su film polimerici (PVC, PVDC, Aclar) e a freddo su lamine Alu-Alu assicurano l'impermeabilità totale del farmaco secondo i dettami GMP e FDA.
- Sicurezza Totale e Digitalizzazione 4.0/5.0: L'integrazione di telecamere ad alta velocità per l'ispezione ottica e la serializzazione GS1 DataMatrix (Track & Trace), combinata con servomotori brushless su bus EtherCAT e algoritmi di manutenzione predittiva basati su vibrometria FFT, proietta l'ingegneria di Pianoro al vertice dell'automazione industriale globale.