Stabilimento Valsoia Di Bologna: L'Ingegneria Delle Proteine Vegetali Tra Estrazione Enzimatica Delle Matrici, Omogeneizzazione Ad Altissima Pressione E Confezionamento Asettico UHT
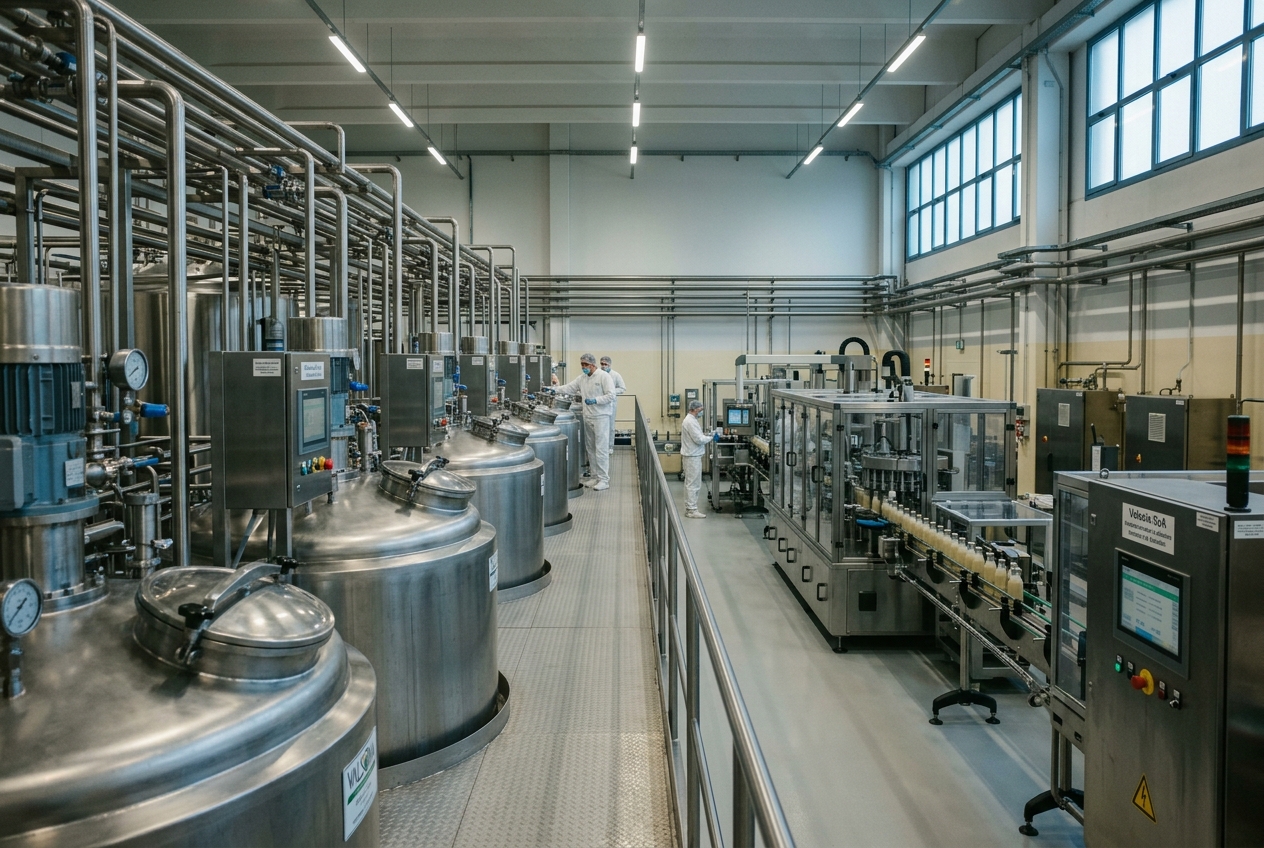
1. La Nuova Frontiera del Food Tech a Bologna: Radici Industriali e Sviluppo del Plant-Based
Nel cuore pulsante della Food Valley dell'Emilia-Romagna, Bologna rappresenta da oltre un secolo il crocevia tra tradizione gastronomica, alta ingegneria meccanica del packaging e biotecnologie agroalimentari avanzate. In questo ecosistema iper-specializzato, la storia industriale di realtà pioniere come Valsoia — fondata nel 1990 su intuizione di Lorenzo Sassoli de' Bianchi con quartier generale storico in via Barontini a Bologna — ha segnato un mutamento paradigmatico nei modelli nutrizionali europei, anticipando di decenni la transizione verso le proteine vegetali.
La convergenza tra l'eccellenza accademica dell'Alma Mater Studiorum - Università di Bologna, tramite il Dipartimento di Scienze e Tecnologie Agro-Alimentari (DISTAL), e il tessuto manifatturiero regionale supportato dalla Regione Emilia-Romagna ha trasformato la lavorazione delle matrici vegetali da semplice processo estrattivo artigianale a una raffinata disciplina dell'ingegneria chimica e dei biomateriali. La sfida contemporanea non consiste unicamente nell'estrarre proteine da legumi e cereali, ma nel modularne l'architettura supramolecolare per conferire alle matrici liquide e semisolide profili reologici, stabilità colloidale e proprietà sensoriali capaci di competere con le tradizionali emulsioni di origine animale.
2. Biochimica e Reologia delle Matrici Vegetali: Frazionamento, Macinazione a Umido ed Estrazione Enzimatica
La progettazione di alimenti vegetali a matrice liquida o colloidale (comunemente denominati bevande vegetali o basi per dessert fermentati) richiede una comprensione rigorosa delle proprietà chimico-fisiche e conformazionali delle proteine native presenti nei semi e nelle cariossidi:
- Soia (Glycine max): Il profilo proteico è dominato dalle globuline di riserva, che costituiscono oltre l'80% della frazione azotata totale. Le due frazioni preponderanti sono la glicinina (frazione 11S, un complesso esamerico rigido di peso molecolare pari a circa 340–360 kDa stabilizzato da ponti disolfuro inter-catena) e la $\beta$-conglicinina (frazione 7S, un trimero eterogeneo di circa 150–180 kDa composto dalle subunità $\alpha$, $\alpha'$ e $\beta$). Il loro punto isoelettrico ($pI$) si colloca nell'intervallo di pH 4.5–4.8, dove la carica superficiale netta si annulla, inducendo la precipitazione isoelettrica.
- Avena (Avena sativa): A differenza della maggioranza dei cereali, dominati dalle prolammine, l'avena presenta una frazione proteica costituita prevalentemente da avenaline (globuline simili alla frazione 11S dei legumi, circa 70–80%) e una quota rilevante di polisaccaridi idrosolubili non amilacei, i $\beta$-glucani (polimeri lineari di D-glucosio con legami misti $\beta$-(1,3) e $\beta$-(1,4)). I $\beta$-glucani esercitano un impatto reologico primario, generando soluzioni pseudoplastiche ad elevata viscosità intrinseca.
- Riso (Oryza sativa): Le proteine di riso sono costituite per il 75–85% da orizenine (gluteline insolubili in ambiente neutro a causa di estesi ponti disolfuro intermolecolari e legami idrofobici), richiedendo specifici trattamenti idrolitici o alcalini controllati per incrementarne la solubilità.
- Mandorla (Prunus dulcis): La proteina predominante è l'amandina (una globulina 11S esamerica da 360–420 kDa), accompagnata da una frazione lipidica ricca di acidi grassi monoinsaturi (acido oleico C18:1) che deve essere finemente emulsionata nella fase acquosa.
Protocollo di Decorticazione e Macinazione a Umido (Wet Milling)
Il processo industriale prende avvio con la decorticazione meccanica de-hulling, volta a rimuovere il pericarpo e i tegumenti esterni del seme. Questa operazione preliminare riduce drasticamente l'apporto di composti fenolici condensati, tannini e fibre insolubili (cellulosa e lignina), che altrimenti conferirebbero astringenza e tonalità cromatiche scure al prodotto finito.
Successivamente, i semi decorticati subiscono una macinazione a umido (wet milling) condotta in mulini a dischi dentati o mulini colloidali aperti o sotto battente d'acqua deareata a temperatura controllata ($80–90\ ^\circ\text{C}$). Il mantenimento di una temperatura elevata durante la macinazione primaria persegue un obiettivo chimico cruciale: la termodeattivazione istantanea della lipossigenasi (LOX). L'enzima lipossigenasi catalizza l'idroperossidazione degli acidi grassi polinsaturi liberi (acido linoleico e linolenico), generando composti carbonilici volatili a corta catena (in primis l'esanale e l'1-otten-3-olo), responsabili del sentore sgradevole tipicamente erbaceo-fagioloso (beany flavor).
Idrolisi Enzimatica Selettiva e Biocatalisi di Processo
La sospensione colloidale grezza viene convogliata all'interno di reattori enzimatici continui termostatati per l'applicazione di pool biocatalitici dedicati:
- Saccarificazione dell'Avena tramite $\alpha$-amilasi e glucoamilasi: L'amido nativo dell'avena gelatinizza a temperature superiori a $60\ ^\circ\text{C}$, provocando un incremento esponenziale della viscosità cinematica dell'impasto. L'aggiunta di $\alpha$-amilasi termostabili catalizza l'endoidrolisi dei legami glicosidici $\alpha$-(1,4), convertendo l'amido in maltodestrine a basso grado di polimerizzazione. Il successivo trattamento con glucoamilasi ($\beta$-amilasi) idrolizza le maltodestrine in maltosio e glucosio, impartendo una naturale dolcezza al veicolo liquido e preservando al contempo intatti i filamenti molecolari di idrocolloidi bioattivi ($\beta$-glucani).
- Trattamento con Fitasi: I semi oleaginosi e i legumi contengono elevate concentrazioni di acido fitico (mio-inositolo esakis-fosfato), un fattore chelante che riduce la biodisponibilità dei cationi bivalenti ($\text{Ca}^{2+}$, $\text{Mg}^{2+}$, $\text{Fe}^{2+}$, $\text{Zn}^{2+}$). L'impiego di fitasi esogene ad attività controllata deesterifica i gruppi fosfato, incrementando l'indice nutrizionale e diminuendo la precipitazione salina durante lo stoccaggio.
- Proteolisi Parziale Controllata: Per migliorare la solubilità e la capacità schiumogena delle frazioni proteiche meno solubili (come le orizenine o le globuline aggregate), si applicano endo-proteasi alimentari con grado di idrolisi rigorosamente confinato ($DH < 3–5\%$). Un'idrolisi proteica incontrollata ($DH > 8\%$) porterebbe al rilascio di piccoli peptidi idrofobici terminali contenenti amminoacidi quali leucina, fenilalanina e tirosina, responsabili dell'insorgenza di sgradevoli note amare (peptidic bitterness).
3. Ingegneria dei Fluidi ed Emulsioni Colloidali: L'Omogeneizzazione ad Altissima Pressione (HPH a 200–300 MPa)
Le bevande vegetali sono sistemi bifasici eterogenei costituiti da un'emulsione olio-in-acqua ($O/W$) combinata a una sospensione colloidale di micelle proteiche, frammenti cellulari e polisaccaridi idrosolubili. La stabilità termodinamica e cinetica di questi sistemi colloidali è descritta in prima approssimazione dalla legge di sedimentazione/affioramento di Stokes:
$$v_s = \frac{2\,r^2\,(\rho_p - \rho_f)\,g}{9\,\mu}$$
dove: * $v_s$ rappresenta la velocità di separazione per gravità (affioramento dei globuli lipidici o sedimentazione delle particelle proteiche insolubili), * $r$ è il raggio idrodinamico equivalente delle particelle disperse, * $\rho_p$ e $\rho_f$ sono rispettivamente le densità di massa della fase dispersa e del fluido continuo, * $g$ è l'accelerazione gravitazionale ($9.81\ \text{m/s}^2$), * $\mu$ è la viscosità dinamica della fase acquosa continua.
Dall'equazione appare evidente che la strategia ingegneristica primaria per azzerare la cinetica di separazione di fase consiste nella drastica riduzione del raggio particellare $r$, poiché la velocità di instabilità cinetica scala quadraticamente con le dimensioni dei globuli.
Dinamica dei Fluidi nella Valvola di Omogeneizzazione HPH
Per conseguire diametri medi di Sauter ($d_{32}$) sub-micrometrici ($d_{32} < 0.2–0.4\ \mu\text{m}$), le linee di processo adottano l'Omogeneizzazione ad Altissima Pressione (High-Pressure Homogenization, HPH) operante a pressioni comprese tra $200$ e $300\ \text{MPa}$ ($2000–3000\ \text{bar}$), servendosi di pompe volumetriche a pistoni ceramici e blocchi valvolari in carburo di tungsteno o diamante sintetico.
Quando il fluido viene forzato attraverso un meato a geometria ristretta (fessura dell'ordine di $2–10\ \mu\text{m}$), l'energia potenziale di pressione viene istantaneamente convertita in energia cinetica, generando profili fluidodinamici estremi dominati da tre fenomeni concomitanti:
- Sforzo di Taglio Tangenziale (Shear Stress): Si sviluppano gradienti di velocità spaziale estremi ($\dot{\gamma} = \frac{dv}{dy} > 10^7\ \text{s}^{-1}$), inducendo la deformazione e la frammentazione elongazionale delle goccioline lipidiche e degli aggregati proteici secondo la teoria del numero di Capillare ($Ca = \frac{\mu_c \dot{\gamma} r}{\sigma}$, dove $\sigma$ è la tensione interfacciale).
- Cavitazione Idrodinamica: La repentina accelerazione del fluido fa crollare la pressione statica locale al di sotto della tensione di vapore del solvente acquoso, generando micro-cavità gassose. All'uscita dell'orifizio, il fluido rallenta bruscamente, la pressione risale e le bolle collassano implosivamente in tempi dell'ordine dei microsecondi, generando micro-getti (microjets) d'urto con velocità locali superiori a $1000\ \text{m/s}$ e onde d'urto capaci di distruggere aggregati supramolecolari.
- Turbolenza Isotropica di Kolmogorov: Il regime fluidodinamico all'interno della camera d'impatto è caratterizzato da numeri di Reynolds estremamente elevati ($Re > 10^5$). La scala microscopica di Kolmogorov $\eta_K$, che definisce la dimensione dei più piccoli vortici dissipativi viscosi, è data da: $$\eta_K = \left(\frac{\nu^3}{\varepsilon}\right)^{1/4}$$ dove $\nu$ è la viscosità cinematica ed $\varepsilon$ è il tasso di dissipazione di energia turbolenta per unità di massa. A $250\ \text{MPa}$, $\varepsilon$ raggiunge valori tali per cui $\eta_K$ scende nell'intervallo nanometrico, frantumando i globuli a dimensioni inferiori al micrometro.
Riorganizzazione Interfacciale e Potenziale Zeta ($\zeta$)
La frammentazione meccanica espande l'area superficiale specifica delle gocce lipidiche di diversi ordini di grandezza. Le globuline vegetali denaturate meccanicamente dall'HPH distendono le proprie strutture quaternarie e terziarie, orientando i domini idrofobici non polari verso il nucleo lipidico e i domini idrofili carichi negativamente verso la fase acquosa continua.
Questa riconfigurazione molecolare incrementa la densità di carica superficiale netta, elevando il valore assoluto del Potenziale Zeta ($\zeta$) a livelli compresi tra $-30\ \text{mV}$ e $-45\ \text{mV}$. In accordo con la teoria DLVO (Derjaguin-Landau-Verwey-Overbeek), un potenziale elettrostatico di tale ampiezza genera barriere di repulsione colombiana ampiamente superiori alle forze attrattive di van der Waals, prevenendo i fenomeni di coalescenza, flocculazione e sedimentazione per oltre 12 mesi a temperatura ambiente.
4. Termocinetica della Sterilizzazione UHT a Flusso Continuo e Inattivazione dei Fattori Antinutrizionali
La stabilizzazione microbiologica delle matrici proteiche vegetali non può essere condotta mediante sterilizzazione convenzionale in autoclave statica, poiché i lunghi tempi di riscaldamento provocherebbero imbrunimenti non enzimatici degradativi, perdita di amminoacidi essenziali (lisina) e destabilizzazione del reticolo proteico con comparsa di precipitati incoerenti.
Per preservare l'integrità nutrizionale e reologica, l'impiantistica agroalimentare adotta il trattamento termico UHT (Ultra-High Temperature) a flusso continuo, basato su scambiatori di calore a fascio tubiero multi-tubo (tubular heat exchangers) o su sistemi a iniezione diretta di vapore sterile (steam injection/infusion).
Bilanci Termici e Scambiatori di Calore a Fascio Tubiero
Nel riscaldamento continuo indiretto a fascio tubiero, il fluido vegetale scorre all'interno di tubi corrugati in acciaio inossidabile austenitico AISI 316L, circondati dal fluido di servizio (acqua surriscaldata o vapore). L'impiego della corrugazione interna altera il profilo dello strato limite viscoso, incrementando il coefficiente globale di scambio termico ($U$, con valori tipici di $1200–2200\ \text{W/(m}^2\cdot\text{K)}$) e riducendo al contempo il fenomeno del fouling termico (incrostazione indotta da denaturazione proteica sulle pareti calde dello scambiatore).
Il processo termico viene dimensionato per garantire un valore sterilizzante integrato $F_0 \ge 8–10\ \text{minuti}$, calcolato secondo l'integrale di Bigelow:
$$F_0 = \int_0^t 10^{\frac{T(t) - 121.1}{z}}\,dt$$
dove $z$ è il parametro di resistenza termica del microrganismo bersaglio (Clostridium botulinum, $z = 10\ ^\circ\text{C}$). Un profilo UHT operante a $140–142\ ^\circ\text{C}$ per un tempo di sosta in tubo di mantenimento (holding tube) di $4–6\ \text{secondi}$ garantisce oltre 12 riduzioni decimali ($12D$) delle spore anaerobie termoresistenti, assicurando la completa sterilità commerciale.
Inattivazione Termica Selettiva dei Fattori Antinutrizionali (ANF)
La matrice della soia grezza presenta fattori antinutrizionali proteici endogeni che devono essere inattivati per garantire la digeribilità e la sicurezza nutrizionale del prodotto:
- Inibitori della Tripsina di Kunitz (KTI) e di Bowman-Birk (BBI): Polipeptidi resistenti ai succhi gastrici che formano complessi stechiometrici stabili con la tripsina e la chimotripsina pancreatica umana, inibendo l'idrolisi delle proteine a livello duodenale e inducendo ipertrofia pancreatica compensatoria. Il trattamento UHT a $140\ ^\circ\text{C}$ fornisce l'energia di attivazione necessaria ($E_a \approx 80–110\ \text{kJ/mol}$) per scindere i ponti disolfuro e denaturare irreversibilmente la conformazione globulare di KTI e BBI, abbattendone l'attività residua a valori inferiori al $5–10\%$ del valore nativo.
- Lectine (Fitoemoagglutinine): Proteine tetrameriche tetramero-leganti capaci di interagire con le glicoproteine degli enterociti intestinali, provocando lesioni ai microvilli e malassorbimento. Le lectine presentano una cinetica di denaturazione termica più rapida rispetto ai KTI, risultando completamente inattivate dal trattamento termico continuo.
- Controllo della Reazione di Maillard: L'estrema rapidità del ciclo termico UHT (pochi secondi a temperatura di picco seguiti da flash cooling sotto vuoto) minimizza l'energia termica cumulativa assorbita dal sistema, bloccando lo stadio avanzato della reazione di Maillard (formazione di idrossimetilfurfurale - HMF e polimeri scuri melanoidinici), proteggendo la biodisponibilità dell'amminoacido essenziale L-lisina e preservando la naturale brillantezza cromatica e il profilo aromatico primario della matrice vegetale.
5. Confezionamento Asettico, Sistemi di Sanificazione CIP/SIP e Paradigmi di Economia Circolare
Il mantenimento della sterilità commerciale ottenuta nella fase UHT richiede il rigido isolamento del prodotto sfuso fino al suo definitivo sigillo nel contenitore finale.
Isolamento Asettico in Camera Bianca e Decontaminazione del Packaging
Il confezionamento viene eseguito all'interno di camere bianche certificate conformi a ISO Classe 5 (GMP Grade A) integrate nelle macchine fardellatrici asettiche:
- Microambiente Sterile: L'area di dosaggio è protetta da un flusso laminare d'aria sterile filtrata attraverso filtri HEPA H14 ad altissima efficienza (efficienza di ritenzione $\ge 99.995\%$ su particelle da $0.3\ \mu\text{m}$) mantenuto in sovrapressione positiva costante ($\Delta P \ge 15–20\ \text{Pa}$) per impedire l'infiltrazione di aerosol o spore fungine dall'ambiente esterno.
- Sterilizzazione del Packaging Multistrato: Il materiale poliaccoppiato (costituito da strati alternati di cartone vergine FSC per il supporto strutturale, polietilene a bassa densità LDPE come barriera idraulica ed elettrosaldante, e un sottile foglio centrale di alluminio da $6\ \mu\text{m}$ come barriera totale a gas e luce ultravioletta) viene decontaminato in continuo mediante passaggio in bagno di perossido di idrogeno vaporizzato ($\text{VHP}$ / $\text{H}_2\text{O}_2$ al 35% a $70\ ^\circ\text{C}$) o irraggiamento con lampade UV-C ad alta intensità, seguito da un getto d'aria calda sterile per l'evaporazione completa e l'abbattimento del residuo di perossido al di sotto di $0.5\ \text{ppm}$.
Automazione dei Sistemi CIP (Clean-In-Place) e SIP (Sterilize-In-Place)
L'intero circuito di processo — dai serbatoi polmone alle tubazioni asettiche e agli omogeneizzatori — è governato da sistemi integrati CIP/SIP a controllo distribuito PLC-SCADA:
- Ciclo CIP (Clean-In-Place): Si articola in una sequenza automatizzata senza smontaggio delle linee:
- Pre-risciacquo idraulico con acqua demineralizzata a perdere per eliminare i residui macroscopici;
- Fase alcalina: ricircolo di soda caustica ($\text{NaOH}$ all'1.5–2.0% a $75–80\ ^\circ\text{C}$) per la solubilizzazione e rimozione di residui proteici denaturati, aggregati micellari e film lipidici;
- Risciacquo intermedio neutralizzante;
- Fase acida: ricircolo di acido nitrico ($\text{HNO}_3$) o fosforico allo 0.8–1.2% a $60–65\ ^\circ\text{C}$ per la dissoluzione di incrostazioni inorganiche saline (ossalati, fosfati di calcio);
- Risciacquo finale con acqua osmotizzata fino al raggiungimento di una conducibilità elettrica dell'effluente $\le 5\ \mu\text{S/cm}$.
- Ciclo SIP (Sterilize-In-Place): Prima di ogni avvio produttivo, le linee sanificate vengono sterilizzate termicamente mediante flussaggio continuo di vapore saturo secco a $121–125\ ^\circ\text{C}$ per un tempo non inferiore a 30 minuti, monitorando costantemente le sonde termometriche PT100 posizionate nei punti geometricamente più freddi del circuito e sulle valvole di spurgo condensa.
Circular Economy e Valorizzazione del Coprodotto Okara
Nel processo di frazionamento acquoso dei semi di soia, la separazione centrifuga (mediante decanter orizzontali ad alta forza di sedimentazione, $3000–4000\times g$) genera un volume significativo di sottoprodotto solido: l'okara.
L'okara è composta su base secca da circa il 50–55% di fibra alimentare totale (prevalentemente cellulosa, emicellulose e lignina), il 25–30% di proteine ad alto valore biologico e il 10–12% di lipidi. Nell'ottica dei principi di bioeconomia circolare supportati dalle filiere territoriali dell'Emilia-Romagna: * Micro-macinazione e Upcycling Alimentare: L'okara viene disidratata con essiccatori a letto fluido e sottoposta a macinazione ultrafine (micronizzazione a getto d'aria), generando farine funzionali arricchite in fibre solubilizzate da reimpiegare nel comparto bakery e nei prodotti da forno dietetici. * Bioraffineria e Digestione Anaerobica: La quota non destinata all'alimentazione umana viene indirizzata a impianti di digestione anaerobica per la produzione di biogas e biometano avanzato, azzerando il conferimento a rifiuto e chiudendo il bilancio energetico e carbonico dello stabilimento.
6. Il Territorio Bolognese, Voci di Settore e Prospettive Future della Food Valley
La centralità di Bologna e della sua area metropolitana nel panorama agritech e food processing trova espressione anche nelle iniziative della comunità scientifica e delle istituzioni locali. Come riportato dagli organi di informazione regionali e dalle cronache economiche:
«L'integrazione tra automazione spinta, bioscienze alimentari e sostenibilità ambientale rappresenta la chiave di volta per la competitività della nostra filiera industriale sui mercati globali», sottolineano gli analisti di settore nelle rassegne dedicate all'economia regionale su Il Resto del Carlino - Economia Bologna e nei reportage di ANSA Emilia-Romagna.
L'attenzione verso la qualità nutrizionale e la trasparenza di filiera è confermata anche dalle cronache cittadine di BolognaToday, che evidenziano il legame storico tra i cittadini emiliani e la cultura del mangiar sano, arricchita oggi da opzioni vegetali formulate scientificamente per rispondere a esigenze di salute cardiovascolare (controllo del colesterolo ematico tramite sostituzione di grassi saturi con insaturi e acidi linoleici).
Anche la programmazione del Comune di Bologna nell'ambito delle politiche urbane del cibo e della sostenibilità valorizza il ruolo dei poli tecnologici e di ricerca, capaci di attrarre investimenti qualificati e competenze ingegneristiche avanzate.
7. Quadro Sinottico dei Parametri di Ingegneria di Processo
La seguente tabella riassume i nodi operativi, i parametri ingegneristici critici e gli obiettivi chimico-fisici implementati negli impianti industriali per matrici vegetali:
| Fase di Processo | Parametri Operativi Critici | Fenomeni Fisici / Biochimici Coinvolti | Obiettivo di Qualità e Stabilità |
|---|---|---|---|
| Decorticazione e Wet Milling | $T = 85–90\ ^\circ\text{C}$; $\text{pH} = 7.0–7.4$; rotazione mulini $3000\ \text{rpm}$ | Disattivazione enzimatica della Lipossigenasi (LOX); idratazione cellulare | Eliminazione del sentore erbaceo (beany off-flavor) e separazione tegumenti |
| Biocatalisi Enzimatica | $\alpha$-amilasi, fitasi, glucoamilasi; $T = 55–65\ ^\circ\text{C}$; tempo $30–60\ \text{min}$ | Endoidrolisi amilacea; deesterificazione fitati; proteolisi limitata ($DH < 3\%$) | Modulazione viscosità; incremento biodisponibilità minerale; assenza di note amare |
| Omogeneizzazione HPH | $\Delta P = 200–300\ \text{MPa}$; geometria valvola in diamante; 2 stadi | Shear stress $\dot{\gamma} > 10^7\ \text{s}^{-1}$; cavitazione; micro-turbolenza | Riduzione diametro Sauter $d_{32} < 0.3\ \mu\text{m}$; potenziale $ |
| Sterilizzazione UHT | $T = 140–142\ ^\circ\text{C}$; tempo $t = 4–6\ \text{s}$; scambio termico indiretto | Cinetica termica $F_0 \ge 8$; denaturazione ponti disolfuro KTI e BBI | Sterilità commerciale 12D; abbattimento inibitori tripsina $>90\%$; blocco Maillard |
| Riempimento Asettico | ISO Classe 5; VHP $\text{H}_2\text{O}_2$ 35%; $\Delta P \ge 15\ \text{Pa}$ | Barriera laminare HEPA; decontaminazione perossido; saldatura barriera LDPE/Al | Shelf-life 12 mesi a temperatura ambiente senza conservanti chimici aggiunti |
| Sanificazione CIP/SIP | $\text{NaOH}$ 2% a $80\ ^\circ\text{C}$; $\text{HNO}_3$ 1% a $65\ ^\circ\text{C}$; Vapore $125\ ^\circ\text{C}$ / $30\ \text{min}$ | Saponificazione grassi; idrolisi proteine; abbattimento biocarica nei punti freddi | Garanzia asettica totale e assenza di cross-contamination microbiologica |
8. Punti Chiave e Sintesi per i Lettori
- Eccellenza Bolognese nel Plant-Based: La presenza e lo sviluppo di realtà industriali pionieristiche a Bologna consolidano la leadership dell'Emilia-Romagna non solo nella gastronomia classica ma nell'ingegneria alimentare ad alta tecnologia.
- Biochimica delle Globuline Vegetali: La stabilità strutturale dipende dal comportamento della glicinina 11S e della $\beta$-conglicinina 7S nella soia, delle avenaline e dei $\beta$-glucani nell'avena, delle orizenine nel riso e dell'amandina nella mandorla.
- Ingegneria dei Fluidi HPH: L'omogeneizzazione ad altissima pressione ($200–300\ \text{MPa}$) sfrutta shear stress estremi, onde d'urto cavitazionali e turbolenza di Kolmogorov per ottenere globuli sub-micrometrici con potenziale elettrostatico Zeta $|\zeta| > 35\ \text{mV}$, azzerando la separazione di fase (legge di Stokes).
- Termocinetica e Sicurezza Nutrizionale: Il profilo UHT continuo a $140\ ^\circ\text{C}$ per $4–6\ \text{secondi}$ neutralizza i fattori antinutrizionali (inibitori della tripsina di Kunitz e Bowman-Birk, lectine) e azzera le cariche sporigene ($F_0 \ge 8$), preservando amminoacidi essenziali e vitamine.
- Asetticità e Sostenibilità: Il confezionamento in camera bianca ISO 5 con packaging multistrato barrier in alluminio/polietilene, combinato con protocolli CIP/SIP automatizzati e upcycling circolare dell'okara, garantisce una conservabilità di 12 mesi a temperatura ambiente con una ridotta impronta ambientale.
SCHEDA DI SINTESI E TAKEAWAY BOX
Punto Chiave: L'ingegneria delle proteine vegetali nel distretto agroalimentare di Bologna combina la fine modulazione biochimica (inattivazione enzimatica LOX, saccarificazione e idrolisi fitati), la fluidodinamica non lineare dell'omogeneizzazione HPH a 300 MPa e la termocinetica UHT in camera asettica ISO Classe 5. Questo paradigma integrato trasforma materie prime agricole grezze in emulsioni stabili, altamente digeribili e prive di additivi conservanti, costituendo uno dei modelli industriali più avanzati della moderna bioeconomia circolare europea. Per approfondimenti sui quadri regolatori e sulle iniziative territoriali, si rimanda ai portali informativi di Rai News TGR Emilia-Romagna e delle istituzioni scientifiche regionali.