Stabilimento CEI Di Anzola Dell'Emilia: L'Ingegneria Delle Trasmissioni Pesanti Tra Forgiatura Degli Ingranaggi, Carbocementazione E Rettifica Dei Differenziali
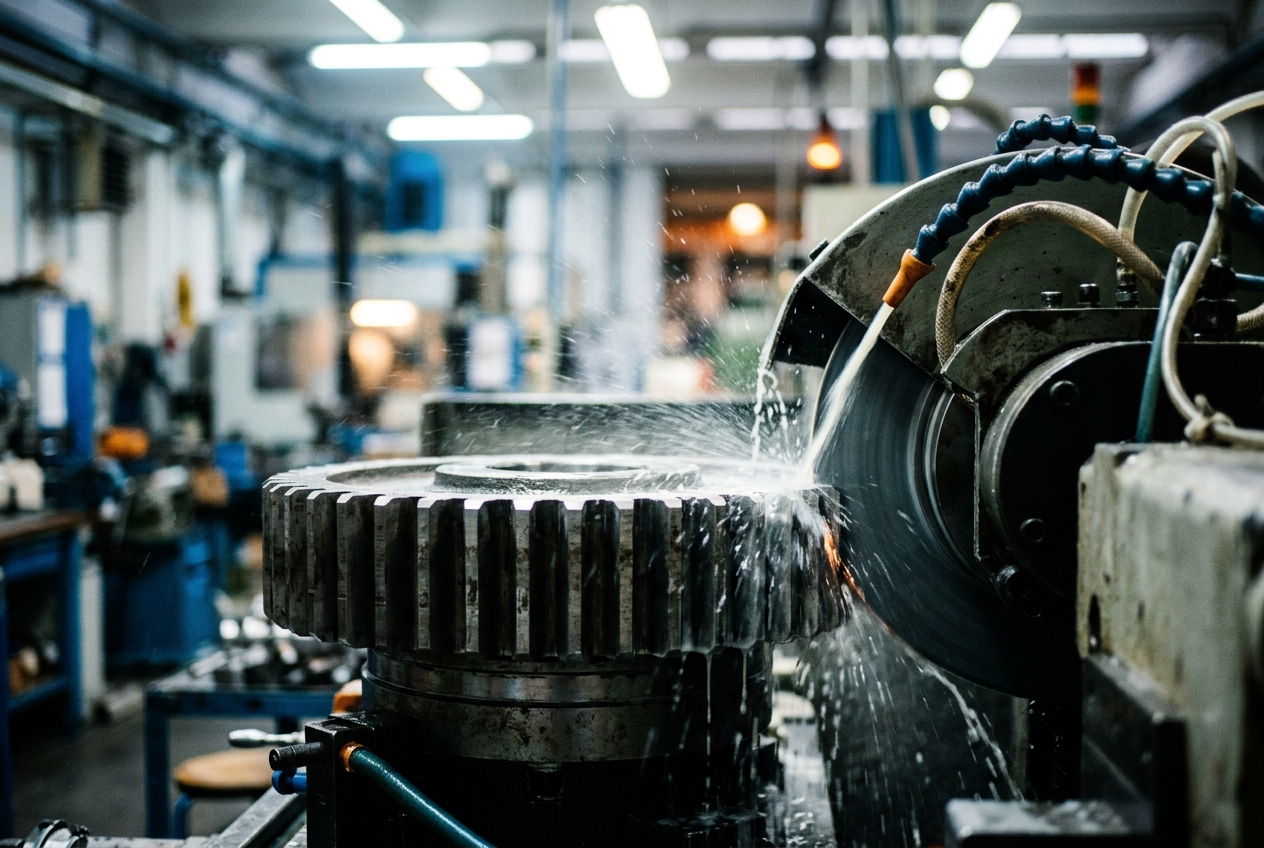
1. Inquadramento Industriale ed Ecosistema della Meccanica Bolognese: Il Cuore della Trasmissione Pesante nella Motor Valley
Lungo l'asse millenario della Via Emilia, nel territorio compreso tra le prime ondulazioni collinari e la pianura bolognese, sorge uno dei distretti manifatturieri più avanzati e densamente interconnessi del pianeta. In questo contesto territoriale d'eccellenza, documentato costantemente dalle analisi di Confindustria Emilia Area Centro e dalle iniziative di sviluppo economico promosse dalla Regione Emilia-Romagna - Motor Valley, lo stabilimento della C.E.I. (Costruzione Emiliana Ingranaggi S.p.A.) ad Anzola dell'Emilia rappresenta da oltre mezzo secolo una pietra miliare nell'ingegneria dei componenti per catene cinematiche (powertrain e driveline).
Fondata nel 1969 nel cuore dell'Emilia operosa, CEI ha saputo trasformare un'originaria specializzazione artigianale nella rettifica e nel taglio degli ingranaggi in un gruppo industriale integrato di rilevanza mondiale. Mentre il versante più celebre della Motor Valley bolognese ed emiliana attira i riflettori globali con le supersportive e i prototipi da competizione, la dorsale meccanica di Anzola dell'Emilia risponde a una sfida ingegneristica non meno complessa e gravosa: la produzione di organi di trasmissione, riduttori epicicloidali, alberi scanalati, cambi meccanici sincronizzati e coppie coniche differenziali destinati ai veicoli industriali e commerciali pesanti (autocarri da cava e cantiere, trattori stradali per il trasporto su gomma a lungo raggio, autobus urbani e interurbani, dumper e macchine movimento terra).
+-------------------------------------------------------------------------------+
|             ECOSISTEMA DELLA TRASMISSIONE PESANTE (ANZOLA DELL'EMILIA)        |
+-------------------------------------------------------------------------------+
|  1. METALLURGIA SPECIALIZZATA (Acciai 16MnCr5 / 18NiCrMo5 certificati)        |
|     --> 2. FORGIATURA E STAMPAGGIO A CALDO (Controllo isotropico del flusso)  |
|         --> 3. LAVORAZIONI CNC & HOBBING (Dentatura Gleason/Oerlikon sub-µm)  |
|             --> 4. CARBOCEMENTAZIONE TERMOCHIMICA (60-62 HRC + Cuore resiliente)|
|                 --> 5. RETTIFICA CBN & METROLOGIA CMM 3D (Qualità DIN Q4-Q5)  |
+-------------------------------------------------------------------------------+
L'impegno tecnico di questo comparto si misura nella capacità di realizzare componenti di ricambio perfettamente intercambiabili e conformi alle rigorose specifiche dimensionali, dinamiche e metallurgiche dei principali costruttori mondiali del trasporto pesante (Original Equipment Manufacturers), tra cui: * Iveco (gruppi cambio EuroTronic, TraXon e ponti serie Cursor/Stralis/S-Way); * Mercedes-Benz Trucks (famiglie di trasmissione PowerShift G211, G281, riduttori HL6/HL7); * Volvo Trucks & Renault Trucks (cambi automatizzati I-Shift, Optidriver, assali a riduzione semplice e ai mozzi); * Scania & MAN (trasmissioni Opticruise, TipMatic, ponti tandem per carichi gravosi); * ZF Friedrichshafen, Eaton, Dana Spicer e Meritor (trasmissioni meccaniche e robotizzate, gruppi differenziali ipoidi).
La complessità strutturale di un cinematismo per autocarro da 44 tonnellate sottoposto a coppie continuative superiori a 3.000 Nm e carichi d'urto impulsivi richiede un rigore scientifico totale lungo l'intero ciclo di fabbricazione: ogni dente d'ingranaggio deve garantire un profilo coniugato geometricamente perfetto per minimizzare le perdite per attrito, azzerare le vibrazioni e scongiurare cedimenti catastrofici da fatica.
2. Metallurgia e Forgiatura a Caldo degli Acciai Speciali: L'Orientamento delle Fibre Cristalline
Il rendimento meccanico e la vita a fatica di una ruota dentata per trazione pesante vengono determinati già nella fase di scelta della carica metallurgica e di deformazione plastica primaria a caldo. Nello stabilimento di Anzola dell'Emilia, il punto di partenza è rappresentato dalla selezione di barre d'acciaio legato di qualità strutturale superiore, formulate specificamente per i successivi processi di carbocementazione e tempra superficiale.
                          DIAGRAMMA DEL FLUSSO DELLE FIBRE

    [A] Lavorazione dal Pieno (Barra Laminata)    [B] Forgiatura a Caldo CEI
       (Fibre tranciate alla radice)                (Fibre continue sagomate lungo il profilo)

       | | | | | | | | | | | | |                    ( ( ( ( ( ( ( ( ( ( ( ( ( ( ( ( (
       | | | | | | | | | | | | |                   (  .-----------------------.      )
       | |---.       .---| | | |                  (  /                         \      )
       | |    \     /    | | | |                 (  /    PROFILO DEL DENTE      \      )
       | |     '---'     | | | |                (  |                             |      )
       | |_______________| | | |                 (  \                           /      )
       (Discontinuità = Innesco Cricca)           (  '-------------------------'      )
                                                   ( ( ( ( ( ( ( ( ( ( ( ( ( ( ( ( ( (
                                                  (Distribuzione ottimale degli sforzi σ)
2.1 Selezione Chimica delle Leghe da Cementazione
Le leghe principalmente impiegate rispondono agli standard europei UNI EN 10084:
| Designazione Acciaio | % Carbonio (C) | % Manganese (Mn) | % Cromo (Cr) | % Nichel (Ni) | % Molibdeno (Mo) | Ruolo Ingegneristico Principale |
|---|---|---|---|---|---|---|
| 16MnCr5 (1.7131) | 0.14 – 0.19 | 1.00 – 1.30 | 0.80 – 1.10 | – | – | Ingranaggi a media sollecitazione, sincronizzatori e manicotti scorrevoli. |
| 20MnCr5 (1.7147) | 0.17 – 0.22 | 1.10 – 1.40 | 1.00 – 1.30 | – | – | Alberi secondari, corone e pignoni per riduttori di media taglia. |
| 18NiCrMo5 (1.5919) | 0.15 – 0.21 | 0.60 – 0.90 | 0.90 – 1.20 | 1.20 – 1.50 | 0.15 – 0.25 | Coppie coniche ipoidi e satelliti differenziale ad altissimo carico d'impatto. |
| SAE 8620 / 20NiCrMo2-2 | 0.18 – 0.23 | 0.70 – 0.90 | 0.40 – 0.60 | 0.40 – 0.70 | 0.15 – 0.25 | Alberi primari scanalati e ingranaggi epicicloidali a flessione alternata. |
L'apporto sinergico di cromo, nichel e molibdeno assolve funzioni metallurgiche mirate: il Cromo eleva la temprabilità e favorisce la formazione di carburi fini resistenti all'usura abrasiva; il Nichel affina il reticolo austenitico conferendo eccezionale tenacità all'impatto ($KV$) e resilienza a bassa temperatura, prevenendo fratture fragili al cuore; il Molibdeno incrementa la resistenza al rinvenimento e contrasta l'infragilimento da idrogeno e da tempra, garantendo una penetrazione costante della durezza.
2.2 Termoformatura e Deformazione Plastica Controllata
I masselli d'acciaio, riscaldati per induzione magnetica a media frequenza a una temperatura strettamente controllata compresa tra $1.150^\circ\text{C}$ e $1.220^\circ\text{C}$, vengono inviati alle linee di stampaggio a caldo dotate di presse meccaniche eccentriche e presse a vite ad alto tonnellaggio (da 1.600 a oltre 4.000 tonnellate di forza di chiusura).
Durante la battuta nello stampo chiuso, il metallo subisce uno scorrimento plastico guidato: l'obiettivo termomeccanico prioritario consiste nell'imporre un orientamento continuo e ininterrotto delle fibre metallurgiche (fibratura reticolare o grain flow).
A differenza di un pezzo lavorato direttamente da barra laminata, dove le linee di flusso originarie vengono recise perpendicolarmente dalla fresa esponendo il componente a rotture fragili, nella forgiatura CEI le fibre d'acciaio vengono compresse e sagomate facendole scorrere parallelamente al profilo esterno del futuro dente. Tale configurazione microstrutturale moltiplica la resistenza a fatica flessionale alla radice del dente (root bending fatigue) di oltre il 35-40%, assorbendo le massime tensioni tangenziali ($\tau_{\max}$) e normali ($\sigma_{\max}$) senza delaminazioni interne.
2.3 Il Trattamento di Ricottura Isotermica
Al termine della forgiatura, i grezzi stampati subiscono un ciclo termico continuo di ricottura isotermica (isothermal annealing). Il raffreddamento libero in aria ambiente provocherebbe infatti gradienti termici incontrollati, con la comparsa di strutture disomogenee e bande martensitico-bainitiche locali (hard spots) disastrose per gli utensili da taglio.
Il ciclo prevede: 1. Riscaldamento e omogeneizzazione in campo austenitico a $930^\circ\text{C}$; 2. Raffreddamento rapido programmato fino al naso perlitico del diagramma TTT/CCT (circa $620^\circ\text{C} - 650^\circ\text{C}$); 3. Permanenza isoterma per circa 120-180 minuti, in cui l'austenite si decompone integralmente in una matrice uniforme di perlite lamellare fine immersa in ferrite globulare; 4. Raffreddamento lento finale.
Il risultato è una durezza costante compresa rigorosamente tra 150 e 180 HB, condizione ideale per assicurare un'elevata lavorabilità per asportazione di truciolo, minimizzare l'usura dei taglienti e soprattutto prevenire qualsiasi distorsione geometrica anisotropa durante i successivi trattamenti di tempra.
3. Lavorazioni Meccaniche CNC e Generazione delle Dentature: Cinematica Gleason e Tolleranze Micrometriche
All'interno dell'officina meccatronica di precisione di Anzola dell'Emilia, i grezzi forgiati e ricotti vengono trasformati mediante celle di lavoro flessibili automatizzate, servite da portali robotizzati e sistemi di monitoraggio predittivo dell'usura utensile.
       SCHEMA DI GENERAZIONE DENTATURA: DALLA TORNITURA ALLA FINITURA

 +------------------+     +-------------------+     +--------------------+
 |  TORNITURA CNC   | --> | GEAR HOBBING CNC  | --> | DENTATURA GLEASON  |
 |  Tolleranze IT6  |     | Creatori TiAlN    |     | Taglio Ipoide      |
 |  Coassialità 5µm |     | Ingranaggi Cil.   |     | Topografia Curva   |
 +------------------+     +-------------------+     +--------------------+
3.1 Tornitura ad Alta Rigidità Strutturale
La prima fase consiste nella tornitura pesante e di finitura su torni verticali e orizzontali bimandrino a controllo numerico. Vengono generati i diametri di testa, le facce d'appoggio, i fori calettati e le gole di scarico con classi di tolleranza ISO IT6 - IT7. La planarità delle facce di riferimento e la concentricità radiale rispetto all'asse di rotazione vengono mantenute entro $5\,\mu\text{m}$, poiché ogni minimo errore di sbandamento (runout) si tradurrebbe in un errore sistematico di passo durante la generazione della dentatura.
3.2 Dentatura a Creatore (Gear Hobbing) e Stozzatura di Precisione
Per gli ingranaggi cilindrici a denti diritti ed elicoidali impiegati nei cambi marce, la lavorazione principe è la dentatura a creatore multitaglio (gear hobbing) su macchine dentatrici a 6 e 8 assi controllati. * Cinematica e Sincronizzazione Elettronica: Il creatore (costituito da una vite senza fine scanalata in acciaio super-rapido da polveri HSS-PM o metallo duro integrale micrograno) ruota in perfetta sincronia asse-albero con il pezzo grezzo (electronic gearbox synchronization). * Rivestimenti Nanostrutturati: Gli utensili adottano rivestimenti PVD multistrato in nitruro di titanio-alluminio (TiAlN) o alluminio-cromo-nitruro (AlCrN), in grado di sopportare temperature istantanee di taglio superiori a $900^\circ\text{C}$ in regime di lavorazione a secco o con lubrorefrigerazione minimale (MQL - Minimum Quantity Lubrication). * Stozzatura Fellow (Gear Shaping): Per gli ingranaggi che presentano spallamenti chiusi, flange ravvicinate o dentature interne calettate per sincronizzatori (dove il creatore troverebbe un ostacolo geometrico insormontabile), si impiegano stozzatrici a controllo numerico con utensile a stozza che esegue un moto rettilineo alternato ad alta frequenza combinato con una rotazione di generazione continua.
3.3 Generazione delle Coppie Coniche Ipoidi: Geometria Gleason e Oerlikon
Il vertice dell'abilità meccanica dello stabilimento CEI si esprime nella lavorazione delle corone e dei pignoni conici per differenziali a dentatura spiroidale e ipoide (secondo i metodi di calcolo cinematico Gleason e Klingelnberg/Oerlikon).
                           COPPIA CONICA IPOIDE

               .-----------------------------------------.
              /           CORONA DENTATA                  \
             |       (Spirale ad arco di cerchio)          |
             |                                             |
             \                                             /
              '------------------+------------------------'
                                 |  <- Offset Ipoide (E)
                       .---------+---------.
                      /  PIGNONE ATTIVO     \
                     |   (Denti elicoidali)  |
                     '-----------------------'
- L'Offset Ipoide ($E$): A differenza delle coppie coniche standard dove gli assi del pignone e della corona si intersecano nello spazio, nei ponti differenziali pesanti l'asse del pignone è disassato verticalmente rispetto all'asse della corona di un valore $E$ compreso tipicamente tra $25\,\text{mm}$ e $50\,\text{mm}$. Tale disassamento genera un contemporaneo moto di rotolamento e di strisciamento longitudinale lungo il fianco del dente, incrementando il rapporto di ricoprimento totale ($\epsilon_\gamma > 2.5$), la fluidità di trasmissione della coppia e la silenziosità operativa.
- Testa Portacoltelli e Ottimizzazione Topografica: Il taglio viene eseguito su macchine fresatrici a 5 assi direct-drive utilizzando teste portacoltelli a tazza (face milling o face hobbing). I parametri di taglio vengono calcolati per conferire al dente una bombatura longitudinale (crowning) e una spogliatura del profilo (tip relief): l'obiettivo è fare in modo che l'ellisse di contatto teorica (contact pattern o impronta d'ingranamento) si posizioni perfettamente al centro del fianco del dente sotto il massimo carico torcente, evitando pericolosi sovraccarichi di bordo (edge contact) agli apici (toe) o ai talloni (heel) del dente.
4. Trattamenti Termochimici di Carbocementazione e Tempra: Il Cuore Resiliente e la Pelle Antiusura
Nessun componente meccanico per autotrazione pesante potrebbe sopravvivere alle enormi pressioni di contatto superficiali senza un trattamento termochimico avanzato. Nel reparto forni dello stabilimento di Anzola dell'Emilia, gli ingranaggi lavorati vengono sottoposti al processo di carbocementazione gassosa e tempra differenziata.
             PROFILO STRATIGRAFICO DI DUREZZA DOPO TEMPRA

  Durezza (HRC)
    ^
 62 +----------------* * * * .
    |                         \
    |                          \   STRATO CEMENTATO MARTENSITICO
    |                           \  (Resistente a Pitting e Scuffing)
    |                            \
 40 + - - - - - - - - - - - - - - \ - - - - - - - - - - - - - - - - -
    |                              \
    |                               * * * * * * * * * * * * * * * * *
    |                                   CUORE TENACE E RESILIENTE
 30 +                                   (Assorbe Flessione e Urti)
    |
  0 +---+--------------------------+----------------------------->
    0  0.2                        1.5                          3.0
                           Profondità (mm)
4.1 Termodinamica della Diffusione del Carbonio
La carbocementazione consiste nell'arricchimento superficiale di carbonio del reticolo cristallino dell'acciaio a basso tenore originario ($C \approx 0.16-0.20\%$), operato in forni a pozzo sigillati o forni continui ad atmosfera controllata.
Il processo si sviluppa a una temperatura di $920^\circ\text{C} - 950^\circ\text{C}$, dove la matrice ferrosa si trova in fase austenitica ($\gamma$, reticolo cubico a facce centrate FCC), capace di ospitare interstitialmente atomi di carbonio fino a oltre l'$1.5\%$ in peso. L'atmosfera endogas di supporto ($CO$, $H_2$, $N_2$) viene arricchita con idrocarburi gassosi (metano o propano). La reazione di Boudouard e la dissociazione del monossido di carbonio:
$$2\text{CO} \rightleftharpoons \text{C}_{\text{attivo}} + \text{CO}_2$$
trasferiscono carbonio atomico attivo sulla superficie del metallo, da cui migra verso l'interno secondo la Seconda Legge di Fick:
$$\frac{\partial C(x, t)}{\partial t} = D \frac{\partial^2 C(x, t)}{\partial x^2}$$
Il potenziale di carbonio ($C_p$) all'interno della camera termica viene monitorato in tempo reale mediante sonde all'ossido di zirconio ($\lambda$) e analizzatori infrarossi multipunto, mantenendolo a livelli rigorosi compresi tra $0.85\%$ e $1.05\%$ durante la fase di saturazione, per poi ridurlo a circa $0.75\%$ nella fase di diffusione. Ciò impedisce la segregazione a bordo grano di una rete continua di carburi fragili (carbide network), che provocherebbe scheggiature sotto carico.
4.2 Tempra e Rinvenimento Distensivo
Al termine della diffusione termochimica, i lotti vengono raffreddati fino alla temperatura di tempra ($840^\circ\text{C} - 860^\circ\text{C}$) e immediatamente immersi in vasche di tempra con olio polimerico ad agitazione fluidodinamica forzata.
- Cinematica di Trasformazione Martensitica: La velocità di raffreddamento, superiore alla velocità critica superiore di tempra, impedisce la ricombinazione ferritico-perlitica e congela il carbonio all'interno del reticolo ferroso, provocando la distorsione tetragonale a corpo centrato (BCT) dell'austenite e la genesi di una finissima martensite aciculare d'alto tenore.
- Rinvenimento di Distensione: Segue un ciclo di rinvenimento a bassa temperatura ($160^\circ\text{C} - 180^\circ\text{C}$ per 120-240 minuti) per distendere le tensioni interne e trasformare l'austenite residua instabile.
4.3 Il Profilo Metallurgico Bifasico Risultante
Il risultato finale è una struttura composita duale perfettamente ingegnerizzata: 1. Strato Superficiale Cementato (EHT / ECD a 550 HV1): Durezza di 60 – 62 HRC (700 – 800 HV) con profondità efficace di indurimento compresa tra $1.2\,\text{mm}$ e oltre $2.5\,\text{mm}$ a seconda del modulo del dente. Questo guscio iper-resistente offre una barriera impenetrabile contro l'usura tribologica da strisciamento, lo scuffing e soprattutto il pitting hertziano (fatica di contatto da micro-pressioni alternate). 2. Cuore Resiliente: Durezza compresa tra 32 e 40 HRC, costituito da una miscela elastica di bainite inferiore e martensite a basso tenore di carbonio con valori di resilienza all'impatto Charpy $KV > 40\,\text{J}$. Questo nucleo tenace agisce da ammortizzatore strutturale, assorbendo le violente coppie d'inversione, i cambi marcia bruschi e i picchi di fatica flessionale alla gola del dente senza fessurarsi.
5. Rettifica Finale, Controllo Metrologico CMM e Validazione Funzionale
Le distorsioni termiche, seppur minimizzate dal controllo dei flussi dell'olio in tempra, introducono microscopiche deformazioni dell'ordine di $10-40\,\mu\text{m}$ che devono essere eliminate nella fase post-trattamento termico per consentire un accoppiamento dinamico privo di rumorosità (NVH - Noise, Vibration, Harshness) e conforme alle normative DIN 3962 / ISO 1328 Classe 4-5.
                   FLUSSO DI COLLAUDO E CERTIFICAZIONE QUALITÀ

  +--------------------+     +---------------------+     +--------------------+
  | RETTIFICA CBN CNC  | --> | ISOTROPIC FINISHING | --> | MAGNETOSCOPIA NDT  |
  | Generazione Mole   |     | Ra < 0.08 µm        |     | Magnaflux UV-A     |
  | Spoglie di Testa   |     | Mirror Finish       |     | Rilevazione Cricche|
  +--------------------+     +---------------------+     +--------------------+
                                                                    |
                                                                    v
                                                         +--------------------+
                                                         | METROLOGIA 3D CMM  |
                                                         | Zeiss / 20°C ±0.5° |
                                                         | Mappatura Topogr.  |
                                                         +--------------------+
5.1 Rettifica di Profilo con Mole in CBN
La rettifica dei fianchi e dei fondi dente dopo tempra viene eseguita su rettificatrici a generazione continua (con mola a vite senza fine) o per singoli vani, impiegando mole ad altissima prestazione in nitruro di boro cubico (CBN) o corindone ceramico micro-fratturante. * Correzioni Microgeometriche: Durante la passata di rettifica, il software di controllo assi applica correzioni tridimensionali sub-micrometriche sul profilo ad evolvente: * Tip Relief (spogliatura di testa) e Root Relief (scarico al piede) per evitare l'impatto d'ingresso del dente in presa; * Lead Crowning (bombatura assiale) per compensare le deflessioni elastiche degli alberi sotto carico massimo e i disallineamenti di montaggio nella scatola differenziale.
5.2 Superfinitura Isotropica Tribologica
Per i componenti destinati ad applicazioni severe a basso attrito ed elevata efficienza energetica, CEI applica processi di superfinitura isotropica vibro-chimica (REM Isotropic Superfinishing).
Attraverso una sequenza di micro-asportazione chimicamente assistita con media ceramici non abrasivi, vengono eliminate tutte le creste microscopiche lasciate dalla mola rettificatrice, riducendo la rugosità superficiale da $Ra \approx 0.4\,\mu\text{m}$ a valori a specchio di $Ra < 0.05 - 0.08\,\mu\text{m}$, con un rapporto portante di Abbott-Firestone superiore al $90\%$. Tale condizione garantisce il regime di lubrificazione elasto-idrodinamica completa (EHL), abbattendo le temperature d'esercizio del differenziale e scongiurando il micro-pitting.
5.3 Controlli Non Distruttivi Magnetoscopici (Magnaflux)
Ogni singolo lotto viene sottoposto a controllo non distruttivo magneto-ottico (NDT - Non Destructive Testing) secondo gli standard ISO 9934 / ASTM E1444: * Il pezzo viene magnetizzato inducendo contemporaneamente un campo magnetico circolare e longitudinale; * Viene irrorato con una sospensione di particelle magnetiche fluorescenti sensibili ai flussi dispersi generati da eventuali discontinuita sub-superficiali; * Sotto lampade a radiazione ultravioletta (UV-A a $365\,\text{nm}$) in cabina oscurata, gli operatori certificati verificano l'assoluta assenza di micro-cricche da rettifica (grinding burns), inclusioni non metalliche o tensioni residue anomale.
5.4 Certificazione Tridimensionale CMM in Camera Climatizzata
Il controllo dimensionale definitivo avviene nella camera metrologica centrale, mantenuta permanentemente in condizioni standard ISO 1 ($20^\circ\text{C} \pm 0.5^\circ\text{C}$ e umidità relativa al $50\%$).
Le macchine di misura a coordinate 3D ad altissima precisione (centri di controllo ingranaggi Zeiss Prismo e Klingelnberg serie P) tastano la topografia completa di ogni dente con puntali in zaffiro o rubino sintetico:
                REPORT GRAFICO DI SCANSIONE CMM (PROFILO AD EVOLVENTE)

  Scostamento (+ / - µm)
     +5 |                   . - - - - .               <- Limite Tolleranza DIN Q4
        |                . '           ' .
      0 |---------------+-----------------+-------------> Lunghezza d'Evolvente
        |            . '                   ' .
     -5 | - - - - - '                         ' - - - <- Limite Tolleranza DIN Q4
        +----------------------------------------------
Vengono analizzati e certificati matematicamente: * Lo scostamento totale del profilo ($F_\alpha$) e di forma del profilo ($f_{f\alpha}$); * Lo scostamento totale d'elica ($F_\beta$) e l'inclinazione dell'elica ($f_{H\beta}$); * L'errore cumulativo di passo ($F_p$) e l'eccentricità radiale ($F_r$); * La topografia 3D del contatto coniugato tramite scansione a scansione continua (scanning probe).
6. Attualità Industriale, Impatto Territoriale e Voci dalla Fabbrica 4.0
L'evoluzione dello stabilimento di Anzola dell'Emilia riflette la transizione che sta attraversando l'intero distretto metropolitano di Bologna, polo monitorato regolarmente dalle cronache economiche regionali di ANSA Emilia-Romagna, dalle inchieste territoriali de Il Resto del Carlino Bologna, dai notiziari locali di BolognaToday e dalle comunicazioni istituzionali del Comune di Bologna.
+-------------------------------------------------------------------------------+
|                      IL POLO INDUSTRIALE IN CIFRE (CEI GROUP)                 |
+-------------------------------------------------------------------------------+
| * Superficie Produttiva Coperta: Oltre 30.000 m² ad Anzola dell'Emilia        |
| * Codici Prodotto a Catalogo: Più di 25.000 riferimenti per autotrazione      |
| * Quota Export Globale: Superiore all'85% verso oltre 100 Paesi               |
| * Presenza Commerciale: Hub distributivi in Europa, Americhe e Asia           |
| * Certificazioni di Sistema: IATF 16949 / ISO 9001 / ISO 14001                |
+-------------------------------------------------------------------------------+
L'impatto economico e occupazionale sul territorio si traduce in centinaia di posti di lavoro altamente qualificati, comprendenti ingegneri meccanici e dei materiali formati negli atenei della regione (inclusa la rete d'eccellenza MUNER - Motorvehicle University of Emilia-Romagna), tecnici metrologi, programmatori CAM a 5 assi e operatori esperti di forni termici.
Le Voci dei Protagonisti
"La nostra sfida quotidiana ad Anzola dell'Emilia non è semplicemente replicare un ricambio, ma reingegnerizzarlo per superare le prestazioni originali. Quando un autoarticolato affronta un valico alpino a pieno carico o attraversa piste desertiche, i denti dei nostri satelliti differenziali subiscono sollecitazioni torsionali istantanee che non perdonano alcun difetto metallurgico. La coesistenza tra una forgiatura ad orientamento controllato delle fibre e una sala metrologica tarata al sub-micrometro è la garanzia che rende la meccanica emiliana un punto di riferimento planetario."
— Ing. Marco R., Responsabile Tecnologie di Processo e Qualità"La trasformazione digitale delle nostre linee ha integrato sensoristica IoT e intelligenza artificiale su ogni macchina dentatrice. Monitoriamo in tempo reale l'assorbimento di potenza dei mandrini e le vibrazioni microscopiche: se un utensile presenta una micro-usura prima del tempo teorico, il sistema compensa i parametri di taglio ed evita derive dimensionali prima ancora che possano manifestarsi sul pezzo."
— Elena B., Ingegnere dell'Automazione Industriale 4.0
7. Analisi di Prospettiva e Futuro: La Sfida degli E-Axle e delle Trasmissioni Elettrificate
Il settore dell'autotrazione pesante si trova alla vigilia della più profonda trasformazione dalla nascita del motore a combustione interna: l'elettrificazione delle flotte, l'adozione di celle a combustibile a idrogeno (fuel cell) e l'integrazione di assali elettrici integrati (e-Axle).
                           L'EVOLUZIONE VERSO L'E-AXLE

  ARCHITETTURA TRADIZIONALE               NUOVA ARCHITETTURA E-AXLE
  -------------------------               -------------------------
  Motore Diesel (2.000 rpm)               Motore Elettrico Integrato (15.000 rpm)
           |                                       |
  Albero di Trasmissione Lungo            Riduttore Coassiale a 2 Stadi
           |                                       |
  Ponte Differenziale Posteriore          Differenziale Compatto ad Alta Efficienza
  (Coppia elevata a bassi giri)           (Tolleranze NVH estreme: Silenziosità Totale)
Questa transizione impone nuovi paradigmi ingegneristici allo stabilimento di Anzola dell'Emilia: 1. Regimi di Rotazione Elevati e Vibrazioni: Se i motori diesel tradizionali operano a regimi massimi di 1.800 – 2.200 giri/minuto, i motori elettrici per veicoli pesanti raggiungono regimi compresi tra $12.000$ e $18.000\,\text{rpm}$. A queste velocità di rotazione periferica, qualsiasi imperfezione di profilo genera fenomeni di risonanza acustica e fischi ad alta frequenza intollerabili per l'ambiente e dannosi per l'integrità strutturale dei cuscinetti. 2. Requisiti NVH Estremi e Qualità DIN Q3: La scomparsa del rumore di fondo del motore a combustione interna rende udibile ogni minimo sibilo del riduttore. CEI sta indirizzando i propri investimenti verso tecnologie di levigatura (gear honing) e rettifiche a cinematica ultra-rigida capaci di garantire classi di qualità DIN Q3, con scostamenti di profilo inferiori a $1.5\,\mu\text{m}$. 3. Efficienza Energetica e Fluidi a Bassissima Viscosità: Negli assali elettrici, ogni wattora dissipato per attrito si traduce in una perdita diretta di autonomia chilometrica del veicolo. L'accoppiamento di acciai ad altissima purezza inclusionale, finiture isotropiche a specchio e trattamenti di rivestimento a bassissimo coefficiente d'attrito in carbonio tipo diamante (DLC - Diamond-Like Carbon) costituisce la frontiera tecnologica già in fase di sperimentazione pilota nei laboratori R&D di Anzola.
8. Punti Chiave e Parametri Operativi per i Professionisti del Settore
A beneficio di progettisti meccanici, responsabili di flotta, ingegneri di manutenzione e tecnici d'officina, si riepilogano i parametri tecnici e le procedure di controllo che caratterizzano la produzione di catene cinematiche pesanti:
+========================================================================================+
|                        QUADRO SINOTTICO DEI PARAMETRI TECNOLOGICI                      |
+========================================================================================+
| PARAMETRO OPERATIVO                | SPECIFICA STANDARD              | VALORE CEI TARGET |
+------------------------------------+---------------------------------+-------------------+
| Acciaio Strutturale di Base        | UNI EN 10084                    | 18NiCrMo5 / 16MnCr5|
| Fibratura Forgiatura a Caldo       | Deformazione Isotropica Guidata | Fibre continue    |
| Microstruttura dopo Ricottura      | Isoterma a 650°C                | Perlite/Ferrite   |
| Durezza Superficiale Cementata     | ISO 6508 (HRC)                  | 60 – 62 HRC       |
| Profondità Efficace EHT (550 HV1)  | DIN 50190-1                     | 1.2 – 2.5 mm      |
| Durezza al Cuore                   | Tenacità Dinamica               | 32 – 40 HRC       |
| Rugosità Superficiale Finitura     | REM Isotropic Finishing         | Ra < 0.08 µm      |
| Classe di Tolleranza Ingranaggi    | DIN 3962 / ISO 1328             | DIN Q4 – Q5       |
| Ispezione Difetti Sub-Superficiali | NDT Magnetoscopia UV-A          | Zero Microcricche |
| Ambiente di Collaudo CMM           | ISO 1                           | 20°C ± 0.5°C      |
+========================================================================================+
9. Takeaway Box: Sintesi Tecnica ed Esecutiva del Polo Meccanico di Anzola
📌 SCHEDA DI SINTESI ESECUTIVA: CEI ANZOLA DELL'EMILIA
- Identità e Missione: Polo d'eccellenza della Motor Valley bolognese specializzato nella progettazione e produzione di ingranaggeria avanzata, trasmissioni, cambi di velocità e gruppi differenziali per autocarri pesanti e autobus compatibili con i principali costruttori mondiali (Iveco, Mercedes, Volvo, Scania, MAN, ZF, Dana, Meritor).
- Metallurgia d'Avanguardia: Impiego di acciai legati al Ni-Cr-Mo (18NiCrMo5, 16MnCr5) forgiati a caldo ($1.200^\circ\text{C}$) con orientamento tridimensionale continuo delle fibre metalliche lungo le linee di sollecitazione meccanica, seguito da ricottura isotermica per uniformità microstrutturale.
- Lavorazioni Meccaniche e Taglio Ipoide: Lavorazione CNC integrata con dentatura a creatore (gear hobbing) e taglio ipoide Gleason/Oerlikon ad alta precisione con bombature topografiche (crowning) per l'ottimizzazione dell'impronta di contatto sotto coppia massima.
- Trattamenti Termochimici di Precisione: Carbocementazione controllata a potenziale di carbonio rigido ($C_p = 0.85 - 1.05\%$) a $930^\circ\text{C}$, con tempra martensitica rapida e rinvenimento: superficie ad altissima durezza (60-62 HRC) anti-pitting e cuore tenace (32-40 HRC) ad elevata resilienza agli urti.
- Finitura e Metrologia Sub-Micrometrica: Rettifica post-tempra con mole in CBN, superfinitura isotropica tribologica ($Ra < 0.08\,\mu\text{m}$), collaudo magnetoscopico UV-A al 100% per rilevamento microcricche e scansione metrologica 3D CMM Zeiss in camera termostatata a $20^\circ\text{C}$ (Qualità DIN Q4).
- Visione Futura: Sviluppo di cinematiche ad altissima efficienza e ridotto impatto acustico (NVH) per ponti integrati elettrici (e-Axle) operanti fino a $18.000\,\text{rpm}$ nella nuova era della mobilità sostenibile.
Riferimenti Istituzionali e Risorse di Approfondimento Territoriale
- Portale Istituzionale e Programmi di Sviluppo: Regione Emilia-Romagna - Motor Valley
- Notizie Economiche e Industriali del Comprensorio: Confindustria Emilia Area Centro
- Cronaca Territoriale e Iniziative di Bologna Metropolitana: Comune di Bologna
- Approfondimenti di Cronaca ed Economia Locale: Il Resto del Carlino Bologna
- Aggiornamenti d'Agenzia sul Distretto Meccanico Regionale: ANSA Emilia-Romagna
- Notiziario e Attualità Urbana: BolognaToday