Stabilimento Caviro Extra Di Imola: L'Ingegneria Della Bioraffineria Circolare Tra Distillazione Sottovuoto Degli Agro-Scarti, Estrazione Di Polifenoli E Produzione Di Biometano Avanzato
1. Inquadramento Industriale ed Economia Circolare a Rifiuto Zero
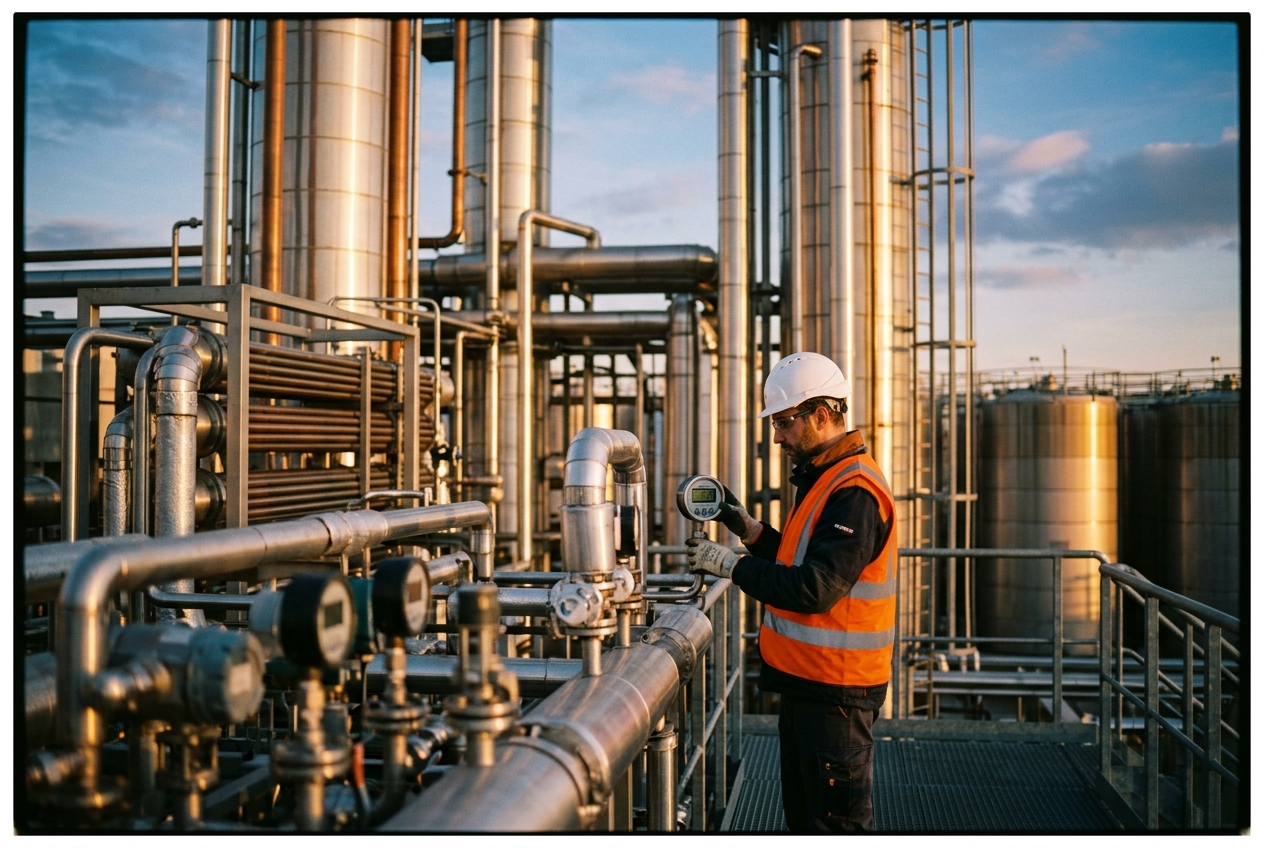
Lungo la direttrice della via Emilia, al confine strategico tra la conurbazione bolognese e la pianura romagnola, il polo industriale di Caviro Extra a Imola (insediato storicamente nel quadrante produttivo di via Correcchio) incarna una delle realizzazioni più sofisticate al mondo di bioeconomia circolare applicata su scala macro-industriale. In una regione leader per vocazione agroalimentare, la gestione dei sottoprodotti della filiera enologica — vinacce vergini ed esauste, fecce di fermentazione e reflui liquidi di cantina — ha storicamente rappresentato una complessa sfida ambientale, logistica ed energetica. La bioraffineria imolese ha ribaltato tale paradigma, trasformando quello che la legislazione ambientale definirebbe residuo di processo in un flusso continuo di materie prime seconde ad altissimo valore aggiunto.
La scala operativa dell'insediamento industriale tratta annualmente oltre 500.000 tonnellate di biomassa agroindustriale proveniente da centinaia di cantine cooperative associate e aziende agroalimentari distribuite su tutto il territorio nazionale. L'impianto opera secondo un modello a ciclo chiuso integrale (Zero Waste), all'interno del quale ogni singolo componente molecolare della materia organica in ingresso viene frazionato, purificato e valorizzato. L'integrazione di filiera con il contesto territoriale metropolitano di Bologna assicura non solo la riduzione radicale dell'impronta carbonica del comparto vinicolo italiano, ma funge da fornitore primario di intermedi chimici rinnovabili per i colossi della cosmetica, della farmaceutica, della chimica verde e della Food Valley dell'Emilia-Romagna.
L'intero complesso è progettato per ottimizzare i flussi di materia e di calore attraverso criteri di simbiosi industriale: l'acqua viene depurata e ricircolata al 100% nei cicli termici interni, le frazioni organiche solide disalcolate alimentano la produzione di ammendanti pellettati per l'agricoltura biologica, mentre le frazioni solubili liquide a elevato carico chimico di ossigeno (COD) costituiscono il substrato ideale per la digestione anaerobica termofila e mesofila.
2. Termodinamica e Ingegneria della Distillazione Frazionata Sottovuoto
Il cuore termico dello stabilimento è costituito dalla sezione di distillazione frazionata continua a colonne multiple, un capolavoro di ingegneria dei processi chimici operante in regime di vuoto spinto modulato. La separazione dell'etanolo dalle matrici liquide e semi-solide (borlande e flemme alcoliche) richiede una rigorosa gestione degli equilibri liquido-vapore (VLE) di miscele multicomponente non ideali, composte prevalentemente da acqua, etanolo, alcoli superiori (oli di flemma), aldeidi, esteri e acidi organici volatili.
2.1 Architettura di Colonna e Frazionamento a Pressione Differenziale
Il treno di distillazione è articolato in una serie di colonne in serie termicamente accoppiate: 1. Colonna Disalcolatrice (Stripper): opera a pressione sub-atmosferica per estrarre la totalità della frazione volatile dalla matrice grezza a temperature inferiori a $75^\circ\text{C}$, impedendo la degradazione termica dei composti zuccherini e dei composti polifenolici residui. 2. Colonna di Demetilazione ed Estrazione delle Teste: sfrutta le diverse volatilità relative per separare metanolo, acetaldeide e acetato di etile. 3. Colonna di Rettifica e Concentrazione: opera con piatti a campanella o riempimenti strutturati ad altissima area specifica ($>350\ \text{m}^2/\text{m}^3$), portando la concentrazione azeotropica dell'etanolo al $96.0\text{-}96.5\%\ \text{v/v}$. 4. Colonna Idroselettrice e di Disidratazione: per la produzione di bioetanolo anidro avanzato ($>99.8\%\ \text{v/v}$) destinato all'autotrazione, la miscela etanolo-acqua viene disidratata rompendo l'azeotropo mediante l'impiego di letti di setacci molecolari a zeoliti sintetiche 3Å operanti con ciclo di adsorbimento a pressione oscillante (Pressure Swing Adsorption - PSA).
2.2 Efficienza Energetica: Ricompressione Meccanica del Vapore (MVR) e Integrazione Pinch
L'aspetto più rilevante sotto il profilo dell'ingegneria energetica risiede nell'integrazione della tecnologia MVR (Mechanical Vapor Recompression). I vapori idroalcolici che abbandonano la testa della colonna di rettifica non vengono semplicemente condensati con acqua di raffreddamento a perdere (che dissiperebbe nell'ambiente l'intero calore latente di evaporazione $\Delta H_{\text{evap}}$), bensì vengono convogliati a un compressore centrifugo ad alta efficienza.
$$W_{\text{is}} = \dot{m} \cdot \frac{k}{k-1} \cdot R \cdot T_1 \cdot \left[ \left(\frac{P_2}{P_1}\right)^{\frac{k-1}{k}} - 1 \right]$$
Il compressore innalza adiabaticamente la pressione e la temperatura di saturazione dei vapori. Questi vapori surriscaldati vengono reiniettati nel ribollitore di fondo della colonna stessa: la condensazione dei vapori cede il calore latente direttamente alla soluzione liquida sul fondo, generando una continua auto-evaporazione con un Coefficiente di Prestazione Termica ($COP_{\text{th}}$) superiore a 6. L'ottimizzazione globale dei flussi termici dello stabilimento, condotta secondo i principi della Pinch Analysis, consente di ridurre i consumi specifici di vapore primario di oltre il 65% rispetto a una distilleria convenzionale a pressione atmosferica.
3. Ingegneria Chimica delle Estrazioni Nobili: Acido Tartarico e Polifenoli
Dalla separazione alcolica si generano flussi residui ad altissima concentrazione molecolare nobile. Caviro Extra costituisce il primo produttore mondiale di acido tartarico naturale al 100% da fonte vegetale, una molecola chirale ad elevatissima purezza ottica fondamentale per l'industria chimico-farmaceutica, alimentare ed enologica globale.
3.1 Sintesi e Purificazione dell'Acido L(+)-Tartarico
Il processo chimico-fisico si articola in una rigorosa sequenza di stadi reattivi e di purificazione: 1. Reazione di Precipitazione Selettiva: Le borlande e le fecce esauste ricche di bitartrato di potassio ($KC_4H_5O_6$) vengono trattate in reattori agitati continui con latte di calce idrata ($Ca(OH)_2$) o cloruro di calcio ($CaCl_2$) a pH controllato ($pH \approx 4.5\text{-}5.5$), precipitando quantitativamente il tartrato di calcio:
$$2\,KC_4H_5O_6 + Ca(OH)_2 + CaCl_2 \longrightarrow 2\,CaC_4H_4O_6\downarrow + 2\,KCl + 2\,H_2O$$
- Acidificazione e Dissoluzione: Il panello solido di tartrato di calcio, separato mediante filtropresse a membrana, viene addizionato di acido solforico concentrato ($H_2SO_4$) in rapporto stechiometrico rigoroso. La reazione decompone il sale liberando l'acido tartarico in fase acquosa e precipitando solfato di calcio biidrato (gesso microcristallino):
$$CaC_4H_4O_6 + H_2SO_4 + 2\,H_2O \longrightarrow H_6C_4O_6\,(\text{aq}) + CaSO_4 \cdot 2H_2O\downarrow$$
- Deionizzazione e Raffinazione a Membrana: Il liquor grezzo viene chiarificato mediante filtrazione a cartuccia e disoleato, per poi essere alimentato a colonne di resine a scambio ionico a letto rigenerabile (cationiche forti in forma idrogenionica $H^+$ e anioniche deboli in forma base libera $OH^-$). Il passaggio rimuove tracce di ioni metallici pesanti ($Fe, Cu, Mg, Ca$) e anioni residui.
- Decolorazione e Cristallizzazione Sottovuoto: La soluzione purificata viene decolorata con carbone attivo vegetale ad alta mesoporosità, microfiltrata e inviata a un evaporatore-cristallizzatore sotto vuoto a profilo termico controllato. La cinetica di nucleazione e accrescimento cristallino viene monitorata per garantire particelle enantiomericamente pure di acido $L(+)$-tartarico ($[\alpha]_D^{20} = +12.0^\circ \text{ a } +12.8^\circ$), essiccate infine in un essiccatore a letto fluido vibrante.
3.2 Estrazione di Polifenoli ed Enocianina
Dalle bucce delle vinacce a bacca rossa non esauste, mediante processi di estrazione idroalcolica liquido-solido a bassa temperatura assistita da enzimi pectolitici, lo stabilimento estrae enocianina (un colorante naturale idrosolubile ricco in antociani, codificato come E163) e complessi polifenolici concentrati ad alto titolo di proantocianidine monomeriche e oligomeriche (OPC). Questi fito-complessi, purificati mediante membrane di ultrafiltrazione a cut-off selettivo ($1\text{-}5\ \text{kDa}$) e atomizzati in torri spray-drying, costituiscono principi attivi di primissimo piano per l'industria nutraceutica globale per contrastare lo stress ossidativo cellulare.
4. Digestione Anaerobica, Upgrading a Biometano e Cattura della CO2
I reflui acquosi esausti e le borlande decantate, privati dell'alcol e dei composti tartarici, presentano ancora un'elevatissima concentrazione di sostanza organica disciolta (Domanda Chimica di Ossigeno, $COD \approx 35.000\text{-}65.000\ \text{mg } O_2/\text{L}$). Questo flusso liquido viene convogliato verso una delle più imponenti centrali di digestione anaerobica industriale integrate d'Europa.
4.1 Termofluidodinamica dei Digestori Anaerobici
I digestori anaerobici operano a flusso continuo con controllo termico mesofilo ($38^\circ\text{C} \pm 0.5^\circ\text{C}$) e termofilo ($55^\circ\text{C}$). La degradazione biochimica avviene attraverso le quattro classiche fasi biologiche: - Idrolisi: scomposizione enzimatica dei polimeri organici residui; - Acidogenesi: fermentazione dei monomeri in acidi grassi volatili (VFA), alcoli e acido lattico; - Acetogenesi: conversione dei VFA in acido acetico, $H_2$ e $CO_2$; - Metanogenesi: conversione operata da consorzi di Archaea metanigeni acetoclastici e idrogenotrofi.
I sistemi di agitazione meccanica interna e ricircolo idraulico a getti sommersi garantiscono la perfetta omogeneizzazione fluidodinamica, prevenendo la formazione di cortocircuiti idraulici o accumuli stratificati di fanghi pesanti. Il biogas grezzo prodotto ha una composizione media tipica del $55\text{-}62\%\ CH_4$, $38\text{-}45\%\ CO_2$ e tracce di idrogeno solforato ($H_2S$, rimosso preventivamente mediante desolforazione biologica e adsorbimento su carboni attivi impregnati).
4.2 Tecnologia di Upgrading a Membrane Polimeriche a Fibra Cava
Per consentire l'immissione diretta nella rete di trasporto nazionale operata da Snam, il biogas deve essere convertito in biometano avanzato, eliminando quasi totalmente la $CO_2$ fino a raggiungere una purezza di metano $>97.5\%\ \text{mol}$ e un punto di rugiada conforme agli standard stringenti della norma UNI EN 16723-1.
L'impianto adotta un sistema di separazione a secco basato su membrane polimeriche a fibra cava in poliimmide disposte in configurazione a tre stadi con ricircolo del permeato. Il principio fisico si fonda sulla permeabilità selettiva di soluzione-diffusione attraverso la matrice polimerica densa. Essendo la molecola di biossido di carbonio ($CO_2$, diametro cinetico $3.30\ \text{Å}$) notevolmente più piccola e affine al polimero rispetto al metano ($CH_4$, diametro cinetico $3.80\ \text{Å}$), la $CO_2$ permea centinaia di volte più rapidamente attraverso le pareti cave dei microtubi:
$$J_i = \frac{P_{e,i}}{l} \cdot (p_{f,i} - p_{p,i})$$
dove $J_i$ è il flusso della specie, $P_{e,i}$ la permeabilità, $l$ lo spessore della membrana e $(p_{f,i} - p_{p,i})$ il gradiente di pressione parziale tra alimentazione ad alta pressione ($12\text{-}16\ \text{bar}$) e lato permeato ($1\ \text{bar}$). Il retentato finale raggiunge una concentrazione di metano del $98.5\%\ \text{v/v}$ con perdite di metano (methane slip) inferiori allo $0.1\%$, venendo odorizzato, analizzato fiscalmente e compresso per l'immissione nella dorsale metanifera.
4.3 Cattura, Purificazione Criogenica e Liquefazione della CO2 Biogenica
Anziché essere disperso in atmosfera, il flusso gassoso di permeato arricchito in $CO_2$ ($>99\%$) viene convogliato all'unità di purificazione criogenica avanzata, sviluppata in partnership con i principali player industriali dei gas tecnici. 1. Il gas attraversa torri di purificazione catalitica per eliminare ogni residua traccia organica. 2. Viene successivamente essiccato su setacci molecolari fino a un dew-point inferiore a $-60^\circ\text{C}$. 3. La $CO_2$ viene compressa e inviata a una colonna di distillazione criogenica operante a circa $-30^\circ\text{C}$ e $20\ \text{bar}$, dove gli incondensabili residui ($N_2, O_2, CH_4$) vengono espulsi in testa.
Il prodotto ottenuto è $CO_2$ liquida biogenica purissima al $99.99\%$ (qualità food-grade E290) certificata per l'uso nell'industria delle bevande gassate, nel packaging in atmosfera modificata (MAP) per il settore alimentare bolognese e nei processi farmaceutici asettici. Tale processo realizza un sistema a tutti gli effetti di Bio-Energy with Carbon Capture and Utilization (BECCU), con bilancio emissivo netto di carbonio negativo.
5. Impatto Territoriale, Transizione Ecologica e Prospettive Future
L'integrazione territoriale della bioraffineria di Caviro Extra rappresenta un pilastro insostituibile per gli obiettivi del Patto per il Lavoro e per il Clima promosso dalla Regione Emilia-Romagna e dal Piano Strategico Metropolitano della Città Metropolitana di Bologna.
5.1 Restituzione di Carbonio Organico ai Suoli e Fertilizzanti Naturali
La chiusura dell'anello biogeochimico si compie attraverso il trattamento termico ed essiccamento dei digestati e delle frazioni solide derivanti dalle vinacce disalcolate. In collaborazione con la controllata Enomondo, queste biomasse esauste vengono trasformate in ammendanti organici compostati e fertilizzanti pellettati ad alto titolo di sostanza organica umificata.
Questo prodotto, reimmesso nei terreni agricoli emiliano-romagnoli, reintegra il bilancio del carbonio organico nei suoli agrari soggetti a fenomeni di desertificazione ed erosione, incrementando la capacità di ritenzione idrica della terra e sostituendo i concimi azotati e fosfatici di sintesi derivati da idrocarburi fossili.
5.2 Certificazioni ISCC EU e Tassonomia Verde Europea
I biocarburanti avanzati e i flussi energetici generati a Imola godono della certificazione internazionale ISCC EU (International Sustainability and Carbon Certification), che attesta una riduzione delle emissioni climalteranti (Greenhouse Gas Savings) superiore all'85-90% rispetto ai combustibili fossili equivalenti lungo l'intero ciclo di vita (LCA - Cradle-to-Grave). Tale attestazione qualifica l'impianto ai massimi livelli di conformità con i criteri della Direttiva RED II/RED III dell'Unione Europea per la transizione energetica.
5.3 Sinergia con la Packaging Valley e la Food Valley Metropolitane
Lo stabilimento di Imola non opera come una cattedrale nel deserto, ma è strutturalmente interconnesso con la straordinaria concentrazione industriale bolognese. I solventi verdi e l'alcol neutro di grado farmaceutico riforniscono i distretti della chimica fine e della cosmesi; la $CO_2$ biogenica liquida alimenta le linee di confezionamento in atmosfera modificata progettate e costruite dai colossi mondiali dell'automazione dell'imballaggio della Packaging Valley bolognese (come IMA, Marchesini Group e Coesia), mentre il biometano avanzato alimenta le flotte del trasporto pubblico locale metropolitano e della logistica intermodale bolognese, concretizzando una simbiosi industriale territoriale unica nel panorama internazionale, monitorata costantemente anche dalle cronache economiche regionali de Il Resto del Carlino e BolognaToday.
6. Voci del Territorio, Istituzioni e Ricerca Accademica
L'evoluzione dello stabilimento di Imola suscita da anni un vivo interesse nel mondo istituzionale, accademico ed economico, confermandosi come un modello didattico e applicativo di riferimento.
"La bioraffineria di Imola dimostra nei fatti come la transizione ecologica non sia un vincolo normativo o un costo per le imprese, bensì la più formidabile leva di reindustrializzazione sostenibile del nostro territorio metropolitano. Qui gli scarti dell'agricoltura diventano biometano avanzato, molecole farmaceutiche e fertilizzanti, incarnando l'eccellenza che la nostra regione promuove nel Patto per il Clima." — Rappresentante dell'Assessorato allo Sviluppo Economico e Green Economy della Regione Emilia-Romagna
La dimensione della ricerca e dello sviluppo trova un asse privilegiato di collaborazione con il mondo universitario regionale:
"Dal punto di vista dell'ingegneria chimica di processo, il polo di via Correcchio rappresenta uno dei casi studio più complessi ed eleganti d'Europa. L'integrazione di separazioni a membrana polimerica avanzata per l'upgrading del biometano, unita al controllo dei gradienti di cristallizzazione dell'acido tartarico otticamente puro e al recupero termico MVR, rende questo impianto una vera e propria scuola a cielo aperto per i nostri ricercatori e allievi ingegneri." — Docente del Dipartimento di Ingegneria Civile, Chimica, Ambientale e dei Materiali dell'Alma Mater Studiorum - Università di Bologna
Anche le associazioni economiche e i consorzi del settore agricolo evidenziano il valore strategico della remunerazione dei sottoprodotti:
"Garantire alle migliaia di soci viticoltori del territorio una filiera di valorizzazione che trasforma il 100% della vinaccia e della feccia in risorse ad alto valore aggiunto significa dare sostenibilità economica e reddito certo alle aziende agricole, proteggendo la biodiversità e la tenuta del territorio collinare e di pianura tra Bologna e la Romagna." — Esponente della Cooperazione Agroalimentare dell'Emilia-Romagna
Le testate giornalistiche nazionali e i monitoraggi di settore diffusi da ANSA confermano periodicamente il ruolo centrale del gruppo nell'attrazione di investimenti tecnologici e nella tutela della sostenibilità ambientale a scala continentale.
7. Quadro di Sintesi e Metriche Chiave dell'Impianto
| Sezione di Impianto | Tecnologia Primaria Adottata | Input di Processo | Output e Prodotti Finiti | Rendimento / Purezza / Performance |
|---|---|---|---|---|
| Distillazione Sottovuoto | Colonne multiple a piatti/strutturati con compressione termica MVR | Flemme alcoliche, borlande e fecce di vino | Alcol Etilico Neutro, Bioetanolo Avanzato PSA | Purezza Bioetanolo $>99.8\%\ \text{v/v}$; risparmio calore $>65\%$ |
| Estrazione Acido Tartarico | Precipitazione salina, scambio ionico, cristallizzazione sottovuoto | Tartrato di calcio grezzo da reflui enologici | Acido Naturale $L(+)$-Tartarico 100% vegetale | Purezza $>99.9\%$, enantiomero puro; conforme a Ph. Eur. / USP |
| Estrazione Polifenoli | Estrazione idroalcolica, ultrafiltrazione a membrana, spray-drying | Bucce di vinaccia rossa selezionata | Enocianina naturale (E163), estratti polifenolici | Titolo standardizzato in antociani e OPC per nutraceutica e cosmesi |
| Digestione Anaerobica | Digestori continui mesofili/termofili CSTR a ricircolo di fango | Borlande esauste a elevato COD, sottoprodotti | Biogas grezzo con $58\%\ CH_4$ e $41\%\ CO_2$ | Abbattimento COD $>85\%$; produzione continua di biogas |
| Upgrading a Biometano | Membrane polimeriche a fibra cava in poliimmide multistadio | Biogas desolforato ed essiccato | Biometano avanzato per immissione in rete Snam | Purezza metano $>98.5\%\ \text{v/v}$; Methane slip $<0.1\%$ |
| Recupero CO2 Biogenica | Lavaggio catalitico, distillazione e liquefazione criogenica | Permeato ricco in $CO_2$ da upgrading | $CO_2$ liquida purissima (E290 food-grade) | Purezza gassosa $>99.99\%$; Carbon capture a bilancio negativo |
| Valorizzazione Solidi | Disidratazione, compostaggio controllato e pellettizzazione | Digestato solido, vinacce disalcolate esauste | Ammendanti organici ed Enovig biologico | Ricco in azoto organico, fosforo e carbonio umificato per suoli |
8. Scheda di Sintesi e Takeaway Box
[!IMPORTANT]
TAKEAWAY BOX | I Punti Chiave della Bioraffineria Caviro Extra di Imola
- Zero Rifiuti e Totale Circolarità: Trattamento annuale di oltre 500.000 tonnellate di biomassa vitivinicola e agroalimentare, convertita interamente in prodotti commerciali nobili, biocarburanti ed energia senza generazione di scarti indifferenziati.
- Efficienza Termodinamica MVR: Distillazione continua sottovuoto combinata con Ricompressione Meccanica del Vapore (Mechanical Vapor Recompression), che riduce del 65% il consumo di vapore primario sfruttando il calore latente di condensazione.
- Leadership Mondiale nell'Acido Tartarico: Estrazione chimica a elevata purezza di acido $L(+)$-tartarico naturale al 100%, molecola bio-based strategica per l'industria enologica, alimentare e farmaceutica globale.
- Upgrading a Biometano e Cattura della CO2: Digestione anaerobica delle borlande e purificazione a membrane polimeriche per la produzione di biometano avanzato immesso direttamente nella rete gas nazionale Snam, con cattura e liquefazione criogenica della $CO_2$ biogenica alimentare (E290).
- Simbiosi Territoriale nella Città Metropolitana di Bologna: Decarbonizzazione certificata ISCC EU (oltre l'85-90% di risparmio GHG), produzione di fertilizzanti pellettati per il suolo emiliano e fornitura di materie prime seconde per la Packaging e Food Valley bolognese.
Fonti e Riferimenti Istituzionali
- Regione Emilia-Romagna - Portale Ambiente ed Economia Circolare
- Città Metropolitana di Bologna - Piano Strategico Metropolitano e Transizione Ecologica
- ARPAE Emilia-Romagna - Monitoraggio Ambientale e Autorizzazioni Integrate
- Il Resto del Carlino - Sezione Economia e Territorio Bologna
- BolognaToday - Cronaca, Innovazione e Sostenibilità Metropolitano
- ANSA Emilia-Romagna - Sviluppo Economico e Bioraffinerie