Stabilimento ACMA Di Bologna: L'Ingegneria Meccatronica Del Packaging Tra Avvolgimento Flowpack Ad Altissima Velocità, Cinematica a Camme Elettroniche E Sigillatura Sostenibile 4.0
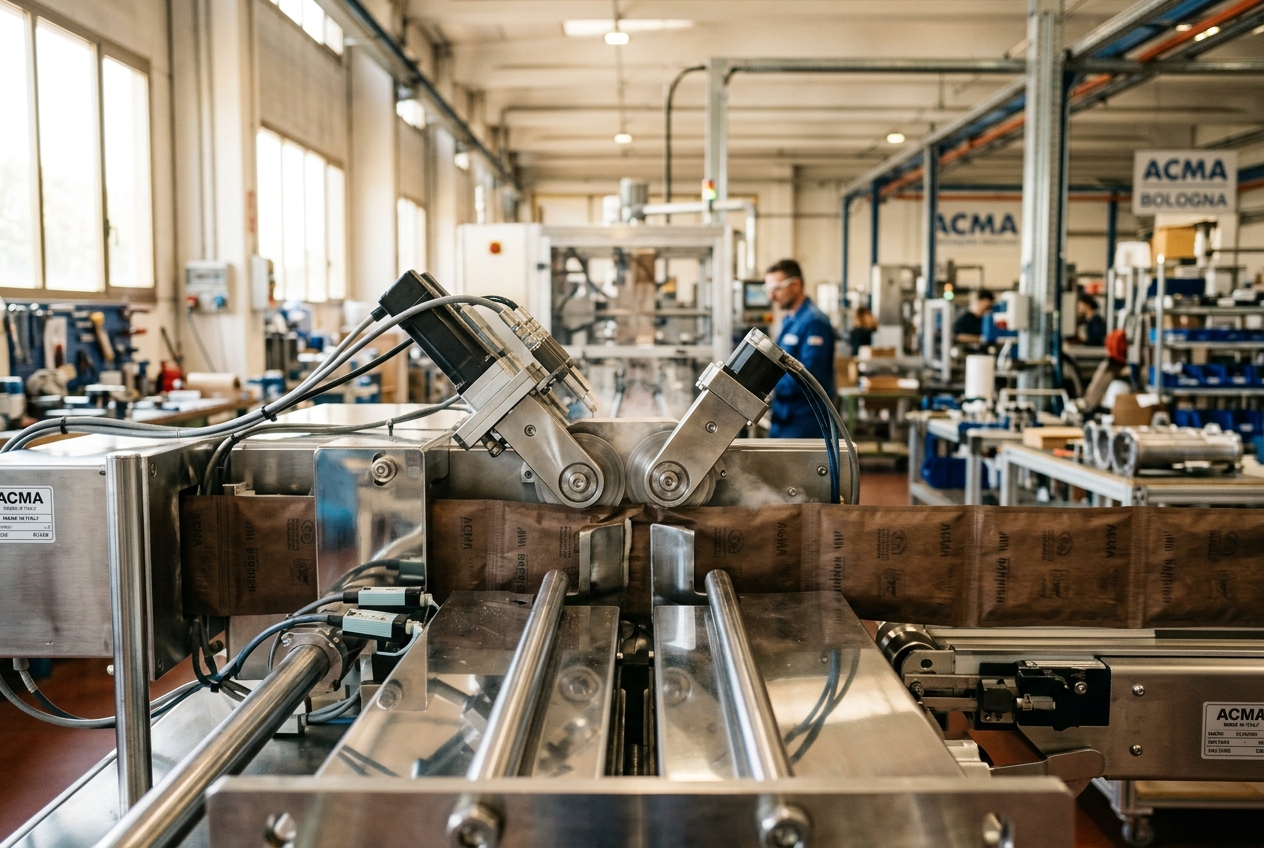
Nel cuore del distretto meccatronico bolognese, lo storico stabilimento ACMA del Gruppo Coesia coniuga modellazione dinamica a strappo controllato, termofluidodinamica dei materiali riciclabili e algoritmi di intelligenza artificiale per ridefinire i parametri del confezionamento ad alta velocità.
1. Genesi Storica ed Ecosistema Industriale: La Matrice Genetica del Distretto Meccatronico
La storia dell’industria del confezionamento automatico trova nella città di Bologna non solo un polo produttivo di primaria grandezza globale, ma il proprio vero e proprio baricentro genetico e intellettuale. All'origine di questo straordinario distretto tecnologico — universalmente noto come la Packaging Valley emiliana — si colloca la fondazione, avvenuta il 31 luglio 1924, dell’ACMA (Anonima Costruzioni Macchine Automatiche). Nata dall’intuizione pionieristica di Gaetano Barbieri su impulso dell’industriale farmaceutico Arturo Gazzoni, l’azienda rispose all’esigenza di meccanizzare il confezionamento della celebre polvere effervescente Idrolitina, trasformando un processo manuale ad alta intensità di manodopera in un ciclo continuo, ripetibile e igienicamente protetto.
+-----------------------------------------------------------------------------------+
|               CRONOLOGIA EVOLUTIVA: IL SECOLO D'ORO DI ACMA                       |
+-----------------------------------------------------------------------------------+
| 1924: Fondazione di ACMA (Gaetano Barbieri / Arturo Gazzoni - brevetto Idrolitina)|
| 1930-1950: Sviluppo delle prime confezionatrici continue e formatrici di talenti  |
| 1986: Ingresso nel Gruppo Seràgnoli, consolidamento della proiezione globale       |
| 2005: Nascita del brand Coesia; integrazione delle piattaforme servo-azionate     |
| 2024+: Centenario aziendale; transizione verso il packaging 100% sostenibile e AI |
+-----------------------------------------------------------------------------------+
L’ufficio tecnico di ACMA in via Cristoforo Colombo ha rappresentato per decenni una vera e propria scuola politecnica informale per l’intero territorio metropolitano. Da questa fucina di progettazione meccanica sono transitati ingegneri e maestri costruttori — tra cui figure leggendarie come Bruto Carpigiani — che avrebbero successivamente originato, per gemmazione imprenditoriale, molteplici realtà industriali oggi leader mondiali. Con l’acquisizione nel 1986 da parte del Gruppo Seràgnoli, confluito nel 2005 nell'assetto societario globale di Coesia, lo stabilimento bolognese ha saputo compiere una metamorfosi radicale: dall’originaria meccanica pura, fondata su complicati catenari cinematizzanti e alberi a camme eccentriche, all’architettura ciberfisica moderna in cui servomotori sincroni a magneti permanenti, bus di campo deterministici e gemelli digitali (Digital Twins) cooperano in regime di assoluta convergenza operazionale.
La rilevanza del presidio industriale bolognese è documentata con continuità dagli organi di informazione economica locale come Il Resto del Carlino e dalle cronache regionali della testata Bologna Today, che ne evidenziano il ruolo di pilastro occupazionale ad altissima intensità di valore aggiunto tecnologico.
2. Cinematica Avanzata e Sincronizzazione Meccatronica
Il raggiungimento e il superamento di cadenze operative pari a 1.200 – 1.400 confezioni al minuto (tipiche delle moderne piattaforme rotative ACMA per prodotti dolciari e confectionery, come le serie CW e i sistemi orizzontali ad alto flusso FP) richiedono una trattazione analitica rigorosa della dinamica dei corpi rigidi e flessibili.
       PROFILI CINEMATICI A CONFRONTO (LEGGI DI MOTO AD ALTA CADENZA)

  Accelerazione [m/s²]
    ^
    |         __ Cicloidale (Jerk finito continuo: nessun picco d'urto)
    |        /  \
    |       /    \
    |------/------\------ Lineare / Trapezoidale (Jerk teorico infinito ai vertici)
    |     /        \
    |____/__________\____> Angolo Camma / Tempo
    |
Modellazione dei Profili di Moto e Controllo dello Strappo (Jerk)
Nelle catene cinematiche tradizionali a velocità angolare costante, le discontinuità nel profilo di accelerazione $a(t) = \frac{d^2 s}{dt^2}$ generavano impulsi di forza infiniti ($F = m \cdot a$), noti come impatti cinematici, responsabili di vibrazioni strutturali, rapida usura per fatica superficiale (pitting) e instabilità nel controllo del film polimerico.
Per eliminare queste criticità nelle unità di piegatura e prelievo, la progettazione moderna adotta profili a strappo (jerk) continuo e controllato:
$$j(t) = \frac{da(t)}{dt} = \frac{d^3 s(t)}{dt^3}$$
In particolare, per le fasi di salita e ritorno dei cursori di avvolgimento si implementano curve cicloidali modificate e polinomi di grado superiore (curve polinomiali 3-4-5 e 4-5-6-7). La legge di spostamento per una curva cicloidale a corsa $h$ su un intervallo angolare della camma virtuale pari a $\beta$ assume l'espressione analitica:
$$s(\theta) = h \left[ \frac{\theta}{\beta} - \frac{1}{2\pi} \sin\left(\frac{2\pi\theta}{\beta}\right) \right]$$
Da cui derivano la velocità angolare normalizzata e l'accelerazione istantanea:
$$v(\theta) = \frac{ds}{d\theta} = \frac{h}{\beta} \left[ 1 - \cos\left(\frac{2\pi\theta}{\beta}\right) \right]$$
$$a(\theta) = \frac{d^2s}{d\theta^2} = \frac{2\pi h}{\beta^2} \sin\left(\frac{2\pi\theta}{\beta}\right)$$
La funzione sinusoidale dell'accelerazione garantisce che lo strappo $j(\theta)$ rimanga una funzione continua e limitata su tutto l'intervallo $[0, \beta]$, azzerando le derivate superiori nei punti di raccordo con i tratti a sosta:
$$j(\theta) = \frac{4\pi^2 h}{\beta^3} \cos\left(\frac{2\pi\theta}{\beta}\right)$$
+-----------------------------------------------------------------------------------+
|           ANALISI COMPARATIVA DELLE LEGGI DI MOTO MECCATRONICHE                   |
+----------------------+--------------------+-------------------+-------------------+
| Profilo Cinematico   | Max Accelerazione  | Continuità Jerk   | Applicazione ACMA |
+----------------------+--------------------+-------------------+-------------------+
| Trapezoidale         | Minima             | Discontinuo (inf) | Movimentazione box|
| Cicloidale pura      | Media              | Continuo C^0      | Piegatori incarto |
| Polinomiale 4-5-6-7  | Ottimizzata        | Continuo C^1      | Taglio rotativo   |
| Camma Elettronica 3D | Variabile real-time| Gestito da DSP    | Teste multistadio |
+----------------------+--------------------+-------------------+-------------------+
Trazione Diretta Direct-Drive e Camme Elettroniche (E-CAM)
Nello stabilimento di Bologna, l'architettura meccatronica ha soppiantato gli schemi cinematici centralizzati a favore della trazione diretta (direct drive). Ciascun asse di traslazione o rotazione è azionato in modo indipendente da servomotori sincroni a magneti permanenti (PMSM - Permanent Magnet Synchronous Motors) caratterizzati da rotori a gabbia cava ad elevata densità di coppia e basso momento d'inerzia.
L'interconnessione tra gli assi ausiliari e il rotore master virtuale è delegata a un bus di campo industriale deterministico ad altissima velocità (protocollo EtherCAT con ciclo di sincronizzazione $T_{cycle} \le 250\ \mu\text{s}$ e jitter inferiore a $1\ \mu\text{s}$). Attraverso tabelle di camma elettronica bidirezionale (E-CAM) residenti nei servoazionamenti decentralizzati, il controllo di posizione ad anello chiuso compensa in tempo reale il disallineamento angolare e le dilatazioni termiche dei dispositivi di piegatura periferici, garantendo un'accuratezza di posizionamento spaziale dell'ordine di $\pm 0{,}02\ \text{mm}$ a oltre venti cicli completi al secondo.
3. Termodinamica della Saldatura e Film Ecosostenibili
Uno dei terreni di sfida più complessi affrontati dall'ingegneria ACMA risiede nella riconfigurazione termodinamica delle unità di sigillatura longitudinale e trasversale per l'impiego di film barriera monomateriale riciclabili (quali polipropilene biorientato mono-polimero BOPP/MDO-PE, acido polilattico compostabile PLA) e carte termosaldabili ad alta barriera idrorepellente.
       MODELLAZIONE DEL TRASFERIMENTO TERMICO CONDUTTIVO NELLA SALDATURA

       Mascella Saldante Superiore (Temperatura T_jaw controllata da PID)
   ========================================================================  z = 0
       Strato Esterno Film (Resistenza Termica R_1, spessore L_1)
   ------------------------------------------------------------------------
       Interfaccia Polimerica di Sigillatura (Fusione eutettica: T >= T_melt)
   ------------------------------------------------------------------------
       Strato Inferiore Film (Resistenza Termica R_2, spessore L_2)
   ========================================================================  z = L_tot
       Incudine / Mascella Saldante Inferiore (Pressione P_seal dinamica)
Equazione del Calore Monodimensionale e Finestra di Saldabilità
A differenza dei tradizionali accoppiati polilaminati contenenti fogli di alluminio o poliammide (che presentavano finestre di lavorabilità termica molto estese, $\Delta T \approx 40\text{--}60\ ^\circ\text{C}$), i nuovi materiali monostrato presentano una finestra di saldabilità estremamente angusta ($\Delta T \approx 5\text{--}10\ ^\circ\text{C}$). Un apporto entalpico insufficiente comporta il distacco delle giunzioni sotto stress pneumatico, mentre un sovradosaggio termico determina la perforazione dello strato barriera (burn-through) o la distorsione geometrica irreversibile dell'incarto.
La dinamica del trasferimento termico per conduzione unidirezionale transitoria attraverso lo spessore multistrato del nastro sigillante è governata dall'equazione differenziale di Fourier:
$$\frac{\partial T(z,t)}{\partial t} = \alpha \frac{\partial^2 T(z,t)}{\partial z^2} = \frac{k}{\rho \cdot c_p} \frac{\partial^2 T(z,t)}{\partial z^2}$$
dove $\alpha$ è la diffusività termica del materiale, $k$ la conducibilità termica [$\text{W}/(\text{m}\cdot\text{K})$], $\rho$ la densità volumica [$\text{kg}/\text{m}^3$], $c_p$ il calore specifico a pressione costante [$\text{J}/(\text{kg}\cdot\text{K})$], $z$ la coordinata di profondità e $t$ il tempo di contatto (dwell time).
Il tempo di contatto utile $t_{dwell}$ durante l'avanzamento continuo a velocità $v_{line}$ è funzione della lunghezza utile $L_{jaw}$ delle ganasce di saldatura:
$$t_{dwell} = \frac{L_{jaw}}{v_{line}}$$
A velocità superiori a $v_{line} = 1{,}5\ \text{m/s}$, $t_{dwell}$ scende al di sotto dei $30\ \text{ms}$. L'interfaccia di saldatura deve raggiungere la temperatura di fusione del copolimero termosaldante $T_{melt}$ senza che lo strato esterno superi la temperatura di degradazione o rammollimento $T_{deg}$:
$$T_{melt} \le T(z_{interface}, t_{dwell}) \le T_{deg}$$
+-----------------------------------------------------------------------------------+
|               PARAMETRI TERMOFISICI DEI MATERIALI DA CONFEZIONAMENTO              |
+-----------------------+---------------------+-------------------+-----------------+
| Materiale             | Conducibilità k     | Finestra Saldatura| Risposta        |
|                       | [W / (m · K)]       | ΔT [°C]           | Meccanica       |
+-----------------------+---------------------+-------------------+-----------------+
| Multistrato Alu/PE    | 0,45 - 1,20         | 130 - 185 (Δ 55)  | Anelastica      |
| Mono-PE riciclabile   | 0,33 - 0,40         | 115 - 124 (Δ 9)   | Termoretraibile |
| Carta Barriera Idrica | 0,08 - 0,15         | 150 - 162 (Δ 12)  | Rigida fragile  |
| PLA Bio-based         | 0,13 - 0,18         | 75 - 83 (Δ 8)     | Deformabile     |
+-----------------------+---------------------+-------------------+-----------------+
Regolazione Multizona PID e Compensazione Dinamica della Pressione
Per governare questo processo critico, le macchine ACMA integrano riscaldatori resistivi modulari gestiti da loop di regolazione ad azione combinata Proporzionale-Integrale-Derivativa (PID) con compensazione anticipativa (feedforward):
$$u(t) = K_p e(t) + K_i \int_0^t e(\tau) d\tau + K_d \frac{de(t)}{dt} + K_{ff} \cdot v_{line}(t)$$
Il parametro di compensazione $K_{ff}$ adatta istantaneamente il setpoint di potenza erogata ai termoelementi in funzione dell'accelerazione della linea, scongiurando le tipiche bruciature di arresto (standstill burning). Parallelamente, le mascelle di saldatura utilizzano attuatori servoelettrici a controllo di forza continuo, che regolano il profilo di pressione superficiale $P_{seal}(\theta)$ con precisione di $\pm 0{,}05\ \text{bar}$, prevenendo la spremitura laterale (squeeze-out) del polimero fuso dai bordi di tenuta.
4. Dosaggio Volumetrico e Gravimetrico Multipista
Il confezionamento secondario e primario di polveri igroscopiche, detergenti granulari ad alta scorrevolezza e fluidi densi rappresenta il secondo asse tecnologico d'eccellenza dello stabilimento.
       ARCHITETTURA DI DOSAGGIO MULTIPISTA E CONTROLLO DINAMICO A RETROAZIONE

  [Tramoggia Polveri] ----(Trasporto Pneumatico a Vuoto Fasi Dense)
          |
  [Coclea Dosatrice Servocomandata]  <---+ (Feedback correzione micrometrica)
          |                              |
      [Flusso Polvere in Caduta]         |
          |                              |
  [Confezione su Nastro]                 |
          |                              |
  [Cella di Carico Dinamica EMFR] -------+ (Campionamento 100% lotti)
          |
    [Esito Peso] --------> (Conforme: Prosegue verso Incarto)
          |
          +--------------> (Fuori Tolleranza: Espulsione Pneumatica ad Alta Velocità)
Reologia delle Polveri e Trasporto Pneumatico a Vuoto
Il comportamento reologico delle polveri sfuse varia sensibilmente in funzione dell'umidità relativa, del grado di aerazione e della granulometria. Nei sistemi di riempimento continuo ACMA, la distribuzione delle pressioni statiche e dinamiche all'interno delle tramogge viene calcolata applicando la teoria di Janssen per lo stress dei materiali incoerenti nei sili:
$$\sigma_v(z) = \frac{\rho_b g R_h}{K \mu_w} \left[ 1 - \exp\left( - \frac{K \mu_w}{R_h} z \right) \right]$$
dove $\sigma_v(z)$ è la pressione verticale alla profondità $z$, $\rho_b$ la densità apparente del materiale inerte, $g$ l'accelerazione gravitazionale, $R_h$ il raggio idraulico della sezione della tramoggia, $\mu_w = \tan(\phi_w)$ il coefficiente di attrito tra polvere e parete metallica levigata a specchio ($\text{Ra} \le 0{,}4\ \mu\text{m}$), e $K$ il coefficiente di deviazione della pressione laterale di Rankine:
$$K = \frac{1 - \sin(\phi_i)}{1 + \sin(\phi_i)}$$
con $\phi_i$ angolo di attrito interno del bulk solido. Per evitare ponti di coesione (arching) e la formazione di camini di svuotamento (rat-holing), le sezioni di alimentazione impiegano sistemi di trasporto pneumatico a depressione in fase densa a bassa velocità ($v_{aria} \le 4\ \text{m/s}$), che mantengono inalterata la granulometria delle polveri fragili e impediscono fenomeni di de-miscelazione.
Coclee di Dosaggio Micrometrico e Pesatura Dinamica In-Line al 100%
Il dosaggio volumetrico ad altissima ripetibilità è affidato a batterie di coclee rotanti a profilo elicoidale a passo progressivo, lavorate dal pieno tramite elettroerosione a filo. Ogni albero è direttamente accoppiato a un motore brushless controllato da un encoder assoluto ottico a $24\ \text{bit}$ (oltre $16{,}7$ milioni di conteggi per giro). La massa teorica dosata $M_d$ per ogni rivoluzione angolare $\theta_{rev}$ della coclea è definita dall'integrale:
$$M_d = \int_0^{\theta_{rev}} \rho_b(\theta) \cdot A_{vane} \cdot p_{lead} \cdot \frac{d\theta}{2\pi}$$
dove $A_{vane}$ è l'area della sezione di travaso tra elica e tubo guida e $p_{lead}$ il passo geometrico del filetto.
A valle del dosatore, il 100% dei contenitori attraversa una stazione di controllo ponderale continuo costituita da celle di carico a Compensazione Elettromagnetica della Forza (EMFR) con frequenza di campionamento interno superiore a $5\ \text{kHz}$. Un processore di segnale digitale (DSP) filtra il rumore meccanico strutturale indotto dai nastri trasportatori tramite filtri FIR passa-basso ad ordine elevato.
Nel caso in cui il peso netto rilevato si discosti dai limiti di tolleranza statistica (intervallo $\pm 3\sigma$), un algoritmo di correzione ad anello chiuso ricalcola l'angolo di rotazione della coclea per i cicli successivi, mentre un ugello a getto d'aria compressa coassiale ad attivazione elettromagnetica scarta il contenitore non conforme in un intervallo temporale inferiore a $15\ \text{ms}$, senza rallentare la linea di produzione.
5. Controllo Qualità Ottico con Intelligenza Artificiale e Manutenzione Predittiva
La convergenza tra meccatronica di precisione e sistemi informatici di edge computing definisce il nuovo standard operativo degli impianti ACMA. Il controllo dell'integrità del confezionamento non è più demandato a campionamenti a valle, ma è integrato in-line attraverso visione artificiale volumetrica e monitoraggio continuo dello stato di salute meccanico dei componenti.
       SCHEMA DEL SISTEMA DI MONITORAGGIO VIBRAZIONALE E VISIONE ARTIFICIALE

 [Telecamere 3D Laser Triangulation] ----> [Edge AI GPU Jetson / CNN] ----> [Classificazione Difetti]
                                                                                      |
 [Sensori MEMS Triassiali su Cuscinetti] -> [FFT / Analisi Envelope]   ----> [Calcolo RUL Macchina]
Visione Computazionale 3D per l'Integrità dell'Ermeticità
Per garantire la perfetta tenuta delle saldature e verificare l'assenza di micro-fessurazioni o grinze nei materiali ecosostenibili, vengono impiegate telecamere lineari ad alta velocità combinate con profilometri laser a triangolazione 3D capaci di acquisire nuvole di punti superficiali con risoluzione spaziale sull'asse Z inferiore a $5\ \mu\text{m}$.
I frame acquisiti a una cadenza di oltre 200 frame al secondo sono processati direttamente a bordo macchina da acceleratori grafici dedicati (Edge AI Tensor Cores) che eseguono reti neurali convoluzionali profonde (CNN) ottimizzate. Il modello neurale analizza la microstruttura del lembo saldato, classificando difetti complessi quali inclusioni di particelle di polvere nella saldatura, porosità capillari o difetti di piegatura marginale, garantendo uno scarto preventivo con accuratezza superiore al $99{,}98\%$.
Analisi Spettrale delle Vibrazioni e Manutenzione Predittiva (CBM)
I sottosistemi critici soggetti ad usura (cuscinetti a rulli conici delle teste rotanti, riduttori epicicloidali, guide lineari a ricircolo di sfere) sono costantemente monitorati tramite accelerometri piezoelettrici e sensori MEMS triassiali ad alta banda passante ($0\text{--}10\ \text{kHz}$) e sonde termometriche infrarosse.
+-----------------------------------------------------------------------------------+
|               FREQUENZE CARATTERISTICHE DI GUASTO NEI CUSCINETTI                  |
+------------------------------------+----------------------------------------------+
| Componente Meccanico               | Formula Analitica della Frequenza Fondamentale|
+------------------------------------+----------------------------------------------+
| Pista Esterna (BPFO)               | $f_{BPFO} = \frac{n}{2} f_r \left( 1 - \frac{d}{D}\cos\alpha \right)$ |
| Pista Interna (BPFI)               | $f_{BPFI} = \frac{n}{2} f_r \left( 1 + \frac{d}{D}\cos\alpha \right)$ |
| Elemento Volvente / Sfera (BSF)    | $f_{BSF} = \frac{D}{2d} f_r \left[ 1 - \left(\frac{d}{D}\cos\alpha\right)^2 \right]$ |
| Gabbia Distanziatrice (FTF)        | $f_{FTF} = \frac{1}{2} f_r \left( 1 - \frac{d}{D}\cos\alpha \right)$ |
+------------------------------------+----------------------------------------------+
(dove $n$ è il numero di corpi volventi, $f_r$ la frequenza di rotazione dell'albero, $d$ il diametro delle sfere, $D$ il diametro primitivo del cuscinetto e $\alpha$ l'angolo di contatto).
       SPETTRO IN FREQUENZA (FFT) ED ENVELOPE SPECTRUM SUL CUSCINETTO

  Ampiezza [g]
    ^
    |                   Picco BPFO (Pista Esterna danneggiata)
    |                     |
    |          |          |          |          |  (Armoniche superiori)
    |  *       |          |          |          |
    | / \     / \        / \        / \        / \
    +----+-----+----------+----------+----------+-------------------> Frequenza [Hz]
       f_r               f_BPFO    2*f_BPFO   3*f_BPFO
Il flusso grezzo di vibrazione $x(t)$ viene processato in tempo reale mediante trasformata di Hilbert per l'estrazione dell'inviluppo (Envelope Analysis), seguita dalla Trasformata Rapida di Fourier (FFT):
$$\mathcal{F}{x_{env}(t)} = \int_{-\infty}^{+\infty} |x(t) + i \cdot \mathcal{H}{x(t)}| e^{-i 2\pi f t} dt$$
L'identificazione precoce dei picchi in corrispondenza delle frequenze caratteristiche permette di diagnosticare il danneggiamento iniziale della pista (spalling o micro-cracking) con settimane di anticipo rispetto al cedimento strutturale, consentendo il calcolo dinamico della vita utile residua (Remaining Useful Life - RUL) e programmando gli interventi manutentivi durante le normali soste di cambio formato.
6. Impatto sul Distretto Metropolitano di Bologna, Ricerca Accademica e Voci del Territorio
Lo stabilimento ACMA in via Colombo non costituisce una realtà isolata, bensì il nodo nevralgico di una rete territoriale integrata che vede la sinergia costante tra grande industria, filiera di subfornitura meccatronica di precisione e istituzioni accademiche d'avanguardia.
+-----------------------------------------------------------------------------------+
|               ECOSISTEMA MECCATRONICO BOLOGNESE INTORNO AD ACMA                   |
+-----------------------------------------------------------------------------------+
|                                                                                   |
|   +--------------------------+           +------------------------------------+   |
|   |  Alma Mater Studiorum    | <-------> |       ACMA - Coesia Group          |   |
|   |  UNIBO (DIN / DEI / DICAM|           |  R&D, Prototipazione, Assembly     |   |
|   +--------------------------+           +------------------------------------+   |
|                 ^                                  ^               ^              |
|                 |                                  |               |              |
|                 v                                  v               v              |
|   +--------------------------+           +------------------+  +--------------+   |
|   |  Competence Center       |           | Filiera Subforn. |  | Fondazione   |   |
|   |  BI-REX Industria 4.0    |           | Emilia-Romagna   |  | MAST Bologna |   |
|   +--------------------------+           +------------------+  +--------------+   |
+-----------------------------------------------------------------------------------+
La Cooperazione con l'Ateneo e i Centri di Competenza
Il legame organico con l'Università di Bologna, in particolare con il Dipartimento di Ingegneria Industriale (DIN) e il Dipartimento di Ingegneria dell'Energia Elettrica e dell'Informazione (DEI), si concretizza in laboratori congiunti di fluidodinamica computazionale (CFD), analisi strutturale a elementi finiti (FEM) e validazione dei nuovi polimeri bio-compatibili.
La transizione tecnologica è accelerata dalla partecipazione di Coesia al consorzio BI-REX, uno degli otto centri di competenza nazionali per l'Industria 4.0 con sede a Bologna, che funge da banco di prova per i protocolli di comunicazione 5G industriale, la robotica collaborativa e l'integrazione di sensori fotonici su linee di imballaggio continuo. Le iniziative sul territorio beneficiano inoltre del supporto istituzionale della Regione Emilia-Romagna e del Comune di Bologna, che coordinano gli investimenti sulla mobilità sostenibile, l'energia verde e i poli per la formazione tecnica superiore (ITS Meccatronico).
Voci della Comunità Industriale e Accademica
Le testimonianze raccolte evidenziano l'importanza strategica dell'innovazione generata all'interno del polo bolognese:
"L'ingegneria del packaging ha superato la frontiera della pura cinematica: oggi ogni singolo asse di una macchina di confezionamento è un generatore continuo di dati e un laboratorio termodinamico aperto," spiega un docente ordinario di Meccanica Applicata alle Macchine dell'Università di Bologna. "La capacità dimostrata da ACMA di rimodellare le leggi di moto meccatroniche per trattare film cartacei a barriera acquosa senza lacerare la fibra vegetale a 1.200 colpi al minuto rappresenta un primato scientifico che mantiene Bologna al vertice mondiale."
Sul versante delle relazioni industriali e della transizione verde, le agenzie nazionali di stampa come l'ANSA Emilia-Romagna e i canali regionali di Rai News TGR Emilia-Romagna hanno più volte sottolineato l'impatto positivo degli investimenti del Gruppo Coesia nella decarbonizzazione della catena di fornitura per i colossi globali del largo consumo (FMCG).
"Nel nostro stabilimento di Bologna celebriamo un secolo di storia non come un traguardo archivistico, ma come un metodo di lavoro continuo," ha ribadito la direzione tecnica di ACMA in occasione degli incontri sulla transizione ecologica del packaging. "Il nostro obiettivo consiste nel fornire all'industria alimentare e farmaceutica globale linee di produzione ciberfisiche capaci di azzerare i consumi energetici parassiti e garantire una compatibilità totale con i materiali 100% circolari entro il prossimo quinquennio."
7. Punti Chiave e Quadro Riassuntivo per i Lettori
Per comprendere sinteticamente la portata ingegneristica e l'evoluzione tecnologica del sito industriale ACMA, la tabella sottostante sintetizza i domini fisici, le tecnologie proprietarie adottate e i vantaggi operativi introdotti:
| Dominio Ingegneristico | Tecnologia & Modello Adottato | Parametri Prestazionali Chiave | Impatto Tecnico & Ambientale |
|---|---|---|---|
| Cinematica & Azionamenti | Curve cicloidali e polinomi 4-5-6-7; azionamenti diretti PMSM su bus EtherCAT. | Velocità operative fino a 1.400 ppm; precisione posizionamento $\pm 0{,}02\ \text{mm}$. | Eliminazione urti meccanici (jerk finito), drastica riduzione dell'usura e del rumore. |
| Termodinamica di Sigillatura | Conduzione 1D con controllo PID multizona; compensazione dinamica della pressione servoelettrica. | Finestra termica utile $\Delta T \le 8\ ^\circ\text{C}$; tempo contatto $t_{dwell} < 30\ \text{ms}$. | Compatibilità al 100% con film monomateriale (BOPP/MDO-PE) e carte riciclabili senza pinholes. |
| Fluidodinamica & Dosaggio | Teoria di Janssen; trasporto pneumatico a vuoto in fase densa; coclee micrometriche. | Controllo dinamico del peso con celle EMFR al 100% lotti ($\pm 3\sigma$). | Conservazione della granulometria delle polveri, azzeramento dello spreco di prodotto alimentare. |
| Visione Artificiale & AI | Triangolazione 3D laser ad alta cadenza accoppiata a reti neurali convoluzionali su Edge GPU. | Risoluzione asse Z $< 5\ \mu\text{m}$; campionamento $> 200\ \text{fps}$. | Identificazione precoce di difetti di saldatura e micro-porosità con accuratezza $> 99{,}98\%$. |
| Diagnostica Predittiva | Sensori MEMS triassiali; trasformata di Hilbert per analisi di inviluppo e spettro FFT. | Monitoraggio continuo bande $0\text{--}10\ \text{kHz}$; calcolo RUL dei cuscinetti. | Passaggio da manutenzione a guasto a Condition-Based Maintenance con zero fermi linea imprevisti. |
| Sinergia Territoriale | Partnership con UNIBO, consorzio BI-REX e Fondazione MAST; formazione continua ITS. | Oltre il 90% dei fornitori localizzati nel raggio di 50 km (distretto Packaging Valley). | Consolidamento della leadership metropolitana bolognese e creazione di competenze specialistiche. |
8. Considerazioni Conclusive e Scenari Futuri
La parabola evolutiva dello stabilimento ACMA di Bologna offre una lezione fondamentale sulla longevità e sulla capacità di trasformazione dei distretti industriali avanzati. La transizione in atto dimostra come la meccatronica tradizionale, quando integrata con la termodinamica computazionale, la scienza dei materiali polimerici e l'elaborazione distribuita del dato, sia in grado di rispondere alle più stringenti direttive internazionali in materia di economia circolare e neutralità climatica.
Bologna si riconferma non solo custode di una tradizione manifatturiera centenaria, ma vero e proprio incubatore scientifico e tecnologico in cui si progettano e realizzano le macchine ciberfisiche destinate a guidare l'automazione globale del XXI secolo.
[!NOTE]
TAKEAWAY BOX: L'ESSENZA DELL'INNOVAZIONE ACMA A BOLOGNA
- Radici Storiche Centenarie (1924–2024): Nata per automatizzare il confezionamento della polvere Idrolitina, ACMA ha costituito la matrice da cui è scaturita l'intera Packaging Valley bolognese, evolvendosi nel contesto multinazionale del Gruppo Coesia.
- Cinematica Meccatronica a Strappo Controllato: L'adozione di leggi di moto cicloidali e polinomiali 4-5-6-7 azionate da servomotori sincroni a trazione diretta elimina gli impatti cinematici, consentendo cadenze stabili superiori a 1.400 confezioni al minuto.
- Termofluidodinamica per la Sostenibilità: Grazie ad algoritmi PID multizona e compensazione anticipativa del tempo di contatto, gli impianti operano all'interno di finestre termiche ridotte ($\Delta T \le 8\ ^\circ\text{C}$), rendendo possibile l'utilizzo di film monomateriale plastici riciclabili (MDO-PE, BOPP) e carte barriera.
- Controllo Totale In-Line: La combinazione di profilometria laser 3D assistita da reti neurali convoluzionali e celle di carico dinamiche EMFR assicura la conformità del 100% della produzione con scarto micrometrico ad alta velocità.
- Manutenzione Predittiva Basata su IoT Industriale: L'elaborazione del segnale vibrazionale tramite trasformata di Hilbert e spettroscopia FFT consente l'identificazione precoce dei guasti ai cuscinetti prima che si verifichino interruzioni non programmate.
- Ecosistema Integrato di Ricerca: La stretta sinergia con l'Alma Mater Studiorum - Università di Bologna e il centro BI-REX garantisce un costante trasferimento tecnologico a beneficio dell'intera filiera metropolitana.
Articolo a cura della redazione tecnica e scientifica per l'approfondimento sull'ingegneria industriale e l'automazione meccatronica metropolitana.