Stabilimento Lamborghini Di Sant'Agata Bolognese: L'Ingegneria Dei Materiali Compositi Tra Forged Composites, Monoscocca in Fibra Di Carbonio E Manifattura 4.0
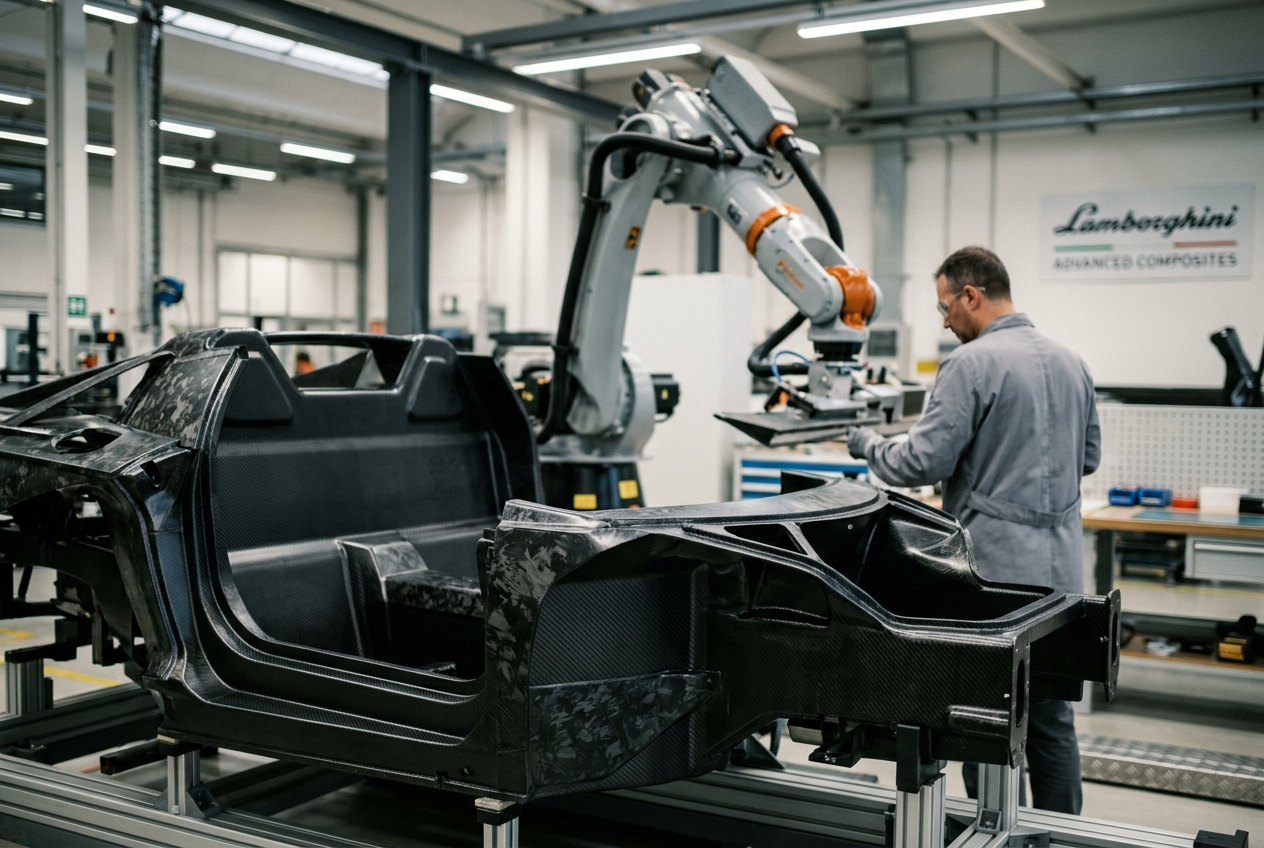
Nel cuore pulsante della Motor Valley emiliana, tra le distese agricole e gli insediamenti industriali avanzati che collegano il capoluogo felsineo all'asse della Via Emilia, lo stabilimento di Automobili Lamborghini a Sant'Agata Bolognese si è trasformato in uno dei laboratori a cielo aperto più all'avanguardia al mondo per la chimica macromolecolare e l'ingegneria strutturale. Quella che un tempo era considerata una manifattura ad alto tasso artigianale è oggi un ecosistema iper-tecnologico, dove la fisica dei materiali compositi avanzati (CFRP, Carbon Fiber Reinforced Polymers) incontra l'automazione della cosiddetta «Manifattura 4.0».
Mentre la Città Metropolitana di Bologna consolida il proprio ruolo di capitale internazionale dell'innovazione computazionale e ingegneristica — rafforzata dalla presenza del supercomputer Leonardo al Tecnopolo e dalla sinergia con l'eccellenza accademica dell'Università di Bologna e della rete MUNER —, il polo produttivo di Sant'Agata ridefinisce i paradigmi della progettazione strutturale automobilistica. Questo saggio analizza in profondità le basi chimico-fisiche dei compositi in fibra di carbonio, la fluidodinamica dei processi di stampaggio liquido, la modellazione del danno dinamico e l'integrazione di fabbrica digitale a zero emissioni che sta rimodellando il profilo economico e tecnologico dell'intero territorio bolognese.
1. La Scienza dei Polimeri Rinforzati con Fibra di Carbonio: Tessuti Continui vs Forged Composites®
La ricerca strutturale a Sant'Agata Bolognese affonda le radici nella manipolazione atomica e microscopica della fibra di carbonio, prodotta prevalentemente per pirolisi e ciclizzazione controllata di precursori in poliacrilonitrile (PAN) ad altissima temperatura ($1200^\circ\text{C} - 2800^\circ\text{C}$). Il risultato è un reticolo grafitico orientato lungo l'asse della fibra, caratterizzato da un legame covalente carbonio-carbonio ($sp^2$) che conferisce valori di carico di rottura a trazione superiori a $5000\,\text{MPa}$ e moduli elastici compresi tra $230\,\text{GPa}$ (fibre standard high-strength come Toray T700/T800) e oltre $450\,\text{GPa}$ (fibre ad altissimo modulo elastico, come la serie Toray M46J/M60J).
Confronto Microstrutturale e Anisotropia
Nei componenti strutturali primari, la configurazione tessile classica sfrutta nastri unidirezionali (UD) o tessuti continui bidirezionali (intrecci twill 2x2 o plain weave). * I nastri unidirezionali (UD) garantiscono il massimo rapporto resistenza/peso esclusivamente lungo la direzione dei filamenti ($\theta = 0^\circ$), con un modulo elastico longitudinale $E_{11}$ che domina rigidamente sul trasversale $E_{22}$, imponendo un'attenta sequenza di laminazione (angolazioni $[0^\circ/\pm 45^\circ/90^\circ]_s$) per ottenere una quasi-isotropia planare. * I tessuti bidirezionali continui offrono invece eccellente stabilità all'infusione, resistenza all'impatto e coesione interlaminare, al prezzo di una leggera perdita di efficienza meccanica causata dall'ondulazione intrinseca (crimp) delle fibre durante la tessitura.
+--------------------------+-----------------------+-----------------------+-----------------------+
| Proprietà Meccanica      | Nastro UD (T800/Epoxi)| Tessuto Twill (T300)  | Forged Composites®    |
+--------------------------+-----------------------+-----------------------+-----------------------+
| Modulo Longitudinale E11 | ~ 150 - 175 GPa       | ~ 65 - 75 GPa         | ~ 40 - 55 GPa         |
| Modulo Trasversale E22   | ~ 8 - 10 GPa          | ~ 65 - 75 GPa         | ~ 40 - 55 GPa (quasi) |
| Resistenza a Trazione Xt | ~ 2500 - 2900 MPa     | ~ 750 - 900 MPa       | ~ 350 - 500 MPa       |
| Frazione Volumica Vf     | 60 - 65 %             | 50 - 55 %             | 52 - 58 %             |
| Tempo Ciclo di Formatura | 90 - 240 min          | 60 - 180 min          | 3 minuti              |
| Geometrie 3D Complesse   | Molto limitate        | Moderate              | Estremamente elevate  |
+--------------------------+-----------------------+-----------------------+-----------------------+
La Rivoluzione dei Forged Composites®
Sviluppata e brevettata da Lamborghini in collaborazione con l'Advanced Composite Structures Laboratory (ACSL), la tecnologia Forged Composites® segna il superamento dei vincoli geometrici imposti dai tessuti continui. Il materiale di partenza non è un rotolo di tessuto continuo, bensì un pre-impregnato a base di fasci di fibre discontinue (chopped fibers o carbon tows) tagliate a lunghezze comprese tra $12\,\text{mm}$ e $25\,\text{mm}$, immerse in matrici polimeriche termoindurenti a reticolazione ultra-rapida (resine epossidiche modificate o vinilestere formulate ad hoc).
La chimica di queste resine ad alto grado di reattività permette l'innesco cinetico immediato quando il composto viene alloggiato in stampi di compressione in acciaio temprato riscaldati a $130^\circ\text{C} - 150^\circ\text{C}$. Sottoposto a una pressione idraulica unidirezionale fino a $100\,\text{bar}$ ($10\,\text{MPa}$), il pacchetto di fibre e resina allo stato fluido scorre come un fluido non newtoniano tixotropico, riempiendo sottosquadri, nervature, sedi di fissaggio e variazioni repentine di spessore (da $1\,\text{mm}$ a oltre $30\,\text{mm}$) senza generare vuoti microstrutturali.
Dal punto di vista micromecanico, l'orientamento stocastico nel piano bidimensionale e tridimensionale conferisce al componente un comportamento macroscopico isotropo ($E_x \approx E_y$), azzerando i rischi di delaminazione interlaminare tipici dei prepreg convenzionali. Il tempo di ciclo precipita dai $120-240$ minuti dell'autoclave a soli 3 minuti, consentendo una scalabilità produttiva industriale impensabile con i metodi tradizionali e permettendo l'integrazione di boccole e inserti metallici co-stampati in un unico step di pressatura.
2. Termofluidodinamica della Monoscocca: RTM-Lambo, Cinetica di Polimerizzazione e Controllo delle Tensioni Residue
La struttura primaria portante delle supersportive di Sant'Agata Bolognese — dalla scocca integrale introdotta con Aventador fino al sofisticato Monofuselage in fibra di carbonio multi-tecnologia della Revuelto — richiede la perfetta convergenza tra processi fuori autoclave (Out-of-Autoclave, OoA) e trattamenti termobarici tradizionali.
Termofluidodinamica dell'RTM-Lambo
Il brevetto di processo RTM-Lambo (Resin Transfer Molding) consente di impregnare preforme tessili a secco (tessuti cuciti tridimensionalmente con leganti termoplastici tackifier) all'interno di stampi rigidi sigillati senza richiedere l'uso dell'autoclave. Il flusso della resina epossidica liquida attraverso il letto poroso di fibre è governato a livello macroscopico dall'equazione di Darcy anisotropa:
$$\vec{v} = -\frac{\mathbf{K}}{\mu} \nabla P$$
dove $\vec{v}$ rappresenta la velocità superficiale di filtrazione, $\mathbf{K}$ è il tensore di permeabilità del mezzo poroso (che varia in base alla densità di compattazione e all'intreccio delle fibre, $K_{11} \ne K_{22} \ne K_{33}$), $\mu(T, \alpha)$ è la viscosità dinamica della resina termoindurente dipendente dalla temperatura locale $T$ e dal grado di conversione molecolare $\alpha$, e $\nabla P$ è il gradiente di pressione idraulica applicato tra i canali di iniezione e i porti di estrazione a vuoto spinto ($P_{\text{vac}} < 10\,\text{mbar}$).
Per impedire la formazione di micro-vuoti (dry spots) e intrappolamento d'aria, l'impianto controlla in tempo reale la viscosità della resina mantenendola costantemente all'interno della "finestra di lavorabilità" ($\mu < 0.2\,\text{Pa}\cdot\text{s}$), calibrando il riscaldamento uniforme delle matrici mediante canalizzazioni termiche a fluido diatermico.
Cinetica di Polimerizzazione e Modello di Kamal-Sourour
All'interno dell'autoclave (dove i componenti pre-impregnati ad altissime prestazioni vengono consolidati a $7\,\text{bar}$ e $135-180^\circ\text{C}$), la reazione di reticolazione (cross-linking) dei gruppi epossidici è marcatamente esotermica. La cinetica di reazione è descritta con precisione dal modello autocatalitico di Kamal-Sourour:
$$\frac{d\alpha}{dt} = \left(k_1 \exp\left(-\frac{E_1}{RT}\right) + k_2 \exp\left(-\frac{E_2}{RT}\right) \alpha^m\right) (1-\alpha)^n$$
in cui: * $\alpha \in [0, 1]$ rappresenta il grado di conversione molecolare; * $k_1, k_2$ sono le costanti pre-esponenziali, $E_1, E_2$ le relative energie di attivazione; * $m, n$ sono parametri empirici dell'ordine di reazione; * $R$ è la costante universale dei gas e $T$ la temperatura assoluta.
La generazione di calore interno esotermico $q = \rho H_r \frac{d\alpha}{dt}$ (dove $H_r$ è il calore totale di reazione e $\rho$ la densità) impone rampe termiche strettamente controllate ($1.5^\circ\text{C/min}$) per prevenire picchi termici locali che causerebbero la degradazione termica del polimero o gradienti incontrollati di temperatura lungo lo spessore del laminato.
Temperatura di Transizione Vetrosa ($T_g$) e Azzeramento delle Tensioni Residue
L'evoluzione della temperatura di transizione vetrosa ($T_g$) in funzione del grado di conversione $\alpha$ è modellata secondo l'equazione di DiBenedetto:
$$\frac{T_g - T_{g0}}{T_{g\infty} - T_{g0}} = \frac{\lambda \alpha}{1 - (1-\lambda)\alpha}$$
dove $T_{g0}$ è la temperatura di transizione vetrosa del monomero non reagito, $T_{g\infty}$ è la $T_g$ del reticolo completamente reticolato ($\alpha = 1$, tipicamente $>180^\circ\text{C}$ per i sistemi strutturali Lamborghini), e $\lambda$ è un parametro strutturale proporzionale al rapporto delle capacità termiche specifiche ($\Delta C_p$).
Durante il raffreddamento post-polimerizzazione, la forte discrepanza tra il coefficiente di espansione termica longitudinale della fibra ($\alpha_{11} \approx -0.5 \times 10^{-6}\,\text{K}^{-1}$) e quello trasversale della matrice polimerica ($\alpha_{22} \approx 40-60 \times 10^{-6}\,\text{K}^{-1}$), unita al ritiro volumetrico chimico di reticolazione (chemical shrinkage, $\sim 2-4\%$), genera severe tensioni residue interne. Se non compensate, tali tensioni provocano distorsioni geometriche post-sformatura (spring-in negli angoli curvi e warpage superficiale).
Nei laboratori di Sant'Agata Bolognese, queste tensioni vengono neutralizzate mediante tre strategie combinate: 1. Laminazione Rigorosamente Simmetrica e Bilanciata: Annullamento dei termini di accoppiamento flesso-torsionale e membranale nella matrice di rigidezza elastica (matrice $\mathbf{B} = 0$ nella teoria classica dei laminati CLT). 2. Cicli di Raffreddamento Iper-Controllati: Riduzione del gradiente termico a $dT/dt \le 1.0^\circ\text{C/min}$, consentendo il rilassamento viscoelastico delle catene polimeriche prima del passaggio al di sotto della linea di vetrificazione ($T < T_g$). 3. Compensazione Geometrica Predittiva CAD/CAM: Modifica a ritroso delle superfici degli stampi fresati in metallo o carbonio, pre-deformando le cavità con angoli maggiorati di una frazione $\Delta \theta$ esattamente opposta allo spring-in calcolato numericamente.
3. Analisi Strutturale Computazionale (FEA) e Crashworthiness: Tsai-Wu, Hashin e Assorbimento Energetico
La monoscocca rappresenta la cellula di sicurezza primaria dell'abitacolo e il perno dinamico della vettura. Sul modello Revuelto, l'adozione del telaio anteriore in Forged Composites integrato alla vasca inferiore in composito monolitico e al tetto strutturale in prepreg autoclavato garantisce una rigidezza torsionale record di $40.000\,\text{Nm/grado}$, con un incremento del $+25\%$ e un alleggerimento del $-10\%$ rispetto al telaio in alluminio/carbonio della precedente generazione.
Modellazione a Elementi Finiti (FEA) e Criteri di Rottura Anisotropi
Nel calcolo strutturale non lineare condotto tramite solutori espliciti (LS-DYNA, Abaqus), il comportamento dei compositi sotto stati di sollecitazione pluriassiale non può essere trattato con i criteri tradizionali per metalli isotropi (come Von Mises). Vengono pertanto implementati formulazioni tensoriali e criteri fenomelogici avanzati.
Criterio Globale di Tsai-Wu
Il criterio di rottura tensoriale di Tsai-Wu considera l'interazione tra tutte le componenti tensionali nello spazio tridimensionale:
$$F_i \sigma_i + F_{ij} \sigma_i \sigma_j \le 1 \quad (i, j = 1, \dots, 6)$$
In condizioni di stato piano di tensione ($\sigma_3 = \tau_{23} = \tau_{31} = 0$), il criterio assume la nota forma quadratica:
$$F_1 \sigma_1 + F_2 \sigma_2 + F_{11} \sigma_1^2 + F_{22} \sigma_2^2 + F_{66} \tau_{12}^2 + 2 F_{12} \sigma_1 \sigma_2 \le 1$$
dove i coefficienti di resistenza sono ricavati per via sperimentale:
$$F_1 = \frac{1}{X_t} - \frac{1}{X_c}, \quad F_{11} = \frac{1}{X_t X_c}, \quad F_2 = \frac{1}{Y_t} - \frac{1}{Y_c}, \quad F_{22} = \frac{1}{Y_t Y_c}, \quad F_{66} = \frac{1}{S_{12}^2}$$
con $X_t, X_c$ resistenze a trazione/compressione longitudinale della lamina, $Y_t, Y_c$ resistenze trasversali e $S_{12}$ resistenza a taglio nel piano. Il termine incrociato $F_{12}$ è vincolato dal criterio di stabilità ellittica ($F_{12}^2 < F_{11} F_{22}$).
Criterio di Danno Meccanico di Hashin
Mentre Tsai-Wu individua l'innesco generico del cedimento senza distinguere la fenomenologia microscopica, il criterio di Hashin separa i meccanismi di rottura intra-laminare in quattro modi distinti:
- Rottura delle Fibre a Trazione ($\sigma_{11} \ge 0$): $$\left(\frac{\sigma_{11}}{X_t}\right)^2 + \frac{\tau_{12}^2 + \tau_{13}^2}{S_{12}^2} = d_{ft} \ge 1$$
- Rottura delle Fibre a Compressione ($\sigma_{11} < 0$): $$\left(\frac{\sigma_{11}}{X_c}\right)^2 = d_{fc} \ge 1$$
- Rottura della Matrice a Trazione ($\sigma_{22} + \sigma_{33} \ge 0$): $$\frac{(\sigma_{22} + \sigma_{33})^2}{Y_t^2} + \frac{\tau_{23}^2 - \sigma_{22}\sigma_{33}}{S_{23}^2} + \frac{\tau_{12}^2 + \tau_{13}^2}{S_{12}^2} = d_{mt} \ge 1$$
- Rottura della Matrice a Compressione ($\sigma_{22} + \sigma_{33} < 0$): $$\left[\left(\frac{Y_c}{2S_{23}}\right)^2 - 1\right] \frac{\sigma_{22}+\sigma_{33}}{Y_c} + \frac{(\sigma_{22}+\sigma_{33})^2}{4S_{23}^2} + \frac{\tau_{23}^2 - \sigma_{22}\sigma_{33}}{S_{23}^2} + \frac{\tau_{12}^2+\tau_{13}^2}{S_{12}^2} = d_{mc} \ge 1$$
Dinamica dell'Impatto e Crashworthiness
A differenza dell'alluminio o dell'acciaio, che assorbono l'energia cinetica d'urto $E_k = \frac{1}{2} m v^2$ mediante deformazione plastica macroscopica (snervamento continuo e formazione di cerniere plastiche), i compositi a matrice termoindurente sono intrinsecamente fragili. La dissipazione energetica specifica (SEA, Specific Energy Absorption, misurata in $\text{kJ/kg}$) avviene attraverso una sequenza progressiva di micro-meccanismi di frattura controllata:
- Progressive Crushing: Frantumazione continua e controllata della parte apicale dell'assorbitore anteriore in Forged Composites;
- Splaying e Petaling: Separazione e divergenza geometrica dei fasci di fibre verso l'esterno;
- Micro-cracking Diffuso: Moltiplicazione esponenziale della superficie di frattura nella matrice e interfaccia fibra-resina;
- Attrito Coulombiano Inter-facciale: Dissipazione per frizione tra i detriti di carbonio compressi ad altissima densità durante la corsa di collasso.
L'adozione del crash-box frontale in Forged Composites consente di raggiungere valori di SEA superiori a $70-80\,\text{kJ/kg}$, quasi doppi rispetto a quelli delle leghe di alluminio strutturale ($35-45\,\text{kJ/kg}$), garantendo una decelerazione costante al di sotto delle soglie biomeccaniche di lesione per gli occupanti della cellula di sopravvivenza.
4. L'Ecosistema «Manifattura 4.0»: Controlli Non Distruttivi, Nesting Laser ed Economia Circolare
La transizione verso la fabbrica digitale integrata a Sant'Agata Bolognese si articola su una rete di automazione in cui robotica cooperativa, intelligenza artificiale per l'ottimizzazione dei materiali e metrologia ottico-radiografica operano all'unisono.
Controlli Non Distruttivi (NDT) di Grado Aerospaziale
Nel reparto di metrologia avanzata, ogni monoscocca e componente primario è sottoposto a severi protocolli di collaudo non distruttivo:
- Tomografia Computerizzata Industriale 3D (CT-Scan): Mediante l'emissione di raggi X ad alta energia con sorgenti microfocus, il sistema ricostruisce volumetricamente la densità interna del componente con una risoluzione spaziale inferiore a $20\,\mu\text{m}$. Questo consente di quantificare l'indice di vuoto percentuale ($V_v < 1\%$), verificare l'assenza di inclusioni estranee, rilevare disallineamenti di fibra e ispezionare l'adesione all'interfaccia con inserti metallici filettati.
- Termografia Attiva Lock-In e Laser-Ultrasonica: Una sorgente termica radiante o ultrasonica invia impulsi termomeccanici nel laminato. Una termocamera radiometrica a infrarossi ad alta sensibilità registra la diffusione del fronte d'onda termico superficiale: variazioni anomale nella conducibilità termica evidenziano delaminazioni interlaminari, distacchi (kissing bonds) o micro-fratture sub-superficiali invisibili all'esame visivo.
Ottimizzazione del Nesting Laser e Riduzione Sfridi
I rotoli di tessuto pre-impregnato conservati a $-18^\circ\text{C}$ in celle frigorifere vengono decongelati e trasferiti sui banchi di taglio a lama ultrasonica CNC. Software avanzati di nesting geometrico assistito da algoritmi genetici ottimizzano la disposizione delle sagome bidimensionali sul nastro continuo, riducendo il fattore di scarto (buy-to-fly ratio). Durante la fase di laminazione manuale e semi-automatizzata, proiettori laser aerei tracciano direttamente sulle superfici degli stampi le coordinate tridimensionali e l'orientamento esatto di ogni singola pezza con tolleranze inferiori a $\pm 0.5\,\text{mm}$.
Economia Circolare: Riciclo Pirolitico e Solvolisi
La gestione sostenibile dei materiali compositi, storicamente ostacolata dall'impossibilità di rifondere le matrici termoindurenti reticolate, ha trovato a Sant'Agata Bolognese una risposta concreta all'interno dei piani di neutralità carbonica certificata. Gli scarti di taglio pre-impregnato non polimerizzato e i componenti a fine vita vengono avviati a processi di pirolisi termochimica a ciclo chiuso in atmosfera inerte di azoto ($500-600^\circ\text{C}$) o solvolisi a fluido supercritico.
Il polimero viene decomposto in frazioni gassose e idrocarburiche riutilizzabili, mentre le fibre di carbonio riciclate (rCF, recycled Carbon Fiber) vengono recuperate intatte nella loro integrità filiforme, conservando oltre il $90-95\%$ delle proprietà meccaniche originarie. Queste fibre rigenerate vengono reimpiegate nella formulazione di nuovi compounds per componenti non strutturali, paratie isolanti termoacustiche e pannellature interne.
5. Contesto Territoriale, Voci della Comunità e Impatto Metropolitano su Bologna
L'evoluzione dello stabilimento di Sant'Agata Bolognese non è un fenomeno isolato, ma si inserisce all'interno di un tessuto metropolitano storicamente vocato alla meccanica d'altissima precisione, documentato costantemente dalle cronache economiche di testate regionali come Il Resto del Carlino, BolognaToday e i servizi informativi della testata regionale RaiNews Emilia-Romagna.
Ricadute Occupazionali e Formazione Accademica Avanzata
Le attività di ricerca e sviluppo legate ai materiali compositi avanzati hanno alimentato una massiccia crescita occupazionale nell'area metropolitana bolognese, attirando ingegneri dei materiali, chimici industriali, esperti di modellazione numerica e operatori di metrologia avanzata. La collaborazione istituzionale tra il Comune di Bologna, la Regione Emilia-Romagna e il consorzio universitario MUNER (Motorvehicle University of Emilia-Romagna) ha permesso di strutturare percorsi di laurea magistrale internazionali dedicati all'ingegneria dei materiali compositi e alla progettazione del telaio ultraleggero.
Dichiarazioni e Prospettive dal Territorio
Gli amministratori locali e i rappresentanti del mondo accademico felsineo sottolineano regolarmente l'importanza strategica di questo presidio industriale.
«La presenza di un centro di competenza globale sui compositi avanzati a Sant'Agata Bolognese dimostra come l'area metropolitana di Bologna sia in grado di coniugare la tradizione motoristica con la frontiera della ricerca chimica e della sostenibilità ambientale. La stretta sinergia con i nostri atenei garantisce un trasferimento tecnologico continuo tra aule universitarie e linee di produzione», evidenziano fonti dell'amministrazione metropolitana felsinea riprese dalle cronache di ANSA Emilia-Romagna.
Sul fronte dell'impatto urbano e ambientale, lo stabilimento di Sant'Agata vanta la certificazione di neutralità carbonica per l'intero sito produttivo, raggiunta grazie a impianti fotovoltaici di grande scala, riscaldamento a teleriscaldamento a biomassa e sistemi di recupero termico dai forni e dalle autoclavi di polimerizzazione.
6. Analisi di Prospettiva: L'Integrazione Strutturale dell'Elettrificazione e il Futuro dell'Ingegneria Composita
La sfida contemporanea che impegna il centro ricerche di Sant'Agata Bolognese è rappresentata dalla transizione verso la propulsione ibrida ad altissime prestazioni (HPEV, High Performance Electrified Vehicle) e il futuro elettrico puro. L'introduzione di pacchi batteria ad alto voltaggio e motori elettrici compatti comporta un inevitabile aggravio di massa ponderale, che può essere neutralizzato unicamente attraverso una radicale evoluzione strutturale del telaio.
Nel concetto di Monofuselage integrato, il tunnel centrale della monoscocca in fibra di carbonio non svolge più soltanto una funzione di connessione torsionale tra avantreno e retrotreno, ma diventa l'alloggiamento strutturale rigido e protetto del pacco accumulatori a ioni di litio. Questa configurazione consente di: * Abbassare drasticamente il baricentro globale del veicolo; * Proteggere le celle elettrochimiche da intrusioni laterali e carichi di impatto secondo i più severi standard FIA; * Incrementare la densità di integrazione funzionale, utilizzando le pareti in carbonio monolitico come schermi termici e barriere strutturali contro il fenomeno del thermal runaway.
La ricerca futura esplora inoltre matrici termoindurenti a base bio (resine formulate a partire da scarti agricoli regionali e oli vegetali) e sistemi nanocompositi arricchiti con nanotubi di carbonio (CNT) e grafene per migliorare la conduttività elettrica della struttura, aprendo le porte a scocche multifunzionali capaci di fungere da sensori distribuiti di deformazione (self-sensing structural health monitoring).
7. Quadro di Sintesi dei Parametri Ingegneristici e Dati Chiave
A beneficio di studenti, ingegneri e ricercatori, la tabella seguente riassume i parametri fisici, reologici e meccanici fondamentali che caratterizzano i materiali e i processi CFRP sviluppati e impiegati a Sant'Agata Bolognese:
Takeaway Box: L'Eccellenza Ingegneristica di Sant'Agata Bolognese in Sintesi
[!IMPORTANT]
PUNTI CARDINE DELL'ANALISI STRUTTURALE & INDUSTRIALE
- Scienza dei Materiali Distintiva: La combinazione tra nastri unidirezionali pre-impregnati ad alto modulo per i percorsi di carico primari e la tecnologia proprietaria Forged Composites® (fibre corte stocastiche compresse a $100\,\text{bar}$ in cicli di 3 minuti) risolve simultaneamente le esigenze di rigidezza, complessità tridimensionale e velocità industriale.
- Controllo Termofluidodinamico dei Processi: L'ottimizzazione dell'infusione RTM-Lambo mediante l'equazione di Darcy anisotropa e la modellazione cinetica di Kamal-Sourour in autoclave azzerano i picchi esotermici e compensano il fenomeno distorsivo dello spring-in, garantendo temperature di transizione vetrosa $T_g > 180^\circ\text{C}$.
- Prestazioni Meccaniche e Sicurezza all'Impatto: L'architettura Monofuselage raggiunge $40.000\,\text{Nm/grado}$ di rigidezza torsionale. Sotto crash test, l'assorbitore anteriore in carbonio dissipa energia per sminuzzamento progressivo (progressive crushing) con un assorbimento specifico di $70-80\,\text{kJ/kg}$, verificato numericamente tramite i criteri di danno di Tsai-Wu e Hashin.
- Fabbrica Digitale e Sostenibilità a Bologna: L'ecosistema Manifattura 4.0 coniuga controlli non distruttivi micro-tomografici 3D ad altissima risoluzione ($<20\,\mu\text{m}$), nesting laser predittivo e il recupero virtuoso delle fibre di carbonio per pirolisi (rCF), inserendo l'eccellenza di Sant'Agata Bolognese al centro della transizione ecologica ed economica promossa dalla Regione Emilia-Romagna e dal polo accademico dell'Università di Bologna.