Stabilimento Felsineo Di Zola Predosa: L'Ingegneria Agroalimentare Tra Macinatura Meccanica 4.0, Termocinetica Di Cottura in Stufe Ad Aria Secca E Tracciabilità Blockchain
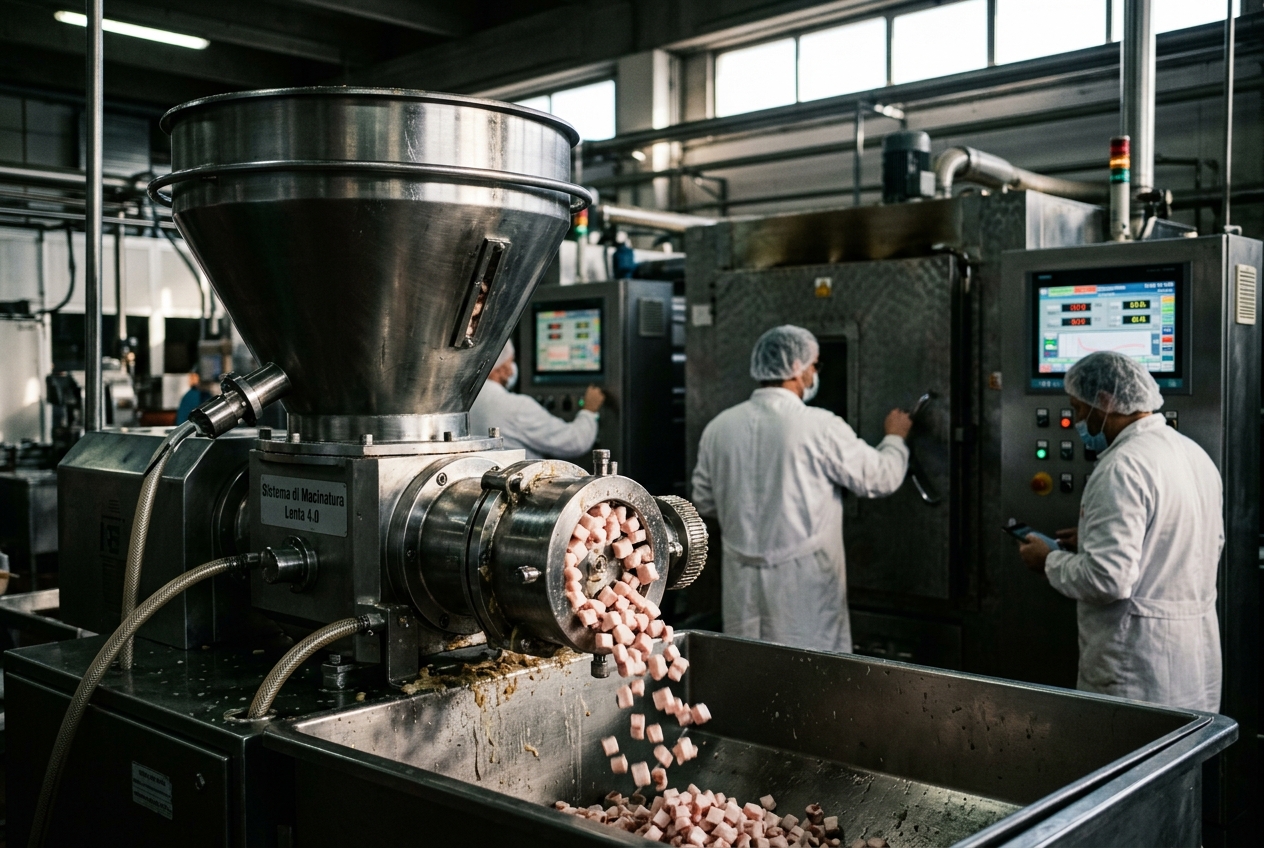
INTRODUZIONE | La convergenza tra scienza della materia soffice e manifattura avanzata
Nel cuore della Food Valley emiliana, a pochi chilometri dal capoluogo felsineo, il distretto industriale di Zola Predosa ospita uno dei poli di ingegneria alimentare più avanzati d'Europa. Lo stabilimento del Gruppo Felsineo, punto di riferimento nella produzione della celebre Mortadella Bologna IGP, rappresenta un caso studio paradigmatico in cui la secolare tradizione gastronomica bolognese si trasforma in un processo continuo di bioingegneria dei polimeri edili, termodinamica applicata e meccatronica cyberfisica.
La mortadella non è un semplice salume cotto insaccato: dal punto di vista chimico-fisico costituisce una delle più complesse e delicate emulsioni proteina-lipidi-acqua della tecnologia alimentare industriale. Ottenere un prodotto che conservi la caratteristica setosità al palato, un'elasticità strutturale indeformabile al taglio e una stabilità lipidica impeccabile richiede un controllo micrometrico delle variabili reologiche, termocinetiche e fluidodinamiche lungo l'intera catena del valore.
+---------------------------------------------------------------------------------------------------+
|                         ARCHITETTURA INTEGRATA DI PROCESSO FELSINEO                              |
+---------------------------------------------------------------------------------------------------+
|  [Sezione 1: Reologia a Freddo]                                                                   |
|  Carne Suina Fresca Selezionata -> Brevetto di Macinatura Lenta -> Solubilizzazione Miosina/Actina|
|                                                                                                   |
|  [Sezione 2: Deaerazione & Insacco]                                                               |
|  Pompe a Vuoto Continuo -> Estrazione Microbolle O2 -> Emulsione Compatta -> Involucro Igienico    |
|                                                                                                   |
|  [Sezione 3: Termocinetica & Stufe ad Aria Secca]                                                 |
|  Convezione Forzata Modulata -> Gradiente Radiale -> 70 °C al Cuore -> Reticolo Gel Indotto       |
|                                                                                                   |
|  [Sezione 4: Logistica & Intralogistica Robotica]                                                 |
|  Docciatura Nebulizzata -> Navette LGV/AGV -> Magazzino Automatico Autoportante (0-4 °C)          |
|                                                                                                   |
|  [Sezione 5: Cyber-Physical Layer & Sostenibilità]                                                |
|  Sensori IoT di Linea -> Validazione Smart Contracts (Blockchain) -> Recupero Termico / B Corp   |
+---------------------------------------------------------------------------------------------------+
L'evoluzione dello stabilimento di Zola Predosa, raccontata costantemente dalle cronache economiche regionali de Il Resto del Carlino - Bologna e BolognaToday, incarna il salto paradigmatico dall'empirismo artigianale all'Industria 5.0, coniugando brevetti di macinatura criogenica, magazzini automatici a trasloelevatori e certificazione distribuita su registri blockchain.
1. Microstruttura Molecolare e Reologia dell'Emulsione Proteina-Lipidi
La produzione della Mortadella Bologna IGP risponde a precisi vincoli chimico-fisici determinati dalla natura delle fibre muscolari suine e dal loro comportamento di fronte alle sollecitazioni meccaniche e termiche. A differenza delle emulsioni liquide bifasiche (olio in acqua), l'impasto fine della mortadella si configura come una sospensione colloidale multifasica complessa, in cui particelle lipidiche microscopiche e globuli di grasso emulsionato sono dispersi all'interno di una matrice acquosa viscosa, stabilizzata da un film interfacciale di proteine solubilizzate.
1.1 Solubilizzazione e Denaturazione delle Proteine Miofibrillari
Le proteine del muscolo scheletrico suino si dividono in tre classi principali: - Proteine sarcoplasmatiche (~30-35%, idrosolubili, quali mioglobina ed enzimi glicolitici). - Proteine miofibrillari (~55-65%, solubili in soluzioni saline ad alta forza ionica: miosina, actina, tropomiosina e troponina). - Proteine dello stroma (~5-10%, insolubili, prevalentemente collagene ed elastina).
Ai fini della stabilità dell'emulsione fine della mortadella, le macromolecole cardine sono la miosina e il complesso actomiosinico. La molecola di miosina possiede una caratteristica struttura asimmetrica a doppio filamento allungato con una coda filamentosa idrofobica (meromiosina leggera, LMM) e due teste globulari anfifiliche (meromiosina pesante, HMM).
In fase di macinatura e impastamento, l'aggiunta controllata di cloruro di sodio ($\text{NaCl}$ tra il $1,8\%$ e il $2,2\%$ in peso) innalza la forza ionica del mezzo acquoso ($I > 0,5$), provocando la schermatura delle cariche elettrostatiche e la repulsione tra i filamenti spessi del sarcomero. Questo fenomeno comporta: 1. L'estrazione e la solubilizzazione molecolare della miosina nella fase acquosa libera. 2. L'aumento esponenziale della Capacità di Ritenzione Idrica (Water Holding Capacity, WHC), per effetto della distensione sterica delle catene polipeptidiche che intrappolano le molecole dipolari d'acqua mediante ponti a idrogeno. 3. La migrazione della miosina all'interfaccia olio-acqua: le regioni idrofobiche della coda si legano alla superficie dei microglobuli lipidici scissi durante la triturazione, mentre le teste polari idrofile si orientano verso la fase acquosa esterna, formando una corona protettiva contro la coalescenza spontanea.
1.2 Il Brevetto di Macinatura Lenta a Freddo e il Controllo dello Shear Stress
Nei tradizionali processi industriali ad alta velocità (cutter standard a 3.000-5.000 rpm), l'attrito meccanico tra le lame e la massa carnea genera elevati gradienti di velocità di taglio ($\dot{\gamma}$) e un incremento termico repentino per dissipazione viscosa ($\Delta T \propto \mu \dot{\gamma}^2$). Se la temperatura della massa supera la soglia critica di $12\text{--}14\,^\circ\text{C}$ durante la fase di riduzione volumetrica, si verifica una denaturazione termica precoce e irreversibile delle teste globulari della miosina prima dell'insacco. Tale evento distrugge le proprietà tensioattive del film proteico, innescando la separazione di fase e l'ossidazione precoce dei lipidi insaturi.
Per superare questo collo di bottiglia termo-meccanico, Felsineo ha sviluppato e brevettato un innovativo impianto di macinatura lenta a temperature controllate (prossime a $0\text{--}2\,^\circ\text{C}$). Il sistema opera secondo un principio di taglio progressivo e volumetrico a bassissimo numero di giri, impiegando gruppi di macinazione a trafile multiple sincronizzate con lame auto-raffreddate: - Uso esclusivo di carne fresca non congelata: l'assenza di microcristalli di ghiaccio pregressi preserva le membrane sarcolari e l'integrità strutturale quaternaria della miosina. - Minimizzazione dello sforzo di taglio ($\tau = \mu \frac{\partial u}{\partial y}$): i globuli di grasso e i lardelli (cubetti di grasso di gola ad alto punto di fusione) mantengono contorni netti senza subire sbavature colloidali (fat smearing), che comprometterebbero la cinetica di adesione tra lardello e pasta magra. - Stabilità reologica pre-cottura: l'impasto esibisce un comportamento pseudoplastico non-newtoniano (tissotropico), con un modulo elastico di conservazione $G'$ nettamente superiore al modulo di dissipazione viscosa $G''$, garanzia di un'eccellente viscoelasticità strutturale.
2. Fluidodinamica e Termocinetica delle Stufe di Cottura ad Aria Calda Secca
La fase di cottura rappresenta la trasformazione termochimica fondamentale nella produzione della Mortadella Bologna IGP. All'interno dello stabilimento di Zola Predosa, questa operazione è affidata a una batteria di stufe statiche a circolazione forzata d'aria calda secca, progettate per garantire l'uniformità termica su insaccati di masse variabili (da pezzature standard di $500\,\text{g}$ fino a giganti monumentali superiori ai $100\,\text{kg}$).
2.1 Modellazione del Trasferimento di Calore e Numeri Adimensionali
Il trasferimento termico all'interno della camera di cottura avviene per convezione forzata tra il flusso aerodinamico e la superficie dell'involucro (vescica naturale o involucro sintetico semipermeabile), seguito da conduzione pura in coordinate cilindriche unidirezionali transienti verso il cuore del prodotto.
Il fenomeno è governato dall'equazione di Fourier per la conduzione transiente:
$$\rho c_p \frac{\partial T}{\partial t} = \frac{1}{r} \frac{\partial}{\partial r} \left( k r \frac{\partial T}{\partial r} \right) + \dot{q}_{gen}$$
Dove: - $\rho$ è la densità apparente della mortadella ($\approx 1050\,\text{kg/m}^3$). - $c_p$ è il calore specifico medio ($\approx 3,2\,\text{kJ/(kg}\cdot\text{K)}$). - $k$ è la conducibilità termica della matrice mista proteina-lipidi ($\approx 0,42\,\text{W/(m}\cdot\text{K)}$). - $\dot{q}_{gen}$ rappresenta il termine di rilascio entalpico associato alle reazioni di denaturazione proteica (trascurabile ai fini del bilancio globale macroscopico).
La relazione tra la resistenza termica interna (conduzione) e la resistenza termica superficiale convettiva è espressa dal Numero di Biot ($Bi$):
$$Bi = \frac{h \cdot R}{k}$$
Nel caso della mortadella di grande calibro ($R > 0,1\,\text{m}$), $Bi \gg 0,1$, indicando che il processo è strettamente controllato dalla resistenza interna alla conduzione. Di conseguenza, incrementare eccessivamente la temperatura dell'aria calda o il coefficiente convettivo $h$ mediante turbolenze aerodinamiche violente comporterebbe un gradiente termico superficiale troppo ripido ($\nabla T_{radiale}$ elevato), portando alla combustione o alla rottura dell'emulsione superficiale molto prima che il cuore raggiunga i livelli di pastorizzazione.
2.2 Termocinetica di Gelificazione e Prevenzione della Sineresi
La rampa termica delle stufe Felsineo è gestita da algoritmi a logica programmabile (PLC) che modulano la temperatura dell'aria tra $68\,^\circ\text{C}$ e $85\,^\circ\text{C}$ in funzione del profilo transitorio rilevato da sonde termometriche multipunto a resistenza ($\text{Pt100}$) inserite nei campioni pilota di ciascun carrello.
La cinetica di transizione conformazionale delle proteine miofibrillari segue tappe biofisiche precise: 1. $40\text{--}50\,^\circ\text{C}$: Dispiegamento iniziale (unfolding) delle eliche alfa della meromiosina e transizione di fase sol-gel. Le teste globulari idrofobiche esposte si associano formando oligomeri e aggregati lineari. 2. $55\text{--}62\,^\circ\text{C}$: Reticolazione tridimensionale (cross-linking) irreversibile con formazione di legami disolfuro ($\text{-S-S-}$), interazioni idrofobiche e legami elettrostatici. L'acqua libera viene intrappolata stabilmente nelle maglie del reticolo nanometrico. 3. $65\text{--}70\,^\circ\text{C}$: Denaturazione finale dell'actina, completamento della matrice rigida e denaturazione della mioglobina, che determina la tipica colorazione rosea uniforme e stabile.
+---------------------------------------------------------------------------------------------------+
|               PARAMETRI CRITICI DI CONTROLLO TERMO-FLUIDODINAMICO NELLE STUFE                     |
+--------------------------+-----------------------+------------------------------------------------+
| Parametro Fisico         | Valore Operativo      | Obiettivo Tecnologico                          |
+--------------------------+-----------------------+------------------------------------------------+
| Temperatura Aria Stufa   | 68 °C - 85 °C         | Riscaldamento progressivo a basso gradiente    |
| Umidità Relativa (UR)    | 15% - 25% (Aria Secca)| Essiccazione superficiale & adesione involucro |
| Velocità Vettore Aria    | 1,2 - 2,5 m/s         | Scambio convettivo laminare uniforme           |
| Temp. Target al Cuore    | 70,0 °C - 71,5 °C     | Pastorizzazione e abbattimento Enterobatteri   |
| Tempo di Residenza       | 12 - 28 ore (in base  | Sviluppo aroma, reticolazione tridimensionale  |
|                          | al calibro geometrico)| e compattazione elastica del reticolo          |
+--------------------------+-----------------------+------------------------------------------------+
Il raggiungimento rigoroso e omogeneo dei $70\,^\circ\text{C}$ al cuore geometrico assicura l'inattivazione degli enzimi proteolitici endogeni, la devitalizzazione della flora microbica patogena vegetativa (garantendo la piena conformità ai parametri igienico-sanitari comunitari) ed evita due gravissimi difetti di tessitura: - La coalescenza lipidica (rottura dell'emulsione): se il film di miosina collassa prima della gelificazione completa, i microglobuli di grasso si fondono formando sacche di unto visibili sotto la cotenna. - La sineresi proteica: un surriscaldamento locale ($T > 75\,^\circ\text{C}$) contrae eccessivamente le maglie del gel proteico, provocando l'espulsione forzata della frazione acquosa (perdita di succosità e decadimento delle rese di lavorazione).
2.3 Termocinetica della Docciatura e Condizionamento Termico
Appena terminata la fase di cottura, la mortadella non può essere esposta all'ambiente a temperatura ambiente: un raffreddamento per convezione naturale provocherebbe un'evaporazione incontrollata dell'umidità superficiale e il raggrinzimento meccanico dell'involucro.
Le stufe Felsineo integrano un sistema automatico di docciatura ad acqua nebulizzata a circuito chiuso ($T_{H2O} \approx 10\text{--}12\,^\circ\text{C}$). L'elevato calore latente di evaporazione e l'alto coefficiente convettivo dell'acqua asportano rapidamente l'eccesso entalpico dagli strati superficiali, arrestando i processi termici e inducendo una contrazione isostatica del film naturale che si distende uniformemente sul cilindro. Successivamente, le unità passano in celle di stabilizzazione termica a ventilazione laminare deumidificata ($0\text{--}2\,^\circ\text{C}$) fino al completo raggiungimento dell'equilibrio statico.
3. Automazione Cyberfisica di Fabbrica e Logistica di Stoccaggio Refrigerato
L'ingegneria di processo dello stabilimento Felsineo di Zola Predosa integra un impianto meccatronico a ciclo continuo che annulla le interruzioni di flusso e minimizza la manipolazione umana, garantendo standard asettici e continuità qualitativa.
3.1 Insacco Continuo Sottovuoto e Deaerazione Micrometrica
Uno dei punti di vulnerabilità chimica ed estetica nei salumi cotti è la presenza di microbolle d'aria nell'impasto. L'ossigeno disciolto innesca reazioni di foto-ossidazione della mioglobina nitrosata (formazione di metamioglobina grigio-verdastra) e genera microcavità reologiche che indeboliscono la coesione strutturale dell'affettato.
Nello stabilimento di Zola Predosa, le linee di dosaggio utilizzano insaccatrici continue a doppia vite eccentrica sottovuoto ad alta pressione. La tramoggia di alimentazione opera a depressioni elevate ($P_{abs} < 20\,\text{mbar}$): - L'impasto viene progressivamente trafilato in strati sottili all'interno della camera a vuoto, provocando la rottura meccanica e l'espulsione delle microbolle d'aria occluse. - Il sistema volumetrico a vite senza fine convoglia l'emulsione verso l'ugello di estrusione senza imprimere forze di taglio distruttive (gentle handling). - Sistemi di clippatura e legatura meccatronica chiudono ermeticamente l'involucro con tensioni controllate mediante servomotori brushless, garantendo una densità volumetrica costante lungo tutto l'asse longitudinale.
3.2 Movimentazione Autonoma con Navette AGV/LGV
Il trasporto dei telai porta-mortadella dalle stazioni di insacco alle stufe di cottura, e successivamente alle cabine di docciatura e raffreddamento, è interamente gestito da una flotta di veicoli a guida laser automatizzata (LGV - Laser Guided Vehicles).
Questi robot mobili intelligenti navigano all'interno delle campate dello stabilimento calcolando la propria posizione millimetrica tramite triangolazione laser su riflettori prismatici disposti sulle pareti perimetrali: - Comunicazione costante in standard Wi-Fi industriale con il sistema centrale di controllo MES (Manufacturing Execution System). - Gestione dinamica delle priorità logistiche per prevenire soste prolungate del prodotto crudo a temperatura ambiente, garantendo il rispetto rigoroso della catena del freddo ($\Delta t < 5\,\text{min}$ tra insacco e ingresso in stufa). - Riconoscimento ottico dei carrelli mediante tag RFID e codici DataMatrix per impedire errori di instradamento termico.
3.3 Il Magazzino Automatico Autoportante Climatizzato
Al termine del ciclo termico e dell'ispezione ponderale, le unità confluiscono nel magazzino automatico autoportante a temperatura controllata ($0\text{--}4\,^\circ\text{C}$).
Caratteristiche ingegneristiche dell'infrastruttura di stoccaggio: - Struttura Autoportante: la scaffalatura metallica in acciaio zincato ad alta resistenza sostiene direttamente le pareti perimetrali e la copertura, costituite da pannelli sandwich in poliisocianurato (PIR) a giunto continuo ad altissimo isolamento termico ($U < 0,18\,\text{W/(m}^2\cdot\text{K)}$). - Trasloelevatori Bi-colonna ad Alte Prestazioni: macchine operanti lungo corsie longitudinali su rotaia con velocità di traslazione fino a $4\,\text{m/s}$ e accelerazioni controllate via inverter a recupero di energia in frenata. Dotati di forcole telescopiche a doppia profondità per la presa asettica dei pallet. - Fluidodinamica Ambientale di Corsia: l'immissione dell'aria fredda deumidificata avviene tramite canalizzazioni microforate tessili posizionate lungo la sommità della struttura. I flussi discendenti laminari impediscono la stratificazione termica, mantenendo un gradiente $\Delta T < 0,5\,^\circ\text{C}$ tra il livello terra e la sommità del magazzino a $25\,\text{metri}$ di quota. - Logica di Gestione WMS (Warehouse Management System): allocazione dinamica dei vani secondo principi FIFO (First-In, First-Out) combinati con matrici di maturazione chimica e ordini di spedizione alle linee di affettamento in cleanroom di classe ISO 7.
4. Digitalizzazione di Filiera su Registri Blockchain e Tracciabilità IGP
La tutela della denominazione d'origine e la conformità al severo Disciplinare approvato dal Consorzio Tutela Mortadella Bologna IGP e dal Ministero dell'Agricoltura richiedono un livello di certificazione analitica che non ammette falle documentali. Felsineo ha superato i limiti dei database relazionali centralizzati implementando un'architettura decentralizzata basata su tecnologia blockchain e registri distribuiti (DLT) in collaborazione con partner tecnologici di eccellenza.
4.1 Notarizzazione Crittografica e Smart Contracts di Conformità
Il sistema acquisisce in tempo reale i parametri operativi dalle linee meccatroniche tramite protocolli industriali standardizzati (OPC-UA e MQTT) e li aggrega su nodi Edge Computing. Periodicamente, le metriche chiave di produzione vengono impacchettate e notarizzate su un'infrastruttura blockchain crittograficamente immutabile:
- Genealogia delle Materie Prime: certificazione dell'origine dei tagli anatomici (esclusivamente spalle suine disossate e mondate, grasso di gola di prima qualità per i lardelli, trippini suini preparati secondo disciplinare). Vengono registrati gli estremi sanitari dei macelli autorizzati e i certificati genetici del circuito tutelato.
- Curve di Cottura Certificate: la curva termica registrata da ciascuna sonda di cottura viene validata da uno Smart Contract. Se e solo se il valore termico del cuore ha superato i $70,0\,^\circ\text{C}$ per il tempo di sosta calcolato dall'algoritmo di letalità termica ($F_0$), lo smart contract rilascia il token di conformità igienico-sanitaria.
- Analisi Reologiche e di Laboratorio: notarizzazione automatica dei referti analitici (percentuale di proteine min. $13,5\%$, rapporto acqua/proteine max. $4,10$, rapporto grasso/proteine max. $2,00$, assenza assoluta di polifosfati aggiunti, caseinati o farine vegetali aggiunte).
4.2 L'Interfaccia Consumatore: QR Code Univoco e Identità Digitale del Prodotto
Sulle linee di confezionamento finale (sia per i formati interi destinati al banco gastronomia, sia per le vaschette di preaffettato in atmosfera protettiva $\text{MAP}$ con miscele $\text{N}_2/\text{CO}_2$), stampanti a getto d'inchiostro termico ad alta risoluzione applicano un codice QR dinamico serializzato.
Inquadrando il codice con uno smartphone, il consumatore accede direttamente alla "carta d'identità digitale" del singolo lotto: - Mappa interattiva della filiera agricola di provenienza. - Timestamp esatto delle fasi di macinatura brevettata a freddo e cottura. - Dati ambientali ed energetici associati a quello specifico ciclo di produzione. - Garanzia di non contraffazione del sigillo del Consorzio di Tutela.
5. Revamping Impiantistico, Industria 5.0 e Transizione Ecologica
L'evoluzione dello stabilimento di Zola Predosa incarna la transizione dai principi di sola efficienza quantitativa dell'Industria 4.0 a quelli olistici di Industria 5.0, promossi dall'Unione Europea, che mettono al centro la sostenibilità ecologica, l'economia circolare e l'ergonomia dell'operatore umano.
5.1 Efficienza Energetica e Cascami Termici a Circuito Chiuso
La cottura e la refrigerazione industriale sono processi termodinamicamente opposti ed energivori. Il revamping energetico dello stabilimento Felsineo ha integrato un sistema di cogenerazione e recupero termico integrato: - Recupero Calore Fumi di Cottura: i fumi esausti delle stufe passano attraverso scambiatori di calore gas-liquido in acciaio inossidabile austenitico AISI 316L. L'energia termica recuperata preriscalda l'acqua di processo per le centrali termiche. - Desurriscaldatori dei Gruppi Frigoriferi ad Ammoniaca ($\text{NH}_3$): l'ammoniaca naturale impiegata come fluido refrigerante a potenziale di riscaldamento globale nullo ($\text{GWP} = 0$) cede calore durante la fase di compressione; tale energia viene intercettata per produrre acqua calda sanitaria a $60\text{--}65\,^\circ\text{C}$ utilizzata per le operazioni quotidiane di lavaggio e sanificazione. - Autoproduzione Solare: le coperture del magazzino autoportante e dei fabbricati produttivi integrano parchi fotovoltaici che coprono una quota sostanziale dei carichi elettrici di picco delle linee di confezionamento e condizionamento.
5.2 Ottimizzazione dell'Impronta Idrica (Water Footprint) e Sistemi CIP
La sanificazione nell'industria alimentare ad alta densità lipidica richiede tradizionalmente ingenti volumi d'acqua ad alta temperatura. L'implementazione di sistemi CIP (Clean-In-Place) automatizzati multi-stadio controllati da conduttimetri e turbidimetri digitali ha consentito di: - Ottimizzare il dosaggio dei detergenti alcalini ed enzimatici. - Riutilizzare le acque di risciacquo finale non contaminate per i pre-lavaggi delle baie di carico. - Ridurre l'impronta idrica globale (Water Footprint) di stabilimento di oltre il $20\%$ per tonnellata di prodotto finito.
5.3 Eco-Packaging e Governance B Corp
In coerenza con la qualifica di Società Benefit e la certificazione internazionale B Corp, Felsineo ha ripensato l'ingegneria dei materiali di confezionamento. La classica vaschetta multistrato in poliaccoppiato non riciclabile ($\text{PET/PE/EVOH}$) è stata progressivamente sostituita da: - Vaschette monomateriale in $\text{PET}$ riciclabile o $\text{PP}$, facilmente separabili nei flussi di raccolta differenziata urbana. - Linee con supporti in carta certificata $\text{FSC}$ pelabile ad alta barriera, riducendo l'utilizzo di polimeri fossili vergini fino al $70\%$.
6. Il Contesto Metropolitano di Bologna, l'Impatto Socio-Economico e le Voci del Territorio
La presenza e l'espansione tecnologica di Felsineo a Zola Predosa non sono slegate dal contesto metropolitano bolognese, ma ne costituiscono uno dei pilastri identitari ed economici più solidi. La provincia di Bologna vanta una concentrazione unica al mondo di competenze meccatroniche (la Packaging Valley emiliana) e agroalimentari, come periodicamente documentato dai canali di sviluppo regionale di Regione Emilia-Romagna - Settore Agricoltura e dall'agenzia di stampa ANSA Emilia-Romagna.
6.1 L'Integrazione nella "Packaging Valley" Bolognese
Il successo dell'automazione di Zola Predosa deriva dalla strettissima simbiosi geografica con il distretto delle macchine automatiche di Bologna (leader mondiale con colossi del packaging e dell'automazione robotica). I macchinari di confezionamento, i robot cartesiani di fine linea e le stazioni di etichettatura su registri distribuiti sono frutto di co-progettazione con i fornitori meccatronici della città metropolitana, realizzando una filiera corta dell'innovazione tecnologica ad alto valore aggiunto.
Questo ecosistema alimenta un indotto occupazionale altamente specializzato: operai meccatronici, ingegneri alimentari, data scientist e specialisti di Quality Assurance, promuovendo percorsi di formazione continua in sinergia con l'Università di Bologna (Alma Mater Studiorum) e gli Istituti Tecnici Superiori (ITS) agroalimentari regionali.
6.2 Voci e Prospettive del Territorio
L'impatto della modernizzazione industriale emerge chiaramente nelle dichiarazioni degli attori istituzionali e d'impresa:
"L'innovazione nella salumeria storica non significa snaturare la tradizione, ma dotarla degli strumenti scientifici per garantire purezza, digeribilità e trasparenza totale al consumatore moderno. Il nostro brevetto di macinatura lenta e l'adozione della blockchain rappresentano la naturale evoluzione del patrimonio gastronomico bolognese nel ventunesimo secolo."
— Emanuela Raimondi, Amministratore Delegato del Gruppo Felsineo (estratto da interviste di settore e cronache economiche regionali).
Dalle relazioni periodiche del Consorzio Tutela Mortadella Bologna IGP traspare un analogo entusiasmo per l'integrazione di sistemi di controllo cyberfisici:
"La Mortadella Bologna IGP è un'icona globale dell'Emilia-Romagna. L'impegno degli stabilimenti di riferimento come Felsineo nell'introdurre tracciabilità su registri decentralizzati e stufe a controllo di precisione dimostra come la salvaguardia del Disciplinare trovi nella tecnologia più avanzata il suo miglior alleato, tutelando il consumatore contro ogni tentativo di contraffazione o svilimento qualitativo."
Anche le istituzioni civiche, attraverso le iniziative promosse dalla Città Metropolitana di Bologna e dal Comune di Zola Predosa — celebre per ospitare la kermesse internazionale "Mortadella, Please" —, sottolineano come l'evoluzione green dello stabilimento rappresenti un modello di convivenza virtuosa tra grande industria e tutela del tessuto residenziale e collinare pedemontano.
7. Punti Chiave e Prospettive Future: Verso l'AI Predittiva di Linea
La traiettoria di sviluppo dello stabilimento di Zola Predosa è orientata verso le frontiere dell'intelligenza artificiale predittiva applicata alla reologia di linea: 1. Analisi Spettrofotometrica NIR (Near-InfraRed) in Linea: integrazione di sensori ottici a infrarossi direttamente sui flussi di carne fresca macinata, capaci di calcolare istantaneamente le percentuali di umidità, proteine e profilo lipidico per compensare in tempo reale le ricette di impasto. 2. Modellazione Digitale Predittiva (Digital Twin): simulazione CFD (Computational Fluid Dynamics) in tempo reale dei flussi d'aria nelle stufe, consentendo di adattare dinamicamente le rampe termiche alle variazioni microclimatiche stagionali e alle differenti densità di carico dei telai. 3. Economia Circolare e Proteine Alternative: l'esperienza maturata nella tecnologia delle emulsioni proteiche ha consentito al Gruppo di sviluppare con successo anche linee di affettati plant-based a base di legumi e cereali (FelsineoVeg), diversificando la produzione verso nuovi paradigmi nutrizionali sostenibili senza rinunciare al rigore reologico della lavorazione.
8. Scheda Analitica di Sintesi (Takeaway Box)
+---------------------------------------------------------------------------------------------------+
|               SCHEDA TECNICA DI SINTESI: INGEGNERIA DI PROCESSO FELSINEO                           |
+---------------------------------------------------------------------------------------------------+
| AMBITO                  | SPECIFICA TECNOLOGICA              | RISULTATO CHIMICO-OPERATIVO        |
+-------------------------+------------------------------------+------------------------------------+
| 1. Reologia & Macinatura| Brevetto proprietario di taglio    | Assenza di surriscaldamento        |
|                         | volumetrico lento a T < 2 °C;      | meccanico; preservazione della     |
|                         | carni 100% fresche non congelate.  | conformazione della miosina; zero  |
|                         |                                    | sbavatura dei lardelli di gola.    |
+-------------------------+------------------------------------+------------------------------------+
| 2. Cottura Convettiva   | Stufe ad aria calda secca ventilata| Numero di Biot Bi >> 1; gradiente  |
|                         | (68-85 °C) con sonde Pt100 a cuore;| termico controllato; pastorizza-   |
|                         | docciatura rapida nebulizzata.     | zione uniforme a 70 °C; preven-    |
|                         |                                    | zione di sineresi e rotture emuls. |
+-------------------------+------------------------------------+------------------------------------+
| 3. Automazione Fabbrica | Insaccatrici continue con vuoto    | Eliminazione microbolle d'aria;    |
|                         | < 20 mbar; navette laser LGV/AGV;  | flusso asettico senza colli di     |
|                         | magazzino autoportante (0-4 °C).   | bottiglia; perfetta logica FIFO.   |
+-------------------------+------------------------------------+------------------------------------+
| 4. Tracciabilità Crypto | Architettura su registri DLT /     | Notarizzazione immutabile di curve |
|                         | Blockchain con Smart Contracts e   | termiche e tagli IGP; contrasto    |
|                         | QR Code dinamico per vaschetta.    | all'Italian Sounding; trasparenza. |
+-------------------------+------------------------------------+------------------------------------+
| 5. Impatto Ecologico &  | Recupero calore cascami fumi/NH3;  | -28% metano riscaldamento acque;   |
|    Sostenibilità 5.0    | impianto fotovoltaico; packaging   | conformità B Corp; riduzione       |
|                         | monomateriale in PET/PP riciclabile| Water Footprint e Scope 1/2.       |
+-------------------------+------------------------------------+------------------------------------+
Fonti e Riferimenti Istituzionali Consultabili
- Consorzio Tutela Mortadella Bologna IGP — Disciplinare di produzione e parametri di conformità chimico-fisica.
- Gruppo Felsineo — Sostenibilità e Innovazione — Rapporti di impatto B Corp e innovazioni di filiera a Zola Predosa.
- Il Resto del Carlino - Bologna — Cronache economico-industriali del distretto meccatronico e agroalimentare.
- BolognaToday — Notizie e aggiornamenti sul tessuto produttivo e metropolitano bolognese.
- Regione Emilia-Romagna - Settore Agricoltura — Politiche di valorizzazione DOP/IGP e transizione energetica agroindustriale.
- ANSA Emilia-Romagna — Notiziario economico e sviluppi dell'innovazione tecnologica regionale.
- Città Metropolitana di Bologna — Progetti di sviluppo territoriale, lavoro e transizione sostenibile.