Stabilimento Fabbri 1905 Di Bologna: L'Ingegneria Agroalimentare Tra Canditura Osmotica Sottovuoto, Reologia Degli Sciroppi E Confezionamento Asettico
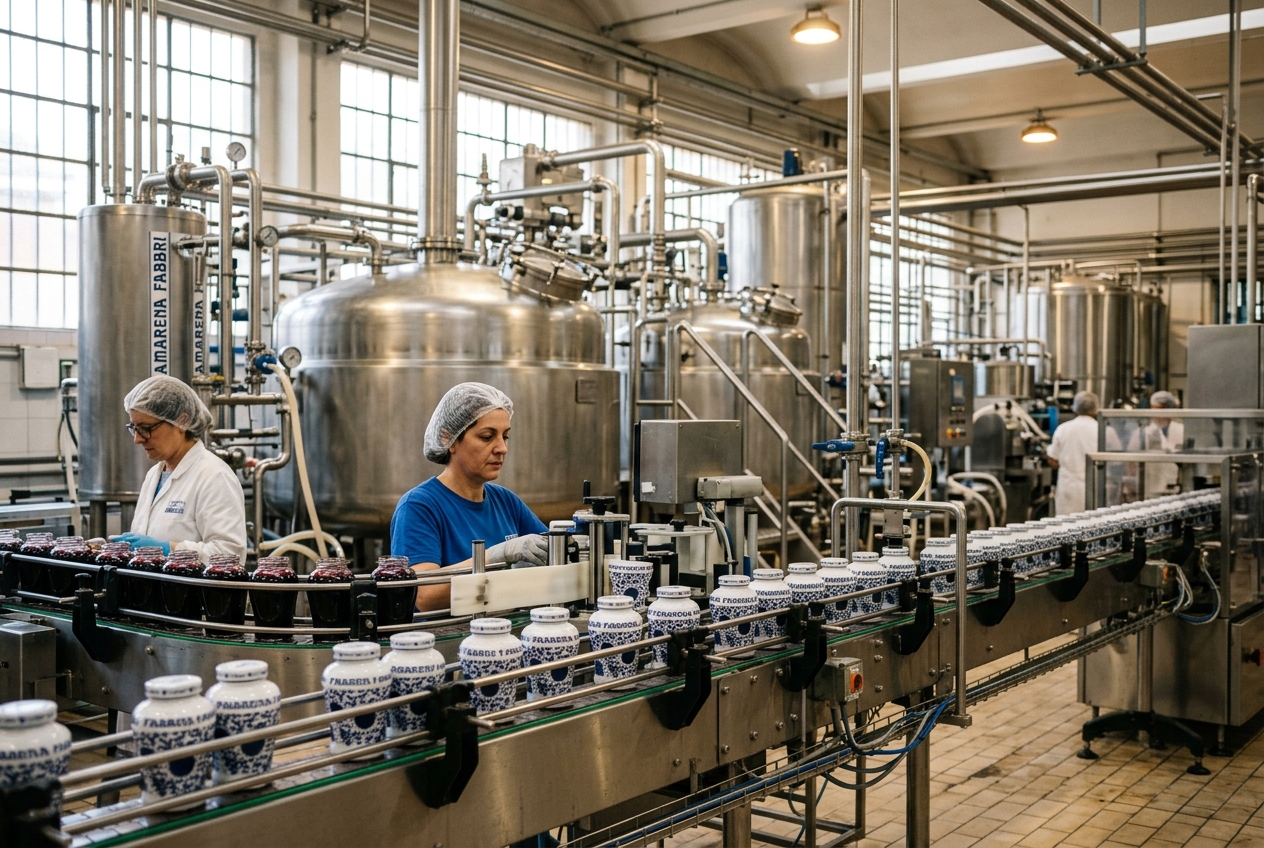
BOLOGNA — Percorrendo la via Emilia Ponente verso la periferia occidentale del capoluogo emiliano, il profilo urbano si trasforma nel punto di convergenza più denso al mondo tra meccatronica d'eccellenza, ingegneria di processo e cultura gastronomica. A poche centinaia di metri dai banchi di prova della Ducati Motor Holding e dai laboratori di automazione avanzata del packaging bolognese, sorge lo storico stabilimento di Fabbri 1905. Dietro le facciate impreziosite da recenti interventi di rigenerazione urbana e street art ecologica, non opera una semplice fabbrica dolciaria, bensì un complesso ecosistema di ingegneria chimica, termodinamica applicata e automazione industriale 4.0.
Qui, da oltre un secolo, la celebre Amarena e le basi composte per la gelateria, la pasticceria e la mixology internazionale vengono prodotte trasformando principi fisici avanzati in processi continui ad altissima riproducibilità. In una regione che ha fatto della sintesi tra manifattura e agroalimentare il proprio marchio distintivo — sostenuta dalle politiche industriali della Regione Emilia-Romagna e dalla ricerca dell'Alma Mater Studiorum - Università di Bologna —, l'impianto di Borgo Panigale rappresenta un caso studio esemplare di come la chimica dei colloidi, la cinetica diffusiva e la robotica asettica possano elevare una ricetta della tradizione a paradigma mondiale del Made in Italy.
1. Evoluzione industriale e contesto territoriale: radici centenarie e vocazione meccatronica
Le origini dell'impresa risalgono al 1905, quando Gennaro Fabbri rilevò una vecchia drogheria con tinaia a Portomaggiore, nel Ferrarese, fondando la Premiata Distilleria G. Fabbri. La visione imprenditoriale del fondatore colse tempestivamente la transizione epocale dai distillati ai semilavorati dolciari e agli sciroppi di frutta. Nel primo dopoguerra, tra il 1914 e il 1920, l'attività trasferì il proprio baricentro operativo a Bologna, insediandosi nello stabilimento di Borgo Panigale, lungo l'asse strategico della via Emilia.
+---------------------------------------------------------------------------------+
|               EVOLUZIONE STORICO-INDUSTRIALE DI FABBRI 1905                     |
+---------------------------------------------------------------------------------+
|  1905: Fondazione a Portomaggiore (FE) come distilleria e drogheria             |
|    |                                                                            |
|  1915: Rachele Buriani crea la ricetta originale della "Marena con frutto"      |
|    |                                                                            |
|  1920: Trasferimento dello stabilimento produttivo a Borgo Panigale (Bologna)   |
|    |                                                                            |
|  1928: Riccardo Gatti (Faenza) realizza il primo vaso in ceramica bianco e blu  |
|    |                                                                            |
|  1960-80: Nascita delle linee industriali per basi gelato e mixology            |
|    |                                                                            |
|  2000-Oggi: Transizione a Fabbrica 4.0, confezionamento asettico e MES          |
+---------------------------------------------------------------------------------+
La svolta identitaria avvenne nel 1915 grazie all'intuizione di Rachele Buriani, moglie di Gennaro, che perfezionò la ricetta della "Marena con frutto", trasformando una drupa selvatica aspra e deperibile (Prunus cerasus) in una preparazione candita in sciroppo dal profilo organolettico inconfondibile. Per custodire tale innovazione, Gennaro commissionò negli anni Venti al maestro ceramista Riccardo Gatti di Faenza un vaso in ceramica decorato a motivi floreali blu su fondo bianco smaltato: un archetipo di design industriale divenuto un'icona globale, protetto da brevetti di forma e marchi tridimensionali.
Nel corso dei decenni, Fabbri ha guidato l'evoluzione della filiera del gelato artigianale italiano inventando i primi semilavorati composti e paste aromatizzanti negli anni Sessanta, per poi espandersi negli ingredienti per la pasticceria professionale e nei concentrati per la mixology d'autore. L'insediamento a Borgo Panigale ha beneficiato dell'integrazione con il quadrilatero della Packaging Valley emiliana — l'area con la più alta densità mondiale di costruttori di macchine automatiche —, instaurando un dialogo costante tra tecnologi alimentari e progettisti meccanici che ha permesso di convertire lavorazioni artigianali a lotti in flussi industriali continui a controllo statistico di processo.
2. Termodinamica della concentrazione e cottura sottovuoto
Il cuore termofisico della lavorazione delle amarene e degli sciroppi Fabbri risiede nel controllo dell'equilibrio liquido-vapore all'interno di evaporatori e concentratori industriali a ciclo chiuso. Nel trattamento termico convenzionale a pressione atmosferica ($P_{atm} = 101.325\text{ kPa}$), l'acqua bolle a $100^\circ\text{C}$. Sottoporre la polpa di Prunus cerasus a tali temperature per tempi prolungati innescherebbe fenomeni irreversibili di degradazione termica: 1. Idrolisi e ossidazione degli antociani (in particolare cianidina-3-glucoside e cianidina-3-rutinoside), provocando l'imbrunimento e la perdita della tonalità rosso rubino brillante; 2. Perdita per volatilizzazione dei composti organici volatili (VOCs) a basso peso molecolare, come la benzaldeide (responsabile della caratteristica nota di mandorla amara), alcoli superiori ed esteri fruttati; 3. Comparsa di composti indesiderati derivanti dalla reazione di Maillard e dalla pirolisi degli zuccheri, quantificabili attraverso l'accumulo di 5-idrossimetilfurfurale (5-HMF).
                      TERMODINAMICA DELLA CONCENTRAZIONE SOTTOVUOTO

   Pressione (mbar)
       |
  1013 +------------------------.  Punto di ebollizione a pressione atmosferica (100°C)
       |                         \  [Rischio elevato degradazione termica e 5-HMF]
       |                          \
       |                           \
       |                            \
   120 +-----------------------*     \  REGIME OPERATIVO SOTTOVUOTO (45°C - 55°C)
       |                       |      \ [Preservazione di antociani e benzaldeide]
       |                       |       \
       +-----------------------+--------+---------------------> Temperatura (°C)
       0                       50      100
Per superare tali vincoli cinetici e termodinamici, lo stabilimento impiega concentratori sottovuoto che operano a pressioni residue comprese tra $100\text{ mbar}$ e $150\text{ mbar}$ ($10 - 15\text{ kPa}$). Il fondamento fisico del processo è descritto dall'equazione di Clausius-Clapeyron:
$$\ln\left(\frac{P_2}{P_1}\right) = -\frac{\Delta H_{vap}}{R} \left(\frac{1}{T_2} - \frac{1}{T_1}\right)$$
In virtù di questa relazione, abbassando la pressione di esercizio all'interno della camera di evaporazione, la temperatura di ebollizione della fase acquosa scende a $45^\circ\text{C} - 55^\circ\text{C}$. L'evaporazione dell'acqua in eccesso avviene così in condizioni isotermiche controllate, preservando l'integrità macromolecolare della matrice vegetale e azzerando la degradazione termica degli aromi.
Bilancio di materia ed energia negli scambiatori a fascio tubiero
La somministrazione termica è affidata a scambiatori di calore a fascio tubiero a circolazione forzata (forced circulation) e a film cadente (falling film) realizzati in acciaio inossidabile austenitico AISI 316L elettrolucidato. Il bilancio di materia a regime stazionario per un concentratore continuo si articola come segue:
$$\dot{m}{in} = \dot{m}{conc} + \dot{m}_{evap}$$
$$\dot{m}{in} \cdot x{in} = \dot{m}{conc} \cdot x{conc}$$
dove $\dot{m}{in}$ rappresenta la portata massica di alimentazione, $\dot{m}{conc}$ la portata di sciroppo concentrato, $\dot{m}_{evap}$ la portata di vapore d'acqua rimosso, e $x$ la frazione massica di solidi solubili (°Brix).
Il corrispondente bilancio entalpico globale, trascurando le dispersioni termiche verso l'ambiente esterno opportunamente coibentato, è governato dall'equazione:
$$\dot{m}{in} h{in} + \dot{Q}{scambio} = \dot{m}{conc} h_{conc} + \dot{m}{evap} h{vap}$$
La potenza termica scambiata $\dot{Q}_{scambio}$ è calcolata tramite la relazione fondamentale:
$$\dot{Q}{scambio} = U \cdot A \cdot \Delta T{ML}$$
dove $A$ è la superficie totale di scambio termico, $\Delta T_{ML}$ è la differenza di temperatura media logaritmica tra il fluido riscaldante primario (vapore saturo a bassa pressione) e la miscela zuccherina secondaria, e $U$ è il coefficiente globale di scambio termico, espresso da:
$$\frac{1}{U} = \frac{1}{h_i} + \frac{s_{parete}}{k_{acciaio}} + \frac{1}{h_o} + R_{fouling,i} + R_{fouling,o}$$
L'elevata velocità di ricircolo imposta dalle pompe centrifughe a bassa cavitazione ottimizza il coefficiente convettivo interno $h_i$ e previene fenomeni di sporcamento termico (fouling saccaridico) sulla superficie dei tubi, assicurando regimi di scambio altamente efficienti.
3. Cinetica di canditura e fenomeni di trasporto per osmosi
Il processo di canditura e semicanditura dell'amarena costituisce una delle applicazioni industriali più rigorose della chimica dei fenomeni di trasporto. L'obiettivo ingegneristico è la sostituzione progressiva dell'acqua libera intracellulare della drupa con una soluzione ipertonica di zuccheri (saccarosio, glucosio e fruttosio), preservando la turgidità cellulare, l'elasticità della parete pecto-cellulosica e la forma sferica originaria del frutto, scongiurando fenomeni di raggrinzimento o cavitazione interna.
                 DINAMICA DELLA DIFFUSIONE OSMOTICA NELLA CELLULA

      Soluzione Esterna Ipertonica                  Parete e Membrana Cellulare
          (Sciroppo Zuccherino)                          Semipermeabile
  +-----------------------------------+             +-----------------------+
  |  Concentrazione: C_ext (°Bx alto) |             |                       |
  |  Pressione Osmotica: \Pi_ext      |             |   CELLULA DELL'AMARENA|
  |                                   |             |                       |
  |             <======= H2O (Efflusso d'acqua)     |  C_int (°Bx iniziale) |
  |                                   |             |  Pressione Turgore P_t|
  |             =======> Zuccheri (Influsso soluto) |                       |
  +-----------------------------------+             +-----------------------+

  CRITERIO DI EQUILIBRIO: Se \Delta\Pi è eccessivo => Plasmolisi e Collasso Cellulare
                          Se \Delta\Pi è graduale  => Sostituzione Osmotica Perfetta
Fenomenologia diffusiva e leggi di Fick
Il trasporto di massa all'interno del mesocarpo dell'amarena avviene per diffusione molecolare in mezzo semisolido poroso, retta dalla prima e seconda legge di Fick:
$$J = -D_{eff} \nabla C$$
$$\frac{\partial C}{\partial t} = D_{eff} \left( \frac{\partial^2 C}{\partial r^2} + \frac{2}{r}\frac{\partial C}{\partial r} \right)$$
dove $J$ rappresenta il flusso specifico di diffusione del soluto zuccherino, $D_{eff}$ è il coefficiente di diffusione molecolare effettivo del saccarosio/glucosio all'interno dei pori della parete cellulare vegetale ($m^2/s$), e $C(r,t)$ è la concentrazione di zuccheri in funzione del raggio della drupa e del tempo di permanenza nel bacino di canditura.
Pressione osmotica e prevenzione del collasso cellulare
La forza spingente termodinamica del processo è determinata dal gradiente di pressione osmotica $\Delta \Pi$ generato dall'interfaccia semipermeabile della membrana plasmatica vegetale, modellizzato mediante l'equazione di van 't Hoff per soluzioni reali concentrate con coefficiente osmotico $\Phi$:
$$\Pi = \Phi \cdot i \cdot C \cdot R \cdot T$$
Se la concentrazione dello sciroppo esterno venisse innalzata bruscamente a valori elevati (es. da $15^\circ\text{Bx}$ nativi direttamente a $70^\circ\text{Bx}$), la differenza di potenziale chimico dell'acqua genererebbe un flusso di efflusso idrico ($J_{H_2O}$) enormemente superiore alla velocità di ingresso per diffusione del saccarosio ($J_{zucchero}$). Tale sbilanciamento provocherebbe: * Il repentino distacco della membrana plasmatica dalla parete primaria (plasmolisi estrema); * La caduta irreversibile della pressione di turgore cellulare ($P_{turgore} \to 0$); * Il collasso strutturale delle lamelle mediane pectiche, con irreversibile avvizzimento e indurimento gommosa della polpa.
Per ovviare a questo problema, Fabbri 1905 applica un processo di osmosi a gradienti controllati. Le drupe vengono immerse in batterie di vasche termoregolate in cui la concentrazione zuccherina viene incrementata secondo una curva polinomiale programmata, consentendo al flusso d'acqua uscente di eguagliare volumetricamente l'ingresso di zuccheri semplici (monosaccaridi a minor raggio idrodinamico come D-glucosio e D-fruttosio, che presentano un coefficiente diffusivo $D_{eff}$ significativamente maggiore rispetto al disaccaride saccarosio).
                      CURVA DI CANDITURA A GRADIENTI CONTROLLATI

   Concentrazione (°Bx)
       |                                                      .--- Regime Finale (70°Bx)
    70 +---------------------------------------------------.-'
       |                                             .----'
    50 +---------------------------------------.----'
       |                                 .----'
    30 +---------------------------.----'
       |                     .----'
    15 +---------------.----' [Incremento controllato: d(°Bx)/dt = k]
       |
       +---------------+----+----+----+----+----+----+----+----+----> Tempo (t)
Il monitoraggio in tempo reale del gradiente di concentrazione nei reattori di osmosi è affidato a rifrattometri digitali di processo in linea, dotati di prisma ottico in zaffiro sintetico resistente all'abrasione e sensore lineare CCD ad alta risoluzione. Il principio operativo sfrutta la legge di Snell per misurare l'angolo critico di rifrazione $\theta_c$:
$$\sin \theta_c = \frac{n_{soluzione}(^\circ\text{Bx}, T)}{n_{prisma}}$$
L'algoritmo integrato esegue una compensazione termica automatica (ATC) normalizzando la lettura dell'indice di rifrazione a $20^\circ\text{C}$ con precisione di $\pm 0.05^\circ\text{Bx}$, consentendo al sistema SCADA di dosare automaticamente sciroppi concentrati o acqua demineralizzata mediante valvole proporzionali a modulazione continua.
4. Reologia e chimica colloidale degli sciroppi
La stabilità fisica, la palatabilità e la capacità di sospensione dell'Amarena Fabbri dipendono dalle proprietà micro-reologiche e termodinamiche della fase liquida continua (lo sciroppo).
                       PROFILO REOLOGICO PSEUDOPLASTICO

  Sforzo di Taglio \tau (Pa)            Viscosità Apparente \eta (Pa·s)
      |                                      |
      |          .--- Comportamento          | \
      |        .'     Pseudoplastico         |  \   Effetto Shear-Thinning:
      |      .'       (\tau = K \dot{\gamma}^n, n < 1)|   \  Viscosità alta a riposo,
      |    .'                                |    \ bassa durante il pompaggio
      |  .'                                  |     '---.
      +-------------------------> \dot{\gamma}+-------------------------> \dot{\gamma}
                 Velocità di Scorrimento (1/s)
Comportamento di flusso pseudoplastico (Shear-Thinning)
Gli sciroppi ad alta densità manifestano un comportamento non newtoniano tempo-indipendente di tipo pseudoplastico (shear-thinning), descritto dal modello reologico di Ostwald-de Waele (Power Law):
$$\tau = K \cdot \dot{\gamma}^n$$
$$\eta_{app} = \frac{\tau}{\dot{\gamma}} = K \cdot \dot{\gamma}^{n-1}$$
dove $\tau$ è lo sforzo di taglio espresso in Pascal ($\text{Pa}$), $\dot{\gamma}$ è la velocità di scorrimento ($\text{s}^{-1}$), $K$ è l'indice di consistenza ($\text{Pa}\cdot\text{s}^n$), ed $n$ è l'indice di comportamento di flusso adimensionale ($n < 1$).
Questa proprietà reologica è cruciale dal punto di vista impiantistico e organolettico: * Ad alti gradienti di scorrimento ($\dot{\gamma} > 10^3\text{ s}^{-1}$), tipici delle fasi di pompaggio forzato nelle condotte e di passaggio attraverso gli ugelli di dosaggio, la viscosità apparente $\eta_{app}$ diminuisce sensibilmente, riducendo le perdite di carico per attrito e il consumo energetico delle pompe volumetriche; * A bassi gradienti di scorrimento o a riposo ($\dot{\gamma} \to 0$), la viscosità apparente cresce rapidamente, conferendo allo sciroppo la necessaria corposità per avvolgere la superficie delle drupe, evitare la separazione di fase e garantire un velo lucido e persistente nel servizio di pasticceria e gelateria.
Attività dell'acqua ($a_w$) e barriera microbiologica naturale
La stabilità microbiologica dello sciroppo e delle amarene a temperatura ambiente, senza ricorso a conservanti chimici di sintesi, è garantita dalla regolazione micrometrica dell'attività dell'acqua ($a_w$), definita termodinamicamente dal rapporto tra la fugacità dell'acqua nella matrice alimentare e la fugacità dell'acqua pura a pari temperatura:
$$a_w = \frac{p_{H_2O, alimento}}{p^\circ_{H_2O, pura}} = \exp\left( \frac{\mu_{H_2O} - \mu^\circ_{H_2O}}{R T} \right)$$
Negli sciroppi Fabbri, la concentrazione di zuccheri disciolti viene calibrata per abbassare l'attività dell'acqua a valori compresi tra $a_w = 0.65$ e $a_w = 0.70$. Secondo la teoria degli ostacoli di Leistner (Hurdle Technology):
$$\begin{aligned} \text{Batteri patogeni (es. Clostridium, Salmonella)} &: a_w > 0.93 \implies \text{Completamente inibiti} \ \text{Batteri osmotolleranti e lieviti comuni} &: a_w > 0.85 \implies \text{Inattivati} \ \text{Lieviti osmofili / Muffe xerofile} &: a_w \le 0.65 \implies \text{Crescita bloccata} \end{aligned}$$
La combinazione tra una bassa attività dell'acqua ($a_w < 0.70$) e il pH acido naturale dell'amarena ($\text{pH } 3.2 - 3.6$, derivante dal contenuto di acido L-malico e acido citrico) crea una barriera chimico-fisica invalicabile per la proliferazione microbica, conferendo al prodotto una shelf-life pluriennale.
       MATRICE DEGLI OSTACOLI DI LEISTNER NELLO SCIROPPO FABBRI

  +-----------------------+     +-----------------------+     +-----------------------+
  |    ATTIVITÀ ACQUA     |     |       PH ACIDO        |     |   CONCENTRAZIONE      |
  |     a_w = 0.65-0.70   |  +  |     pH = 3.2 - 3.6    |  +  |       > 68° Brix      |  ==>  STABILITÀ
  | (Inibizione microbica |     | (Inattivazione spore  |     | (Elevata pressione    |      NATURALE
  |  osmotica cellulare)  |     |  e batteri patogeni)  |     |  osmotica intrinseca) |
  +-----------------------+     +-----------------------+     +-----------------------+
Chimica dell'inversione saccaridica e prevenzione della cristallizzazione
Un aspetto centrale della chimica colloidale Fabbri è la gestione del diagramma di stato ternario Saccarosio - Glucosio - Fruttosio. Una soluzione acquosa composta esclusivamente da saccarosio a $70^\circ\text{Bx}$ si trova in condizioni di forte sovrasaturazione a temperatura ambiente ($20^\circ\text{C}$), manifestando un'elevata tendenza termodinamica alla nucleazione e alla cristallizzazione massiva (difetto di granulazione o "saccarosio vetroso").
Per impedire la formazione di cristalli macroscopici e mantenere una struttura liquida perfettamente limpida e vellutata, il processo industriale induce un'idrolisi controllata (reazione di inversione) del saccarosio:
$$\text{C}{12}\text{H}{22}\text{O}{11} \text{ (Saccarosio)} + \text{H}_2\text{O} \xrightarrow[\Delta T]{\text{H}^+ \text{ (Acidi organici)}} \text{C}_6\text{H}{12}\text{O}6 \text{ (D-Glucosio)} + \text{C}_6\text{H}{12}\text{O}_6 \text{ (D-Fruttosio)}$$
                            MECCANISMO DI INVERSIONE DELLO ZUCCHERO

        SACCAROSIO (Disaccaride)                 IDROLISI ACIDA CONTROLLATA
  [\alpha-D-Glucopiranosil-(1->2)-\beta-D-Fruttofuranoside]       (pH 3.4, T sottovuoto)
                       |
                       +-----------------------------+
                       |                             |
                       v                             v
             D-GLUCOSIO (Destrogioro)      D-FRUTTOSIO (Levogiro)
             [\alpha]_D = +52.7°           [\alpha]_D = -92.4°
                       \                             /
                        +-------------+-------------+
                                      |
                                      v
                        ZUCCHERO INVERTITO (Miscela Ternaria)
                        - Abbattimento punto di saturazione
                        - Zero cristallizzazione saccaridica
                        - Elevata igroscopicità e brillantezza
La cinetica di inversione è catalizzata dall'ambiente acido naturale e dall'apporto termico regolato. La miscela ternaria risultante presenta: 1. Una solubilità complessiva in acqua nettamente superiore a quella dei singoli componenti isolati; 2. La presenza del D-fruttosio, la cui elevata igroscopicità e bassissima velocità di nucleazione agisce da inibitore cinetico di cristallizzazione (crystal growth inhibitor) per il saccarosio e il destrosio; 3. Una rotazione ottica invertita da destrogira ($[\alpha]_D = +66.5^\circ$ del saccarosio) a levogira ($[\alpha]_D \approx -20^\circ$ della miscela equimolare), verificata in laboratorio tramite polarimetria digitale per validare il grado di inversione.
5. Impianti di imbottigliamento asettico e automazione 4.0
Il passaggio dalla fase di cottura e canditura al confezionamento primario impegna linee meccatroniche all'avanguardia all'interno di camere bianche a contaminazione controllata (ISO Classe 7 e ISO Classe 8 secondo la norma ISO 14644-1), inserite nel contesto della Packaging Valley bolognese documentato dalle cronache economiche regionali de Il Resto del Carlino - Bologna e BolognaToday.
                     SCHEMA DELLA LINEA DI CONFEZIONAMENTO 4.0

  [DECONTAMINAZIONE VASO] ---> [DOSAGGIO VOLUMETRICO] ---> [SIGILLATURA MAP] ---> [ISPEZIONE VISIONE]
  - Soffiatura HEPA H14        - Flussimetri Coriolis      - Iniezione Azoto N2    - Telecamere 4K
  - Trattamento UV-C 254nm     - Servomotori brushless     - Vapore sottovuoto     - Raggi X (controllo
  - Riscaldamento termico      - Precisione +/- 0.2g       - Sigillo ermetico        noccioli/vetro)
           |                            |                         |                      |
           +----------------------------+-------------------------+----------------------+
                                                    |
                                    [ARCHITETTURA SCADA / MES / ERP]
                                    - Monitoraggio OEE in tempo reale
                                    - Tracciabilità lotti via OPC-UA / MQTT
Decontaminazione dei contenitori in ceramica e vetro
I contenitori impiegati — dai vasetti storici in ceramica smaltata ai vasi in vetro sodico-calcico — vengono sottoposti a un ciclo di sanificazione pre-riempimento: * Soffiatura e aspirazione rotativa con aria ultra-filtrata tramite filtri HEPA H14 per la rimozione meccanica di particelle solide; * Tunnel di sterilizzazione termica e a radiazione ultravioletta (UV-C) a lunghezza d'onda germicida ($\lambda = 254\text{ nm}$). I fotoni UV-C penetrano la parete cellulare di spore fungine e batteriche, provocando la dimerizzazione della timina nel DNA/RNA e impedendone la replicazione; * Riscaldamento preventivo del contenitore per evitare shock termici differenziali durante l'immissione del prodotto caldo ($75^\circ\text{C} - 80^\circ\text{C}$).
Dosaggio volumetrico a servocomando e flussimetria massica
La testata di riempimento adotta sistemi a doppio stadio per garantire il corretto rapporto solido/liquido (frutti interi e sciroppo di governo): 1. Dosaggio delle drupe solide: effettuato mediante celle di carico e dosatori gravitazionali multirangia con bracci cinematici a comando brushless, che depositano il numero esatto di amarene senza alterarne la sfericità; 2. Dosaggio volumetrico dello sciroppo: gestito tramite misuratori di portata massica ad effetto Coriolis. Il fluido attraversa un tubo oscillante a frequenza propria; la forza di Coriolis generata dalla massa fluida in movimento induce uno sfasamento torsionale $\Delta \theta$ direttamente proporzionale alla portata massica $\dot{m}$:
$$\dot{m} = \frac{K_s}{4 \cdot \omega \cdot L \cdot r} \cdot \Delta t$$
Questo sistema garantisce una precisione di dosaggio con deviazione standard inferiore allo $0.2\%$, operando in modo totalmente indipendente dalle fluttuazioni di temperatura e viscosità del fluido.
Sigillatura ermetica in atmosfera protettiva (MAP) e Steam Capping
La chiusura dei vasi avviene attraverso teste di capsulatura rotative che applicano capsule metalliche tipo Twist-Off provviste di guarnizioni perimetrali elastomeriche BPA-NI (senza bisfenolo A). Prima del serraggio angolare dinamico: * Viene iniettato un getto mirato di vapore saturo surriscaldato (Steam Vacuum Capping) nello spazio di testa (headspace); * La condensazione istantanea del vapore dopo la sigillatura ermetica genera un vuoto pneumatico residuo all'interno del vaso ($P_{headspace} < 400\text{ mbar}$), determinando il risucchio concavo del dischetto di sicurezza (il caratteristico "click-clack" di garanzia); * Per formati specifici e sciroppi, viene impiegata la tecnologia MAP (Modified Atmosphere Packaging) con saturazione ad azoto iper-puro ($N_2 > 99.9\%$), riducendo la concentrazione di ossigeno residuo a $O_2 < 0.5\%$, proteggendo la matrice da reazioni di ossidazione radicalica dei composti cromofori.
Visione artificiale multispettrale e integrazione MES
Tutte le unità in uscita dalle linee transitano attraverso stazioni di collaudo automatico integrate: * Ispezione a raggi X a basso dosaggio energetico: rileva la presenza di eventuali frammenti di nocciolo residuo o micro-corpi estranei a densità differenziale con risoluzione sub-millimetrica; * Telecamere industriali multispettrali e 3D Laser Triangulation: controllano la perfetta integrità del collo ceramico/vetroso, il livello millimetrico di riempimento, l'assenza di micro-sbavature di sciroppo sul bordo di tenuta e la corretta applicazione dell'etichetta; * Integrazione MES (Manufacturing Execution System): l'intera architettura meccatronica è connessa mediante protocolli industriali standardizzati (OPC-UA su Ethernet deterministica). Ogni vaso viene tracciato mediante codice serializzato Datamatrix laser, registrando parametri fisici di cottura, lotti di materie prime, profili di temperatura e curve di vuoto, in piena conformità ai requisiti di tracciabilità digitale dell'Industria 4.0.
6. Contesto urbano, impatto su Bologna e voci della comunità: la fabbrica sostenibile a Borgo Panigale
L'impianto Fabbri 1905 di via Emilia Ponente e via della Pietra non è un'entità isolata, ma un polo produttivo strettamente connesso con la vita del quartiere Borgo Panigale-Reno e con le strategie di sviluppo metropolitano coordinate dal Comune di Bologna e riportate dalle principali agenzie di stampa nazionali come ANSA Emilia-Romagna.
Negli ultimi anni, l'azienda ha promosso un piano sistematico di riqualificazione industriale incentrato su: 1. Efficientamento energetico e sostenibilità dei processi: installazione di sistemi di recupero del calore dai vapori di condensazione per il preriscaldamento dell'acqua di processo, isolamento termico avanzato delle linee di distribuzione e abbattimento dei consumi idrici specifici nei circuiti di lavaggio asettico CIP (Clean-In-Place); 2. Interventi di rigenerazione urbana e assorbimento delle emissioni: nel giugno 2026, l'azienda ha inaugurato sulla parete storica dello stabilimento di Borgo Panigale una monumentale opera di street art realizzata dall'artista Cheone. L'opera è stata eseguita impiegando la tecnologia fotocatalitica Airlite Hystoriqa: una pittura nanotecnologica minerale che, attivandosi con la luce naturale solare, neutralizza fino all'88.8% degli ossidi di azoto ($\text{NO}x$) e del particolato atmosferico ($\text{PM}{10}/\text{PM}_{2.5}$), trasformando le facciate dello stabilimento in un depuratore d'aria naturale a beneficio dell'intero quartiere; 3. Investimenti costanti in Ricerca & Sviluppo: con oltre 1,7 milioni di euro annui allocati nei bilanci di sostenibilità, l'azienda sviluppa progetti di eco-design del packaging primario e secondario, riducendo l'impronta di carbonio e incrementando l'impiego di materiali riciclati e riciclabili.
+---------------------------------------------------------------------------------+
|               IMPATTO TERRITORIALE E SOSTENIBILITÀ A BORGO PANIGALE             |
+---------------------------------------------------------------------------------+
|  1. Rigenerazione Urbana: Murale fotocatalitico con pittura antinquinante Airlite|
|  2. Economia Idrica: Recupero e ricircolo termico nei sistemi di lavaggio CIP    |
|  3. Transizione Energetica: Impianti a recupero di vapore ed efficientamento     |
|  4. Filiera Accademica: Sinergie con DISTAL - Università di Bologna (UNIBO)     |
|  5. Dialogo con il Quartiere: Mitigazione acustica e viabilità merci avanzata    |
+---------------------------------------------------------------------------------+
Le voci dei protagonisti e del territorio
Nel corso delle recenti presentazioni dei progetti di ammodernamento dell'area di Borgo Panigale, il management aziendale ha ribadito la centralità del legame tra radici storiche e futuro tecnologico:
"Mantenere il nostro quartier generale e il nostro cuore manifatturiero a Borgo Panigale non è soltanto una scelta di valore storico, ma un vantaggio strategico: siamo immersi nella Food e nella Packaging Valley, dove l'innovazione tecnologica nasce dal confronto quotidiano con i migliori ingegneri e ricercatori del mondo. La nostra sfida è applicare l'eccellenza dell'automazione 4.0 alla massima tutela dell'artigianalità della ricetta."
— Nicola Fabbri, Presidente e Amministratore di Fabbri 1905
Anche gli amministratori locali e i rappresentanti del quartiere sottolineano l'importanza della coesistenza armoniosa tra grande industria alimentare e tessuto residenziale:
"Lo stabilimento di Borgo Panigale dimostra come l'industria ad alta tecnologia possa integrarsi perfettamente con il tessuto urbano di Bologna. Gli investimenti in sostenibilità ambientale, dalle superfici che assorbono gli inquinanti all'efficientamento logistico, testimoniano una responsabilità sociale d'impresa che fa scuola a livello regionale."
— Rappresentanti del Quartiere Borgo Panigale-Reno e del Comune di Bologna
7. Analisi di prospettiva e futuro: la Food Valley bolognese verso l'Industria 5.0
La traiettoria evolutiva dell'impianto Fabbri si inserisce nelle più ampie direttrici di sviluppo tracciate dalla Regione Emilia-Romagna nell'ambito della Smart Specialisation Strategy (S3) e dei programmi del Clust-ER Agrifood. Le frontiere dell'innovazione dello stabilimento di Borgo Panigale si articolano su tre direttrici primarie:
                  DIRETTRICI STRATEGICHE VERSO L'INDUSTRIA 5.0

   +-----------------------+     +-----------------------+     +-----------------------+
   |   DIGITAL TWIN DEI    |     |   SOSTENIBILITÀ DEL   |     |  SALUTE NUTRIZIONALE  |
   |   PROCESSI OSMOTICI   |     |   PACKAGING CIRCOLARE |     |     E CLEAN LABEL     |
   +-----------------------+     +-----------------------+     +-----------------------+
   | - Modellazione CFD    |     | - Riduzione spessore  |     | - Sciroppi a ridotto  |
   | - Sensori soft online |     |   ceramica e vetro    |       impatto glicemico     |
   | - Manutenzione        |     | - Capsule metal-free  |     | - Basi gelato con     |
   |   predittiva AI       |     |   e plastiche bio     |       fibre vegetali pure   |
   +-----------------------+     +-----------------------+     +-----------------------+
- Digital Twin e Controllo Predittivo di Processo: implementazione di modelli computazionali fluidodinamici (CFD) in grado di simulare in tempo reale i gradienti di diffusione del saccarosio all'interno della polpa delle drupe. L'integrazione di sensori virtuali (soft sensors) consentirà di ottimizzare i consumi termici dei concentratori sottovuoto, adattando dinamicamente i profili di temperatura e vuoto alle variazioni agronomiche stagionali della materia prima;
- Packaging Circolare e Transizione Decarbonizzata: prosecuzione degli studi congiunti con il Dipartimento di Scienze e Tecnologie Agro-Alimentari (DISTAL) dell'Università di Bologna per lo sviluppo di imballaggi primari a ridotto spessore molecolare, formulazione di nuovi composti sigillanti privi di microplastiche e ottimizzazione del ciclo di vita (LCA - Life Cycle Assessment);
- Formulazioni ad Alto Valore Funzionale: ricerca su ingredienti composti "Clean Label", formulati con fibre vegetali idrosolubili ad azione prebiotica e zuccheri a basso indice glicemico (isomaltulosio e allulosio), in grado di replicare il profilo reologico e l'attività dell'acqua degli sciroppi tradizionali preservando la stabilità microbiologica.
8. Punti chiave e sintesi per i lettori: parametri fisici, chimici e operativi
Il quadro seguente compendia le principali variabili termodinamiche, cinetiche, colloidali e meccatroniche che governano lo stabilimento Fabbri 1905 di Borgo Panigale:
| Area di Processo | Parametri Operativi Fondamentali | Principio Fisico / Modello Matematico | Obiettivo Tecnologico |
|---|---|---|---|
| Cottura e Concentrazione Sottovuoto | $P = 100-150\text{ mbar}$ $T = 45^\circ\text{C}-55^\circ\text{C}$ |
Equazione di Clausius-Clapeyron $\ln(P_2/P_1) = -\frac{\Delta H_{vap}}{R}(1/T_2 - 1/T_1)$ |
Preservazione di antociani e benzaldeide; azzeramento 5-HMF |
| Canditura Osmotica | Gradiente progressivo $15^\circ\text{Bx} \to 70^\circ\text{Bx}$ |
Seconda legge di Fick e legge di van 't Hoff $J = -D_{eff}\nabla C$, $\Pi = i C R T$ |
Prevenzione della plasmolisi e del collasso strutturale della drupa |
| Monitoraggio Concentrazione | Compensazione termica ATC Precisione $\pm 0.05^\circ\text{Bx}$ |
Riflessione totale e legge di Snell $\sin \theta_c = n_{soluzione}/n_{prisma}$ |
Controllo in tempo reale e retroazione automatica dello sciroppo |
| Comportamento Reologico | Indice di flusso $n < 1$ Fluido pseudoplastico |
Modello di Ostwald-de Waele (Power Law) $\tau = K \dot{\gamma}^n$ |
Bassa viscosità nel pompaggio; alta corposità e tenuta a riposo |
| Stabilità Microbiologica | $a_w = 0.65 - 0.70$ $\text{pH} = 3.2 - 3.6$ |
Teoria degli Ostacoli di Leistner $a_w = p/p^\circ = \exp(\Delta\mu/RT)$ |
Shelf-life poliennale senza conservanti di sintesi |
| Chimica dei Carboidrati | Miscela ternaria Saccarosio-Glucosio-Fruttosio | Idrolisi acida catalizzata Inversione della rotazione polarimetrica $[\alpha]_D$ |
Inibizione cinetica della cristallizzazione e lucentezza |
| Dosaggio Meccatronico | Precisione $\pm 0.2\text{ g}$ Ambiente asettico ISO 7/8 |
Flussimetri massici ad Effetto Coriolis $\Delta \theta \propto \dot{m}$ |
Dosaggio ad altissima accuratezza indipendente da viscosità |
| Decontaminazione Packaging | Flusso HEPA H14 Radiazione UV-C $\lambda = 254\text{ nm}$ |
Dimerizzazione fotochimica della timina Trattamento termico preventivo |
Sanificazione totale contenitori in ceramica e vetro |
| Chiusura e Tracciabilità | $O_2 < 0.5\%$ (MAP) $P_{headspace} < 400\text{ mbar}$ |
Steam Vacuum Capping e iniezione $N_2$ Protocolli OPC-UA / MES |
Sigillatura ermetica e tracciabilità 4.0 del singolo lotto |
9. Takeaway Box: L'icona bolognese tra arte, scienza e futuro manifatturiero
+=================================================================================+
|                      TAKEAWAY BOX: IL PROCESSO FABBRI 1905                      |
+=================================================================================+
|                                                                                 |
|  * IL SITO DI BORGO PANIGALE: Un hub di eccellenza industriale integrato        |
|    nella Packaging e Food Valley bolognese, in cui una ricetta centenaria del   |
|    1915 viene industrializzata attraverso la rigorosa applicazione              |
|    dell'ingegneria chimica e meccatronica.                                      |
|                                                                                 |
|  * TERMODINAMICA SOTTOVUOTO: L'ebollizione isotermica a 45°C-55°C (100-150 mbar)|
|    consente di rimuovere l'acqua preservando intatti gli antociani rubino       |
|    e le molecole aromatiche volatili, evitando la formazione di 5-HMF.          |
|                                                                                 |
|  * INGEGNERIA DELL'OSMOSI: La cinetica di canditura a gradienti controllati     |
|    secondo le leggi di Fick garantisce il bilanciamento tra efflusso d'acqua    |
|    e diffusione zuccherina, evitando il collasso e il raggrinzimento del frutto.|
|                                                                                 |
|  * CHIMICA COLLOIDALE E REOLOGIA: Il controllo di fluidi pseudoplastici         |
|    (Ostwald-de Waele) e la regolazione dell'attività dell'acqua (aw = 0.65-0.70) |
|    unita all'inversione degli zuccheri assicurano stabilità microbiologica       |
|    naturale e assenza totale di cristallizzazione.                              |
|                                                                                 |
|  * AUTOMAZIONE 4.0 E SOSTENIBILITÀ: Linee asettiche con dosaggio Coriolis,      |
|    visione artificiale a raggi X, architettura MES e rigenerazione urbana       |
|    con murali fotocatalitici Airlite antismog proiettano la fabbrica verso      |
|    il paradigma dell'Industria 5.0.                                             |
|                                                                                 |
+=================================================================================+
Per approfondimenti sulle attività industriali, istituzionali e accademiche della Food Valley emiliana, consultare i portali ufficiali di Fabbri 1905, del Comune di Bologna, della Regione Emilia-Romagna, delle testate giornalistiche ANSA Emilia-Romagna, Il Resto del Carlino e BolognaToday, nonché le ricerche scientifiche del dipartimento DISTAL dell'Alma Mater Studiorum - Università di Bologna.