Stabilimento Cooperativa Ceramica d'Imola: L'Ingegneria Del Gres Porcellanato Tra Compattazione Continua Continua+, Forni a Rulli Ad Efficienza Termica E Atomizzazione Delle Barbottine
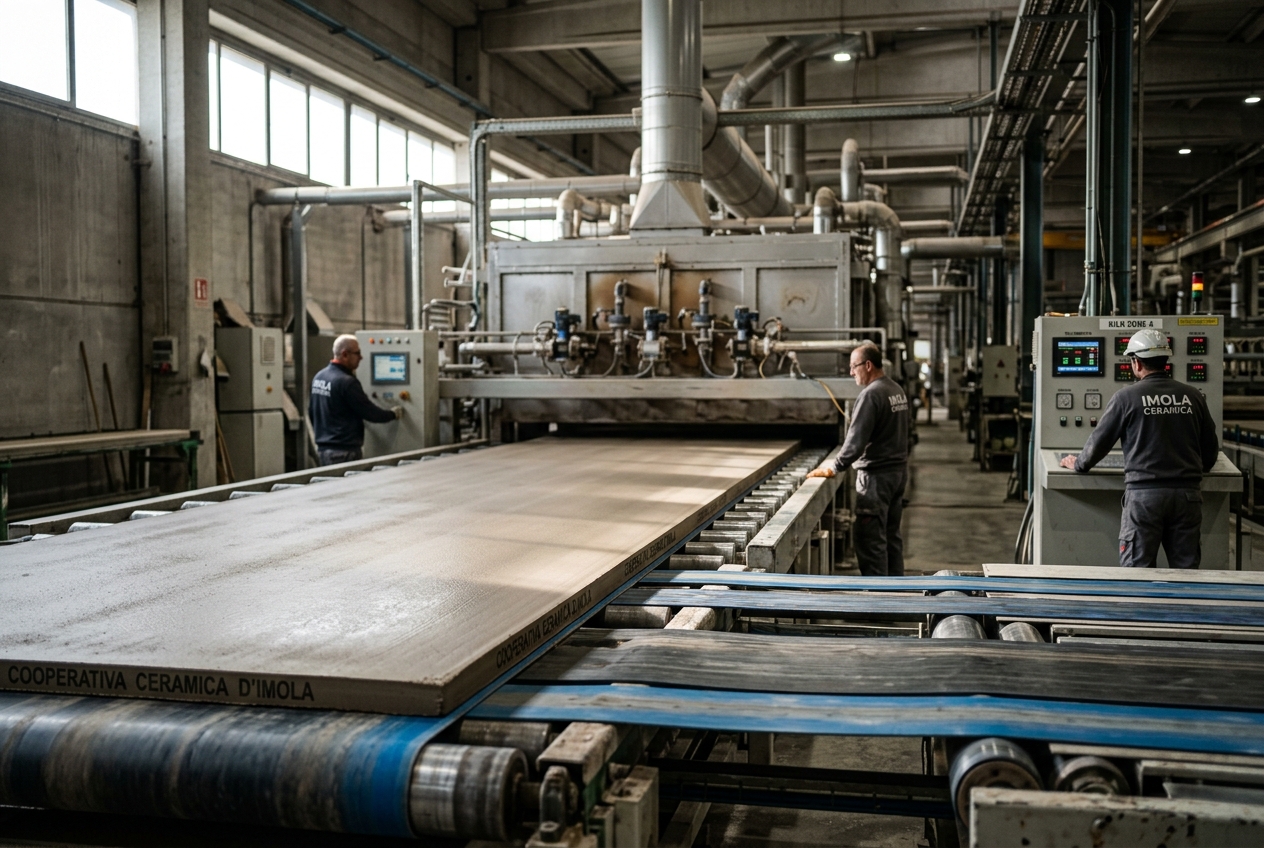
IMOLA (Bologna) — All’interno degli stabilimenti della Cooperativa Ceramica d'Imola, fondata nel 1874 e riconosciuta come la più antica cooperativa di produzione e lavoro attiva in Italia, la materia inorganica viene plasmata attraverso una delle più sofisticate sintesi di ingegneria dei materiali, meccatronica di precisione e termodinamica industriale del panorama manifatturiero globale. Lungo l'asse della Via Emilia, nel cuore produttivo della Città Metropolitana di Bologna, la fabbrica ha superato la concezione tradizionale dell'impianto ceramico: le linee produttive operano oggi come un gigantesco reattore cibernetico a flusso continuo, dove formulazioni mineralogiche complesse, compattazione idraulica continua ad alta pressione e forni a rulli biconici predisposti all'idrogeno ridefiniscono i limiti prestazionali del gres porcellanato tecnico e delle grandi lastre monolitiche.
Questo modello produttivo rappresenta il culmine di un percorso evolutivo secolare, capace di coniugare i valori mutualistici e sociali del lavoro cooperativo con un'incessante spinta all'innovazione tecnologica, sostenuta dalla storica partnership ingegneristica con SACMI. L'analisi dettagliata delle singole fasi di trasformazione chimico-fisica rivela la complessità scientifica che consente di convertire argille, feldspati e quarzi in superfici architettoniche ultra-performanti a zero difetti tensionali.
1. Formulazione Chimico-Fisica, Reologia della Sospensione e Atomizzazione a Spruzzo
La genesi del gres porcellanato ad elevate prestazioni risiede in una rigorosa ingegneria chimico-mineralogica, basata sul bilanciamento quaternario tra: 1. Argille plastiche illitico-caolinitiche: forniscono lavorabilità e coesione meccanica al semilavorato crudo. 2. Caolini puri ($\text{Al}_2\text{Si}_2\text{O}_5(\text{OH})_4$): conferiscono purezza cromatica, refrattarietà e apporto controllato di allumina. 3. Feldspati fondenti (albitici e ortoclasici, a matrice di alluminosilicati di sodio e potassio, $\text{NaAlSi}_3\text{O}_8$ / $\text{KAlSi}_3\text{O}_8$): abbassano la temperatura di transizione liquida e promuovono la sinterizzazione viscosa. 4. Quarzi e sabbie quarzifere ($\text{SiO}_2$): costituiscono l'ossatura scheletrica inerte, calibrando la dilatazione termica e limitando i ritiri volumetrici.
La Macinazione a Umido e la Reologia della Barbottina
Il processo ha inizio nella sezione di macinazione a umido continua, condotta all'interno di imponenti mulini a tamburo rotante caricati con corpi macinanti ad alta densità in allumina sinterizzata ($\alpha\text{-Al}2\text{O}_3 \ge 92\%$). I minerali vengono introdotti con acqua demineralizzata (circa il $33\text{--}35\%$ in peso) e specifici agenti deflocculanti anionici, quali tripolifosfato di sodio ($\text{Na}_5\text{P}_3\text{O}{10}$) e silicato di sodio metasilicato liquido, opportunamente combinati con poliacrilati a basso peso molecolare.
La funzione del deflocculante è elettrochimica: saturando di cariche negative le superfici lamellari dei minerali argillosi, genera un elevato potenziale zeta negativo ($|\zeta| > 35\text{ mV}$), che impedisce la flocculazione per repulsione elettrostatica e sterica. Si ottiene così una sospensione acquosa ad altissimo contenuto secco (denominata barbottina), caratterizzata da un comportamento reologico pseudoplastico con moderata tissotropia, la cui viscosità apparente scende al di sotto dei $35\text{--}45\text{ mPa}\cdot\text{s}$ ad alti gradienti di scorrimento (shear rate $\dot{\gamma} > 100\text{ s}^{-1}$), con densità controllata nell'intervallo $1680\text{--}1720\text{ g/dm}^3$.
Il Processo di Atomizzazione (Spray Drying)
La barbottina viene pompata a pressioni comprese tra $25$ e $35\text{ bar}$ mediante pompe a pistone tuffante e iniettata tramite una corona di ugelli in carburo di tungsteno nella camera cilindro-conica dell'atomizzatore a spruzzo. All'interno della colonna, il flusso incontra una corrente d'aria calda a $450\text{--}550\text{ }^\circ\text{C}$ generata da bruciatori a recupero termico diretto.
Il repentino scambio termico provoca una vaporizzazione istantanea dell'acqua interstiziale per capillarità e tensione superficiale: le goccioline liquide si trasformano in granuli cavi perfettamente sferoidali (spray-dried powder). La curva granulometrica risultante, distribuita secondo un modello continuo di Fuller-Andreasen tra $100$ e $600\text{ }\mu\text{m}$, garantisce: * Fluidità reologica assoluta durante lo scorrimento e il caricamento nei sistemi di formatura; * Umidità residua rigidamente confinata nel range del $5{,}0\text{--}6{,}0\%$, parametro termodinamico essenziale per garantire la coesione meccanica a verde senza generare sovrapressioni di vapore nei cicli termici successivi.
2. Ingegneria della Formatura: La Compattazione Continua 'Continua+'
Uno dei passaggi più rivoluzionari implementati negli stabilimenti della Cooperativa Ceramica d'Imola è l'adozione della tecnologia di formatura in continuo Continua+ (sviluppata dal gruppo SACMI), che supera radicalmente le limitazioni intrinseche delle presse idrauliche tradizionali a tampone e matrice rigida.
Il Superamento delle Anisotropie Tensionali
Nelle presse tradizionali a stampo rigido, il confinamento laterale della polvere atomizzata genera inevitabili gradienti di attrito tra particelle e pareti metalliche. Ciò causa una distribuzione disomogenea della densità apparente allo stato crudo ($\rho_{\text{crudo}}$), con differenziali tra centro e bordi che possono superare i $0{,}05\text{ g/cm}^3$, intrappolando micro-sacche d'aria ed inducendo anisotropie nei moduli elastici e nel coefficiente di contrazione volumetrica. Durante la sinterizzazione, tali gradienti si traducono in tensioni residue interne che provocano svergolamenti geometrici, difetti di planarità o cricche piroplastiche.
La tecnologia Continua+ sostituisce lo stampo rigido con un sistema di compattazione dinamica a rulli e nastri in acciaio ad altissimo limite di snervamento accoppiati a polimeri viscoelastici. La polvere atomizzata viene distribuita su un nastro trasportatore principale con spessore e densità volumetrica uniformi, formando un letto continuo.
Il semilavorato attraversa quindi una stazione di pre-compattazione e un rullo pressore principale che esercita una pressione lineare progressiva fino a valori equivalenti di $400\text{--}450\text{ kg/cm}^2$. Durante l'avanzamento sincronizzato: 1. L'aria interfacciale viene espulsa assialmente e gradualmente lungo la direzione di scorrimento, azzerando le micro-cavità gassose. 2. L'assenza di pareti laterali di contrasto rigido elimina le forze di taglio tangenziali parassite, consentendo un riarrangiamento tridimensionale uniforme dei granuli atomizzati. 3. La lastra cruda ottiene un profilo di densità perfettamente isotropo ($\rho_{\text{verde}} \approx 1{,}80\text{--}1{,}85\text{ g/cm}^3$), consentendo la produzione di lastre monolitiche di grandissime dimensioni (fino a $1600 \times 3200\text{ mm}$ con spessori variabili da $6$ a $20\text{ mm}$) prive di stress interni. Il taglio dimensionale a crudo avviene in linea mediante utensili ad alta velocità privi di sfrido meccanico distruttivo.
3. Termodinamica della Cottura e Sinterizzazione: Forni Maestro ed Efficienza Energetica
La cottura del gres porcellanato ad alta densità è un processo cinetico e termodinamico ad alta complessità che si sviluppa all'interno dei forni continui a rulli di ultima generazione, come la serie Maestro (FMA/FMH) installata a Imola.
Cinetica delle Fasi Mineralogiche e Sinterizzazione in Fase Liquida
All'interno del forno a rulli, il materiale compresso segue una curva termica rigorosamente calibrata fino a un picco di $1210\text{--}1230\text{ }^\circ\text{C}$, articolata in quattro stadi fondamentali:
- Preriscaldo ed Essiccazione Termica ($20\text{--}600\text{ }^\circ\text{C}$): eliminazione dell'umidità capillare residua seguita dalla deidrossilazione dei minerali argillosi (rottura dei legami $\text{OH}^-$ del reticolo caolinitico tra $450$ e $550\text{ }^\circ\text{C}$). A $573\text{ }^\circ\text{C}$ si verifica la transizione polimorfa enantiotropica del quarzo da forma $\alpha$ (trigonale) a forma $\beta$ (esagonale), che comporta un'espansione volumetrica istantanea del $+0{,}68\%$, gestita modulando i gradienti di temperatura per evitare stress meccanici critici.
- Ossidazione e Pirolisi ($600\text{--}950\text{ }^\circ\text{C}$): combustione completa delle impurità carboniose e organiche e decomposizione dei carbonati, garantendo l'assenza del difetto del "cuore nero".
- Sinterizzazione Reattiva in Fase Liquida Viscosa ($950\text{--}1230\text{ }^\circ\text{C}$): superata la temperatura eutettica del sistema ternario $\text{SiO}_2\text{-Al}_2\text{O}_3\text{-(Na}_2\text{O, K}_2\text{O)}$, i feldspati fondono generando una fase liquida silicatica ad elevata viscosità. Tale fase liquida bagna i grani di quarzo non dissolti e i composti alluminosilicatici, innescando una forte pressione capillare secondo il modello di densificazione di Frenkel: $$\frac{\Delta V}{V_0} = -\frac{3\gamma}{4\eta r} t$$ (dove $\gamma$ è la tensione interfacciale liquido-vapore, $\eta$ la viscosità della fase liquida, $r$ il raggio medio dei pori e $t$ il tempo di residenza).
Dalla matrice amorfa fusa nucleano micro-aghetti intrecciati di mullite secondaria ($3\text{Al}_2\text{O}_3 \cdot 2\text{SiO}_2$), che formano un fitto reticolo tridimensionale ad altissima tenacità a frattura. La porosità aperta scende al di sotto dello $0{,}05\text{--}0{,}1\%$ (assorbimento d'acqua $E_b \le 0{,}05\%$, ampiamente conforme alle normative internazionali ISO 10545-3). 4. Raffreddamento Controllato ($1230\text{--}50\text{ }^\circ\text{C}$): una prima fase di tempra rapida per stabilizzare la microstruttura vetrosa, seguita da un passaggio rallentato attorno alla soglia critica dei $573\text{ }^\circ\text{C}$ (ritrasformazione quarzo $\beta \rightarrow \alpha$) per prevenire rotture fragili da contrazione differenziale.
Meccanica dei Rulli Biconici e Decarbonizzazione a Idrogeno
L'ingegneria del forno SACMI Maestro introduce rulli ceramici in carburo di silicio sinterizzato ($\text{SiSiC}$) a geometria biconica differenziata lungo la camera di cottura. Questo profilo compensa elasticamente la flessione indotta dalle elevate temperature e dal peso specifico delle lastre monolitiche di grande formato, azzerando le deviazioni di planarità longitudinale e trasversale.
Sul versante energetico e ambientale, l'impianto integra: * Sistemi di recupero termico rigenerativo: l'aria calda proveniente dai moduli di raffreddamento rapido (a $600\text{--}700\text{ }^\circ\text{C}$) viene convogliata mediante condotti coibentati direttamente ai bruciatori di combustione e agli essiccatoi di testata, abbattendo il fabbisogno specifico di metano del $18\text{--}25\%$. * Bruciatori ibridi H2-Ready (Serie FMH): sviluppati per operare con miscele combinate di gas naturale e idrogeno verde ($\text{H}_2$) fino al $50\%$ in volume nella configurazione industriale attuale, con sperimentazioni avanzate fino al $100\%$. La combustione dell'idrogeno ($2\text{H}_2 + \text{O}_2 \rightarrow 2\text{H}_2\text{O}$) elimina l'impronta di carbonio di processo, richiedendo bruciatori a controllo di fiamma a risonanza ottica per gestire la maggiore velocità di deflagrazione e le temperature di fiamma adiabatiche superiori.
4. Fabbrica Intelligente 4.0/5.0: Architetture SCADA/MES e Taglio Idroabrasivo
La gestione operativa dello stabilimento imolese è affidata a una complessa architettura digitale integrata, conforme ai paradigmi di Industria 4.0 e Industria 5.0.
Supervisione Digitale SCADA/MES e Visione Artificiale
Tutte le celle di processo — dai mulini continui agli atomizzatori, fino alle stazioni Continua+ e ai forni Maestro — comunicano in tempo reale tramite reti a bus di campo Ethernet industriale basate sullo standard OPC-UA. Il sistema SCADA (Supervisory Control and Data Acquisition) acquisisce oltre $12.000$ parametri fisici al secondo (pressioni idrauliche, curve termiche per zona, umidità relativa, assorbimenti elettrici dei motori brushless, portate ponderali).
Il sistema MES (Manufacturing Execution System) funge da cervello analitico dello stabilimento, integrando algoritmi di apprendimento automatico per la manutenzione predittiva e il tracciamento dinamico del semilavorato. In uscita dal forno, le lastre transitano attraverso sistemi di ispezione ottica automatica a scansione lineare ad altissima risoluzione, dotati di telecamere CCD multispettrali e sensori interferometrici capaci di rilevare difetti micro-dimensionali (planarità, toni cromatici, inclusioni sub-millimetriche) a velocità di linea superiori a $1{,}2\text{ m/s}$.
Taglio Idroabrasivo ad Altissima Pressione (Waterjet) e Finitura
La finitura e la squadratura delle lastre di grande formato impiegano tecnologie di taglio idroabrasivo (waterjet) a controllo numerico a 5 assi: * Pompe a ultra-alta pressione ad amplificatore idraulico generano pressioni stabili comprese tra $3800$ e $4100\text{ bar}$. * L'acqua iper-compressa viene canalizzata attraverso un orifizio in zaffiro o diamante sintetico ($\varnothing\ 0{,}25\text{--}0{,}35\text{ mm}$), accelerando il getto a velocità ipersoniche superiori a Mach 3 ($> 900\text{ m/s}$). * Nella camera di miscelazione sottovuoto viene aspirato un abrasivo minerale naturale (granato alluvionale australiano Garnet, mesh 80 o 120).
Il getto idroabrasivo incide il gres porcellanato sinterizzato per micro-erosione supersonica, consentendo tagli netti, sagomature geometriche millimetriche e forature complesse senza generare micro-cricche da shock termico o sollecitazioni di taglio meccanico sui bordi.
5. Contesto Territoriale e Impatto sulla Città Metropolitana di Bologna
L'eccellenza dello stabilimento di Cooperativa Ceramica d'Imola non rappresenta un fenomeno isolato, ma si inserisce strutturalmente nell'ecosistema produttivo ed economico della Regione Emilia-Romagna e dell'area metropolitana bolognese. Con oltre $150$ anni di attività continuativa, la cooperativa costituisce un pilastro di stabilità sociale e sviluppo occupazionale per l'intero circondario imolese.
Come documentato dalle analisi di settore di ANSA e dai report economici pubblicati da Il Resto del Carlino, la cooperativa genera un indotto strategico per la filiera meccanica, logistica e di automazione avanzata che gravita lungo la Via Emilia. La vicinanza con l'hub universitario dell'Alma Mater Studiorum - Università di Bologna alimenta un continuo trasferimento tecnologico attraverso tesi di ricerca, tirocini ingegneristici e collaborazioni con il Dipartimento di Chimica Industriale "Toso Montanari" e il Dipartimento di Ingegneria Civile, Chimica, Ambientale e dei Materiali (DICAM).
Sul piano della sostenibilità urbana e ambientale, l'azienda ha integrato un circuito chiuso di recupero delle acque industriali con riciclo pari al $100\%$ dei reflui di lavorazione, reimpiegando la totalità dei fanghi di lavaggio e degli scarti cotti e crudi nel ciclo di macinazione a umido, riducendo a zero il conferimento di scarti in discarica.
6. Voci della Comunità, Ricerca Accademica e Visione Istituzionale
La centralità della Cooperativa Ceramica d'Imola è testimoniata dal dialogo costante tra mondo cooperativo, istituzioni territoriali e comunità scientifica.
Dott. Ing. Marco Venturi, Specialista in Scienza dei Materiali Ceramici e Ricercatore Indipendente: "La transizione dalla pressatura statica alla compattazione idrodinamica continua rappresenta il più significativo balzo quantico dell'ingegneria ceramica degli ultimi cinquant'anni. Eliminando le tensioni interne differenziali alla radice, la Cooperativa Ceramica d'Imola non si limita a produrre lastre di eccezionale planarità, ma crea un solido isotropo in grado di resistere a cicli di sinterizzazione estremi, aprendo la strada a nuove applicazioni in facciata ventilata e architettura strutturale."
Elena Rossi, Assessore allo Sviluppo Economico e Transizione Ecologica (Circondario Imolese): "La storia centenaria della Ceramica d'Imola dimostra che la cooperazione di produzione e lavoro non è un'eredità nostalgica, ma una formula d'avanguardia. Gli investimenti in forni H2-Ready e digitalizzazione 4.0 testimoniano un patto concreto con il nostro territorio, dove la salvaguardia dell'occupazione e la neutralità carbonica marciano di pari passo con la competitività sui mercati internazionali."
Dichiarazione congiunta delle RSU aziendali: "All'interno dei nostri stabilimenti, l'automazione robotica non ha sostituito la maestria del lavoro, ma ha trasformato i soci e i lavoratori in conduttori di processi complessi. L'investimento continuo in formazione e meccatronica tutela il nostro futuro industriale all'interno della cooperativa."
7. Analisi di Prospettiva: Il Futuro della Decarbonizzazione e la Leadership Globale
La sfida che attende il distretto ceramico emiliano e imolese nei prossimi decenni è imperniata sulla decarbonizzazione profonda del comparto termico (hard-to-abate), in linea con gli obiettivi del Patto per il Lavoro e per il Clima della Regione Emilia-Romagna e le direttive comunitarie del Green Deal.
La traiettoria strategica della Cooperativa Ceramica d'Imola si articola su tre direttrici primarie: 1. Idrogeno Verde e Vettori Energetici Alternativi: la cooperativa è tra i protagonisti dei tavoli di lavoro regionali per la creazione di una Hydrogen Valley emiliano-romagnola, puntando ad alimentare progressivamente i forni della serie Maestro con vettori rinnovabili non emissivi. 2. Elettrificazione dei Processi a Bassa Temperatura: introduzione di essiccatoi industriali a pompe di calore ad alta temperatura alimentate da parchi fotovoltaici aziendali. 3. Simbiotizzazione Industriale e Servitizzazione Digitale: integrazione di codici univoci a matrice invisibile laser sulle lastre ceramiche per il tracciamento del passaporto digitale del prodotto (DPP), garantendo trasparenza totale su impronta idrica, impronta di carbonio (LCA certificata EPD) e riciclabilità a fine vita.
8. Punti Chiave e Quadro Sinottico dei Parametri Ingegneristici
La tabella seguente riassume i parametri fisici, termodinamici e operativi che caratterizzano l'eccellenza meccatronica dello stabilimento:
| FASE DI PROCESSO | PARAMETRO CHIAVE | VALORE NOMINALE / RANGE | EFFETTO INGEGNERISTICO SUL PRODOTTO |
|---|---|---|---|
| Macinazione a Umido | Viscosità Barbottina | $35\text{--}45\text{ mPa}\cdot\text{s}$ ad alto shear | Ottimizzazione reologica, massima densità a secco |
| Atomizzazione | Umidità Residua Granulo | $5{,}0\text{--}6{,}0\%$ | Plasticità di compattazione, prevenzione difetti |
| Atomizzazione | Granulometria Sferoidale | $100\text{--}600\text{ }\mu\text{m}$ (Fuller) | Perfetta scorrevolezza e deaerazione assiale |
| Formatura Continua+ | Pressione Specifica | $400\text{--}450\text{ kg/cm}^2$ | Eliminazione gradienti di densità e tensioni residue |
| Cottura nei Forni | Picco Termico di Picco | $1210\text{--}1230\text{ }^\circ\text{C}$ | Sinterizzazione viscosa e formazione mullite |
| Cottura nei Forni | Assorbimento d'Acqua | $\le 0{,}05\%$ ($E_b$) | Gres porcellanato compatto antigelivo e antimacchia |
| Sostenibilità Termica | Predisposizione Idrogeno | Miscele H2/Metano fino al $50\%$ | Decarbonizzazione progressiva emissioni dirette |
| Finitura Waterjet | Pressione Idraulica Getto | $3800\text{--}4100\text{ bar}$ | Taglio ipersonico senza stress meccanico-termico |
9. Takeaway Box: Sintesi Strategica
[!IMPORTANT]
TAKEAWAY: I PILASTRI DELL'INNOVAZIONE DI CERAMICA D'IMOLA
- Eredità e Primato Cooperativo: Fondata nel 1874, la Cooperativa Ceramica d'Imola coniuga la storia mutualistica di 150 anni con le più avanzate tecnologie della meccatronica e della scienza dei materiali.
- Controllo Reologico Totale: Dalla macinazione in continuo con deflocculanti mirati all'atomizzazione a spruzzo ($5\text{--}6\%$ di umidità controllata), la polvere atomizzata garantisce massima densità e perfetta uniformità di scorrimento.
- Rivoluzione Continua+: La compattazione continua tra nastri dinamici ad alta pressione supera i limiti delle presse discontinue a tampone, azzerando le tensioni residue interne e consentendo la creazione di lastre monolitiche isotrope di grande formato.
- Termodinamica di Precisione nei Forni Maestro: Curve termiche a $1230\text{ }^\circ\text{C}$ con rulli biconici in $\text{SiSiC}$, recuperi termici rigenerativi e bruciatori ibridi H2-Ready pongono lo stabilimento all'avanguardia nella transizione energetica del distretto bolognese ed emiliano.
- Integrazione Digitale 4.0/5.0 e Waterjet: Reti SCADA/MES su protocollo OPC-UA, controllo ottico in linea e taglio idroabrasivo a 4000 bar assicurano finiture millimetriche e tracciabilità totale nel rispetto della sostenibilità circolare.
Fonti e Riferimenti Istituzionali
- Cooperativa Ceramica d'Imola - Profilo Storico e Produttivo
- Città Metropolitana di Bologna - Sviluppo Economico e Territoriale
- Regione Emilia-Romagna - Patto per il Lavoro e per il Clima
- Confindustria Ceramica - Rapporti di Settore e Tecnologie
- ANSA Emilia-Romagna - Notiziario Industriale ed Economico
- Il Resto del Carlino Imola - Cronaca e Approfondimenti del Territorio
- Alma Mater Studiorum - Università di Bologna - Dipartimento DICAM