Stabilimento Alfasigma Di Bologna: L'Ingegneria Chimico-Farmaceutica Tra Sintesi Dei Principi Attivi, Liofilizzazione Sterile E Produzione Biotecnologica
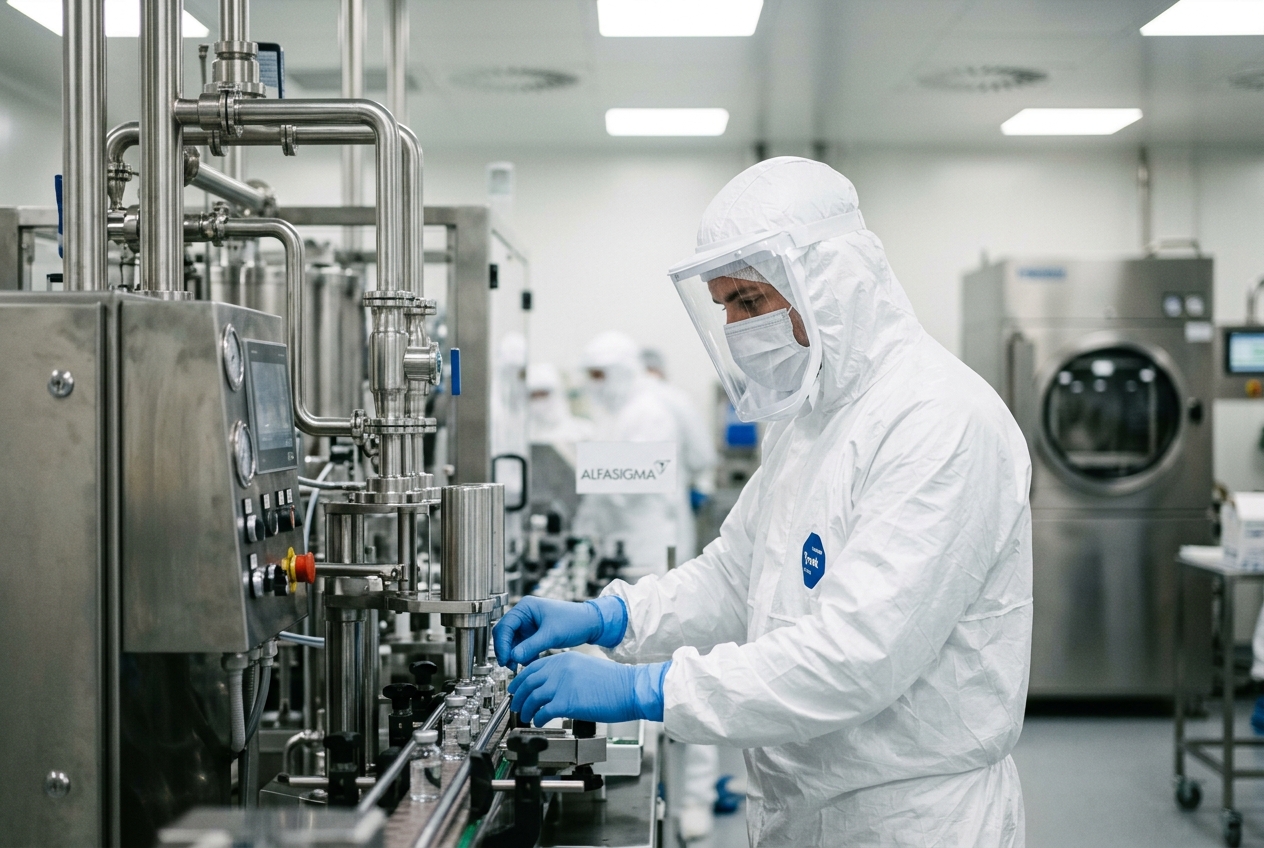
1. SINTESI DELLA NOTIZIA: L'EVOLUZIONE STRATEGICA DEL POLO BOLOGNESE TRA INVESTIMENTI E INNOVAZIONE
Nel panorama industriale contemporaneo, Bologna non è soltanto la capitale del packaging avanzato e della meccanica di precisione, ma il cuore pulsante di un ecosistema farmaceutico ad altissimo valore aggiunto. Alfasigma S.p.A., gruppo multinazionale a capitale italiano le cui origini risalgono alla straordinaria visione imprenditoriale di Marino Golinelli nel 1948, ha consolidato negli ultimi anni una posizione di vertice tra i giganti farmaceutici europei. Forte di un fatturato che supera gli 1,8 miliardi di euro e di una presenza commerciale estesa a oltre cento mercati globali, il gruppo ha recentemente varato un piano straordinario di investimenti industriali e infrastrutturali da oltre 130 milioni di euro, destinato all'ammodernamento tecnologico, alla transizione ecologica dei processi produttivi e all'integrazione di piattaforme biofarmaceutiche internazionali.
L'evoluzione dell'hub bolognese di via Ragazzi del '99 e della sua rete manifatturiera specializzata si inserisce in una traiettoria di forte espansione globale, culminata con l'acquisizione di asset strategici quali il business Jyseleca di Galapagos e il gruppo internazionale Nordic Pharma. Tuttavia, il baricentro dell'ingegneria di processo e della governance industriale rimane saldamente ancorato in Emilia-Romagna. La sfida non è meramente quantitativa, ma tecnologica: trasformare la produzione farmaceutica da processo discontinuo tradizionale a un sistema a flusso continuo, digitalizzato, a impatto ambientale ridotto e resiliente rispetto alle interruzioni delle catene globali di approvvigionamento.
In questa cornice, la sinergia tra le direttive dell'Agenzia Italiana del Farmaco, il supporto di Farmindustria e le politiche industriali promosse da Regione Emilia-Romagna pone l'esperienza di Alfasigma a Bologna come caso di studio primario per l'ingegneria chimica applicata alla salute pubblica.
2. CONTESTO E IMPATTO SULLA CITTÀ: LA "PHARMA VALLEY" TRA SCIENZA, LAVORO E MECCATRONICA
L'impatto del comparto farmaceutico sulla città metropolitana di Bologna e sull'intera regione supera ampiamente la sola dimensione economica. Il capoluogo emiliano è il fulcro di un distretto ibrido unico al mondo, in cui la chimica farmaceutica converge con la celebre Packaging Valley — rappresentata da colossi globali dell'automazione come IMA e Marchesini Group — e con il distretto biomedicale di Mirandola. Questa prossimità geografica e intellettuale crea un circuito virtuoso in cui le linee di riempimento sterile, i robot di manipolazione e i sistemi di dosaggio vengono co-progettati a pochi chilometri di distanza dai laboratori dove vengono concepite le nuove molecole terapeutiche.
Come evidenziato dalle analisi territoriali di Invest in Emilia-Romagna e dagli aggiornamenti di cronaca economica diffusi da Il Resto del Carlino, la filiera delle Scienze della Vita rappresenta uno dei motori occupazionali più stabili e qualificati dell'Emilia-Romagna. Il settore impiega migliaia di professionisti ad altissima specializzazione: ingegneri chimici, biotecnologi, chimici farmaceutici, esperti di convalida informatica e data scientist.
La presenza storica di Alfasigma a Bologna agisce inoltre da catalizzatore per la ricerca accademica, grazie a collaborazioni strutturate con l'Alma Mater Studiorum - Università di Bologna, in particolare con i Dipartimenti di Farmacia e Biotecnologie (FaBiT) e di Chimica Industriale "Toso Montanari". Questa interazione non si limita al trasferimento tecnologico di laboratorio, ma genera percorsi di dottorato industriale e progetti di ricerca applicata volti a ottimizzare la cinetica di sintesi, la purificazione green mediante solventi a basso impatto e lo studio del polimorfismo cristallino dei farmaci gastrointestinali, vascolari e antinfiammatori.
3. L'INGEGNERIA CHIMICA DEI PROCESSI DI SINTESI DEI PRINCIPI ATTIVI (API)
La produzione dei principi attivi farmaceutici (Active Pharmaceutical Ingredients, API) nello stabilimento industriale rappresenta un capolavoro di chimica applicata e termodinamica dei fluidi. A differenza della chimica fine tradizionale, la produzione di API per uso umano impone vincoli stringenti di purezza enantiomerica, assenza di metalli pesanti residui e tolleranze dimensionali dei cristalli nell'ordine dei micrometri.
3.1. Fluidodinamica e Termoregolazione Avanzata nei Reattori Hastelloy
I reattori chimici destinati a reazioni aggressive — quali alogenazioni, acilazioni e sintesi eterocicliche complesse tipiche di molecole cardine come la rifaximina o le molecole a struttura carnitinica e solfodina — operano in condizioni di elevata corrosività. L'impianto impiega reattori corazzati in lega speciale Hastelloy C-22 e Hastelloy C-276 (leghe a base di nichel, cromo, molibdeno e tungsteno), materiali capaci di resistere all'attacco di acidi minerali caldi, cloruri e solventi anidri, prevenendo fenomeni di pitting (vaiolatura) e corrosione intergranulare che contaminerebbero irreparabilmente il lotto di API.
La fluidodinamica all'interno dei reattori, modellata attraverso simulazioni computazionali CFD (Computational Fluid Dynamics), è progettata per assicurare un regime di moto turbolento controllato ($Re > 10^4$) senza indurre stress di taglio eccessivi che potrebbero degradare molecole termosensibili:
- Geometria degli Agitatori: Si utilizzano giranti a pale inclinate (Pitch Blade Turbine, PBT) combinate con agitatori elicoidali o ad àncora, affiancate da deflettori frangivortice (baffles) immersi con rivestimento in tantalio o leghe ad alto nichel. Questa configurazione ottimizza il coefficiente di trasferimento di calore di parete ($U$) e garantisce un tempo di miscelazione macroscopico omogeneo ($t_{mix} < 15\text{ s}$).
- Controllo Termico Monofluido a Cascata: La camicia di termoregolazione è alimentata da circuiti chiusi a fluido diatermico (oli sintetici a basso punto di congelamento ed elevata stabilità termica), gestiti da un algoritmo di controllo PID (Proportional-Integral-Derivative) a cascata. Questo sistema monitora simultaneamente la temperatura della camicia ($T_j$) e la temperatura interna della massa reagente ($T_r$). Il tempo di risposta è calibrato per assorbire istantaneamente esotermie violente ($\Delta H_{rxn} < 0$), mantenendo la temperatura del letto di reazione entro una finestra di tolleranza infinitesimale ($\pm 0,2^\circ\text{C}$), scongiurando runaway termici e la formazione di sottoprodotti di degradazione termica.
3.2. Tecniche di Cristallizzazione Controllata e Isolamento del Solido
La fase di cristallizzazione costituisce l'anello di congiunzione critico tra la sintesi chimica e le proprietà biofarmaceutiche del prodotto finito. La biodisponibilità, la velocità di dissoluzione gastrointestinale e la lavorabilità del farmaco (comprimibilità nella successiva formatura delle compresse) dipendono dalla morfologia e dalla distribuzione granulometrica dei cristalli (Particle Size Distribution, PSD).
L'impianto adotta tecniche di cristallizzazione per raffreddamento controllato e antisolvente:
- Monitoraggio della Metastabilità (MSZW): Attraverso sonde in-line di spettroscopia a riflettanza di fascio focalizzato (FBRM - Focused Beam Reflectance Measurement) e telecamere microscopiche in situ (PVM - Particle Vision and Measurement), il sistema calcola in tempo reale la larghezza della zona metastabile (Metastable Zone Width).
- Inseminazione Controllata (Seeding): Il processo viene innescato introducendo germi di cristallizzazione micromacinati a temperatura e grado di supersaturazione ottimali ($\sigma = (C - C^)/C^$), impedendo la nucleazione secondaria disordinata e favorendo una crescita cristallina uniforme lungo gli assi desiderati.
- Filtrazione ed Essiccamento in Sistemi ANFD: La sospensione cristallina risultante viene trasferita in atmosfera inerte di azoto iperpuro verso filtri-essiccatori agitati di tipo Nutsche (ANFD - Agitated Nutsche Filter-Dryer). In questo apparato a ciclo chiuso, il solido viene separato dalle acque madri sotto vuoto, lavato con solventi puri tramite ugelli spray a sfera rotante per rimuovere le impurità adsorbite in superficie, e infine essiccato sotto vuoto dinamico grazie al movimento verticale e rotatorio di un agitatore riscaldato. In questo modo si azzera l'esposizione degli operatori a composti farmacologicamente attivi ad alta potenza (HPAPI).
4. LIOFILIZZAZIONE INDUSTRIALE E CONFEZIONAMENTO STERILE IN ISOLATORI ISO 5
Per i principi attivi iniettabili, le macromolecole biologiche e i composti instabili in soluzione acquosa, la forma farmaceutica d'elezione è il liofilizzato sterile in flacone. La trasformazione industriale da soluzione liquida a polvere secca liofilizzata a bassissima umidità residua richiede una combinazione estrema di termodinamica criogenica e bio-contenimento microbiologico.
4.1. Curve di Sublimazione Criogenica Sotto Vuoto
Il ciclo di liofilizzazione industriale si articola in tre fasi termodinamiche rigorosamente validate secondo le linee guida cGMP:
- Congelamento Primario Controllato: La soluzione sterile dosata nei flaconi di vetro borosilicato viene portata a temperature inferiori a $-45^\circ\text{C}$ su piastre radianti a circolazione di olio siliconico. Per prevenire la formazione di matrici vetrose amorfe eterogenee, viene impiegata la tecnica della nucleazione indotta, che genera cristalli di ghiaccio colonnari omogenei, lasciando canali di sublimazione aperti che riducono drasticamente la resistenza idraulica al passaggio del vapore.
- Essiccamento Primario (Sublimazione del Ghiaccio Libero): La camera di liofilizzazione viene evacuata fino a livelli di vuoto spinto compresi tra $0,05$ e $0,20\text{ mbar}$ tramite pompe per alto vuoto a secco e condensatori criogenici a serpentina raffreddati ad azoto liquido a temperature inferiori a $-80^\circ\text{C}$. Il calore latente di sublimazione ($\sim 2835\text{ kJ/kg}$) viene somministrato lentamente alle piastre. La temperatura del prodotto deve rimanere rigorosamente al di sotto della temperatura critica di collasso ($T_c$) o della temperatura di transizione vetrosa della soluzione concentrata ($T_g'$); il superamento di tale soglia comporterebbe la perdita irreversibile della struttura porosa del cake farmaceutico.
- Essiccamento Secondario (Desorbimento Molecolare): Una volta completata la sublimazione del ghiaccio libero (verificata tramite il test di aumento di pressione a camera isolata o spettrometria di massa per gas residui), la temperatura delle piastre viene gradualmente innalzata fino a $+25^\circ\text{C}/+30^\circ\text{C}$ mantenendo il vuoto profondo per rimuovere l'acqua adsorbita chimicamente, fino a raggiungere un'umidità residua certificata inferiore all'1% in peso ($w/w$).
4.2. Isolatori a Flusso Laminare ISO 5 e Bio-Decontaminazione con VHP
Il confezionamento asettico del liofilizzato avviene all'interno di sistemi a barriera avanzata (RABS - Restricted Access Barrier Systems e Isolatori Chiusi) a pressione differenziale positiva ($+30\text{ Pa}$), classificati ISO 5 / Grado A GMP secondo il revised EU GMP Annex 1 per la fabbricazione di medicinali sterili.
L'ambiente operativo è caratterizzato da:
- Flusso Laminare Unidirezionale Verticale: L'aria viene immessa a velocità costante ($0,45\text{ m/s} \pm 20\%$) attraverso filtri assoluti HEPA H14 e ULPA U15, garantendo che le particelle aerodisperse $\ge 0,5\text{ }\mu\text{m}$ siano virtualmente pari a zero in condizioni operative.
- Cicli Automatizzati di Decontaminazione VHP: Prima di ogni campagna produttiva, l'isolatore viene sottoposto a un ciclo ermetico di bio-decontaminazione mediante perossido di idrogeno vaporizzato (VHP - Vaporized Hydrogen Peroxide). Il ciclo, interamente controllato dal sistema digitale, comprende:
- Deumidificazione: Riduzione dell'umidità relativa al di sotto del $30\text{ RH}\%$ per evitare la condensazione prematura del gas;
- Gassificazione e Condizionamento: Iniezione di $\text{H}_2\text{O}_2$ a concentrazioni comprese tra $800$ e $1200\text{ ppm}$;
- Tempo di Esposizione: Mantenimento della concentrazione per il tempo necessario a garantire un abbattimento microbiologico di $6\text{-log}$ ($10^{-6}$ probabilità di sopravvivenza), validato con indicatori biologici a base di spore di Geobacillus stearothermophilus;
- Aerazione Catalitica: Circolazione forzata dell'aria attraverso catalizzatori a biossido di manganese/platino per scindere il perossido residuo in acqua e ossigeno, fino a una concentrazione residua di sicurezza $< 1\text{ ppm}$.
- Portelli a Trasferimento Rapido (RTP): L'introduzione di tappi in butile sterili e flaconi avviene attraverso valvole a doppia porta alfa-beta (RTP - Rapid Transfer Ports), eliminando qualsiasi contatto tra l'atmosfera esterna (classe B o C) e il cuore asettico di classe A.
5. AUTOMAZIONE INDUSTRIALE SCADA, SPETTTROSCOPIA PAT E SERIALIZZAZIONE cGMP
La moderna industria farmaceutica non ammette margini di errore analitico. Nello stabilimento Alfasigma, la convergenza tra tecnologia operativa (OT) e tecnologia dell'informazione (IT) trova espressione in un'architettura piramidale integrata conforme allo standard internazionale ISA-95.
5.1. Spettroscopia NIR in Tempo Reale e Process Analytical Technology (PAT)
In ottemperanza all'iniziativa Process Analytical Technology (PAT) promossa dall'FDA statunitense e dall'EMA europea, il controllo qualità si è spostato dall'analisi distruttiva a fine lotto (end-product testing) al monitoraggio continuo in-line e on-line durante il processo produttivo (Real-Time Release Testing - RTRT).
- Spettroscopia FT-NIR a Fibra Ottica: All'interno dei miscelatori di polveri e dei granulatori a letto fluido, sono inserite sonde a contatto in zaffiro collegate a spettrometri a trasformata di Fourier nel vicino infrarosso (FT-NIR). Il fascio luminoso, interagendo con i modi vibrazionali armonici dei legami $\text{C}-\text{H}$, $\text{O}-\text{H}$ e $\text{N}-\text{H}$, acquisisce lo spettro della miscela in millisecondi.
- Algoritmi Chemiometrici PCA/PLS: Un software chemiometrico esegue analisi in componenti principali (PCA) e regressioni ai minimi quadrati parziali (PLS), calcolando in tempo reale l'indice di omogeneità della miscela (Mixing Homogeneity Index) e il contenuto d'acqua residuo durante l'essiccamento. Il sistema SCADA arresta automaticamente il processo non appena il valore di varianza spettrale scende sotto la soglia di deviazione standard target ($RSD < 1,5\%$), eliminando il rischio di sotto-miscelazione o sovra-miscelazione meccanica.
5.2. Data Integrity, Tracciabilità e Serializzazione Conforme alle Norme cGMP
Nel contesto regolatorio delineato da FDA 21 CFR Part 11 e EU GMP Annex 11, l'integrità dei dati (Data Integrity) è il prerequisito fondamentale per la conformità di ogni lotto farmaceutico commercializzato.
- Architettura SCADA con Audit Trail Immutabile: Ogni parametro di processo (pressioni, temperature, allarmi, manovre manuali) viene registrato dal sistema SCADA/DCS in un database crittografato non modificabile. Ogni operazione richiede una doppia firma elettronica (Electronic Signature) con marcatura oraria sicura sincronizzata con server NTP atomici.
- Serializzazione Farmaceutica ed EU FMD: Le linee di confezionamento secondario integrano stazioni di serializzazione ad altissima velocità. Su ogni singolo astuccio viene impresso mediante laser a $\text{CO}_2$ un codice bidimensionale 2D DataMatrix, contenente:
- Codice Prodotto Globale (GTIN);
- Numero di Serie Univoco randomizzato (con probabilità di duplicazione inferiore a $10^{-9}$);
- Numero di Lotto di produzione;
- Data di Scadenza.
- Aggregazione Gerarchica Multi-Livello: Sistemi di visione artificiale industriale a scansione lineare (Machine Vision) verificano la leggibilità e la conformità ISO/IEC 15415 del codice a velocità superiori a 400 pezzi al minuto. I codici dei singoli astucci vengono aggregati univocamente al codice del fardello (bundle), quest'ultimo al codice del cartone di spedizione (shipping case) e infine all'etichetta SSCC del pallet (Serial Shipping Container Code), garantendo la tracciabilità anti-contraffazione lungo l'intera catena di distribuzione globale secondo le normative europee (EU Falsified Medicines Directive) e statunitensi (DSCSA).
6. VOCI DELLA COMUNITÀ, ISTITUZIONI ED ESPERTI
L'eccellenza tecnologica del polo bolognese e il suo radicamento territoriale emergono con chiarezza nelle parole dei protagonisti del mondo produttivo, scientifico e istituzionale.
L'assessore allo sviluppo economico della Regione Emilia-Romagna ha ribadito in una recente conferenza sulle scienze della vita:
"L'industria farmaceutica e biomedicale rappresenta una delle punte di diamante della nostra regione. Gli investimenti in automazione, chimica sostenibile e ricerca clinica realizzati da gruppi storici come Alfasigma a Bologna dimostrano come l'Emilia-Romagna sia capace di attrarre competenze e capitali, fungendo da argine strategico contro la deindustrializzazione e ponendosi come modello europeo di manifattura avanzata 4.0."
Dal punto di vista dell'innovazione scientifica e della formazione accademica, un docente ordinario di Chimica Farmaceutica dell'Alma Mater Studiorum - Università di Bologna sottolinea l'importanza dell'integrazione di filiera:
"La transizione dalla chimica di sintesi tradizionale alla moderna ingegneria di processo basata sulle Process Analytical Technologies e sul controllo granulometrico in situ è una rivoluzione epocale. I nostri laureati e ricercatori trovano in realtà come Alfasigma un terreno fertile per applicare modelli di chemiometria avanzata e chimica verde, riducendo l'impiego di solventi tossici e ottimizzando la resa termodinamica dei processi."
Anche il Comune di Bologna esprime soddisfazione per la sostenibilità del polo: la trasformazione degli stabilimenti ha visto l'implementazione di parchi fotovoltaici dedicati, impianti di trigenerazione ad alto rendimento e sistemi di recupero termico che hanno ridotto l'impronta carbonica del ciclo produttivo di oltre il 25% nell'ultimo quinquennio, integrando l'attività industriale nel tessuto urbano della città metropolitana in piena armonia ambientale.
7. ANALISI DI PROSPETTIVA E FUTURO: RESILIENZA SANITARIA EUROPEA E SOSTENIBILITÀ
Gli eventi geopolitici e sanitari degli ultimi anni hanno mostrato con drammatica evidenza la vulnerabilità delle catene di fornitura occidentali: oltre il 60% dei principi attivi generici e degli intermedi chimici mondiali proviene da soli due Paesi asiatici (Cina e India). In questo scenario, l'Unione Europea ha varato iniziative strategiche senza precedenti, tra cui la creazione dell'autorità HERA (Health Emergency Preparedness and Response Authority) e la costituzione della Critical Medicines Alliance.
La presenza a Bologna di una filiera farmaceutica integrata — capace di gestire in-house la sintesi dell'API nei reattori Hastelloy, la purificazione per cristallizzazione, la liofilizzazione sterile e il confezionamento serializzato — rappresenta un asset insostituibile per l'autonomia strategica europea:
- Reshoring della Produzione di Molecole Critiche: La capacità di internalizzare la sintesi di farmaci essenziali (antibiotici non assorbibili, eparine a basso peso molecolare, antinfiammatori specifici) garantisce che gli ospedali e i cittadini europei non rimangano sprovvisti di terapie salvavita in caso di shock geopolitici.
- Chimica Verde e Transizione Circolare: Il futuro degli impianti bolognesi passa per la Continuous Manufacturing (produzione continua a flusso anziché a lotti) e l'adozione di solventi bio-derivati, unitamente al riciclo a circuito chiuso del 90% delle emissioni organiche volatili mediante abbattitori criogenici e distillatori frazionati automatizzati.
- Biofarmaci e Terapie Avanzate: L'integrazione delle recenti acquisizioni internazionali consentirà all'hub di estendere le proprie competenze dall'ingegneria chimica tradizionale alle piattaforme biotecnologiche (anticorpi monoclonali, peptidi sintetici e terapie biologiche complesse), consolidando il ruolo guida di Bologna nella transizione sanitaria globale.
Le cronache economiche diffuse da ANSA e dagli inserti di settore de Il Sole 24 Ore confermano che la partita della competitività europea si gioca esattamente su questi fattori: qualità analitica, conformità normativa senza compromessi e investimenti continui nel capitale umano e nelle tecnologie di frontiera.
8. PUNTI CHIAVE E SINTESI PER I LETTORI
La tabella seguente riassume i parametri operativi, le soluzioni ingegneristiche e le tecnologie abilitanti che definiscono lo standard produttivo dello stabilimento farmaceutico:
| Ambito di Processo | Tecnologia / Impianto Chiave | Parametri Critici di Controllo (CPP) | Risultato di Qualità (CQA) |
|---|---|---|---|
| Sintesi Chimica API | Reattori corazzati in lega Hastelloy C-22 / C-276 | Controllo PID a cascata ($\pm 0,2^\circ\text{C}$), agitazione CFD PBT | Assenza di corrosione da cloruri, resa $>95\%$, purezza chimica certificata |
| Cristallizzazione | Cristallizzatori con sonde FBRM / PVM | Larghezza zona metastabile (MSZW), grado di supersaturazione $\sigma$ | Distribuzione granulometrica controllata, polimorfo corretto, alta biodisponibilità |
| Isolamento Solido | Filtri essiccatori agitati ANFD a ciclo chiuso | Pressione di vuoto, velocità rotazione agitatore riscaldato, tempo lavaggio | Rimozione acque madri, abbattimento solventi residui, zero esposizione operatore |
| Liofilizzazione | Liofilizzatori criogenici industriali con piastre a olio | Temperatura piastra ($<-45^\circ\text{C}$ a $+25^\circ\text{C}$), vuoto ($0,05\text{ mbar}$), $T < T_g'$ | Sublimazione completa del ghiaccio, struttura porosa del cake intatta, umidità $<1\%$ |
| Sterilità e Barriera | Isolatori chiusi a flusso laminare ISO 5 / Grado A | Pressione differenziale $+30\text{ Pa}$, velocità aria $0,45\text{ m/s}$, ciclo VHP | Decontaminazione con abbattimento biologico $6\text{-log}$, sterilità SAL $10^{-6}$ |
| Controllo di Processo (PAT) | Spettrometria in-line FT-NIR e Raman | Spettri vibrazionali armonici, modelli chemiometrici multivariati PCA/PLS | Rilascio in tempo reale (Real-Time Release Testing), omogeneità lotto $RSD < 1,5\%$ |
| Serializzazione & cGMP | Laser $\text{CO}_2$ e telecamere Machine Vision ad alta velocità | Grado ISO/IEC 15415, marcatura 2D DataMatrix, Audit Trail 21 CFR Part 11 | Tracciabilità gerarchica totale fardello-cartone-pallet, anti-contraffazione EU FMD |
9. TAKEAWAY BOX: SINTESI E PUNTO CHIAVE DELLA NOTIZIA
Fonti e Riferimenti Istituzionali Consultati:
- Comune di Bologna - Portale Istituzionale e Sviluppo Economico
- Regione Emilia-Romagna - Politiche Industriali e Territoriali
- Invest in Emilia-Romagna - Health & Life Sciences Hub
- Farmindustria - Associazione Nazionale Imprese Farmaceutiche
- Alma Mater Studiorum Università di Bologna - Ricerca e Chimica Industriale
- Il Resto del Carlino - Cronaca Economica e Territoriale di Bologna
- ANSA - Notiziario Economia e Salute
- Il Sole 24 Ore - Sanità e Industria Farmaceutica