Stabilimento Sampingranaggi Di Bentivoglio: L'Ingegneria Delle Trasmissioni Meccaniche Tra Rettifica a Generazione Continua, Trattamenti Termici Sotto Vuoto E Metrologia Degli Ingranamenti Ad Altissima Precisione
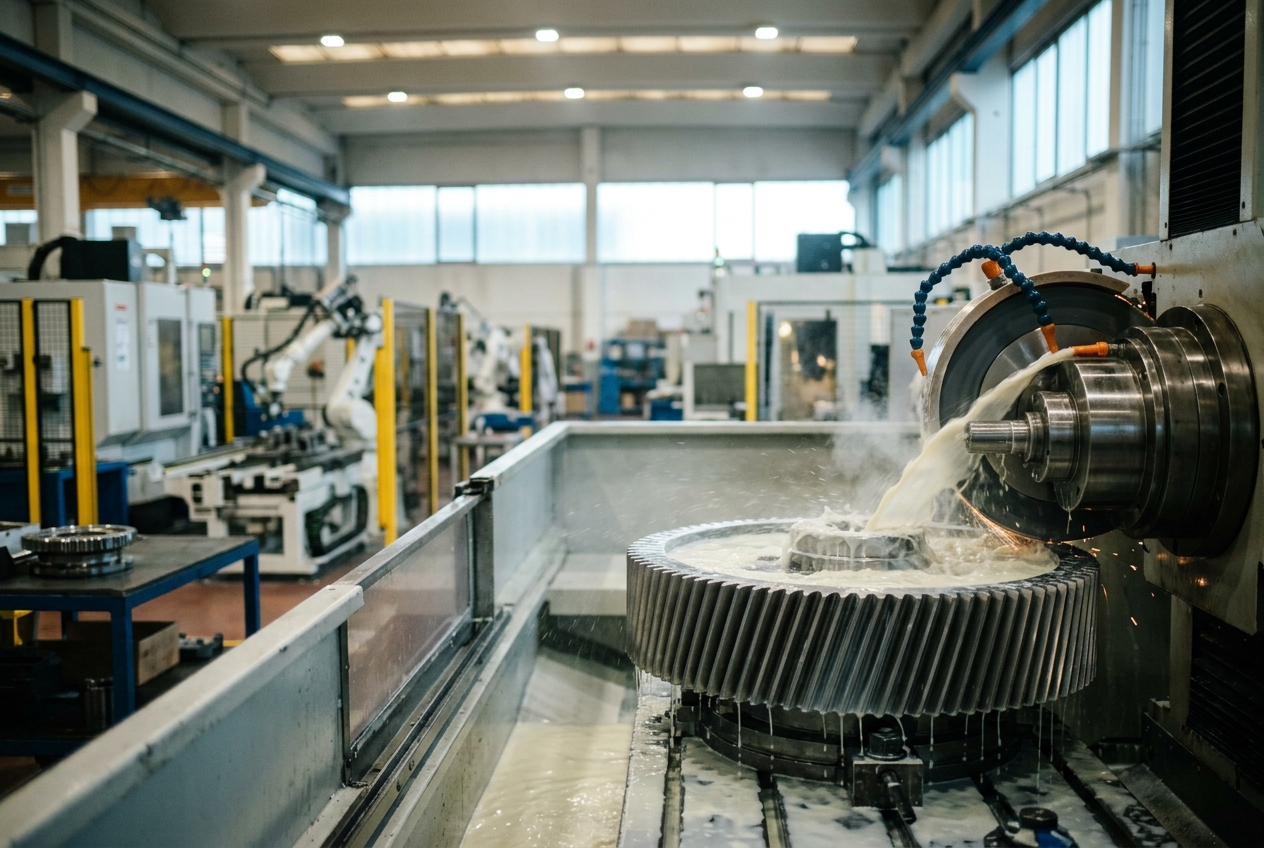
Nel cuore della pianura bolognese, lungo la direttrice industriale che collega il capoluogo emiliano ai poli tecnologici della Motor Valley, lo stabilimento di Bentivoglio rappresenta una delle pietre miliari dell'ingegneria meccanica di precisione europea. Fondata nel 1936, la storica realtà di Sampingranaggi (storicamente legata alle origini industriali di Clementino Bonfiglioli e oggi integrata nel perimetro strategico del gruppo bolognese) incarna l'evoluzione paradigmatica della trasmissione di potenza: dalla meccanica pesante del Novecento alle sfide iper-tecnologiche dell'e-mobility, della robotica collaborativa e dell'aerospazio.
La fabbricazione degli ingranaggi ha abbandonato da tempo la dimensione puramente empirica per trasformarsi in una disciplina micro-geometrica e metallurgica d'avanguardia. In un contesto in cui i motori elettrici raggiungono regimi di rotazione fino a 20.000 giri al minuto nel silenzio quasi assoluto, la tolleranza ammessa sul profilo di un dente non si misura più in centesimi, ma in frazioni di micrometro ($\mu\text{m}$). Questo saggio esplora l'eccellenza tecnologica e manifatturiera di Bentivoglio attraverso le sue quattro direttrici fondamentali: la cinematica dei profili coniugati, la rettifica ad altissima velocità in CBN, i trattamenti termochimici sottovuoto e la metrologia vibro-acustica NVH.
1. Sintesi della Cronaca Industriale: Il Rilancio di un Polo Storico
La storia recente dell'impianto di Bentivoglio è il racconto di una rinascita industriale e territoriale. A seguito delle complesse vicende societarie che hanno interessato il gruppo industriale d'origine, il polo produttivo e il marchio Sampingranaggi sono stati rilevati dal colosso delle trasmissioni Bonfiglioli attraverso una procedura d'asta competitiva conclusasi nel 2021 per oltre 7 milioni di euro. L'operazione non ha rappresentato soltanto un salvataggio economico, ma un ricongiungimento storico e affettivo: fu proprio all'interno delle officine Sampingranaggi che, nel 1948, il giovane Clementino Bonfiglioli iniziò il proprio percorso professionale prima di fondare il suo impero industriale.
Il salvataggio è stato formalizzato attraverso un rigoroso accordo istituzionale siglato in sinergia tra la dirigenza acquirente, la Regione Emilia-Romagna, la Città Metropolitana di Bologna e le rappresentanze sindacali metalmeccaniche della FIOM-CGIL. L'intesa ha garantito la piena continuità occupazionale per l'intero organico di tecnici, progettisti e maestranze specializzate distribuite tra lo stabilimento di Bentivoglio e la sede di Funo di Argelato.
L'investimento ha inaugurato una fase di radicale ammodernamento delle linee di produzione, integrando celle robotizzate di asservimento, macchine rettificatrici di ultima generazione a controllo numerico e sistemi di telemetria industriale conformi ai paradigmi di Industria 4.0, preservando al contempo il know-how unico nel taglio degli ingranaggi conici ipoidi e cilindrici ad alta densità di coppia.
2. Il Distretto Metropolitano Bolognese e l'Impatto sul Territorio
L'area metropolitana bolognese costituisce un unicum a livello globale: una concentrazione geografica ristretta in cui convivono la Packaging Valley delle macchine automatiche e la Motor Valley delle supersportive e dei veicoli speciali. In questo ecosistema iper-connesso, come documentato frequentemente dalle cronache de Il Resto del Carlino e della testata economica regionale di ANSA, la filiera della subfornitura ad altissima precisione funge da spina dorsale per l'intera bilancia commerciale italiana.
Lo stabilimento di Bentivoglio non è una semplice unità di assemblaggio, ma un vero e proprio laboratorio a cielo aperto in cui la ricerca applicata si interfaccia costantemente con i dipartimenti di Ingegneria Industriale dell'Università di Bologna. L'impatto economico e sociale sulla comunità locale si traduce in: - Presidio di competenze rare: La formazione di operatori specializzati nel calcolo ingranaggi, nella programmazione CAM a cinque assi e nella chimica-fisica metallurgica. - Indotto locale qualificato: Collaborazione con fornitori emiliani di utensileria complessa, trattamenti galvanici e sensoristica avanzata. - Riqualificazione industriale sostenibile: Transizione verso processi a secco (dry machining) e impianti di lavaggio ad anello chiuso che azzerano i reflui nocivi.
Le cronache cittadine riportate su BolognaToday evidenziano come la stabilità e la crescita del polo di Bentivoglio abbiano evitato la dispersione di un patrimonio intellettuale e manifatturiero che affonda le sue radici nella tradizione artigiana felsinea del primo dopoguerra.
3. Geometria Cinematico-Funzionale dei Profili a Evolvente di Cerchio
Il cuore dell'ingegneria degli ingranaggi risiede nella rigorosa formulazione matematica del profilo dei denti. Affinché due ruote dentate trasmettano il moto con un rapporto di trasmissione istantaneo rigorosamente costante, le superfici a contatto devono rispettare la Legge Fondamentale dell'Ingranamento (Teorema di Willis): la normale comune al profilo dei denti nel punto di contatto deve passare costantemente per un punto fisso sull'asse dei centri, denominato centro relativo di rotazione o punto primitivo ($C$).
                Superficie del Fianco
               /
              |      .--- Punto di Contatto Istituzionale (K)
              v     /
        ---.     .----.
       /    \   /      \     <-- Linea di Contatto / Retta d'Azione (Passante per C)
      |  D1  \ /   D2   |
       \      X        /
        '----' '------'
               ^
               |
        Punto Primitivo (C)
Formulazione Matematica dell'Evolvente
La curva geometrica che soddisfa intrinsecamente questa condizione è l'evolvente di cerchio (involute profile). Considerando un cerchio di base di raggio $r_b$, le coordinate polari dell'evolvente sono descritte dalla funzione caratteristica:
$$\text{inv}(\alpha) = \tan(\alpha) - \alpha$$
dove $\alpha$ rappresenta l'angolo di pressione nel punto considerato. Il raggio generico $r$ a una determinata altezza del profilo è legato al raggio di base dalla relazione:
$$r = \frac{r_b}{\cos(\alpha)}$$
In un ingranaggio cilindrico elicoidale a denti diritti o obliqui, il diametro primitivo $d$ e il cerchio di base $d_b$ sono definiti tramite il modulo normale $m_n$, l'angolo di pressione normale $\alpha_n$ e l'angolo d'elica primitivo $\beta$:
$$m_t = \frac{m_n}{\cos(\beta)}, \quad d = z \cdot m_t = \frac{z \cdot m_n}{\cos(\beta)}$$
$$\tan(\alpha_t) = \frac{\tan(\alpha_n)}{\cos(\beta)}, \quad d_b = d \cdot \cos(\alpha_t)$$
Modifiche Microgeometriche del Profilo e dell'Elica
Nella realtà operativa, i denti non sono corpi rigidi ideali: sotto l'azione della forza tangenziale nominale ($F_t$) e dei transitori di carico, l'albero subisce flessioni, i cuscinetti cedono elasticamente e il dente stesso si inflette secondo il modello di trave ad incastro a sezione variabile. Senza opportune correzioni, l'ingranamento darebbe luogo a violenti impatti di spigolo all'ingresso della linea di contatto, generando picchi di tensione ed elevate emissioni acustiche.
A Bentivoglio, la progettazione microgeometrica interviene mediante sofisticati algoritmi di modifica del profilo (tip and root relief) e della direzione longitudinale (lead crowning):
PROFILO TEORICO vs MODIFICATO (Tip Relief)      BOMBATURA LONGITUDINALE (Crowning)

Profilo Ideale                              Fianco Teorico
           |                                             |
           |                                         .-------.
   Dente   |  .--- Modifica di Testa (Ca)           /         \  <-- Bombatura Cb
           | /                                     /           \
           |/                                     |   Dente     |
           |                                      |             |
           |                                       \           /
           |                                        \         /
           | \                                       '-------'
           |  '--- Modifica di Piede (Cf)
- Modifica di testa (Tip Relief, $C_{\alpha a}$): Consiste nell'asportare materiale in prossimità del raggio di testa ($r_a$) con un andamento parabolico o lineare. L'entità del rilievo $\delta_a$ varia tipicamente tra $5\text{ e }25\ \mu\text{m}$, calcolata in modo da compensare la deflessione flessionale combinata $\delta_{fl} = \frac{F_t}{c_\gamma \cdot b}$ (dove $c_\gamma$ è la rigidezza d'ingranamento e $b$ la fascia fasciale).
- Modifica di piede (Root Relief, $C_{\alpha f}$): Simmetrica alla modifica di testa della ruota coniugata, previene l'impatto all'uscita dal contatto.
- Bombatura longitudinale (Lead Crowning, $C_\beta$): Creazione di un profilo convesso lungo la larghezza di fascia del dente per contrastare il disallineamento angolare degli assi ($\Delta\beta$). La bombatura assicura che il footprint di contatto (impronta della pressione elastica di Hertz) rimanga centrato a metà della fascia dente, scongiurando il sovraccarico distruttivo ai bordi (edge contact).
- Correzione dell'angolo d'elica ($f_{H\beta}$): Compensazione preventiva della torsione elastica e termica dell'albero sotto coppia continuativa.
L'obiettivo ingegneristico prioritario è la minimizzazione del Peak-to-Peak Transmission Error (PPTE):
$$TE(t) = \theta_2(t) - \frac{z_1}{z_2}\theta_1(t)$$
dove $\theta_1$ e $\theta_2$ sono le posizioni angolari istantanee dei due alberi. Ridurre il PPTE a valori inferiori a $0.2\ \mu\text{m}$ è la condizione imprescindibile per azzerare le vibrazioni armoniche ad alta frequenza.
4. Tecnologie di Lavorazione Meccanica: Dalla Dentatura alla Rettifica CBN
La produzione degli ingranaggi all'interno dello stabilimento di Bentivoglio segue una sequenza tecnologica altamente integrata, suddivisa tra lavorazione del tenero, trattamento termico e finitura del duro.
                    FLUSSO DI FABBRICAZIONE AD ALTA PRECISIONE
+-----------------------+     +-----------------------+     +-----------------------+
|  Taglio del Tenero    |     | Trattamento Termico   |     |  Finitura del Duro    |
| - Creatura (Hobbing)  | --> | - Vuoto LPC           | --> | - Rettifica Generaz.  |
| - Power Skiving       |     | - Tempra Gas HPGQ     |     |   in Mola CBN         |
+-----------------------+     +-----------------------+     +-----------------------+
                                                                        |
                                                                        v
                                                            +-----------------------+
                                                            | Metrologia 3D & NVH   |
                                                            | - CMM Climatizzata    |
                                                            | - Banco EOL 20.000rpm |
                                                            +-----------------------+
Confronto tra Lavorazioni: Taglio vs. Rettifica
Nel ciclo convenzionale, la sgrossatura e la finitura pre-tempra avvengono mediante creatura ad alta velocità (high-speed hobbing) con utensili in metallo duro rivestiti in AlCrN, o mediante Power Skiving, tecnologia cinematica avanzata che permette il taglio sincronizzato di dentature interne e scanalature a ridosso di spallamenti con inclinazioni d'asse fino a $20^\circ-25^\circ$.
Tuttavia, le distorsioni indotte dal trattamento termico impongono un passaggio finale di finitura su materiale con durezza superficiale di $58-62\text{ HRC}$. Qui entra in gioco la specializzazione di Bentivoglio:
| Parametro di Confronto | Creatura / Skiving (Tenero) | Rettifica di Profilo Singolo | Rettifica a Generazione Continua (CBN) |
|---|---|---|---|
| Stato del Materiale | Ricotto / Bonificato (< 30 HRC) | Cementato e Temprato (58–62 HRC) | Cementato e Temprato (58–62 HRC) |
| Velocità di Taglio ($v_c$) | $150 - 350\text{ m/min}$ | $30 - 60\text{ m/s}$ | $60 - 120\text{ m/s}$ |
| Tempo Ciclo per Fascia | Medio-Basso | Elevato (dente per dente) | Estremamente Ridotto (continuo) |
| Finitura Superficiale ($Ra$) | $0.8 - 1.6\ \mu\text{m}$ | $0.2 - 0.4\ \mu\text{m}$ | $0.1 - 0.25\ \mu\text{m}$ |
| Grado di Qualità (ISO 1328) | Grado 7 – 9 | Grado 3 – 5 | Grado 2 – 4 |
| Flessibilità Geometrica | Media | Altissima | Medio-Alta |
Rettifica a Generazione Continua con Mole in CBN
La rettifica a generazione continua (continuous generating grinding) impiega una mola a forma di vite senza fine (grinding worm) accoppiata sincronicamente alla ruota pezzo tramite assi CNC interpolati ad altissima reattività.
       MOLA A VITE SENZA FINE IN CBN               INGRANAGGIO IN LAVORAZIONE
            (Generatore Continuo)
               ,----------------.
              /  /\  /\  /\  /\  \                  ,--.   ,--.
             |  /  \/  \/  \/  \  |               /    \ /    \
             | /                \ |  <=======>   |  D1  X  D2  |
              \  /\  /\  /\  /\  /                \    / \    /
               '----------------'                  '--'   '--'
                   (Asse B)                              (Asse C)
             Velocità: 60-100 m/s                  Sincronizzazione Elettronica
L'impiego del Nitruro di Boro Cubico (CBN) – superabrasivo con durezza Knoop di circa $4500\text{ HK}$, inferiore solo al diamante, ma chimicamente inerte verso il ferro a temperature elevate – offre vantaggi determinanti: - Resistenza all'usura: Il consumo volumetrico del tagliente è ridotto di ordini di grandezza rispetto al corindone tradizionale ($Al_2O_3$). - Elevatissima conducibilità termica: Il CBN dissipa rapidamente il calore generato per attrito all'interno della struttura della mola e nel fluido lubrorefrigerante, scongiurando le temibili bruciature da rettifica (grinding burn) e la formazione di austenite residua non trasformata o tensioni residue di trazione. - Compensazione Dinamica dell'Usura: I controlli numerici delle rettificatrici SAMP integrano algoritmi predittivi che monitorano la forza di spinta e la deviazione di corrente degli elettromandrini, correggendo la traiettoria d'intersezione in tempo reale senza richiedere continue diamantature di profilatura.
5. Trattamenti Termochimici Sottovuoto: LPC e HPGQ
Per sopportare carichi superficiali hertziani superiori a $1500-2000\text{ MPa}$ e sollecitazioni di flessione al piede del dente, l'acciaio legato da cementazione (tipicamente $18\text{NiCrMo7-6}$, $16\text{MnCr5}$ o acciai microalligati) deve subire un indurimento superficiale controllato.
Lo stabilimento applica processi di Cementazione a Bassa Pressione (Low Pressure Carburizing - LPC) combinati con Tempra in Gas ad Alta Pressione (High Pressure Gas Quenching - HPGQ) in forni sottovuoto a celle modulari.
                CICLO TERMICO SOTTOVUOTO (LPC + HPGQ)
  Temp.
  (°C)
  1050|             Impulsi C2H2 (Boost / Diffuse)
      |         +---+   +---+   +---+   +---+
   950|        /     \ /     \ /     \ /     \
      |       /                               \       Tempra Gas HPGQ (Azoto 15 bar)
      |      /                                 \      |\
      |     /                                   \     | \
      |    /                                     \    |  \
      |   /                                       \   |   \
      |  /                                         \  |    \
      | /                                           \ |     \
   20 |+---------------------------------------------+-------+---> Tempo (h)
Cinetica dell'Acetilene e Assenza di Ossidazione Intergranulare
A differenza della carbocementazione convenzionale in atmosfera gassosa endotermica ($\text{CO}/\text{CO}_2/\text{H}_2$), l'LPC opera a pressioni comprese tra $2\text{ e }10\text{ mbar}$ e temperature comprese tra $920^\circ\text{C e }1050^\circ\text{C}$. Il vettore carbonioso utilizzato è l'acetilene puro ($C_2H_2$), che si dissocia termicamente a contatto con la superficie metallica catalitica secondo la reazione:
$$C_2H_2 \xrightarrow{\text{Fe, calore}} 2 C_{\text{assorbito}} + H_{2\ \text{gas}}$$
Questo approccio elimina radicalmente l'ossigeno dal processo, garantendo tre vantaggi microstrutturali decisivi: 1. Azzeramento dell'Ossidazione Intergranulare (Internal Oxidation - IGO): Nei forni tradizionali, l'ossigeno penetra fino a $15-25\ \mu\text{m}$ lungo i bordi di grano, legando cromo e manganese e creando una microstruttura fragile superficiale non temprata. Con l'LPC la profondità di ossidazione è nulla ($\text{IGO} = 0\ \mu\text{m}$). 2. Uniformità della Profondità Efficace di Cementazione ($CHD_{550\text{HV}}$ / $R_{ht}$): Il flusso molecolare dell'acetilene a bassissima densità penetra omogeneamente anche nei vani stretti al fondo dente, garantendo un rapporto di indurimento tra raggio di fondo ($\rho_f$) e diametro primitivo prossimo a $1.0$ (contro il $0.6-0.7$ dei processi in atmosfera). 3. Controllo Rigoroso delle Distorsioni con Tempra HPGQ: Il raffreddamento non avviene per immersione in olio (causa primaria di instabilità geometriche e gradienti termici asimmetrici), ma mediante getti bidirezionali o assiali di azoto gassoso ($N_2$) a 10–20 bar con velocità controllata da inverter. Le distorsioni dimensionali risultano prevedibili, simmetriche e ridotte dell'80%, consentendo di minimizzare il sovrametallo di rettifica a soli $0.05-0.08\text{ mm}$ per fianco.
       STATO DI TENSIONE RESIDUA (Superficie / Cuore del Dente)
  Profondità dal Fianco
    0 um -------------------------------------------------> 1000 um
  Tensioni
   (MPa)
       0 +-------------------------------------------------- (Tensioni Nulle)
         |
    -200 |                        Profilo Tensionale Residuo
    -400 |                     .-'
    -600 |                  .-'    Massima Resistenza a Fatica da Pitting
    -800 |               .-'       e Flessione al Piede (\sigma_res < -800 MPa)
   -1000 |____________.-'
Le elevate tensioni residue di compressione generate in superficie ($\sigma_{res} \approx -800\text{ a }-1000\text{ MPa}$) fungono da barriera meccanica contro l'innesco e la propagazione di cricche di fatica da contatto (spalling/pitting) e fatica flessionale alla radice.
6. Metrologia Dimensionale 3D e Dinamica Vibro-Acustica NVH per E-Mobility
La validazione qualitativa delle trasmissioni prodotte a Bentivoglio avviene all'interno di una sala metrologica a controllo climatico costante ($20^\circ\text{C} \pm 0.5^\circ\text{C}$, umidità relativa al $45\%\pm 5\%$).
                 SALA METROLOGICA CLIMATIZZATA (20°C ± 0.5°C)
    +-------------------------------------------------------------------+
    | Macchina di Misura Ingranaggi 3D (CMM con Sonda Ottica/Tattile)   |
    |                                                                   |
    | Analisi di Scostamento ISO 1328-1:                                |
    |   - Deviazione Totale di Profilo (F_alpha)     < 1.8 um           |
    |   - Deviazione di Forma del Profilo (ff_alpha) < 1.0 um           |
    |   - Deviazione di Passo Singolo (fp)           < 1.2 um           |
    |   - Deviazione Totale dell'Elica (F_beta)      < 2.0 um           |
    +-------------------------------------------------------------------+
                                      |
                                      v
    +-------------------------------------------------------------------+
    | Banco di Collaudo EOL Acustico e Dinamico NVH                     |
    | - Regime di Rotazione: fino a 20.000 rpm                          |
    | - Accelerometri piezoelettrici triassiali                         |
    | - Laser Doppler Vibrometer (LDV) senza contatto                   |
    | - Spettrometria FFT in Tempo Reale: Controllo Armoniche Ordine Z  |
    +-------------------------------------------------------------------+
Parametri di Scostamento Microgeometrico (ISO 1328-1)
Sui centri di misura per ingranaggi a coordinate polari e cartesiane, il tastatore a scansione continua rileva le curve reali confrontandole con il modello matematico CAD/CAM, estraendo i parametri normati: - $F_\alpha$ (Deviazione totale del profilo): Distanza tra due profili teorici che racchiudono il tracciato effettivo. - $f_{f\alpha}$ (Deviazione di forma del profilo): Ondulazione locale o micro-rugosità escluse le correzioni intenzionali. - $f_{H\alpha}$ (Deviazione di inclinazione del profilo): Variazione dell'effettivo angolo di pressione rispetto al nominale. - $F_\beta$ e $f_{H\beta}$ (Deviazioni totali e di inclinazione dell'elica): Valutazione dell'allineamento assiale del dente lungo la fascia. - $F_p$ e $f_p$ (Deviazioni del passo cumulativo e singolo): Uniformità angolare della dentatura, responsabile dell'eccentricità e dell'oscillazione a bassa frequenza.
Nelle produzioni destinate all'e-mobility e ai riduttori per giunti robotici, Sampingranaggi garantisce classi di precisione DIN 3962 / ISO 1328 Grado 3 o 4, con tolleranze micrometriche inferiori a $2\ \mu\text{m}$.
La Sfida dell'NVH nei Riduttori Elettrici
Nei veicoli a combustione interna (ICE), il rumore del motore termico e dello scarico mascherava gran parte delle vibrazioni ad alta frequenza prodotte dalla trasmissione. Nei veicoli 100% elettrici (BEV), l'assenza di tale mascheramento rende chiaramente udibile nell'abitacolo il sibilo dell'ingranamento (gear whine), collocato nello spettro acustico tra $800\text{ Hz e }6000\text{ Hz}$.
La frequenza fondamentale d'ingranamento (mesh frequency) è espressa da:
$$f_{\text{mesh}} = z \cdot \frac{n}{60}$$
Per un pignone a $z = 23$ denti collegato a un rotore che ruota a $n = 18.000\text{ rpm}$:
$$f_{\text{mesh}} = 23 \cdot \frac{18000}{60} = 6900\text{ Hz}$$
A tali frequenze, le micro-imperfezioni superficiali o le irregolarità di passo provocano sollecitazioni dinamiche che eccitano i modi propri della scatola riduttore. Per validare i componenti, la linea di Bentivoglio integra banchi prova fine linea (EOL - End of Line) con vibrometri laser Doppler e accelerometri piezoelettrici: ogni ingranaggio viene testato sotto coppia variabile e ciclo di accelerazione completo per validare lo spettro acustico e scartare scostamenti superiori a frazioni di decibel ($dBA$) rispetto alla master curve.
7. Gemello Digitale, Telemetria Industriale 4.0 e Sostenibilità
L'impianto ha completato la propria trasformazione digitale trasformando le macchine utensili in nodi intelligenti di un ecosistema cyber-fisico:
                            ARCHITETTURA DIGITAL TWIN CLOSED-LOOP
+---------------------+      Misura Deviazioni      +----------------------+
| Sala Metrologica    | --------------------------> | Software LTCA        |
| e Tastatori CMM     |                             | & Modello Digitale   |
+---------------------+                             +----------------------+
          ^                                                    |
          | Feedback di Correzione                             | Generazione Offset
          | Micro-geometrica                                   v Micro-correzioni
+---------------------+                             +----------------------+
| Ingranaggio Finito  | <-------------------------- | Rettificatrice CNC   |
| Tolleranza < 1.5 um |     Lavorazione Adattiva    | Mandrini CBN Smart   |
+---------------------+                             +----------------------+
- Closed-Loop Manufacturing: I dati di scostamento rilevati in sala metrologica vengono inviati automaticamente al controllore CNC della rettificatrice. Il sistema applica un algoritmo di correzione iterativa che modifica gli offset di diamantatura e le coordinate di passata senza l'intervento manuale dell'operatore, mantenendo il processo in regime statistico $C_{pk} > 1.67$.
- Loaded Tooth Contact Analysis (LTCA) Predittivo: Prima dell'avvio della produzione fisica, il gemello digitale della trasmissione simula l'interazione termo-elastica del riduttore sotto il ciclo di guida WLTP dell'e-vehicle, ottimizzando preventivamente le curve di bombatura $C_\beta$ e $C_\alpha$.
- Efficienza Energetica e MQL: L'adozione della lubrificazione minimale (Minimum Quantity Lubrication) e il recupero termico dai gruppi frigoriferi e dai compressori dei forni sottovuoto garantiscono una riduzione dell'impronta carbonica per componente prodotto, in linea con gli standard europei ESG.
8. Voci del Territorio, Istituzioni e Rappresentanze del Lavoro
La centralità dello stabilimento di Bentivoglio emerge chiaramente dalle analisi economiche e dalle dichiarazioni dei rappresentanti istituzionali e delle parti sociali.
Come sottolineato frequentemente dagli assessorati alle attività produttive e allo sviluppo economico promossi dal Comune di Bologna e seguiti dalle inchieste di RaiNews, il presidio della meccanica d'alta precisione costituisce un baluardo contro la deindustrializzazione europea.
"Lo stabilimento di Bentivoglio dimostra che il futuro della manifattura italiana non risiede nella compressione dei costi, ma nell'innalzamento verticale del valore tecnologico. La convergenza tra la tradizione storica del 1936 e l'ingegneria dei veicoli elettrici ha trasformato una crisi complessa in un modello virtuoso di reindustrializzazione per l'intera regione emiliano-romagnola."
— Sintesi delle valutazioni espresse dai tavoli di monitoraggio istituzionale del Patto per il Lavoro.
Anche le organizzazioni sindacali (FIOM-CGIL e RSU aziendali) hanno ribadito come la valorizzazione dell'organico, l'introduzione di academy interne per la formazione continua dei giovani periti meccanici e gli investimenti in ergonomia e sicurezza delle postazioni abbiano reso il sito di Bentivoglio un esempio pilota di relazioni industriali cooperative avanzate.
9. Analisi di Prospettiva e Visione Futura: Verso la Robotica Umanoide e l'Aerospazio
Guardando al prossimo decennio, la tecnologia degli ingranaggi è destinata a superare i confini dell'automotive tradizionale:
                            TRAIETTORIE DI SVILUPPO FUTURO
                                          |
        +---------------------------------+---------------------------------+
        |                                 |                                 |
        v                                 v                                 v
+-----------------------+     +-----------------------+     +-----------------------+
|  E-Mobility Avanzata  |     |  Robotica Umanoide    |     | Spazio e Difesa       |
| - Architetture 800V   |     | - Riduttori Cicloidali|     | - Attuatori Ultraleg. |
| - Regimi > 25.000 rpm |     | - Strain Wave Gears   |     | - Acciai Criogenici   |
| - Ingranaggi Ultra-NVH|     | - Backlash Zero (<1') |     | - Tolleranze Sub-um   |
+-----------------------+     +-----------------------+     +-----------------------+
- Riduttori a Gioco Zero per Robotica: Lo sviluppo di attuatori per bracci industriali e robot antropomorfi/umanoidi richiede riduttori cicloidali e strain wave gears (riduttori armonici) con gioco angolare nullo (backlash $< 1\ \text{arcmin}$) e altissima densità di coppia. Bentivoglio sta orientando una parte cospicua delle proprie linee di sviluppo verso la micro-finitura di camme e corone elastiche ad alta precisione.
- Propulsioni Elettriche ad Altissimo Voltaggio: Il passaggio a inverter a carburo di silicio (SiC) e motori a 800V con velocità fino a $25.000\text{ rpm}$ impone un ulteriore salto di qualità nella finitura superficiale, spingendo la rugosità media verso valori speculari di super-finitura isotropa ($Ra < 0.05\ \mu\text{m}$) per minimizzare l'attrito radente e massimizzare l'autonomia del pacco batterie.
- Leghe Metalliche Speciali e Trattamenti Ibridi: Sperimentazione di acciai rifusi sotto vuoto (VIM-VAR) e rivestimenti superficiali in carbonio tipo diamante (Diamond-Like Carbon - DLC) per azzerare il fenomeno del scuffing (incollamento a caldo) in condizioni di lubrificazione limite.
10. Punti Chiave e Sintesi per i Lettori
- Storia e Radici (1936–Oggi): Dalla fondazione come pilastro della meccanica bolognese alla rinascita attraverso l'acquisizione industriale, con la tutela integrale dell'occupazione e la valorizzazione del legame storico con la famiglia Bonfiglioli.
- Cinematica ad Evolvente: Rispetto rigoroso del Teorema di Willis, ottimizzazione matematica del raggio di base ($r_b = r \cos \alpha$) e correzioni microgeometriche tridimensionali ($C_{\alpha a}, C_{\alpha f}, C_\beta, f_{H\beta}$) per la riduzione del Peak-to-Peak Transmission Error (PPTE).
- Rettifica Superabrasiva CBN: Asportazione su materiali temprati a $60\text{ HRC}$ con mole a vite in Nitruro di Boro Cubico a velocità superiori a $80\text{ m/s}$, con compensazione dinamica dell'usura ed eliminazione dei surriscaldamenti superficiali.
- Metallurgia Sottovuoto Avanzata: Cementazione a bassa pressione con acetilene (LPC) a $950-1050^\circ\text{C}$ e tempra in azoto gassoso a 15 bar (HPGQ), che garantiscono totale assenza di ossidazione intergranulare ($\text{IGO} = 0$), uniformità di strato al fondo dente e tensioni residue di compressione superiori a $-800\text{ MPa}$.
- NVH e Transizione Elettrica: Collaudo acustico-vibrazionale su banchi EOL ad alta velocità (fino a 20.000 rpm) con interferometria laser per l'abbattimento radicale del gear whine nei propulsori elettrici.
- Digitalizzazione e Territorio: Perfetta integrazione tra i laboratori di Bentivoglio, l'Università di Bologna e il tessuto economico metropolitano, confermando la Motor Valley come punto di riferimento mondiale dell'alta tecnologia di trasmissione.
Takeaway Box: L'Eccellenza Meccanica di Bentivoglio
SINTESI TECNOLOGICA: L'INGRANAGGIO NELL'ERA ELETTRICA
- Polo Produttivo: Sampingranaggi – Bentivoglio (Bologna), Motor Valley emiliana.
- Fondazione Storica: 1936.
- Core Competence: Progettazione e finitura di ingranaggi cilindrici ed elicoidali ad altissima precisione, ingranaggi conici ipoidi e organi di trasmissione per automotive, robotica ed e-mobility.
- Tecnologie Chiave:
- Microgeometria: Modifiche di testa/piede e bombature longitudinali per il controllo del contact footprint e minimizzazione del PPTE.
- Lavorazione: Rettifica a generazione continua con mole sagomate in CBN ad alta velocità e profilatura adattiva.
- Trattamento Termico: Cementazione LPC in vuoto con $C_2H_2$ e tempra gassosa HPGQ in azoto a 15 bar ($\text{IGO} = 0$, distorsioni minime).
- Qualità & NVH: Metrologia 3D climatizzata (ISO 1328 Grado 3/4) e banchi EOL vibro-acustici per regimi fino a 20.000 rpm.
- Impatto Territoriale: Salvaguardia occupazionale, integrazione nell'ecosistema Bonfiglioli e sinergia accademica con l'Università di Bologna.