Stabilimento Neri Motori Di San Giovanni in Persiceto: L'Ingegneria Elettromeccanica Tra Avvolgimenti Statorici Ad Alta Efficienza IE4, Impregnazione Sottovuoto VPI E Sistemi Di Frenatura Dinamica
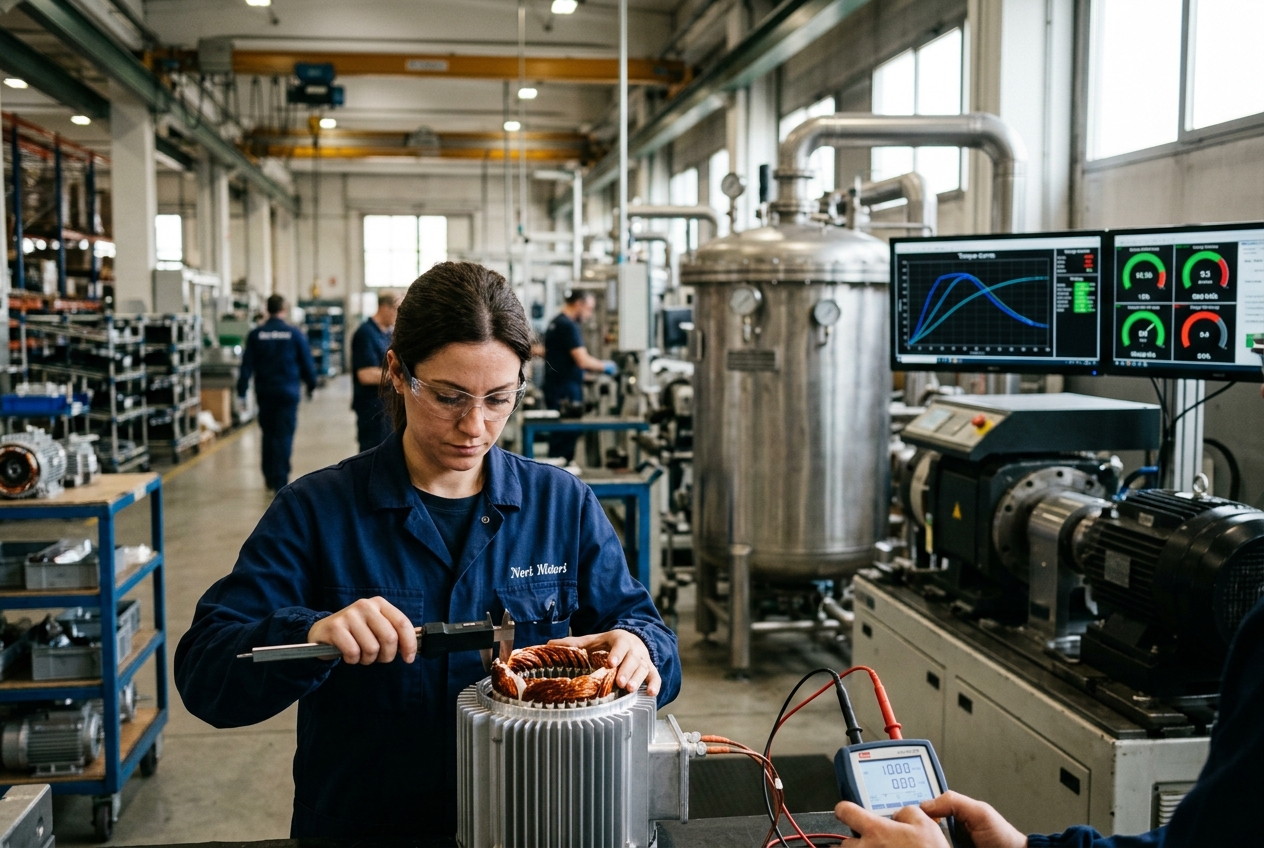
Tra le campagne della pianura bolognese e l'epicentro della Packaging Valley globale, lo stabilimento Neri Motori di San Giovanni in Persiceto rappresenta uno dei più avanzati laboratori manifatturieri europei nella conversione elettromeccanica dell'energia. Un viaggio analitico attraverso la fisica del traferro, l'impregnazione sottovuoto a pressione (VPI), la termofluidodinamica dello statore e le frontiere dei rendimenti Super Premium IE4 e Ultra Premium IE5 che guidano la decarbonizzazione industriale del territorio.
1. Inquadramento Industriale ed Elettromeccanico: Il Presidio di San Giovanni in Persiceto nella Packaging Valley
Nel cuore della pianura bolognese, lungo l’asse che congiunge il capoluogo emiliano con i distretti meccatronici di Modena e Reggio Emilia, San Giovanni in Persiceto si attesta quale polo nevralgico della componentistica elettromeccanica ad alte prestazioni. In questo contesto territoriale, caratterizzato dalla più densa concentrazione globale di costruttori di macchine automatiche per il confezionamento, l'industria farmaceutica e il food & beverage — la celebre Packaging Valley documentata costantemente da testate regionali e nazionali come Il Resto del Carlino e BolognaToday —, lo stabilimento di Neri Motori S.r.l. in via Alexander Fleming costituisce una delle realtà manifatturiere più specializzate d'Europa.
Fondata dall'intuizione artigianale di Walter Neri e consolidatasi a partire dal 1968, l'azienda ha progressivamente trasformato il proprio DNA produttivo: dalla realizzazione di motori asincroni standard unificati secondo le norme dimensionali UNEL-MEC fino alla progettazione customizzata di macchine sincrone e asincrone trifase destinate ad applicazioni gravose in servizio continuo $S1$ (secondo la classificazione IEC 60034-1).
L'integrazione societaria e industriale all'interno del gruppo bolognese STM Team di Calderara di Reno ha creato un conglomerato meccatronico integrato, capace di abbinare riduttori epicicloidali, ortogonali e a vite senza fine a unità motrici progettate su misura. Questa sinergia consente una risposta diretta alle severe richieste dell'automazione moderna: cicli di lavoro continui (24/7/365), carichi termici severi, vibrazioni strutturali, ambienti ad elevata umidità, polveri abrasive e atmosfere potenzialmente esplosive regolate dalle direttive ATEX.
La transizione tecnologica verso l'alta efficienza non è stata una mera risposta normativa ai regolamenti europei Ecodesign (Regolamento UE 2019/1781), bensì una revisione radicale dei principi di conversione elettromeccanica dell'energia. La minimizzazione delle perdite termiche all'interno della carcassa è divenuta la variabile primaria per garantire la compattezza dimensionale del motore, consentendo l'integrazione di pacchi statorici ad alta densità di potenza in spazi standardizzati MEC 56–200, preservando l'intercambiabilità meccanica B3, B5 e B14.
2. Elettromagnetismo e Progettazione dello Statore: Fisica del Traferro, Lamiere NOES e Isolamento Classe F/H
La generazione della coppia elettromagnetica nei motori asincroni e sincroni prodotti a San Giovanni in Persiceto si basa sul controllo rigoroso dei fenomeni di induzione elettromagnetica retti dalle equazioni di Maxwell. Al centro della catena cinematica magnetica risiede il traferro ($\delta$), ovvero l'intercapedine d'aria millimetrica interposta tra lo statore stazionario e il rotore in rotazione.
2.1 La Fisica del Traferro e il Coefficiente di Carter
La riluttanza magnetica dell'intercapedine d'aria $\mathcal{R}\delta$ governa direttamente la corrente magnetizzante $I\mu$ necessaria a stabilire il flusso magnetico nominale $\Phi$:
$$\mathcal{R}\delta = \frac{\delta{eff}}{\mu_0 \cdot S_{eff}} = \frac{k_c \cdot \delta}{\mu_0 \cdot S_{eff}}$$
dove $\mu_0 = 4\pi \times 10^{-7}\text{ H/m}$ è la permeabilità magnetica del vuoto, $S_{eff}$ è la superficie polare efficace e $k_c > 1$ rappresenta il fattore di Carter. Quest'ultimo tiene conto dell'apertura delle cave statoriche e rotoriche, che provoca un addensamento disomogeneo delle linee di induzione $B$ sui denti ferromagnetici:
$$k_c = \frac{\tau_s}{\tau_s - \gamma \cdot \delta} \quad \text{con} \quad \gamma = \frac{4}{\pi} \left[ \frac{b_0}{2\delta} \arctan\left(\frac{b_0}{2\delta}\right) - \ln\sqrt{1 + \left(\frac{b_0}{2\delta}\right)^2} \right]$$
in cui $\tau_s$ è il passo di cava e $b_0$ l'apertura della cava. Nello stabilimento di San Giovanni in Persiceto, le tolleranze di lavorazione meccanica degli scudi e della carcassa consentono di mantenere il traferro $\delta$ a valori radiali compresi tra $0,25\text{ mm}$ e $0,60\text{ mm}$ a seconda della grandezza unificata MEC. Ciò riduce al minimo l'energia reattiva assorbita dalla rete, innalzando il fattore di potenza intrinseco ($\cos\varphi \ge 0,86$) e diminuendo le perdite per effetto Joule a vuoto.
2.2 Geometria delle Cave e Fattore di Riempimento ($k_{fill}$)
L'ottimizzazione del rendimento richiede di massimizzare la sezione netta di rame inserita all'interno di ciascuna cava statorica semi-chiusa. Il fattore di riempimento geometrico della cava è definito come:
$$k_{fill} = \frac{N_c \cdot \frac{\pi d_{cu}^2}{4}}{A_{cava} - A_{isolanti}}$$
dove $N_c$ è il numero di conduttori attivi per cava, $d_{cu}$ il diametro del filo conduttore, $A_{cava}$ la superficie lorda della cava e $A_{isolanti}$ l'ingombro dei fogli isolanti di fondo e parete (tipicamente compositi multistrato Nomex-PET-Nomex, NMN).
Mentre i processi di avvolgimento convenzionali operano con $k_{fill} \approx 0,38 - 0,42$, le linee robotizzate Neri Motori adottano teste di inserimento ad asse controllato e pressatori progressivi capaci di raggiungere fattori di riempimento $k_{fill} \ge 0,48 - 0,52$. Questo incremento incrementa la conducibilità termica complessiva dell'avvolgimento ed abbatte la resistenza statorica di fase $R_s$, riducendo le perdite per effetto Joule statoriche:
$$P_{js} = 3 \cdot R_s(T) \cdot I_s^2$$
2.3 Lamierini a Grani Non Orientati (NOES) e Riduzione delle Perdite Ferromagnetiche
Il circuito magnetico statorico è composto da lamierini magnetici a grani non orientati (Non-Oriented Electrical Steel, NOES) a basso tenore di carbonio e alligati con silicio ($2,5\% - 3,5\%\text{ Si}$). Vengono impiegati gradi qualitativi conformi alla norma EN 10106 quali M250-35A (spessore nominale $0,35\text{ mm}$, perdite specifiche massime a $1,5\text{ T}$ e $50\text{ Hz}$ pari a $2,50\text{ W/kg}$) e M330-50A ($0,50\text{ mm}$, $3,30\text{ W/kg}$).
Le perdite nel ferro $P_{fe}$ vengono calcolate e minimizzate scomponendole secondo il modello classico di Bertotti:
$$P_{fe} = P_{h} + P_{ec} + P_{exc} = k_h \cdot f \cdot B_{max}^\alpha + \frac{\pi^2 \cdot d_{lam}^2 \cdot \sigma_{fe}}{6} \cdot f^2 \cdot B_{max}^2 + k_{exc} \cdot f^{1.5} \cdot B_{max}^{1.5}$$
- Perdite per isteresi ($P_h$): Minimizzate grazie alla purezza microscopica del reticolo cristallino e al trattamento termico di ricottura finale in atmosfera controllata, che riduce la forza coercitiva $H_c$.
- Perdite per correnti parassite di Foucault ($P_{ec}$): Proporzionali al quadrato dello spessore del lamierino ($d_{lam}^2$) e alla conducibilità elettrica del ferro $\sigma_{fe}$. L'aggiunta di silicio aumenta la resistività elettrica del materiale, mentre lo spessore ridotto a $0,35\text{ mm}$ unitamente a un rivestimento isolante organico/inorganico di classe EC-3/EC-5 (C-5 su entrambe le facce) sopprime la circolazione delle micro-correnti indotte tra foglio e foglio.
- Perdite anomale di eccesso ($P_{exc}$): Ridotte attraverso il controllo delle dimensioni medie dei domini magnetici di Weiss.
2.4 Classi di Isolamento Termico F/H e Margine di Sovratemperatura B
Gli avvolgimenti utilizzano conduttori in rame smaltato con doppio strato isolante: base in poliesterimmide (classe termica $200^\circ\text{C}$) e sovracopertura in poliammideimmide. Il sistema dielettrico complessivo risponde alla Classe di Isolamento F ($155^\circ\text{C}$) o H ($180^\circ\text{C}$) secondo la norma IEC 60085.
Tuttavia, i motori Neri Motori vengono progettati con un limite di sovratemperatura operativa contenuto entro la Classe B ($\Delta T \le 80\text{ K}$) a temperatura ambiente di $40^\circ\text{C}$. Questo margine termico di oltre $35 - 60\text{ K}$ funge da cuscinetto di sicurezza contro le oscillazioni della tensione di rete, le sovratensioni transitorie e i sovraccarichi momentanei. In virtù della legge di Arrhenius / regola di Montsinger:
$$\text{Vita Utile} \approx L_0 \cdot 2^{-\frac{T_{op} - T_{rif}}{10}}$$
un declassamento termico di $10\text{ K}$ raddoppia la durata del pacchetto isolante polimerico, garantendo intervalli operativi medi (MTBF) superiori alle $100.000\text{ ore}$ di funzionamento continuo.
3. Tecnologia di Impregnazione Sottovuoto a Pressione (VPI): Meccanica di Processo e Fisica Dielettrica
Il tallone d'Achille degli avvolgimenti statorici per motori industriali risiede nella presenza di microscopiche inclusioni d'aria all'interno delle cave. L'aria, con una rigidità dielettrica limitata ($\approx 3\text{ kV/mm}$) e una conducibilità termica estremamente modesta ($\lambda_{aria} \approx 0,026\text{ W/(m}\cdot\text{K)}$), favorisce l'innesco di scariche parziali (Partial Discharges, PD) e costituisce una barriera termica allo smaltimento del calore verso la carcassa.
Per superare i limiti dell'impregnazione tradizionale per immersione a cielo aperto (dip-and-bake) o a gocciolamento (trickle), Neri Motori adotta impianti industriali di Impregnazione Sottovuoto a Pressione (Vacuum Pressure Impregnation, VPI).
3.1 La Sequenza di Processo nelle Autoclavi Sigillate
Il processo VPI si sviluppa in una sequenza automatizzata a quattro stadi:
- Pre-riscaldamento ed Essiccazione: Il pacco statorico completo di avvolgimenti viene pre-riscaldato a $110 - 130^\circ\text{C}$ all'interno di forni ventilati per eliminare ogni traccia di umidità residua, abbassando la tensione di vapore dei composti volatili.
- Fase di Alto Vuoto Residuo ($p < 1\text{ mbar}$): Lo statore viene trasferito nell'autoclave VPI sigillata ermeticamente. Una pompa per alto vuoto bistadio a palette con trappola criogenica evacua l'aria dalla camera, portando la pressione assoluta al di sotto di $100\text{ Pa}$ ($1\text{ mbar}$). In questa fase, l'aria e i gas occlusi nelle microfessure tra i singoli fili di rame vengono estratti per differenza di pressione.
- Iniezione Isobarica di Resina Epossidica Solvent-Free: Mantenendo il vuoto attivo, una resina epossidica bicomponente a bassissima viscosità cinematica ($100 - 300\text{ mPa}\cdot\text{s}$ a $25^\circ\text{C}$), formulata senza solventi volatili (VOC-free), viene aspirata dal serbatoio di stoccaggio termoregolato e introdotta nell'autoclave fino alla completa immersione del manufatto. L'assenza di solventi previene la formazione di vacuoli per evaporazione durante la successiva reticolazione.
- Pressurizzazione Idrostatica con Azoto Secco ($6 - 8\text{ bar}$): L'autoclave viene pressurizzata iniettando azoto gassoso secco a una pressione di $600 - 800\text{ kPa}$. La forza idrostatica spinge la resina a penetrare per capillarità nelle cavità microscopiche, saturando ogni interstizio interfilare con un grado di riempimento dielettrico $> 99,8\%$.
- Drenaggio e Polimerizzazione Termica: Dopo il drenaggio della resina eccedente, lo statore viene trasferito in forni di polimerizzazione a circolazione forzata d'aria a $140 - 160^\circ\text{C}$ per un ciclo di $4 - 8\text{ ore}$, portando a compimento la reazione esotermica di reticolazione (cross-linking) dei gruppi epossidici.
3.2 Fisica Dielettrica: Abbattimento delle Scariche Parziali (PDIV)
L'innesco delle scariche parziali all'interno di una micro-intercapedine gassosa segue la legge di Paschen:
$$V_B = \frac{B \cdot p \cdot d}{\ln(A \cdot p \cdot d) - \ln\left[\ln\left(1 + \frac{1}{\gamma_{se}}\right)\right]}$$
In presenza di vacuoli d'aria ($p \approx 1\text{ bar}$, spessore $d$), la tensione di rottura locale $V_B$ risulta particolarmente bassa. Quando il motore è pilotato da inverter a modulazione di larghezza di impulso (PWM), i fronti di salita ripidi della tensione generano gradienti transitori elevati ($\Delta V$) sui primi giri di cava. Se il campo elettrico supera la soglia critica dell'aria, si innescano micro-scariche a corona che distruggono progressivamente il film di smalto polimerico per erosione ionica ed emissione di ozono ($O_3$).
Il trattamento VPI elimina i vacuoli gassosi, sostituendoli con un polimero epossidico avente rigidità dielettrica $> 25\text{ kV/mm}$ e costante dielettrica relativa $\varepsilon_r \approx 3,5 - 4,2$. Di conseguenza, la tensione di innesco delle scariche parziali (Partial Discharge Inception Voltage, PDIV) viene elevata a valori di picco superiori a $2.500\text{ V}$, rendendo il motore immune all'invecchiamento dielettrico precoce anche in presenza di sovratensioni PWM ad alta frequenza.
3.3 Termofluidodinamica dello Smaltimento Termico verso le Alette Esterne
Sostituendo l'aria con la resina epossidica ($\lambda_{resina} \approx 0,35 - 0,50\text{ W/(m}\cdot\text{K)}$, un valore circa 15-20 volte superiore a quello dell'aria stagnante), la resistenza termica per conduzione tra i trefoli di rame e il nucleo magnetico statorico:
$$R_{th,cond} = \sum \frac{L_i}{\lambda_i \cdot A_i}$$
si riduce drasticamente. Il calore generato per effetto Joule ($P_{js}$) viene convogliato senza discontinuità termiche verso il giogo statorico e, per interferenza meccanica di calettamento a caldo, trasferito alla carcassa in alluminio estruso (leghe EN AC-46100 o EN AW-6060) dotata di alettature longitudinali ottimizzate fluidodinamicamente. La ventola assiale bidirezionale calettata sull'albero non-drive (NDE) assicura una convezione forzata ad alto numero di Reynolds ($Re > 10^4$), garantendo una distribuzione isotermica della temperatura ed evitando la formazione di "hot-spot" termici localizzati.
4. Dinamica dei Rotori, Perdite di Joule e Frontiere di Efficienza Super Premium IE4 / Ultra Premium IE5
La massimizzazione dell'efficienza globale secondo la norma internazionale IEC 60034-30-1 (per motori alimentati da rete) e la specifica tecnica IEC TS 60034-30-2 (per motori alimentati da convertitore statico di frequenza) richiede la riduzione simultanea di tutte le perdite rotoriche.
4.1 Bilanciamento Dinamico secondo ISO 1940-1 e Geometria della Gabbia
Nei rotori a induzione, le barre e gli anelli di cortocircuito della gabbia di scoiattolo sono realizzati tramite pressofusione di alluminio puro primario al $99,7\%$ (o leghe a conducibilità controllata) ad alta pressione ($> 60\text{ MPa}$). La resistenza rotorica $R_r'$, riportata allo statore, determina le perdite per effetto Joule nel rotore:
$$P_{jr} = s \cdot P_{em} = 3 \cdot R_r' \cdot I_r'^2$$
dove $s = \frac{n_s - n}{n_s}$ è lo scorrimento relativo e $P_{em}$ la potenza elettromagnetica trasmessa attraverso il traferro. Nei motori IE4 e IE5 asincroni e sincroni, lo scorrimento nominale a pieno carico viene ridotto a valori compresi tra $0,8\%$ e $2,2\%$, minimizzando l'energia termica dissipata all'interno del circuito rotante.
Il bilanciamento dinamico di precisione dei rotori completi di albero in acciaio bonificato (C45 o 39NiCrMo3) e chiavetta viene eseguito su banchi equilibratori a supporto flessibile con tecnologia laser. Il raggiungimento del grado di bilanciamento G 2.5 o G 1 secondo la norma ISO 1940-1:
$$e_{per} \cdot \omega \le G_{\text{grado}}$$
riduce lo squilibrio specifico residuo $e_{per}$ a frazioni di micrometro. Ciò elimina le sollecitazioni radiali dinamiche agenti sui cuscinetti a sfere a gola profonda (serie 62xx e 63xx con gioco interno C3 e grasso a lunga durata poliureico), abbattendo le perdite per attrito meccanico e ventilazione ($P_{fw}$) e azzerando le vibrazioni strutturali conformemente ai limiti della classe di vibrazione A secondo IEC 60034-14 ($v_{RMS} < 1,6\text{ mm/s}$).
4.2 Strategie per le Classi IE4 (Super Premium) e IE5 (Ultra Premium)
Per raggiungere le soglie di efficienza energetica IE4 e IE5, Neri Motori articola due percorsi tecnologici paralleli:
- Motori Asincroni Ottimizzati (IE4): Riprogettazione volumetrica con allungamento del pacco magnetico del $15 - 25\%$, incremento del volume di rame statorico e impiego di lamierini magnetici a bassissime perdite ($0,35\text{ mm}$). Questa configurazione riduce l'induzione di picco nel dente a $B \le 1,45\text{ T}$, garantendo rendimenti superiori al $93 - 95\%$ su taglie di potenza comprese tra $2,2\text{ kW}$ e $37\text{ kW}$.
- Motori Sincroni a Magneti Permanenti Interni (IPM) e a Riluttanza Sincrona (SynRM) (IE4 / IE5): L'integrazione di magneti permanenti in terre rare sinterizzate ad alta anisotropia (Neodimio-Ferro-Boro, $NdFeB$, serie N42SH con stabilità termica fino a $150^\circ\text{C}$) o di rotori a barriere di flusso per riluttanza pura azzera completamente le correnti indotte nel rotore. Essendo $P_{jr} \approx 0$, l'efficienza complessiva raggiunge la classe Ultra Premium IE5, con una riduzione delle perdite globali fino al $40\%$ rispetto a un equivalente motore asincrono standard IE2/IE3.
4.3 Accoppiamento con Inverter (VFD): Gestione del $dV/dt$ e Correnti d'Albero
L'alimentazione dei motori tramite convertitori di frequenza (VFD) basati su semiconduttori di potenza IGBT o SiC (carburo di silicio) comporta fronti di salita ripidissimi, con gradienti di commutazione:
$$\frac{dV}{dt} \ge 5 - 10\text{ kV}/\mu\text{s}$$
Questo fenomeno induce due criticità fisiche fondamentali: - Onde Riflesse su Linea: Il disadattamento di impedenza tra il cavo di alimentazione e l'avvolgimento statorico produce fenomeni di riflessione d'onda che raddoppiano la tensione ai morsetti ($V_{peak} \approx 2 \cdot V_{dc} \ge 1.400\text{ V}$). L'isolamento rinforzato Neri Motori, abbinato al trattamento VPI, garantisce una tenuta impulsiva conforme alla specifica IEC 60034-25 (Curve A & B). - Correnti Parassite d'Albero (Bearing Currents): La tensione omopolare ad alta frequenza genera un accoppiamento capacitivo tra statore e rotore ($C_{sr}$), inducendo una differenza di potenziale tra albero e cassa. Quando questo potenziale supera la rigidità dielettrica del meato di lubrificante dei cuscinetti, si innescano micro-scariche per elettroerosione (Electrical Discharge Machining, EDM) che creano scanalature superficiali (fluting) e causano la rottura per fatica del cuscinetto. Per prevenire tale fenomeno, i motori predisposti per inverter (serie IN) integrano cuscinetti isolati con piste/sfere in ceramica di nitruro di silicio ($Si_3N_4$) o anelli di messa a terra a microfibre conduttive di carbonio sull'albero.
4.4 Abbattimento delle Armoniche Spaziali mediante Inclinazione di Cava (Skewing)
Per neutralizzare le coppie parassite asincrone e sincrone generate dalle armoniche spaziali di campo (in particolare la $5^{\mathrm{a}}$ e la $7^{\mathrm{a}}$ armonica di statore, note come armoniche di dente), le cave del rotore vengono inclinate (skewed) di un passo di cava statorico $\tau_s$:
$$k_{sq} = \frac{\sin\left(\nu \cdot \frac{\gamma_{sq}}{2}\right)}{\nu \cdot \frac{\gamma_{sq}}{2}}$$
Questo accorgimento geometrico riduce l'ondulazione di coppia a bassa frequenza (torque ripple $< 1,5\%$), abbattendo l'emissione acustica del motore e garantendo una rotazione fluida anche a regimi di rotazione prossimi a zero giri al minuto sotto controllo vettoriale orientato di campo (FOC).
5. Ingegneria dei Sistemi Frenanti Integrati: Cinematica e Termodinamica dei Freni Elettromeccanici
Nei settori del sollevamento industriale, delle gru a ponte, dei magazzini automatici verticali e dell'intralogistica di smistamento rapido, l'integrazione di sistemi di frenatura elettromeccanica di sicurezza (fail-safe) rappresenta una competenza fondamentale di Neri Motori.
5.1 Cinematica e Funzionamento dei Freni a Mancanza di Corrente
I gruppi freno integrati (serie a disco in corrente continua DC o corrente alternata AC) operano secondo il principio della frenatura a rilascio elettromagnetico:
- Condizione di Riposo (Assenza di Tensione): Una serie di molle elicoidali di spinta in acciaio armonico precompresso esercita una forza assiale $F_{spring}$ contro un'ancora mobile in acciaio ad alta permeabilità. L'ancora comprime il disco freno provvisto di guarnizioni d'attrito a doppio strato contro lo scudo motore in ghisa lamellare, sviluppando la coppia frenante statica $M_f$:
$$M_f = 2 \cdot z \cdot \mu \cdot F_{spring} \cdot r_m$$
dove $z$ è il numero di superfici d'attrito ($z=1$ o $z=2$), $\mu$ il coefficiente d'attrito dinamico del materiale composito e $r_m = \frac{2}{3}\frac{r_e^3 - r_i^3}{r_e^2 - r_i^2}$ il raggio medio efficace della corona circolare d'attrito. - Condizione di Marcia (Alimentazione Elettromagnetica): L'eccitazione della bobina toroidale genera un campo magnetico che vince la forza resistente delle molle, attraendo l'ancora mobile verso il corpo magnetico e liberando istantaneamente il disco di attrito.
5.2 Dinamica dei Circuiti di Comando: Freni in Corrente Continua vs Corrente Alternata
La scelta tra azionamento del freno in corrente continua (DC) e corrente alternata trifase (AC) risponde a precisi requisiti cinematici:
| Parametro Ingegneristico | Freno in Corrente Continua (DC) | Freno in Corrente Alternata (AC) |
|---|---|---|
| Alimentazione | Tramite raddrizzatore a semionda / doppio stadio | Diretta dalla linea trifase o monofase |
| Tempo di Sblocco ($t_{sb}$) | $40 - 120\text{ ms}$ (riducibile con over-excitation a $< 20\text{ ms}$) | Ultrarapido: $8 - 15\text{ ms}$ |
| Tempo di Frenata ($t_{fr}$) | Modulabile: $80 - 250\text{ ms}$ (rapida con interruzione DC: $15 - 30\text{ ms}$) | Istantaneo: $10 - 25\text{ ms}$ |
| Silenziosità Meccanica | Elevatissima: impatto smorzato progressivo | Medio-bassa: colpo di attacco rapido dell'ancora |
| Frequenza di Manovra Max | Fino a $1.800\text{ cicli/ora}$ | Fino a $3.600\text{ cicli/ora}$ |
| Applicazione Tipica | Sollevamento regolare, automazione, logistica | Macchine utensili, paranchi rapidi, stop d'emergenza |
Per minimizzare i tempi di reazione dei freni DC senza sacrificare la progressività d'arresto, Neri Motori impiega raddrizzatori elettronici ad eccitazione rapida (Over-Excitation Rectifiers). All'atto dell'avviamento, il ponte a tiristori applica una sovratensione temporanea pari a due volte la tensione nominale ($2 \cdot V_n$) per una durata di $300\text{ ms}$, saturando velocemente l'induttanza magnetica della bobina:
$$i(t) = \frac{V}{R} \left(1 - e^{-\frac{t}{\tau_{el}}}\right) \quad \text{con} \quad \tau_{el} = \frac{L}{R}$$
Successivamente, il circuito commuta automaticamente alla tensione nominale di mantenimento, riducendo l'assorbimento termico del freno del $75\%$.
5.3 Termodinamica dell'Attrito ed Equazione dell'Energia Dissipata
Durante ogni singolo ciclo di frenatura dinamica a pieno carico, l'energia cinetica dell'intero sistema rotante viene convertita integralmente in calore per attrito meccanico tra le superfici di contatto:
$$W_{frenata} = \frac{1}{2} J_{tot} \cdot \omega_0^2 \cdot \frac{M_f}{M_f \pm M_L}$$
dove $J_{tot} = J_{rotore} + J_{carico}'$ è il momento d'inerzia totale baricentrico riportato all'asse motore, $\omega_0 = \frac{2\pi n_0}{60}$ la velocità angolare prima dell'arresto e $M_L$ la coppia di carico resistente o traente.
Il calcolo della dissipazione termica limite per ora di funzionamento continuo è regolato da:
$$P_{term,freno} = W_{frenata} \cdot Z_{ora} \le P_{diss,max}$$
dove $Z_{ora}$ rappresenta il numero di cicli/ora. Le guarnizioni frenanti prive di amianto (asbestos-free) sono composte da matrici elastomeriche caricate con fibre aramidiche, particelle di grafite per la stabilizzazione del coefficiente d'attrito ($\mu = 0,38 - 0,44$) e ossidi metallici sinterizzati. La termoresistenza delle superfici d'attrito consente di sopportare temperature istantanee d'interfaccia fino a $350 - 400^\circ\text{C}$ senza incorrere nel fenomeno del fading termico (decadimento del coefficiente $\mu$).
6. Collaudo Dinamometrico, Mappatura Termografica e Tracciabilità 4.0
Nello stabilimento di San Giovanni in Persiceto, ogni singolo motore elettrico prodotto è sottoposto a una severa procedura di validazione sperimentale e collaudo finale automatizzato all'interno di camere di prova interconnesse al sistema di gestione aziendale (MES).
6.1 Banchi Dinamometrici Rigenerativi a 4 Quadranti (IEC 60034-2-1)
Il laboratorio prove e la linea di collaudo integrano banchi freno a recupero energetico a 4 quadranti. Il motore in collaudo viene accoppiato coassialmente a una macchina sincrona controllata da inverter rigenerativo (AFE, Active Front End), che restituisce l'energia meccanica frenata alla rete elettrica interna dello stabilimento, riducendo l'impronta carbonica del processo di test del $90\%$.
La determinazione del rendimento $\eta$ viene eseguita secondo la norma internazionale di riferimento IEC 60034-2-1 (Metodo 2-1-1A e Metodo 2-1-1B) mediante la sommatoria delle perdite separate (Summation of Losses):
$$\eta = \frac{P_2}{P_1} = \frac{P_1 - (P_{js} + P_{jr} + P_{fe} + P_{fw} + P_{LL})}{P_1}$$
- Misura delle Perdite nel Rame ($P_{js}, P_{jr}$): Resistenza ohmica degli avvolgimenti rilevata a freddo tramite ponte di Kelvin a 4 fili ad altissima precisione ($< 0,05\%$ di errore) e corretta termicamente alla temperatura convenzionale di riferimento $T_{rif} = 25^\circ\text{C} + \Delta T + 20^\circ\text{C} = 95 - 115^\circ\text{C}$ mediante l'equazione:
$$R_s(T_{rif}) = R_s(T_{amb}) \cdot \frac{235 + T_{rif}}{235 + T_{amb}}$$
- Misura delle Perdite nel Ferro e Meccaniche ($P_{fe} + P_{fw}$): Eseguita tramite prova a vuoto a tensione e frequenza variabile, estrapolando la componente meccanica per tensione $V \to 0$.
- Misura delle Perdite Addizionali a Carico ($P_{LL}$, Stray Load Losses): Calcolate sottraendo le perdite residue dalla potenza assorbita a carico nominale tramite analizzatori di potenza Yokogawa a 8 canali (Power Analyzer di classe $0,05\%$).
6.2 Mappatura Termografica e Collaudo Dielettrico in Linea
Il monitoraggio termico in-process impiega termocamere radiometriche a infrarossi e sensori a termoresistenza (PT100/PT1000) e termistori PTC annegati negli avvolgimenti statorici. La termografia IR rileva la mappa termica superficiale della carcassa e degli scudi para-olio, validando la simmetria del flusso di raffreddamento dell'aria e accertando l'assenza di surriscaldamenti anomali sui supporti volventi.
Il collaudo dielettrico di sicurezza al $100\%$ della produzione comprende: - Test ad Onda d'Urto (Surge Comparison Test): Conforme a IEC 60034-15, applica impulsi di tensione a gradino rapido ($t_r < 0,1\,\mu\text{s}$) con ampiezza fino a $3,5\text{ kV}$ tra le spire della stessa fase, identificando all'oscilloscopio micro-difetti di isolamento tra singolo filo e filo prima dell'assemblaggio finale. - Rigidità Dielettrica ad Alta Tensione (Hi-Pot Test): Applicazione di una tensione sinusoidale a $50\text{ Hz}$ pari a $V_{test} = 2 \cdot V_n + 1.000\text{ V}$ (minimo $1.800 - 2.500\text{ V}$) tra avvolgimento e carcassa per una durata di $60\text{ secondi}$, monitorando che la corrente di dispersione rimanga al di sotto di $5\text{ mA}$. - Resistenza di Isolamento: Misurata a $1.000\text{ V DC}$ con megohmetro digitale, imponendo una soglia minima di conformità $> 500\text{ M}\Omega$ a caldo.
Ogni motore in uscita dalla fabbrica viene marchiato al laser con un QR Code serializzato univoco. La scansione del codice associa all'unità fisica il suo certificato di collaudo digitale, i log barometrici del ciclo VPI subito e la matrice dei parametri elettromagnetici, consentendo la tracciabilità totale secondo i paradigmi di Industria 4.0 e fornendo i dati di base per la manutenzione predittiva mediante algoritmi di analisi vibrazionale e firma di corrente (MCSA, Motor Current Signature Analysis).
7. Impatto Urbano, Ecosistema Distrettuale e Voci del Territorio Bolognese
Il consolidamento industriale dello stabilimento Neri Motori a San Giovanni in Persiceto si riflette profondamente sull'ecosistema socio-economico della provincia bolognese. Le ricadute sul territorio metropolitano sono costantemente monitorate sia dalle istituzioni locali come il Comune di Bologna e la Regione Emilia-Romagna, sia dai notiziari di ANSA Emilia-Romagna e dai servizi regionali di Rai News Emilia-Romagna.
L'integrazione tra la fabbrica e la comunità si manifesta primariamente nella formazione professionale ad alta specializzazione. Attraverso la collaborazione stabile con la Fondazione ITS Maker Academy (l'Istituto Tecnico Superiore per la Meccatronica e i Motori) e con il Dipartimento di Ingegneria dell'Energia Elettrica e dell'Informazione "Guglielmo Marconi" dell'Alma Mater Studiorum - Università di Bologna, il polo persicetano accoglie ogni anno decine di giovani tirocinanti, ingegneri elettrici e tecnici meccatronici.
Dichiarazione dell'Ing. Marco Ballotta, Senior Electrical Engineer & R&D Specialist:
"La sfida di progettare motori elettrici ad altissimo rendimento a San Giovanni in Persiceto è intimamente legata alla capacità di dominare i dettagli microscopici del processo: dal taglio al laser dei lamierini a grani non orientati alla bagnabilità superficiale delle resine nelle autoclavi VPI. Non costruiamo semplici componenti, ma organi vitali che devono azionare macchine complesse senza interruzioni per oltre vent'anni. La vicinanza geografica con i clienti della Packaging Valley ci impone un'evoluzione ingegneristica costante, fondata su prototipazione rapida e validazione analitica immediata."
Accanto alla dimensione puramente produttiva, la presenza di Neri Motori nel tessuto locale si caratterizza per un forte impegno filantropico e civico. Tra le iniziative di maggiore rilievo documentate dalla cronaca bolognese spicca il sostegno attivo alla campagna "Seguimi" promossa dalla Fondazione Policlinico Sant'Orsola di Bologna, che ha consentito l'acquisto di un lettino digitale ad altissima precisione per i trattamenti di radioterapia oncologica guidata da immagini, a testimonianza di come l'eccellenza industriale privata si traduca in valore sociale per l'intera comunità metropolitana.
8. Prospettive Future: Elettrificazione Sostenibile e Gemello Digitale
La roadmap strategica per il prossimo decennio vede il polo di San Giovanni in Persiceto proiettato verso le nuove frontiere dell'efficienza energetica e della digitalizzazione distribuita:
- Transizione Completa verso i Motori Sincroni a Riluttanza (SynRM) privi di Terre Rare: Di fronte alle fluttuazioni geopolitiche e ai costi ambientali di estrazione del neodimio e del disprosio, la ricerca applicata condotta in sinergia con i laboratori accademici bolognesi punta sullo sviluppo di rotori a barriere di flusso ottimizzate tramite algoritmi genetici agli elementi finiti (FEM), raggiungendo la classe Ultra Premium IE5 con impatto ecologico ridotto e totale riciclabilità dei materiali a fine vita.
- Integrazione Meccatronica On-Board (Serie NERIDRIVE): La miniaturizzazione dell'elettronica di potenza al carburo di silicio (SiC) e nitruro di gallio (GaN) consente di integrare l'inverter direttamente sul dorso della carcassa motore, eliminando i cavi schermati di potenza, sopprimendo le onde riflesse ed integrando sensori di temperatura, vibrazione e flusso magnetico direttamente all'interno dell'avvolgimento statorico.
- Gemello Digitale (Digital Twin) e Algoritmi Predittivi: La convergenza tra il modello multifisico del motore generato in fase di progettazione CAD/FEM e i dati telemetrici operativi inviati tramite protocolli industriali sicuri (OPC-UA, MQTT) permette la creazione del gemello digitale di ciascuna unità. Questo abilita la manutenzione prescrittiva autonoma, calcolando l'invecchiamento residuo del dielettrico in funzione dei profili di carico reali e prevenendo i fermi macchina negli impianti di confezionamento automatizzato di tutto il mondo.
Punti Chiave e Sintesi per i Lettori
La seguente tabella riassume i cardini ingegneristici, normativi e di processo che definiscono l'eccellenza dello stabilimento Neri Motori di San Giovanni in Persiceto:
| Area Tecnologica | Specifiche e Tecnologie Applicate | Beneficio Prestazionale & Industriale |
|---|---|---|
| Pacco Magnetico | Lamiere NOES a bassissime perdite (gradi M250-35A / M330-50A da 0,35–0,50 mm). | Riduzione perdite ferromagnetiche ($P_{fe}$); contenimento delle correnti di Foucault. |
| Statore & Cave | Fattore di riempimento $k_{fill} \ge 0,48$; isolamento classe F/H con sovratemperatura B. | Abbattimento della resistenza $R_s$; aumento dell'aspettativa di vita dei dielettrici ($>100.000\text{ h}$). |
| Impregnazione VPI | Autoclave a vuoto ($<1\text{ mbar}$) e pressione ($6-8\text{ bar}$) con resina epossidica solvent-free. | Soppressione delle scariche parziali (PDIV $>2.500\text{ V}$); conducibilità termica aumentata del $70\%$. |
| Dinamica Rotorica | Gabbie in alluminio $99,7\%$ / PM $NdFeB$; equilibratura dinamica grado G 2.5 / G 1. | Raggiungimento classi di efficienza IE4/IE5; vibrazioni ultra-basse ($v_{RMS} < 1,6\text{ mm/s}$). |
| Compatibilità VFD | Isolamento rinforzato per $dV/dt > 5\text{ kV}/\mu\text{s}$; cuscinetti ibridi/ceramici $Si_3N_4$. | Immunità ai picchi di tensione PWM ed eliminazione delle correnti d'albero distruttive (EDM). |
| Sistemi Frenanti | Freni a disco a molle DC/AC; raddrizzatori a doppia tensione per sblocco $<20\text{ ms}$. | Arresto di sicurezza millisecondico; gestione di carichi termici severi in sollevamento ($S3/S4$). |
| Validazione 4.0 | Banchi prova rigenerativi IEC 60034-2-1; collaudo surge test e tracciabilità laser QR Code. | Recupero energetico al collaudo ($90\%$); certificazione digitale del rendimento reale. |
[!NOTE]
Takeaway Box: Sintesi e Punto Chiave della Notizia
- Il Polo Elettromeccanico di San Giovanni in Persiceto: Lo stabilimento di Neri Motori, integrato nel gruppo STM Team, si conferma uno dei punti di riferimento europei per la produzione di motori asincroni e sincroni destinati alla Packaging Valley e all'automazione industriale globale.
- Ingegneria dei Materiali e Fisica del Traferro: L'adozione di lamierini magnetici a grani non orientati ad alto silicio (M250-35A), il contenimento radiale del traferro e l'innalzamento del fattore di riempimento cava ($k_{fill} \ge 0,48$) costituiscono le basi per il raggiungimento delle classi di rendimento Super Premium IE4 e Ultra Premium IE5.
- Impregnazione VPI come Fattore Abilitante: Il processo termobarico sottovuoto a pressione azzera le microcavità d'aria, innalzando la soglia di innesco delle scariche parziali (PDIV) ed estendendo la robustezza del motore quando pilotato da moderni inverter ad alta frequenza di commutazione.
- Sinergia Territoriale e Valore Sociale: Oltre all'eccellenza meccatronica, il presidio bolognese si distingue per la cooperazione continua con l'Università di Bologna e l'ITS Maker, promuovendo al contempo concrete iniziative filantropiche a supporto della sanità territoriale.