Stabilimento Metalcastello Di Castel Di Casio: L'Ingegneria Delle Trasmissioni Meccaniche Tra Dentatura a Creatore Ad Altissima Precisione, Cementazione Sotto Vuoto E Powertrain Per La Mobilita Elettrica Pesante
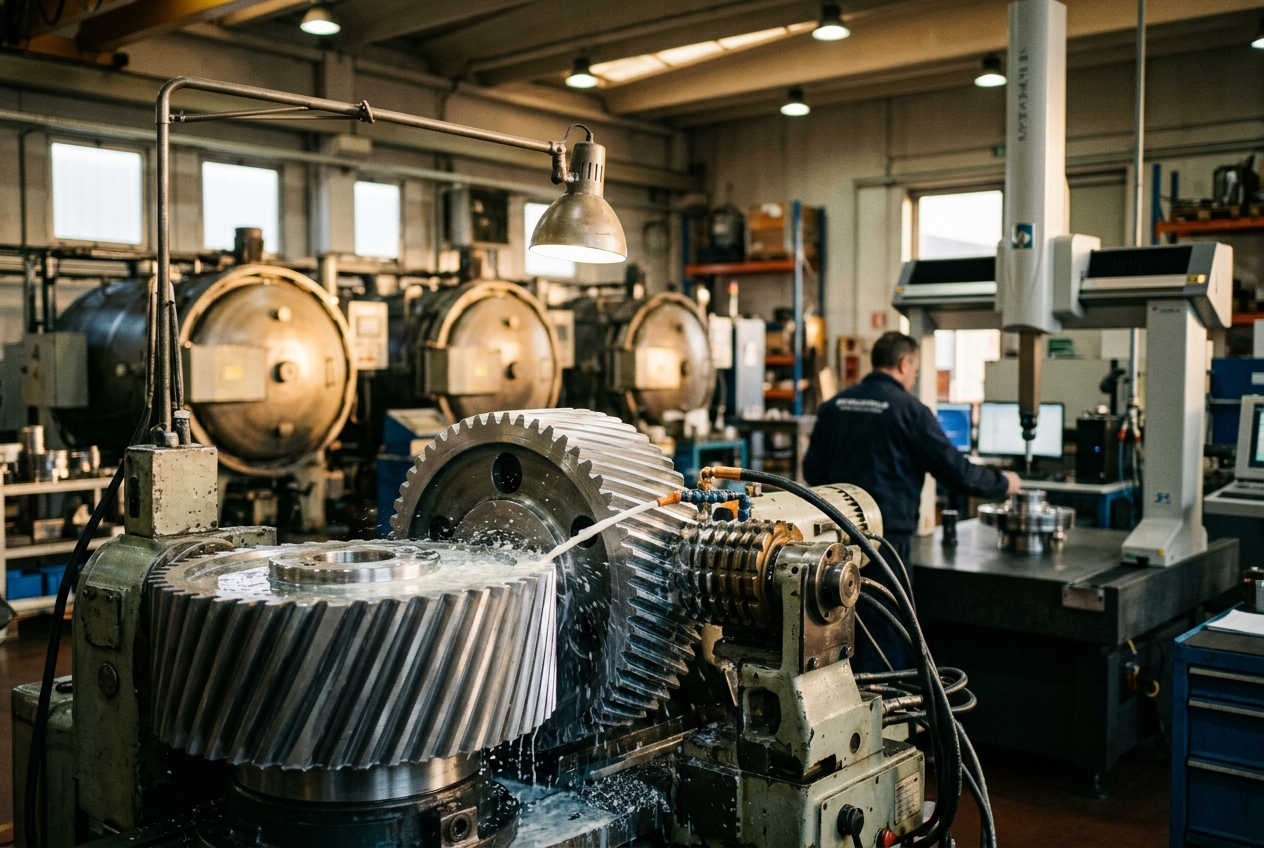
1. CRONACA E ATTUALITÀ: L'ECCELLENZA MECCANICA DI CASTEL DI CASIO NELL'ECOSISTEMA BOLOGNESE
Nel panorama industriale della Città Metropolitana di Bologna, spesso celebrata a livello internazionale come epicentro della Motor Valley e della Packaging Valley, la dorsale appenninica custodisce presidi manifatturieri di caratura mondiale. Tra questi, lo stabilimento Metalcastello di Castel di Casio rappresenta un pilastro dell'ingegneria delle trasmissioni meccaniche. Fondata nel 1952 e cresciuta fino a diventare fornitore strategico dei giganti globali del movimento terra, dei veicoli agricoli e dei veicoli commerciali pesanti (da Caterpillar a John Deere, da CNH Industrial a Dana e Meritor), l'azienda ha intrapreso una profonda riconversione tecnologica e digitale improntata ai canoni dell'Industria 4.0 e 5.0.
Negli ultimi mesi, il distretto meccatronico bolognese ha concentrato la propria attenzione sugli investimenti industriali destinati all'adeguamento delle linee di fabbricazione per i sistemi di trasmissione delle nuove flotte commerciali a trazione elettrica e ibrida. La necessità di soddisfare requisiti geometrici e acustici senza precedenti ha imposto l'adozione di centri di lavoro a controllo numerico multiasse di ultimissima generazione, celle robotizzate di termochimica sotto vuoto e sistemi di metrologia ottica ed elettronica a scansione continua.
Come documentato dalle cronache economiche regionali de Il Resto del Carlino e dai monitoraggi periodici di Confindustria Emilia Area Centro, Metalcastello ha confermato la propria posizione di vertice tra le aziende esportatrici del territorio metropolitano bolognese, destinando oltre l'85% della propria produzione ai mercati esteri e sostenendo attivamente il bilancio occupazionale dell'Alta Valle del Reno. In un'epoca caratterizzata da tensioni geopolitiche sulle catene di fornitura e dalla volatilità dei costi energetici, l'insediamento di Castel di Casio continua a rappresentare un punto di riferimento per l'intero Appennino, coniugando competitività globale e responsabilità territoriale.
2. LA CINEMATICA E LA TEORIA DELLA DENTATURA: GENERAZIONE GEOMETRICA E MICRO-GEOMETRIA
La trasmissione del moto tra assi paralleli o incidenti con rapporto di trasmissione rigorosamente costante richiede profili coniugati conformi al teorema fondamentale dell'ingranamento (teorema di Willis). Nella quasi totalità delle applicazioni ad alta densità di potenza realizzate a Castel di Casio, il profilo prescelto è l'evolvente di cerchio (involute profile).
2.1 Generazione Geometrica del Profilo ad Evolvente
Dal punto di vista analitico, l'evolvente è generata dallo srotolamento senza strisciamento di una retta tangente (retta generatrice) su una circonferenza fondamentale di raggio $r_b$. In coordinate cartesiane parametriche, la traiettoria di un generico punto del profilo è espressa in funzione dell'angolo di sviluppo del raggio vettore $\theta$ (in radianti) da:
$$x(\theta) = r_b \left( \cos\theta + \theta \sin\theta \right)$$ $$y(\theta) = r_b \left( \sin\theta - \theta \cos\theta \right)$$
Il raggio fondamentale $r_b$ è legato al raggio primitivo di riferimento $r = \frac{m \cdot z}{2}$ (dove $m$ è il modulo normale e $z$ il numero di denti) e all'angolo di pressione di riferimento $\alpha_n$ (generalmente pari a $20^\circ$) dalla relazione fondamentale:
$$r_b = r \cdot \cos\alpha_n$$
Nelle linee produttive di Metalcastello, la realizzazione di queste geometrie avviene attraverso due macro-processi cinematici principali:
- Dentatura a Creatore Multielica (Gear Hobbing): È il metodo d'elezione per ruote cilindriche a denti diritti ed elicoidali esterne. Il creatore, un utensile a forma di vite senza fine dotato di taglienti scanalati assialmente, ruota in sincronia elettronica continua con il pezzo in lavorazione secondo un rapporto cinematico: $$\frac{\omega_{\text{creatore}}}{\omega_{\text{pezzo}}} = \frac{z_{\text{pezzo}}}{z_{\text{creatore}}}$$ L'impiego di creatori a più principi (multielica) con substrati in carburo di tungsteno micrograna o acciai super-rapidi da metallurgia delle polveri (PM-HSS) rivestiti in AlCrN consente velocità di taglio $v_c > 250\text{ m/min}$ con asportazione a secco (dry hobbing), riducendo drasticamente i tempi ciclo ed eliminando l'impatto ambientale dei fluidi lubrorefrigeranti.
- Stozzatura CNC (Gear Shaping): Utilizzata per dentature interne, ingranaggi con spallamenti ravvicinati o alberi a gomito con ingombri assiali ridotti che precludono l'uscita del creatore. Il moto dell'utensile stozzatore (coltello Fellow) combina una corsa alternata rettilinea di taglio e ritorno disimpegnato con un moto continuo di rotazione concorde con la ruota grezza.
       PROFILO TEORICO                    MICRO-GEOMETRIE MODIFICATE

         |        |                          |        |
         |  Testa |                          |  \  /  |  <- Tip Relief (Scarico di testa)
         |        |                          |   ||   |
         |        |                          (   ||   ) <- Longitudinal Crowning (Bombatura)
         |        |                          |   ||   |
         | Piede  |                          |  /  \  |  <- Root Relief (Scarico di piede)
         +--------+                          +--------+
2.2 Standard di Tolleranza e Controllo degli Errori Cinematici
La rispondenza qualitativa degli ingranaggi viene certificata secondo gli standard internazionali ISO 1328-1:2013 e le raccomandazioni AGMA 2015/2000. Per le trasmissioni destinate ai veicoli pesanti ed elettrici, la classe di qualità target oscilla tra il Grado 4 e il Grado 5 ISO.
I parametri critici monitorati costantemente nelle sale metrologiche climatizzate ($20^\circ\text{C} \pm 0.5^\circ\text{C}$) mediante macchine di misura a coordinate (CMM) a scansione ottico-tattile includono: - Errore composito radiale totale ($F_i''$) e tangenziale totale ($F_p$): indice della deviazione cumulativa del passo su $360^\circ$. - Errore di profilo ($f_{f\alpha}$): scostamento della forma effettiva del dente rispetto all'evolvente teorica. - Errore di inclinazione d'elica ($f_{H\beta}$): deviazione dell'orientamento longitudinale del dente lungo la fascia frontale.
2.3 Ottimizzazione della Micro-Geometria: NVH e Carico Specifico
In condizioni operative, la deformazione elastica flessionale e torsionale degli alberi, la cedevolezza dei cuscinetti e la distorsione termo-meccanica dei denti sotto carichi elevati inducono un disallineamento dell'ingranamento. Se non compensato, ciò concentra le sollecitazioni sugli spigoli e genera un marcato Errore di Trasmissione Dinamico ($DTE - Dynamic\ Transmission\ Error$), sorgente primaria di vibrazioni e rumore acustico (NVH - Noise, Vibration, Harshness).
Per azzerare il $DTE$ e distribuire uniformemente la pressione di contatto hertziana, Metalcastello progetta e realizza sofisticate correzioni di micro-geometria: - Bombatura longitudinale (Longitudinal Crowning, $C_\beta$): rastremazione simmetrica dello spessore del dente verso le estremità frontali (valori tipici: $3 - 12\,\mu\text{m}$), che impedisce il contatto di bordo anche in presenza di inflessioni degli alberi. - Scarico di testa (Tip Relief, $C_\alpha$) e di piede (Root Relief): progressiva rimozione di materiale in corrispondenza del vertice del dente e dell'attacco al raccordo di fondo per garantire un ingresso e un'uscita dolci dalla zona d'ingranamento, smorzando i transitori d'impatto. - Modifica dell'angolo d'elica ($\Delta\beta$): pre-inclinazione angolare calibrata della linea di contatto per compensare l'avvolgimento torsionale elastico dell'albero primario sotto coppia nominale.
3. METALLURGIA E TERMOCHIMICA: CEMENTAZIONE A BASSA PRESSIONE (LPC) E TEMPRA IN GAS IPERBARICO
Gli ingranaggi per macchinari pesanti sono sottoposti a sollecitazioni combinate estreme: elevata fatica da flessione al piede del dente, pressioni di contatto superficiali superiori a $1.500\text{ MPa}$ e attriti da strisciamento localizzato. Per soddisfare questi requisiti, il cuore del dente deve conservare un'elevata tenacità per assorbire gli urti, mentre lo strato superficiale deve possedere una durezza eccezionale ($58 - 62\text{ HRC}$, pari a circa $700 - 800\text{ HV}$).
 Concentrazione
 di Carbonio [%]
   0.8 % +----------------+ (Superficie Dente)
         | \
         |   \
         |     \
         |       \  Cinetica di Diffusione di Fick
   0.2 % +---------\------+ (Cuore Tenace: Acciaio 18NiCrMo7-6)
         |                |
         0               CHD [mm] (Profondità Efficace di Cementazione)
3.1 Cinetica di Diffusione del Carbonio nella Cementazione Sotto Vuoto
La tecnologia d'avanguardia implementata nello stabilimento di Castel di Casio si basa sulla Cementazione a Bassa Pressione (LPC - Low Pressure Carburizing), eseguita in forni a camera sotto vuoto spinto ($10^{-2} - 10^{-4}\text{ mbar}$) a temperature comprese tra $900^\circ\text{C}$ e $980^\circ\text{C}$ (con cicli avanzati fino a $1050^\circ\text{C}$).
Il processo si articola in sequenze alternate di impulsi di arricchimento (boost) con iniezione di acetilene puro ($C_2H_2$) a pressione parziale di $5 - 15\text{ mbar}$, seguiti da intervalli di diffusione (diffusion) sotto vuoto: 1. Fase di Boost: L'acetilene si dissocia cataliticamente sulla superficie metallica calda priva di film ossidici: $$\text{C}2\text{H}_2 \xrightarrow{\Delta T,\text{ Fe}} 2\,\text{C}{\text{adsorbito}} + \text{H}_2\uparrow$$ Il carbonio atomico viene istantaneamente adsorbito nel reticolo austenitico cubico a facce centrate ($\gamma\text{-Fe}$), raggiungendo il limite di saturazione limite di solubilità dell'austenite. 2. Fase di Diffusione: In assenza di gas reattivo, il carbonio migra verso il cuore del pezzo. Il profilo di concentrazione $C(x,t)$ lungo la profondità $x$ dal bordo è governato dalla seconda legge di Fick: $$\frac{\partial C}{\partial t} = \frac{\partial}{\partial x} \left( D(C, T) \frac{\partial C}{\partial x} \right)$$ dove il coefficiente di diffusione $D(T)$ segue la legge di Arrhenius: $$D(T) = D_0 \exp\left(-\frac{Q}{R \cdot T}\right)$$
La profondità efficace di cementazione (Case Hardening Depth, $CHD_{550\text{HV}}$ secondo la norma ISO 2639) viene calibrata con precisione micrometrica, raggiungendo spessori compresi tra $0.8\text{ mm}$ e oltre $2.5\text{ mm}$ a seconda del modulo del dente.
3.2 Tempra in Gas Inerte ad Alta Pressione (HPGQ)
Al termine del ciclo di cementazione, il raffreddamento rapido non avviene nei tradizionali bagni d'olio o sali fusi, bensì mediante tempra in gas inerte ad alta pressione (HPGQ - High Pressure Gas Quenching) con azoto puro ($N_2$) o miscele di azoto ed elio pressurizzati a $15 - 20\text{ bar}$ e movimentati da potenti turbine a velocità controllata.
Questo processo garantisce: - Un coefficiente di scambio termico uniforme su tutta la geometria tridimensionale dell'ingranaggio, superando la velocità critica di tempra e trasformando l'austenite in una matrice di martensite fine a placchette (lath/plate martensite) con presenza di austenite residua (Retained Austenite, $RA$) rigorosamente confinata entro il limite del $10-15\%$. - La virtuale eliminazione delle distorsioni dimensionali e geometriche asimmetriche tipiche della tempra in olio (dovute alla formazione della transitoria bolla di vapore / effetto Leidenfrost), riducendo drasticamente il sovrametallo necessario per le successive operazioni di rettifica.
3.3 Eliminazione dell'Ossidazione Intergranulare (IGO)
Il vantaggio metallurgico fondamentale dell'accoppiata LPC-HPGQ rispetto alla cementazione gassosa convenzionale in atmosfera endotermica ($CO\text{-}CO_2\text{-}H_2\text{-}N_2$) risiede nella totale assenza di ossigeno nella camera da vuoto.
| Parametro Metallurgico | Cementazione Gassosa Tradizionale | Cementazione a Bassa Pressione (LPC) |
|---|---|---|
| Atmosfera di Reazione | Miscela endotermica $+ CO_2 / CH_4$ | Vuoto $+ C_2H_2$ puro a impulsi |
| Ossidazione Intergranulare (IGO) | Presente ($15 - 35\,\mu\text{m}$ di profondità) | Completamente assente ($0\,\mu\text{m}$) |
| Deplezione Elementi di Lega | Precipita $Cr_2O_3, MnO, SiO_2$ a bordo grano | Nessuna precipitazione di ossidi |
| Micro-Durezza Superficiale | Calo di durezza nel primo strato sub-superficiale | Durezza massimale uniforme fin dal bordo |
| Resistenza a Fatica da Flessione | Penalizzata da micro-intagli di ossido | Incremento del $+20-30\%$ del limite di fatica |
| Residui Chimici e Fumi | Elevato impatto ambientale e lavaggi chimici | Processo ecologico a secco, zero emissioni nocive |
4. FINITURA SUPERFICIALE E TRIBOLOGIA: RETTIFICA CONTINUA E PALLINATURA CONTROLLATA
Dopo il trattamento termico di tempra e distensione, gli ingranaggi destinati a condizioni d'esercizio gravose devono essere rifiniti per eliminare le microscopiche distorsioni termiche, conferire le tolleranze di classe ISO 4-5 e garantire una tessitura tribologica ottimale.
Distribuzione delle Tensioni Residue nel Piede del Dente:

Tensione [MPa]
    +400 |                     (Trazione - Dannosa)
       0 |------------------------------------------------- Profondità [µm]
    -400 |      \             /
    -800 |        \_________/   (Compressione Indotta da Shot Peening: -900 a -1100 MPa)
   -1200 |
         0       50        100       150       200       250
4.1 Rettifica Continua a Generazione con Vite Senza Fine
La finitura dei fianchi dei denti a Castel di Casio viene effettuata mediante rettifica continua a generazione (continuous generating grinding) su rettificatrici CNC ad altissima rigidità dinamica.
Il processo sfrutta una mola filettata a forma di vite senza fine (in corindone ceramico ad alta porosità o nitruro di boro cubico elettrodepositato - CBN) che ingrana continuamente con la ruota dentata. La sincronizzazione degli assi controllati garantisce: - Rugosità superficiale longitudinale e trasversale eccezionalmente bassa ($Ra \le 0.15 - 0.20\,\mu\text{m}$, $Rz \le 1.0\,\mu\text{m}$). - Prevenzione del danneggiamento termico da rettifica (grinding burn o ri-tempra localizzata), costantemente monitorato mediante attacco chimico Nital secondo la norma ISO 14104 e controlli non distruttivi con metodo Barkhausen Noise. - Applicazione delle correzioni micro-geometriche tridimensionali (crowning, tip relief e modifiche di elica) direttamente durante il ciclo di passata.
4.2 Pallinatura Controllata (Shot Peening) e Tensioni Residue Compressive
Uno dei passaggi più cruciali per elevare la densità di potenza degli ingranaggi Metalcastello è il processo di pallinatura controllata (shot peening).
Il componente viene investito da un getto ad alta velocità di microsfere sferiche calibrate in acciaio martensitico ad altissima durezza ($58 - 64\text{ HRC}$) o materiale ceramico. L'impatto dinamico genera una deformazione plastica superficiale localizzata a freddo: - Meccanismo Tribologico: Poiché il volume sottostante resiste elasticamente alla dilatazione dello strato impattato, si origina un campo permanente di tensioni residue compressive auto-equilibrate nello strato sub-superficiale ($-\sigma_{\text{res}} \approx 800 - 1200\text{ MPa}$) fino a una profondità di $100 - 250\,\mu\text{m}$. - Incremento della Resistenza a Fatica: Quando il dente dell'ingranaggio flette sotto carico, la massima tensione nominale di trazione al raggio di raccordo al piede ($\sigma_{\text{appl}}$) si somma algebricamente alla tensione residua preesistente: $$\sigma_{\text{effettiva}} = \sigma_{\text{appl}} + (-\sigma_{\text{res}})$$ Ciò abbatte drasticamente il picco di trazione effettivo, spostando il punto di innesco della cricca al di sotto della soglia di propagazione e incrementando la vita a fatica da flessione al piede (bending fatigue life secondo ISO 6336-3) fino a tre volte rispetto allo stato non pallinato. - Mitigazione di Micro-Pitting e Scuffing: La finitura superficiale combinata con la pallinatura e la successiva eventuale superfinitura isotropa (isotropic superfinishing) riduce drasticamente l'usura tribologica da fatica superficiale ad alto numero di cicli (micro-pitting) e il rischio di saldatura a caldo dei picchi di rugosità per rottura del film meccano-chimico di lubrificazione elastoidrodinamica (scuffing).
5. LA TRANSIZIONE VERSO L'E-MOBILITY PESANTE: LE SFIDE DEI 20.000 GIRI/MIN
L'avvento dell'elettrificazione nel trasporto commerciale pesante, nei macchinari da costruzione e nei trattori agricoli a trazione elettrica pura o ibrida (e-trucks, e-excavators, e-tractors) ha imposto un cambio di paradigma radicale nella progettazione degli ingranaggi.
  Motore Diesel Tradizionale (ICE)        Motore Elettrico E-Mobility Pesante
  - Giri max: 2.000 - 2.500 rpm           - Giri max: 12.000 - 20.000 rpm
  - Rumore mascherato da combustione       - Funzionamento ultrasilenzioso
  - Frequenze ingranamento: 500 - 1000 Hz - Frequenze ingranamento: 2.000 - 5.000 Hz (frequenze udibili)
  - Tolleranze: ISO Classe 6-7            - Tolleranze: ISO Classe 4-5 obbligatorie
Mentre i motori a combustione interna erogano coppia a regimi compresi tra 1.000 e 2.500 giri/min, i moderni motori elettrici per veicoli commerciali operano a regimi che superano i $15.000 - 20.000\text{ rpm}$.
Le implicazioni ingegneristiche affrontate dal centro R&D e dai reparti produttivi di Metalcastello si sintetizzano in: 1. Velocità Periferiche Elevatissime: Velocità tangenziali di ingranamento $v_t > 50 - 70\text{ m/s}$ aumentano a dismisura la potenza dissipata per attrito viscoso (churning losses) e la sollecitazione centrifuga sui corpi ruotanti, imponendo rigorosi bilanciamenti dinamici e tolleranze di coassialità inferiori a $3\,\mu\text{m}$. 2. Generazione di Rumore ad Alta Frequenza (Gear Whine): Nei veicoli tradizionali, il rumore di scoppio e scarico del motore diesel mascherava le emissioni acustiche della trasmissione. Nei veicoli elettrici, data la silenziosità del motore elettrico, il fischio ad alta frequenza generato dalle frequenze di ingranamento ($f_z = \frac{z \cdot n}{60} \approx 2 - 5\text{ kHz}$) ricade esattamente nella zona di massima sensibilità psico-acustica dell'orecchio umano. Solo un controllo sub-micrometrico del profilo e un $DTE$ ridotto a frazioni di micrometro consentono di omologare gli assali elettrici (e-axles) conformemente ai più severi standard acustici internazionali. 3. Rapporti di Trasmissione Singoli Elevati: I riduttori per motori elettrici devono compiere salti di riduzione elevati in uno o due stadi epicicloidali compatti, concentrando carichi torsionali istantanei (dovuti all'erogazione istantanea della coppia massima del motore elettrico a zero giri) che richiedono acciai alto-legati di purezza inclusionale estrema (riduzione drastica di inclusioni non metalliche di ossidi e solfuri).
6. IL VALORE SOCIO-ECONOMICO E TERRITORIALE NELL'ALTA VALLE DEL RENO
L'insediamento di Metalcastello a Castel di Casio non è soltanto un caso di studio ingegneristico, ma rappresenta una delle più significative storie di presidio industriale montano d'Europa.
Come evidenziato dai report dell'agenzia ANSA Emilia-Romagna e dagli approfondimenti di BolognaToday, le aree interne dell'Appennino italiano sono spesso esposte ai fenomeni di spopolamento demografico, contrazione dei servizi essenziali e delocalizzazione delle attività produttive. Metalcastello ha invertito questa tendenza, dimostrando che la manifattura ad altissimo valore aggiunto può prosperare lontano dalle grandi direttrici autostradali di pianura se sostenuta da investimenti continui in capitale umano e tecnologia.
6.1 Formazione Tecnica e Presidio Occupazionale
Con una forza lavoro altamente qualificata composta da centinaia di tecnici specializzati, operatori CNC, programmatori di robotica industriale, metallurgisti e ingegneri, l'azienda opera in stretta sinergia con gli istituti scolastici del territorio.
Tra queste spicca la storica collaborazione con l'Istituto di Istruzione Superiore "Montessori - Da Vinci" di Porretta Terme, attraverso laboratori meccatronici congiunti, percorsi di alternanza scuola-lavoro (formazione duale) e assunzioni mirate che consentono ai giovani diplomati dell'Appennino di trovare un impiego ad alto contenuto professionale senza dover abbandonare la propria terra natia. Sul fronte accademico, sono stabili i ponti di ricerca applicata con il Dipartimento di Ingegneria Industriale dell'Università di Bologna (Alma Mater Studiorum) per lo studio tribologico avanzato e l'ottimizzazione NVH.
6.2 Sostenibilità Energetica e Transizione Ecologica
Essendo un'industria termochimica e meccanica ad alto consumo di energia elettrica, Metalcastello ha intrapreso un ambizioso programma di decarbonizzazione monitorato dalle istituzioni locali della Città Metropolitana di Bologna e della Regione Emilia-Romagna: - Autoproduzione Rinnovabile: Installazione di estesi parchi fotovoltaici sulle coperture dello stabilimento per coprire una quota crescente del fabbisogno energetico diurno. - Recupero Termico: Impianti di recupero del calore residuo dai forni di trattamento termico sotto vuoto e dai compressori d'aria per il riscaldamento degli ambienti produttivi e degli uffici durante i mesi invernali. - Circolarità dei Materiali: Recupero e riciclo al 100% degli sfridi di lavorazione e dei trucioli d'acciaio derivanti dalla dentatura e tornitura, reimmessi nelle acciaierie di fornitura primaria in un modello virtuoso di economia circolare a circuito chiuso.
7. PROSPETTIVE FUTURE E VISIONE A LUNGO TERMINE
La traiettoria evolutiva di Metalcastello si inserisce nella più ampia visione di re-industrializzazione sostenibile della macro-regione emiliano-romagnola. Con l'accelerazione della transizione energetica globale e l'introduzione delle normative europee sulle emissioni dei veicoli pesanti (Euro VII), la domanda di ingranaggi capaci di tollerare regimi elevatissimi senza perdite energetiche è destinata a crescere esponenzialmente.
L'Amministratore Delegato di Metalcastello, Stefano Scutigliani, ha più volte ribadito sugli organi di stampa economica come la competitività dell'azienda risieda nell'equilibrio virtuoso tra "radici montane e orizzonti globali". L'obiettivo del piano industriale a lungo termine è consolidare la leadership nel settore delle trasmissioni elettrificate per veicoli pesanti fuoristrada e su gomma, integrando intelligenza artificiale predittiva direttamente sui centri di finitura CNC per l'auto-compensazione in tempo reale delle deviazioni termiche e di usura utensile.
8. PUNTI CHIAVE E SINTESI PER I LETTORI
Di seguito si riporta il quadro sinottico con i parametri tecnici, metallurgici e socio-economici fondamentali che caratterizzano il polo meccatronico di Castel di Casio:
| Dominio Analitico | Specifiche e Tecnologie Adottate | Obiettivi Prestazionali e Standard |
|---|---|---|
| Cinematica e Dentatura | Creatori multielica PM-HSS/Carburo AlCrN; Stozzatura CNC; Rettifica continua a generazione CBN | Tolleranze dimensionali ISO 1328 Grado 4-5 / AGMA 2015; Riduzione del passo singolo $f_p < 2\,\mu\text{m}$ |
| Micro-Geometria del Dente | Longitudinal Crowning ($C_\beta$), Tip Relief ($C_\alpha$), correzione d'angolo d'elica $\Delta\beta$ | Minimizzazione del $DTE$; Abbattimento del rumore acustico $NVH$ nelle frequenze $2-5\text{ kHz}$ |
| Trattamento Termochimico | Cementazione a Bassa Pressione (LPC) con acetilene ($C_2H_2$); Tempra in $N_2$ a 20 bar (HPGQ) | Assenza di ossidazione intergranulare ($IGO = 0\,\mu\text{m}$); $CHD_{550\text{HV}} = 0.8 - 2.5\text{ mm}$; Matrice martensitica fine |
| Finitura e Tribologia | Pallinatura controllata (Shot Peening) con intensità Almen calibrata; Rettifica superficiale continua | Tensioni residue compressive sub-superficiali fino a $-1100\text{ MPa}$; Triplicazione della vita a fatica al piede |
| Applicazioni E-Mobility | Riduttori compatti monostadio/bistadio per e-axles commerciali, veicoli agricoli e MMT ibridi | Regimi di rotazione fino a $20.000\text{ rpm}$; Velocità periferiche $v_t > 60\text{ m/s}$; Efficienza energetica $> 98\%$ |
| Impatto Territoriale | Hub occupazionale dell'Alta Valle del Reno; Formazione tecnica duale con IIS "Montessori-Da Vinci" | Contrasto allo spopolamento dell'Appennino; Esportazioni globali $> 85\%$; Recupero termico e sostenibilità |
9. COLLEGAMENTI E FONTI INFORMATIVE AUTOREVOLI
Per ulteriori approfondimenti sulle dinamiche industriali, territoriali ed economiche dell'Appennino bolognese e della filiera meccatronica regionale, è possibile consultare i seguenti portali istituzionali e testate d'informazione:
- Il Resto del Carlino - Sezione Bologna ed Economia: Cronache e approfondimenti sullo sviluppo delle imprese del territorio metropolitano.
- ANSA Emilia-Romagna: Notizie e aggiornamenti in tempo reale sul sistema economico e produttivo regionale.
- BolognaToday: Testata d'informazione locale su attualità, quartieri e territorio della provincia bolognese.
- Confindustria Emilia Area Centro: Report economici, progetti di filiera e innovazione industriale di Bologna, Ferrara e Modena.
- Città Metropolitana di Bologna: Piani strategici metropolitani, sviluppo delle infrastrutture e supporto alle aree montane dell'Appennino.
- Regione Emilia-Romagna: Politiche industriali, transizione energetica, bandi di ricerca e formazione specialistica.
[!IMPORTANT]
TAKEAWAY BOX: SINTESI E PUNTO CHIAVE DELLA NOTIZIA
- L'Eccellenza Ingegneristica a Castel di Casio: Metalcastello si afferma come punto di riferimento mondiale nella trasmissione di potenza, combinando lavorazioni meccaniche di classe ISO 4-5 con un controllo avanzato della micro-geometria dei denti (bombature longitudinali, scarichi di testa e correzioni d'elica).
- Rivoluzione nei Trattamenti Termochimici: L'abbandono della cementazione tradizionale a favore della cementazione a bassa pressione (LPC) con acetilene pulsato e tempra in azoto iperbarico a 20 bar (HPGQ) elimina l'ossidazione intergranulare (IGO) e conferisce resistenze a fatica e precisioni dimensionali ineguagliate.
- Traguardo E-Mobility Pesante: Lo stabilimento ha sviluppato le competenze per gestire regimi di rotazione fino a 20.000 giri/min, risolvendo le criticità di rumore acustico NVH e sollecitazione dinamica caratteristiche delle nuove generazioni di camion, trattori e macchine operatrici elettriche.
- Presidio Socio-Economico Montano: L'azienda rappresenta un baluardo strategico contro lo spopolamento dell'Alta Valle del Reno, dimostrando che la simbiosi tra formazione tecnica duale, manodopera altamente qualificata, investimenti tecnologici e radicamento territoriale è la chiave della resilienza industriale italiana.