Stabilimento IMA Di Ozzano Dell'Emilia: L'Ingegneria Del Packaging Asettico Tra Meccatronica Farmaceutica, Robotica Ad Alta Velocità E Materiali Compostabili
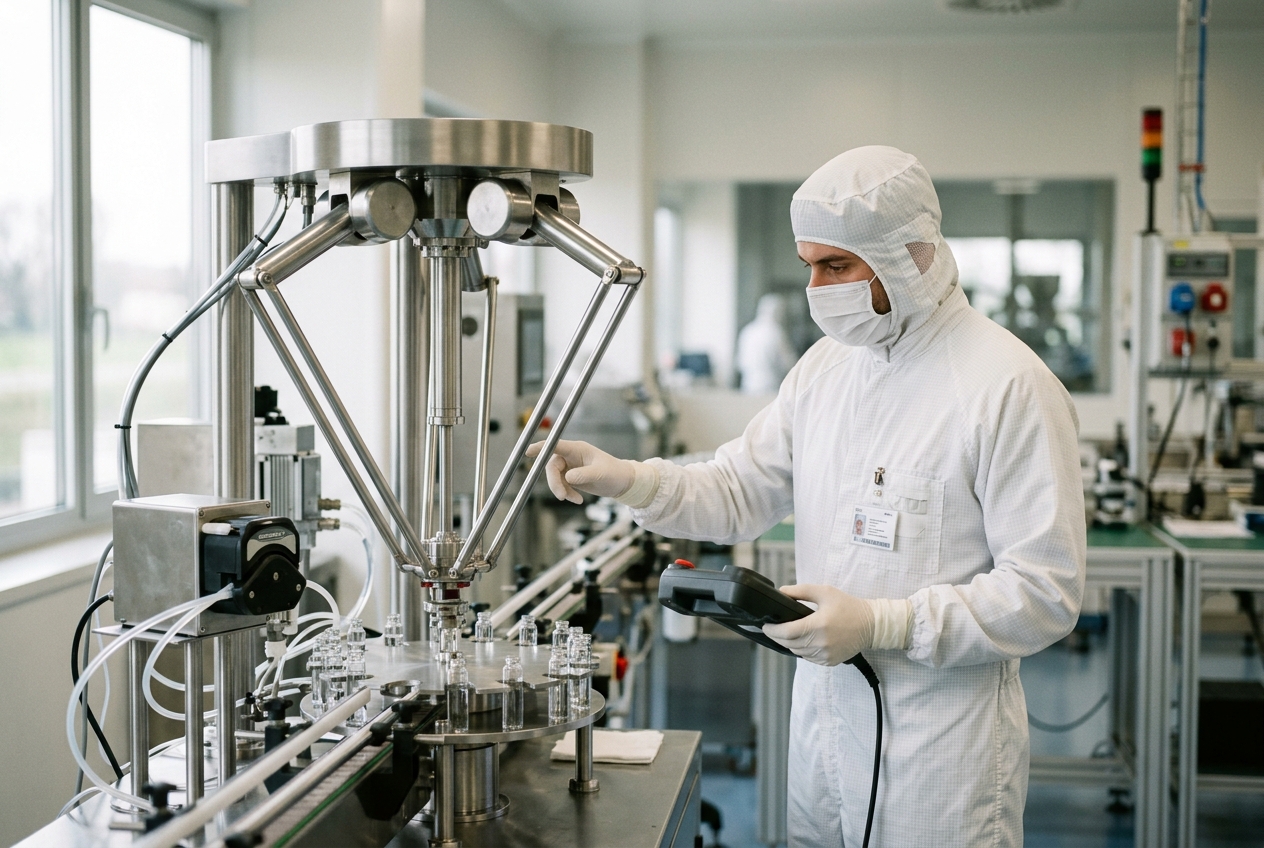
Lungo la direttrice storica della Via Emilia, nel tratto che unisce il capoluogo felsineo alle prime ondulazioni collinari della Romagna, sorge uno dei nodi nevralgici dell'industria manifatturiera avanzata mondiale. Lo stabilimento di Ozzano dell'Emilia, quartier generale del gruppo IMA (Industria Macchine Automatiche), non rappresenta soltanto un polo produttivo d'eccellenza, ma costituisce il baricentro tecnologico e intellettuale della cosiddetta Packaging Valley emiliana. Questo distretto industriale ad altissima densità di brevetti, capace di esportare oltre l'80% dei propri sistemi in tutto il globo, sta vivendo una fase di profonda trasformazione guidata dalla convergenza tra meccatronica digitale, biosicurezza farmaceutica e transizione ecologica dei materiali polimerici.
Mentre la Città Metropolitana di Bologna e la Regione Emilia-Romagna consolidano la propria attrattività come capitale europea del calcolo ad alte prestazioni e dei dati industriali, gli stabilimenti di Ozzano fungono da laboratorio vivente per la transizione verso il paradigma dell'automazione cognitiva. Qui, l'ingegneria del packaging per farmaci oncologici, biologici e vaccini di ultima generazione ha abbandonato la pura meccanica tradizionale per abbracciare sistemi ciberfisici asettici capaci di operare a tolleranze micrometriche e in condizioni di sterilità assoluta.
1. Contesto Industriale ed Evoluzione Meccatronica: Dalle Camme Meccaniche agli Assi Sincronizzati
La storia dell'automazione del confezionamento farmaceutico ha radici profonde nella meccanica di precisione emiliana del secondo dopoguerra, un'epoca dominata dai cinematismi a camme desmodromiche e dai rotismi meccanici complessi. Per decenni, la sincronizzazione dei movimenti di presa, dosaggio, termoformatura e sigillatura è stata affidata a un singolo albero motore centrale collegato a cascate di ingranaggi, bielle e alberi a camme sagomati a profilo geometrico fisso. Sebbene tale architettura garantisse una rigida cadenza temporale e una sincronia intrinseca, essa imponeva limiti strutturali severi: * Elevata inerzia meccanica e usura per attrito; * Tempi prolungati di cambio formato (changeover), richiedenti ore o giorni di regolazione manuale e sostituzione di organi meccanici; * Impossibilità di modulare dinamicamente la curva cinematica di accelerazione e decelerazione in base alla reologia del liquido o alla fragilità del contenitore in vetro.
Presso lo stabilimento di Ozzano dell'Emilia, questa concezione è stata interamente soppiantata dall'architettura ad assi elettrici indipendenti sincronizzati digitalmente (le cosiddette camme elettroniche o electronic camming). In queste linee di confezionamento ad altissima velocità: 1. Ciascun grado di libertà della macchina è azionato da un servomotore brushless a magneti permanenti sincrono, sovente integrato in presa diretta (direct drive) senza interposizione di riduttori meccanici a gioco angolare. 2. La sincronizzazione non avviene per contatto geometrico, bensì tramite bus di campo deterministici real-time su base Ethernet industriale (come EtherCAT o Profinet IRT) con tempi di ciclo inferiori a 250 microsecondi e jitter sub-microsecondo. 3. Il profilo di movimento di ciascun asse viene generato in tempo reale dall'Industrial PC centrale attraverso polinomi di quinto o settimo grado e curve a S (jerk-free motion profiles), eliminando le discontinuità della derivata terza della posizione (lo strappo o jerk), responsabili di vibrazioni strutturali, microschizzi di formulazioni liquide a bassa tensione superficiale e microtraumi sui contenitori in vetro borosilicato.
Questa flessibilità cinematica consente il cambio formato istantaneo via software attraverso ricette digitali parametrizzate nell'interfaccia HMI (Human-Machine Interface), massimizzando l'efficienza complessiva degli impianti (OEE - Overall Equipment Effectiveness) e permettendo la gestione agile di lotti personalizzati o farmaci orfani.
2. Ingegneria del Confezionamento Asettico: Isolatori ISO 5, Fluidodinamica HEPA e Cicli VHP
Il confezionamento primario di farmaci ad alta attività biologica (High Potency Active Pharmaceutical Ingredients - HPAPI), composti citotossici oncologici e formulazioni termosensibili a base di mRNA o vettori virali rappresenta il banco di prova più critico per la divisione farmaceutica di Ozzano (IMA Life). In questo dominio, la salvaguardia della sterilità del farmaco deve coesistere con la totale protezione dell'operatore e dell'ambiente esterno dall'esposizione a sostanze altamente tossiche.
La risposta ingegneristica sviluppata a Ozzano si articola sull'impiego di sistemi isolatori a barriera totale (Isolator Systems) e sistemi RABS (Restricted Access Barrier Systems), concepiti in conformità all'Annex 1 delle Good Manufacturing Practice (GMP) europee.
Fluidodinamica e Trattamento Aria
L'ambiente di riempimento è costantemente mantenuto in classe di pulizia ISO 5 (Grade A) mediante un flusso d'aria laminare unidirezionale verticale, alimentato da filtri terminali HEPA (High-Efficiency Particulate Air) H14 o ULPA (Ultra-Low Penetration Air) con efficienza di ritenzione superiore al 99,995% per particelle di 0,3 µm. * La velocità dell'aria è regolata a $0,45\text{ m/s} \pm 20\%$ su tutto il piano di lavoro sterile, calcolata mediante simulazioni di fluidodinamica computazionale (CFD) per prevenire la formazione di vortici o zone di ristagno d'aria in prossimità degli aghi di dosaggio e delle stazioni di tappatura. * I regimi pressori sono differenziati: per farmaci asettici standard si applica una sovrapressione positiva ($\Delta P \ge +15\text{ Pa}$) per impedire l'intrusione di contaminanti aerodispersi; per composti tossici citotossici si adottano isolatori a pressione negativa o configurazioni a cascata protetta per scongiurare qualsiasi fuga di aerosol attivo verso la sala bianca circostante.
Cicli di Decontaminazione con Perossido d'Idrogeno Vaporizzato (VHP)
L'integrità microbiologica dell'isolatore viene ripristinata tramite cicli automatizzati di biodecontaminazione a perossido d'idrogeno vaporizzato ($H_2O_2$ in fase vapore), validati per garantire una riduzione logaritmica di spore resistenti (Geobacillus stearothermophilus) di almeno 6 log ($10^{-6}$): 1. Condizionamento e Deumidificazione: L'aria interna viene essiccata fino a raggiungere un'umidità relativa inferiore al 30%, predisponendo l'ambiente alla ricezione della fase vapore senza condensazione prematura. 2. Iniezione e Saturazione (Gassing): Il perossido d'idrogeno liquido al 35% viene micro-evaporato e immesso a concentrazioni controllate (tipicamente tra 500 e 1.200 ppm) per un tempo predeterminato. 3. Mantenimento (Dwell Phase): Distribuzione omogenea del vapore su tutte le superfici interne della macchina e della cinematica esposta. 4. Aerazione e Degradazione Catalitica: Il vapore residuo viene fatto circolare attraverso convertitori catalitici a metalli nobili che abbattono il perossido trasformandolo in acqua e ossigeno innocui ($2 H_2O_2 \rightarrow 2 H_2O + O_2$), riducendo la concentrazione residua a valori di sicurezza inferiori a 1 ppm prima dell'apertura per la manutenzione.
L'avanguardia più recente sviluppata a Ozzano include architetture gloveless (prive di guanti di manipolazione), dove la movimentazione dei componenti all'interno della camera asettica è interamente delegata a bracci robotici scara e sistemi a levitazione magnetica su rotaie planari, eliminando radicalmente l'operatore umano quale vettore primario di biocontaminazione.
3. Controllo Qualità e Intelligenza Artificiale: Ispezione Computazionale ad Alta Frequenza
Nelle linee di riempimento ad alta cadenza produttiva, capaci di processare fino a 600 fiale o siringhe pre-riempite al minuto, l'ispezione della qualità visiva e dell'integrità del contenitore (Container Closure Integrity Testing - CCIT) non può ammettere margini di tolleranza o falsi positivi. L'ingegneria del software e dei sensori ottici a Ozzano dell'Emilia integra sistemi di visione computazionale all'avanguardia basati su deep learning.
Architettura Optoelettronica
Il modulo di ispezione impiega banchi ottici multiasse equipaggiati con: * Telecamere Line-Scan e Matrix CMOS ad altissima risoluzione, abbinate a obiettivi telecentrici privi di distorsione prospettica. * Illuminatori LED stroboscopici polarizzati e retroilluminazioni a campo scuro (dark-field), configurati per esaltare il contrasto tra il liquido, le pareti del flacone e le eventuali particelle estranee. * Sistemi di rotazione ad alta velocità della fiala seguiti da arresto repentino (spin-and-stop), inducendo un moto vorticoso nel fluido che costringe le particelle pesanti o leggere a muoversi, distinguendole dai difetti statici presenti sulla superficie del vetro.
Modelli di Computer Vision e Reti Neurali Convoluzionali
L'elaborazione delle immagini ad altissima frequenza sfrutta unità di calcolo parallelo (GPU industriali ed FPGA) che eseguono modelli di reti neurali convoluzionali (CNN) e architetture Vision Transformer (ViT) addestrate su milioni di campioni reali e sintetici: * Rilevamento Particellare Sub-Millimetrico: Riconoscimento e tracciamento vettoriale di microparticelle riflettenti o opache (scaglie di vetro, frammenti di elastomero della ghiera, fibre tessili, aggregati proteici) di dimensioni fino a $20\text{ }\mu\text{m}$. * Differenziazione da Falsi Positivi: L'algoritmo neurale apprende a distinguere in tempo reale una microbolla d'aria generata dal moto convettivo da una particella contaminante solida, riducendo drasticamente il tasso di falso scarto (false reject rate) senza intaccare la sensibilità di rilevamento. * Ispezione Strutturale del Vetro Borosilicato di Tipo I: Analisi interferometrica e algoritmi di segmentazione semantica identificano microfessure, inclusioni d'aria (air seeds) o delaminazioni del vetro lungo il corpo, il collo e il fondo della fiala, garantendo la totale ermeticità del contenitore sterile.
4. Sostenibilità dei Materiali e Termosaldatura: La Sfida dei Film Barriera Compostabili
La transizione verso un modello economico circolare e l'imminente piena attuazione del regolamento europeo sugli imballaggi e sui rifiuti di imballaggio (PPWR - Packaging and Packaging Waste Regulation) hanno posto al centro della ricerca applicata a Ozzano dell'Emilia la compatibilità tra macchine di confezionamento ad alta velocità e materiali a ridotto impatto ambientale.
Presso l'IMA OpenLab — il centro di eccellenza del gruppo dedicato alla scienza dei materiali e al programma IMA ZERO — i ricercatori testano la lavorabilità (runnability) di film flessibili compostabili a base di acido polilattico (PLA), poliidrossialcanoati (PHA), carte barriera termosaldate e polimeri monomateriale interamente riciclabili (come MDO-PE e BOPP).
| Proprietà Tecnologica | Polimeri Tradizionali (PVC / Alluminio / PET) | Biopolimeri Compostabili (PLA / PHA / Cellulosa) | Sfida Meccatronica ad Ozzano |
|---|---|---|---|
| Finestra Termica di Saldatura ($\Delta T$) | Ampia ($\sim 25\text{--}35\text{ }^\circ\text{C}$) | Estremamente stretta ($\sim 2\text{--}4\text{ }^\circ\text{C}$) | Termoregolazione multizona con controllo PID a risposta ultra-rapida e retroazione a fibra ottica |
| Sensibilità alle Sollecitazioni Meccaniche | Elevata duttilità, bassa tendenza allo snervamento | Fragilità, facile allungamento plastico anomalo | Controllo di trazione (web tension control) con celle di carico ad alta risoluzione e ballerini elettronici |
| Conducibilità Termica e Resa Barriera | Standardizzata e prevedibile | Variabile, dipendente da umidità e spessore delle laccature barriera | Ottimizzazione della cinetica di contatto tramite ganasce riscaldate con profili di pressione differenziali |
| Comportamento alla Formatura Meccanica | Eccellente termoformabilità a caldo | Finestra ristretta tra transizione vetrosa ($T_g$) e fusione ($T_m$) | Sistemi di formatura ibridi con preriscaldo a infrarossi e assistenza pneumatica modulata digitalmente |
La criticità principale nell'utilizzo di film compostabili e monomateriale risiede nella loro ristretta finestra termica di sigillatura. Un eccesso termico di soli 2-3 °C provoca la degradazione termica del polimero e la microperforazione dello strato barriera, compromettendo la conservabilità del prodotto; viceversa, un deficit termico analogo impedisce la corretta fusione interfacciale, generando saldature deboli e non ermetiche.
Per superare tale ostacolo, i banchi di sigillatura sviluppati a Ozzano integrano: * Ganasce di termosaldatura a riscaldamento ceramico e a induzione, capaci di una distribuzione termica uniforme con gradiente inferiore a $\pm 0,5\text{ }^\circ\text{C}$ lungo l'intera superficie della barra saldante. * Tecnologie di saldatura a ultrasuoni (ultrasonic sealing), in cui l'energia vibrazionale ad alta frequenza (20-40 kHz) fonde il polimero unicamente all'interfaccia molecolare senza riscaldare la massa complessiva del film né il principio attivo farmaceutico contenuto nell'alveolo o nella busta.
5. Impatto Territoriale e Distretto Meccatronico: La Sinergia con l'Alma Mater e la Subfornitura
Il successo industriale dello stabilimento IMA di Ozzano dell'Emilia non è un fenomeno isolato, bensì il risultato di un ecosistema distrettuale unico al mondo: la Packaging Valley, che lungo l'asse della Via Emilia genera una concentrazione di competenze meccatroniche, informatiche e dei materiali senza eguali in Europa.
Questo modello si regge su tre pilastri interconnessi: 1. L'Asse di Ricerca con l'Università: Il rapporto simbiotico con l'Alma Mater Studiorum - Università di Bologna, in particolare con i Dipartimenti di Ingegneria Industriale (DIN), Ingegneria dell'Energia Elettrica e dell'Informazione (DEI) e Informatica - Scienza e Ingegneria (DISI), alimenta un flusso continuo di trasferimento tecnologico in settori quali la modellazione meccatronica complessa, la robotica collaborativa e l'analisi predittiva dei dati di processo. 2. La Rete della Subfornitura Specializzata: Attorno al polo di Ozzano orbita una costellazione di centinaia di piccole e medie imprese iper-specializzate nelle lavorazioni meccaniche a controllo numerico (CNC a 5 assi), nei trattamenti termici e superficiali avanzati (anodizzazione dura, riporti PVD/DLC a basso attrito per parti a contatto con polveri farmaceutiche) e nell'elettronica su misura. Questa filiera a chilometro zero garantisce tempi di risposta rapidissimi e una personalizzazione estrema di ciascun componente. 3. Piattaforme di Formazione Superiore: La sinergia con gli Istituti Tecnici Superiori (ITS Maker) e la rete regionale Clust-ER MECH crea un canale preferenziale per la formazione e l'assorbimento di figure tecniche altamente qualificate, trasformando la manodopera locale in specialisti di sistemi ciberfisici complessi.
6. Voci dal Distretto, Prospettive Future e Impatto sulla Città Metropolitana
L'evoluzione dello stabilimento di Ozzano dell'Emilia riflette la visione strategica di un territorio che ha saputo evolvere la propria vocazione meccanica tradizionale verso l'industria 4.0 e la sostenibilità, attirando investimenti internazionali e stimolando un vivace dibattito su occupazione, mobilità dei talenti e rigenerazione industriale.
"La nostra sfida quotidiana a Ozzano non consiste semplicemente nel costruire macchine che si muovono velocemente, ma nel progettare architetture meccatroniche intelligenti capaci di adattarsi all'incertezza dei materiali biologici e sostenibili del futuro, garantendo al contempo una sicurezza asettica inviolabile per farmaci che salvano la vita." — Ing. Marco Bonfiglioli, Senior System Architect della divisione Pharma Aseptic Automation.
Negli ultimi anni, l'espansione strutturale dei poli produttivi nell'area industriale di Quaderna a Ozzano dell'Emilia ha portato alla creazione di centinaia di nuovi posti di lavoro ad alta qualificazione ingegneristica e tecnica. Secondo quanto riportato dagli osservatori economici regionali e dalla stampa di settore (Il Resto del Carlino e Rai News), il distretto bolognese ha dimostrato una resilienza superiore alla media nazionale di fronte alle turbolenze delle catene di fornitura globali, proprio grazie alla natura ad altissimo valore aggiunto dei propri impianti.
Tuttavia, l'elevata densità tecnologica e la concentrazione di colossi industriali nella Packaging Valley ha intensificato la competizione per le figure professionali specializzate (ingegneri meccatronici, sviluppatori di visione artificiale, esperti di validazione farmaceutica), evidenziando la necessità di continuare a investire in politiche per la casa, infrastrutture di trasporto sostenibile e attrazione di talenti internazionali nel bacino metropolitano bolognese.
7. Quadro di Sintesi: Dati Chiave, Parametri Meccatronici e Standard di Processo
La tabella seguente riassume le caratteristiche ingegneristiche e le metriche prestazionali che contraddistinguono l'avanguardia tecnologica dello stabilimento IMA di Ozzano dell'Emilia:
| Parametro / Dimensione | Specifiche e Tecnologie di Riferimento | Impatto Industriale e Normativo |
|---|---|---|
| Architettura di Movimento | Assi servomotori brushless direct-drive con profili a camme elettroniche polinomiali | Eliminazione del gioco meccanico, cambio formato via software in pochi minuti, riduzione vibrazioni ($Jerk \to 0$) |
| Classe di Contenimento Sterile | Isolatori a flusso unidirezionale laminare ISO 5 / Grade A ($v = 0,45\text{ m/s}$) | Conformità assoluta ad EU GMP Annex 1 per il riempimento di farmaci oncologici e vaccini a mRNA |
| Ciclo di Biodecontaminazione | Perossido d'Idrogeno Vaporizzato (VHP) a catalisi rapida | Abbattimento microbiologico $\ge 6\text{ log}$ con residui finali aerodispersi $< 1\text{ ppm}$ |
| Ispezione Visiva e CCIT | Telecamere line-scan, telecentriche e reti neurali ViT/CNN ad alta frequenza | Ispezione 100% in linea fino a 600 pezzi/minuto per particolato $\ge 20\text{ }\mu\text{m}$ e microfratture |
| Compatibilità Materiali Circolari | Termosaldatura multizona e ultrasuoni per PLA, PHA, carte e monomateriali | Adeguamento anticipato al regolamento europeo PPWR e azzeramento dell'impronta plastica |
| Integrazione Distrettuale | Collaborazione diretta con UNIBO, ITS Maker e oltre 300 fornitori locali | Modello emiliano a filiera corta, brevettazione continua e leadership mondiale nell'export |
[!NOTE]
TAKEAWAY BOX: L'AVANGUARDIA INDUSTRIALE DI OZZANO DELL'EMILIA
- Cuore della Packaging Valley: Lo stabilimento IMA di Ozzano dell'Emilia costituisce il punto di riferimento globale per le macchine da confezionamento farmaceutico, esportando oltre l'80% della produzione verso i principali mercati internazionali.
- Salto Meccatronico: Il passaggio storico dalle camme meccaniche rigide agli assi brushless indipendenti guidati da camme elettroniche digitali garantisce un controllo del moto fluido (jerk-free), flessibilità estrema e cambio formato istantaneo.
- Eccellenza Asettica: L'integrazione di isolatori sterili ISO 5, flussi laminari a $0,45\text{ m/s}$, decontaminazione VHP e robotica gloveless su guide magnetiche consente la manipolazione sicura di vaccini a mRNA e principi attivi citotossici.
- Intelligenza Computazionale: Sistemi di visione ottica con reti neurali ispezionano fino a 600 fiale al minuto, discriminando le bolle d'aria da particelle estranee sub-millimetriche ($\ge 20\text{ }\mu\text{m}$) e cricche nel vetro.
- Sostenibilità e Regolamento PPWR: L'innovazione termomeccanica sviluppata nei laboratori di OpenLab rende possibile la termosaldatura ad alta precisione di film compostabili (PLA/PHA) e carte barriera all'interno di tolleranze termiche ristrette ($\pm 1,5\text{ }^\circ\text{C}$).
- Sinergia Territoriale: Il modello emiliano prospera sull'interazione continua tra grande impresa, dipartimenti di ingegneria dell'Università di Bologna e una catena di fornitura meccanica locale iper-specializzata.