Stabilimento Granarolo Di Cadriano: L'Ingegneria Agroindustriale Tra Trattamenti Termici ESL, Catena Del Freddo Automatizzata E Packaging Circolare
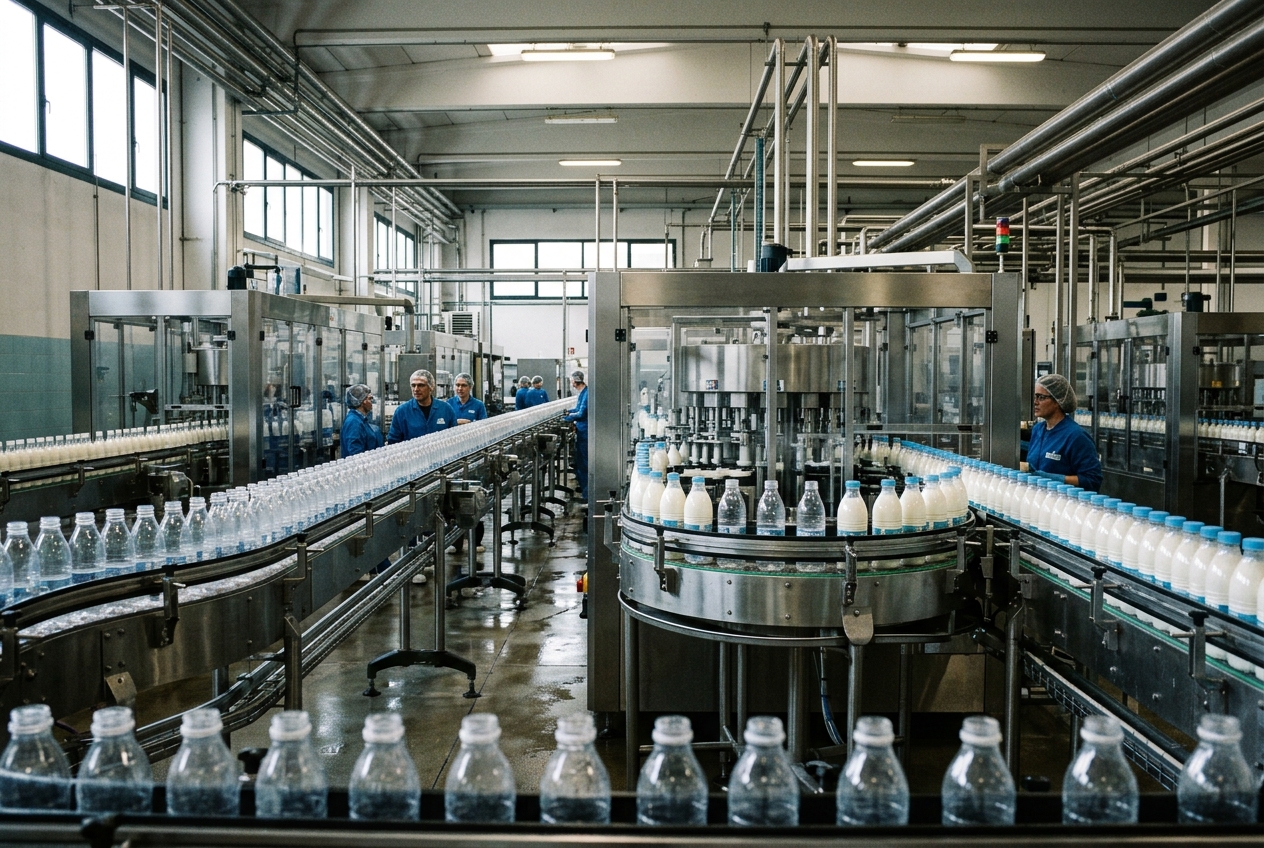
BOLOGNA — Lungo la direttrice nord-orientale dell'hinterland bolognese, dove la via Cadriano traccia il confine operativo tra il capoluogo emiliano e il comune di Granarolo dell'Emilia, sorge uno dei complessi tecnologici più avanzati d'Europa per la lavorazione e il confezionamento a ciclo continuo dei prodotti lattiero-caseari. Lo stabilimento e quartier generale di Gruppo Granarolo S.p.A. a Cadriano non rappresenta soltanto l'epicentro gestionale della maggiore cooperativa lattiera italiana, ma un laboratorio industriale a cielo aperto in cui termofisica applicata, fluidodinamica di membrana, automazione asettica e ingegneria della refrigerazione cooperano per gestire flussi quotidiani di centinaia di migliaia di litri di latte crudo a basso impatto ambientale.
La recente accelerazione impressa dal piano industriale quadriennale da oltre 300 milioni di euro — sostenuto da partner istituzionali e focalizzato sull'ammodernamento dell'impianto, sull'espansione del nuovo polo di ricerca e sull'efficientamento energetico — ha posto il sito di Cadriano sotto i riflettori della transizione industriale bolognese, come documentato dalle principali testate regionali da Il Resto del Carlino - Bologna e dalle cronache economiche di BolognaToday. In un distretto regionale coordinato dalla Regione Emilia-Romagna e supportato dai piani di rigenerazione e sostenibilità del Comune di Bologna, l'impianto di Cadriano incarna la sintesi tra zootecnia cooperativa di precisione e ingegneria di processo ad altissima automazione.
1. Inquadramento Industriale e Architettura di Impianto a Flusso Continuo
L'impianto di Cadriano si inserisce nel reticolo manifatturiero della Food Valley emiliana come snodo nevralgico della raccolta conferita da centinaia di aziende agricole consorziate nella cooperativa Granlatte. La logistica primaria di approvvigionamento è strutturata su una flotta di cisterne coibentate in acciaio inossidabile austenitico AISI 304/316L, dotate di sistemi di campionamento automatico isobarico e monitoraggio termico in continuo tramite registratori telematici GPS-GPRS, i quali certificano che la temperatura del latte alla stalla non superi i +4°C durante tutte le fasi del trasporto stradale.
All'arrivo presso le banchine di scarico di Cadriano, il latte crudo viene sottoposto a controlli analitici rapidi di accettazione (test spettrometrici per la determinazione di parametri chemio-metrici quali tenore lipidico, contenuto proteico totale, crioscopia per il controllo dell'indice di annacquamento, carica cellulare somatica e assenza di residui antibiotici/beta-lattamici mediante saggi a flusso laterale e chemiluminescenza). Una volta validato, il fluido viene convogliato, tramite pompe centrifughe igieniche a basso indice di cavitazione (NPSH), attraverso filtri defangatori e gruppi di degasaggio verso una batteria di stoccaggio primario costituita da silos verticali coibentati con intercapedine di circolazione di fluido refrigerante, dotati di agitatori lenti a pale ad elica marina studiati per prevenire l'affioramento spontaneo del globulo di grasso senza indurre emolisi delle membrane lipidiche.
L'architettura dello stabilimento è concepita secondo il paradigma del flusso unidirezionale continuo (linear flow principle), eliminando qualsiasi rischio di cross-contamination fisica, aeraulica o microbiologica tra le aree "sporche" di ricevimento latte crudo e le aree "nobili" di lavorazione asettica e confezionamento. L'intero piping di stabilimento rispetta le direttive EHEDG (European Hygienic Engineering & Design Group), garantendo la totale assenza di bracci morti (dead-legs con rapporto L/D > 1,5), saldature orbitali automatiche TIG con gas inerte di protezione interno, e rugosità superficiali interne delle tubazioni rigidamente inferiori a $Ra \le 0,8\,\mu\text{m}$, indispensabili per prevenire l'adesione di biofilm microbici.
2. Termofisica di Processo, Microfiltrazione Tangenziale e Cinetica Termica ESL
Il cuore ingegneristico della lavorazione del latte fresco a prolungata conservabilità (ESL - Extended Shelf Life) risiede nella combinazione sinergica di microfiltrazione tangenziale su membrane inorganiche e trattamento termico controllato HTST (High Temperature Short Time). Questa combinazione permette di disaccoppiare la rimozione fisica della carica microbiologica da quella termica, preservando la frazione nativa delle sieroproteine (in particolare $\beta$-lattoglobulina, $\alpha$-lattoalbumina, sieroalbumina bovina e lattoferrina) e salvaguardando il profilo organolettico e nutrizionale rispetto ai trattamenti UHT convenzionali.
A. Microfiltrazione Tangenziale su Membrane Ceramiche
Il processo ha inizio con la separazione centrifuga del latte crudo preriscaldato a 50-55°C per mezzo di scrematrici ermetiche autodisincrostanti, separando la panna (frazione lipidica) dal latte scremato fluido. Il latte scremato viene immesso nel loop di microfiltrazione tangenziale su moduli tubolari ceramici costituiti da supporti in $\alpha$-allumina ($\text{Al}_2\text{O}_3$) e strati attivi selettivi in biossido di zirconio ($\text{ZrO}_2$) o diossido di titanio ($\text{TiO}_2$).
Le caratteristiche operative delle membrane ceramiche a gradiente idraulico di porosità comprendono: * Diametro medio dei pori: $0,8 - 1,4\,\mu\text{m}$, calibrato per consentire il passaggio integrale di micelle di caseina (diametro idrodinamico medio tra 50 e 300 nm), lattosio, sali minerali e proteine sieriche idrosolubili, trattenendo al contempo oltre il 99,99% della carica microbica vegetativa, spore batteriche e residui cellulari somatici. * Velocità tangenziale superficiale: $5 - 7\,\text{m/s}$, finalizzata a generare uno sforzo di taglio di parete ($\tau_w$) sufficiente a limitare l'ispessimento del cake superficiale e la polarizzazione per concentrazione. * Gestione della pressione transmembrana (TMP): Regolata attraverso il ricircolo in contro-corrente del permeato, mantenendo un gradiente $\text{TMP}$ uniforme lungo l'intera lunghezza del canale filtrante:
$$\text{TMP} = \left(\frac{P_{in} + P_{out}}{2}\right) - P_{perm} \approx \text{costante} \in [0,3 - 0,6\,\text{bar}]$$
La frazione trattenuta (retentato batterico, circa il 5% del volume in ingresso) viene combinata con la frazione lipidica (panna) standardizzata e avviata a un trattamento termico UHT mirato (125-130°C per 2-4 secondi). Il permeato (95% del volume totale, virtualmente privo di microrganismi) non subisce alcuno stress termico grave e viene miscelato alla panna termizzata, prima di essere sottoposto a omogeneizzazione forzata a doppio stadio a 200/50 bar per micronizzare i globuli di grasso al di sotto di $1\,\mu\text{m}$.
B. Termodinamica dello Scambio Termico e Bilanci Energetici
Il latte microfiltrato e standardizzato entra nel pastorizzatore a piastre corrugate multizona ad altissimo recupero termico. La fluidodinamica all'interno dei canali interpiastra sfrutta corrugazioni a spina di pesce con angoli chevron calibrati per massimizzare il numero di Nusselt ($Nu$) e indurre turbolenza elevata a bassi numeri di Reynolds ($Re \sim 2500 - 4000$), garantendo un coefficiente globale di scambio termico $U \ge 3500\,\text{W}/(\text{m}^2\cdot\text{K})$.
Il bilancio termico stazionario per lo scambiatore rigenerativo è formulato come:
$$\dot{Q} = \dot{m} \cdot c_p \cdot (T_{out} - T_{in}) = U \cdot A \cdot \text{LMTD}$$
dove: * $\dot{m}$ è la portata massica del fluido ($\text{kg/s}$); * $c_p \approx 3,93\,\text{kJ}/(\text{kg}\cdot\text{K})$ è il calore specifico medio del latte vaccino; * $\text{LMTD} = \frac{\Delta T_1 - \Delta T_2}{\ln(\Delta T_1 / \Delta T_2)}$ rappresenta la differenza di temperatura media logaritmica; * Il coefficiente di recupero termico rigenerativo $\eta_{rec}$ supera il $92\%$:
$$\eta_{rec} = \frac{T_{preriscaldato} - T_{in,crudo}}{T_{pastorizzazione} - T_{in,crudo}} \times 100 \ge 92\%$$
Il latte pre-riscaldato per rigenerazione diretta contro il latte pastorizzato in uscita passa alla sezione di riscaldamento finale alimentata a vapore saturo a bassa pressione, raggiungendo la temperatura target di $72 - 75^\circ\text{C}$ mantenuta in un tubo di sosta isobarico (holding tube) calibrato per un tempo di residenza idraulica di $15 - 20\,\text{secondi}$.
C. Cinetica di Inattivazione Microbica
La cinetica di distruzione termica dei microrganismi patogeni e alteranti risponde a un modello di decadimento esponenziale del primo ordine:
$$\frac{dN}{dt} = -k(T) \cdot N \implies \log_{10}\left(\frac{N_0}{N_t}\right) = \frac{t}{D_T}$$
dove: * $D_T$ è il tempo di riduzione decimale (tempo necessario a ridurre la popolazione microbica del 90% a temperatura $T$); * La dipendenza della costante cinetica dalla temperatura segue l'equazione di Arrhenius o il modello a valore $z$ (incremento di temperatura necessario a ridurre $D$ di un fattore 10):
$$D_T = D_{T_{ref}} \cdot 10^{\frac{T_{ref} - T}{z}}$$
- L'effetto letale integrato $F_0$ (o valore pasteurizzante $P$) sul target termoresistente (Mycobacterium avium subsp. paratuberculosis, Coxiella burnetii, e flora psicrotrofa residuale):
$$P = \int_0^t 10^{\frac{T(t) - 60}{z}} dt$$
Grazie alla rimozione a monte per via fisica del 99,99% delle spore di Bacillus cereus e Paenibacillus mediante microfiltrazione, il trattamento termico HTST a $74^\circ\text{C} \times 15\,\text{s}$ garantisce la sterilità commerciale funzionale del latte ESL, estendendone la shelf-life da 6 a oltre 20-25 giorni a $+4^\circ\text{C}$ senza alterazioni dell'indice di furosina o denaturazione massiva delle proteine del siero.
3. Linee Asettiche, Dosaggio Magneto-Induttivo e Robotica di Confezionamento
Il confezionamento rappresenta la fase più delicata per l'integrità qualitativa del latte microfiltrato. A Cadriano, l'imbottigliamento del latte in bottiglie in r-PET e cartone poliaccoppiato asettico si svolge all'interno di isolatori compatti a flusso laminare certificati secondo lo standard ISO 14644-1 in Classe ISO 5 (equivalente a Classe 100 US FED STD 209E) inseriti all'interno di aree produttive a contaminazione controllata ISO 7.
A. Aeraulica e Sterilizzazione degli Isolatori
La camera bianca opera in regime di sovrapressione permanente ($+15 - +30\,\text{Pa}$) rispetto all'ambiente circostante per impedire l'ingresso di particolato aerodisperso o spore fungine. Il cielo della cabina è equipaggiato con moduli filtranti terminali HEPA H14 (efficienza di ritenzione $\ge 99,995\%$ su particelle da $0,3\,\mu\text{m}$) e filtri ULPA U15, che erogano una cortina di aria sterile a flusso unidirezionale discendente con velocità di efflusso controllata ($0,45\,\text{m/s} \pm 20\%$).
La decontaminazione periodica e preventiva delle superfici interne e dei percorsi di passaggio delle bottiglie viene eseguita mediante cicli automatizzati di perossido di idrogeno vaporizzato (VHP - Vaporized Hydrogen Peroxide) o acido peracetico nebulizzato a secco, garantendo un abbattimento logaritmico della carica microbica $\ge 6\log$ (Spore Kill Rate su Geobacillus stearothermophilus).
B. Dosaggio Volumetrico a Induzione Elettromagnetica
Il riempimento ad altissima velocità (oltre 30.000 bottiglie/ora per linea) adotta valvole di dosaggio elettroniche a induzione elettromagnetica (magnetic flow meters), prive di contatto meccanico tra il beccuccio dosatore e il collo della bottiglia (non-contact filling).
Il principio fisico si basa sulla legge di induzione di Faraday-Neumann-Lenz:
$$\mathcal{E} = - \frac{d\Phi_B}{dt} = B \cdot D \cdot v$$
dove: * $B$ è l'induzione magnetica generata dalle bobine esterne al condotto ceramico della valvola; * $D$ è il diametro interno del condotto flussimetrico; * $v$ è la velocità media del fluido (avente conducibilità elettrica intrinseca $\sigma_{latte} \ge 400\,\mu\text{S/cm}$ dovuta alla presenza di ioni $\text{K}^+$, $\text{Na}^+$, $\text{Cl}^-$).
Il segnale di tensione indotta $\mathcal{E}$, direttamente proporzionale alla portata volumetrica, viene elaborato da microprocessori a bordo valvola con frequenze di campionamento dell'ordine dei kilohertz. L'attuazione della chiusura dell'otturatore ceramico avviene tramite servomotori piezoelettrici o valvole a membrana in PTFE a risposta sub-millimetrica, eliminando fenomeni di gocciolamento e garantendo una ripetibilità del volume dosato con deviazione standard $\sigma \le 0,2\%$.
C. Ispezione Optoelettronica e Spettroscopia NIR in Linea
A valle dell'operazione di tappatura asettica con chiusure ermetiche a vite tethered, i contenitori transitano attraverso tunnel di collaudo optoelettronico ad alta velocità: 1. Visione Artificiale Multicamera: Matrici di sensori CMOS ad altissima risoluzione con illuminatori stroboscopici LED polarizzati verificano a 360° l'ortogonalità dell'avvitamento del tappo, l'integrità dell'anello di garanzia tamper-evident, l'assenza di micro-fessurazioni sul filetto in r-PET e l'esatta altezza del menisco di riempimento. 2. Spettroscopia NIR (Near Infra-Red): Moduli di riflettanza/trasmittanza spettrale nel vicino infrarosso ($\lambda = 800 - 2500\,\text{nm}$) analizzano la composizione quantitativa del latte all'interno del contenitore in una frazione temporale di pochi millisecondi. Attraverso bande di assorbimento correlate ai legami chimici $\text{C-H}$ (lipidi), $\text{N-H}$ (legami peptidici proteici) e $\text{O-H}$ (acqua e carboidrati), il sistema valida in tempo reale la conformità delle percentuali di grasso e proteina, scartando istantaneamente i flaconi non conformi tramite espulsori pneumatici a getto d'aria compresso.
4. Ingegneria della Refrigerazione Industriale e Automazione Intralogistica
Terminata la fase di confezionamento secondario (fardellatura e inscatolamento robotizzato tramite isole antropomorfe multiasse), l'intera gestione del prodotto finito a Cadriano è vincolata al rispetto rigido e continuo della catena del freddo a $+4^\circ\text{C} \pm 0,5^\circ\text{C}$.
A. Centrale Frigorifera ad Ammoniaca (R717) ed Espansione Indiretta
L'impianto frigorifero di Cadriano impiega come fluido refrigerante primario l'ammoniaca anidra ($\text{NH}3$, refrigerante naturale R717), caratterizzata da indice di potenziale di riscaldamento globale nullo ($\text{GWP} = 0$) e potenziale di riduzione dell'ozono nullo ($\text{ODP} = 0$), unita a un calore latente di evaporazione estremamente elevato ($\Delta h{ev} \approx 1370\,\text{kJ/kg}$ a $0^\circ\text{C}$).
Per escludere categoricamente ogni rischio di contatto tra ammoniaca e alimenti o personale, la centrale opera a espansione indiretta: * L'ammoniaca è confinata all'interno della sala macchine in un circuito chiuso a bassa carica con compressori a vite bivite muniti di regolazione della capacità a inverter e condensatori evaporativi ad alta efficienza. * Il circuito primario raffredda, all'interno di scambiatori di calore a piastre saldate in titanio/acciaio inossidabile, un circuito secondario termo-vettore costituito da una soluzione acquosa di glicole monopropilenico atossico alimentare (propylene glycol USP al 25-30% in volume con inibitori di corrosione), raffreddata a $-2^\circ\text{C}$. * La miscela glicolata viene pompata attraverso anelli di distribuzione coibentati in elastomero espanso e poliuretano verso le batterie a pacco alettato degli aerorefrigeratori distribuiti nei reparti produttivi, nel magazzino e nelle baie di carico isotermiche sigillate con cuscini gonfiabili.
Il coefficiente di prestazione energetica del ciclo frigorifero inverso ($\text{COP}_{frigo}$) è ottimizzato dinamicamente in base alle condizioni microclimatiche esterne:
$$\text{COP}{frigo} = \frac{\dot{Q}{evaporatore}}{\dot{W}_{elettrico,compressore}} \ge 4,8 - 5,5$$
B. Magazzini Verticali Autoportanti (HBW) e Flotta AGV/LGV
L'intralogistica di stabilimento è interamente affidata a una flotta di veicoli a guida autonoma a navigazione laser (LGV - Laser Guided Vehicles) e a un magazzino verticale automatico autoportante ad altissima densità (HBW - High Bay Warehouse):
- Veicoli LGV/AGV: Monitorati da un software WCS (Warehouse Control System) integrato con il sistema ERP aziendale, i carrelli robotizzati prelevano i pallet completi fasciati da film estensibile dalle isole di pallettizzazione e li trasferiscono all'ingresso dell'HBW. La navigazione si basa su emettitori-ricevitori laser rotanti a 360° che intersecano marker catadiottrici posizionati lungo le colonne dello stabilimento, consentendo una precisione di posizionamento millimetrica ($\pm 2\,\text{mm}$) senza rotaie fisiche o scanalature a pavimento.
- Trasloelevatori a Doppia Colonna: All'interno del magazzino a temperatura controllata (altezza superiore a 30 metri, con migliaia di posti pallet), operano trasloelevatori automatici a doppia colonna con velocità di traslazione longitudinale fino a $4\,\text{m/s}$ e accelerazioni di $1,5\,\text{m/s}^2$. Gli azionamenti elettrici sono dotati di moduli di recupero dell'energia cinetica in frenata e dell'energia potenziale durante le discese delle forche (sistemi KERS rigenerativi su bus DC comune), reinmettendo l'energia recuperata direttamente nella rete di stabilimento.
5. Sostenibilità Ambientale, Cogenerazione e Transizione Polimerica
L'evoluzione ingegneristica dello stabilimento di Cadriano si distingue per un approccio integrato all'economia circolare, certificato dai bilanci di sostenibilità del gruppo e monitorato dagli enti preposti dell'ANSA Emilia-Romagna e dei servizi ambientali territoriali.
A. Cogenerazione ad Alto Rendimento (CAR)
Il fabbisogno combinato di energia termica (vapore a 6-10 bar per la pastorizzazione, sterilizzazione e lavaggi chimici) e di energia elettrica (forza motrice per compressori frigoriferi, pompe e linee di soffiaggio) è soddisfatto da un gruppo di cogenerazione ad alto rendimento basato su motori endotermici a gas naturale e biometano: * Rendimento Elettrico: $\sim 44 - 46\%$; * Recupero Termico: Caldaie a recupero fumi e scambiatori sui circuiti di camicie e olio lubrificante per generare acqua surriscaldata a $120^\circ\text{C}$ e vapore tecnologico, portando l'efficienza energetica globale di primo principio $\eta_{tot}$ oltre l'$86 - 88\%$; * Trigenerazione Estiva: Il calore residuale in eccesso nei mesi caldi viene inviato a gruppi frigoriferi ad assorbimento ad acqua-bromuro di litio ($\text{H}_2\text{O}-\text{LiBr}$) per la produzione di acqua refrigerata a $+7^\circ\text{C}$, alleggerendo il carico elettrico sui compressori a compressione meccanica di ammoniaca.
B. Depurazione Acque Reflue con Bioreattori a Membrana (MBR)
I reflui idrici industriali — caratterizzati da elevate oscillazioni di carico organico (COD tra 3.000 e 8.000 mg/L e BOD5 tra 1.800 e 5.000 mg/L dovuti a residui di siero, latte e soluzioni di lavaggio CIP basico-acide) — sono trattati in un impianto di depurazione avanzato con tecnologia MBR (Membrane Bioreactor): 1. Omogeneizzazione e Pre-trattamento: Flottazione ad aria disciolta (DAF) per la disoleazione dei lipidi lattieri; 2. Ossidazione Biologica a Fanghi Attivi: Degradazione aerobica della sostanza organica con areazione a microbolle controllata da sonde di ossigeno disciolto e redox; 3. Separazione a Membrana: Moduli di ultrafiltrazione immersi a fibre cave o a piastre piane in PVDF (porosità media $0,04\,\mu\text{m}$) che sostituiscono i sedimentatori secondari tradizionali, trattenendo la totalità dei solidi sospesi e dei microrganismi. L'effluente chiarificato, con COD residuo $< 50\,\text{mg/L}$ e solidi sospesi totali pressoché nulli, viene parzialmente rigenerato mediante osmosi inversa per il riutilizzo come acqua di reintegro nelle torri di raffreddamento evaporative e per i lavaggi esterni di stabilimento.
C. Ecodesign del Packaging e Circolarità dei Polimeri
Sul versante del contenimento e del packaging sostenibile, l'impianto di Cadriano ha implementato un profondo programma di transizione verso l'impiego del 100% di r-PET (recycled Polyethylene Terephthalate) decontaminato secondo i criteri di idoneità alimentare dell'EFSA: * Lightweighting delle Preforme: Riprogettazione fluidodinamica e strutturale delle geometrie di soffiaggio delle bottiglie, consentendo una riduzione della massa del polimero per singola unità di confezionamento compresa tra il 12% e il 18% a parità di resistenza al collasso verticale (top load resistance); * Eliminazione dei Polimeri Barriera Complessi: Sostituzione delle multistrato opacizzanti non riciclabili con soluzioni monomateriale r-PET additivate con masterbatch anti-UV ecocompatibili, preservando la fotosensibilità delle vitamine del latte senza inficiare la riciclabilità meccanica del granulo post-consumo; * Tappi Tethered: Adeguamento anticipato delle teste di tappatura per applicare chiusure vincolate al collarino del flacone (tethered caps), conformemente alla direttiva europea SUP (Single Use Plastics), prevenendo la dispersione nell'ambiente di oltre centinaia di tonnellate annue di poliolefine (HDPE/PP).
6. Cronaca, Attualità e Impatto Territoriale sulla Città Metropolitana di Bologna
L'ecosistema produttivo di Cadriano si trova oggi al centro di una nuova fase di rilancio strategico e territoriale. Le recenti delibere urbanistiche e ambientali approvate in conferenza dei servizi presso la Città Metropolitana di Bologna hanno dato il via libera definitivo al piano di ristrutturazione edilizia e ammodernamento tecnologico per la creazione del nuovo Innovation Center Granarolo in via Cadriano 27/2, un'infrastruttura di eccellenza dedicata a ricerca e sviluppo, sensoristica di filiera e biotecnologie lattiero-casearie.
Questo programma di sviluppo si inserisce nel contesto del piano industriale 2024-2027 del gruppo — caratterizzato da oltre 300 milioni di euro di investimenti complessivi e supportato dall'ingresso nel capitale di investitori istituzionali quali il Fondo Nazionale Strategico di Cassa Depositi e Prestiti e Fondazione Enpaia — e coincide con l'avvicendamento ai vertici del gruppo che ha visto la nomina di Stanislao Giuseppe Fabbrino alla presidenza di Granarolo S.p.A., succedendo a Gianpiero Calzolari dopo quasi due decenni di guida industriale.
L'impatto sul tessuto cittadino e sui quartieri periferici nord-orientali di Bologna (Navile, San Donato-San Vitale e l'immediata cintura metropolitana di Granarolo dell'Emilia, Castenaso e Castel Maggiore) si articola su tre direttrici fondamentali: 1. Occupazione Qualificata e Attrazione di Competenze: Il rafforzamento dell'Innovation Center consolida le partnership scientifiche con i dipartimenti di Scienze e Tecnologie Agro-Alimentari (DISTAL) e di Ingegneria Industriale (DIN) dell'Università di Bologna, catalizzando sul territorio profili altamente specializzati in microbiologia predittiva, ingegneria dei processi alimentari e data science per l'industria 4.0. 2. Rigenerazione della Logistica Metropolitana: La progressiva transizione verso l'elettrificazione della flotta di distribuzione urbana e l'ottimizzazione dei flussi di traffico pesante lungo l'asse stradale di via Cadriano riduce l'impatto acustico e le emissioni climalteranti nella cintura periurbana bolognese, coordinandosi con il Piano Urbano della Mobilità Sostenibile (PUMS) della metropoli felsinea. 3. Inclusione Sociale e Filiera Etica: Lo stabilimento di Cadriano supporta progetti di economia circolare e solidale territoriale, come testimoniato dall'iniziativa "Fare impresa in Dozza", progetto modello nel quale il latte pastorizzato a Cadriano viene conferito al laboratorio lattiero-caseario attivo all'interno della casa circondariale bolognese, coniugando formazione tecnica, inclusione lavorativa per i detenuti e creazione di valore etico a filiera corta.
7. Voci della Comunità, Istituzioni e Prospettive Future
Il dibattito attorno all'evoluzione del polo agroindustriale di Cadriano vede la convergenza di istituzioni locali, tecnici e rappresentanti del mondo scientifico ed economico regionale, ampiamente rilanciato dai notiziari di Rai News Emilia-Romagna.
"Lo stabilimento di Cadriano dimostra come la transizione ecologica e digitale non sia un'astrazione teorica, ma un percorso ingegneristico fatto di investimenti tangibili in membrane di filtrazione, cogenerazione efficiente e chiusura dei cicli idrici. Integrare il know-how cooperativo con le tecnologie del Tecnopolo di Bologna e dei Big Data per il monitoraggio della filiera stalle-stabilimento è il tracciato su cui si gioca la competitività europea dell'Emilia-Romagna."
— Dichiarazione congiunta da fonti dell'Assessorato allo Sviluppo Economico e Agroalimentare della Regione Emilia-Romagna
Dal punto di vista dell'ingegneria impiantistica, la traiettoria futura punta all'integrazione di algoritmi di intelligenza artificiale per la manutenzione predittiva (predictive maintenance) degli organi rotanti (centrifughe, compressori a vite e trasloelevatori) mediante analisi vibrazionale FFT (Fast Fourier Transform) e controllo in tempo reale delle curve di sporcamento (fouling index) dei banchi a piastre e delle membrane ceramiche, ottimizzando i cicli di lavaggio chimico CIP (Cleaning In Place) e riducendo ulteriormente il consumo specifico di soda caustica, acido nitrico e vapore termico.
Punti Chiave e Sintesi per i Lettori
| Parametro / Ambito | Specifiche Tecniche e Scelte Ingegneristiche | Impatto & Performance Chiave |
|---|---|---|
| Microfiltrazione Tangenziale | Membrane inorganiche ceramiche $\text{Al}_2\text{O}_3 / \text{ZrO}_2$ con pori da $0,8 - 1,4\,\mu\text{m}$, velocità tangenziale $5-7\,\text{m/s}$ | Rimozione $>99,99\%$ di batteri e spore somatiche; conservazione del 100% delle proteine native del siero. |
| Pastorizzazione Rigenerativa | Scambiatori a piastre corrugate con angolo chevron ad alta turbolenza; $72-75^\circ\text{C} \times 15\,\text{s}$ | Efficienza di recupero termico diretto $\eta_{rec} \ge 92\%$; shelf-life estesa ESL oltre 20 giorni a $+4^\circ\text{C}$. |
| Confezionamento Asettico | Camere bianche ISO 5 a flusso laminare ($0,45\,\text{m/s}$), sovrapressione $+20\,\text{Pa}$, valvole di dosaggio magneto-induttive | Dosaggio volumetrico no-contact privo di attriti con tolleranza $\sigma \le 0,2\%$; decontaminazione VHP ad abbattimento $\ge 6\log$. |
| Centrale Frigorifera | Ciclo indiretto con circuito primario ad ammoniaca anidra ($\text{NH}_3 / \text{R717}$, $\text{GWP}=0$) e secondario ad acqua glicolata atossica a $-2^\circ\text{C}$ | $\text{COP}_{frigo} \ge 4,8 - 5,5$; sicurezza assoluta negli ambienti produttivi e rispetto rigoroso della catena del freddo a $+4^\circ\text{C}$. |
| Automazione & Intralogistica | Magazzino verticale autoportante HBW ($h > 30\,\text{m}$) con trasloelevatori a recupero KERS e flotta veicoli a guida autonoma laser LGV | Movimentazione continua di migliaia di posti pallet con precisione $\pm 2\,\text{mm}$ e recupero di energia in frenata. |
| Circolarità & Energia | Impianto di cogenerazione ad alto rendimento (CAR $>86\%$), depurazione reflui MBR con ultrafiltrazione e bottiglie 100% r-PET | Riduzione consumi primari di vapore ed elettricità; recupero acque di processo; abbattimento di plastica vergine con tappi tethered. |
[!NOTE]
TAKEAWAY BOX: L'ECCELLENZA INGEGNERISTICA DEL POLO DI CADRIANO
- Separazione Fisica vs Shock Termico: L'impiego pionieristico della microfiltrazione tangenziale su membrane ceramiche sub-micrometriche consente di produrre latte a lunga durata ESL preservando la struttura biochimica naturale del latte crudo e abbattendo il fabbisogno termico convenzionale dei trattamenti UHT.
- Efficienza Energetica a Ciclo Chiuso: Lo stabilimento combina il recupero termico diretto superiore al 90% nei banchi di scambio termico, la trigenerazione ad alto rendimento a gas/biometano e la refrigerazione indiretta a zero impatto sull'ozono con ammoniaca R717, riducendo le emissioni specifiche per unità di volume trasformato.
- Robotica di Precisione e Asetticità: Dall'insufflaggio di aria filtrata HEPA H14 nelle camere bianche ISO 5 al dosaggio a induzione elettromagnetica no-contact, fino all'intralogistica laser LGV e ai magazzini verticali HBW, l'impianto opera come una fabbrica digitale 4.0 a zero interruzioni di flusso e a controllo analitico non distruttivo NIR.
- Ancoraggio al Territorio Bolognese: Il sito di via Cadriano consolida la vocazione della Food Valley emiliana come polo europeo di innovazione agroindustriale, integrando alta formazione universitaria, investimenti industriali da centinaia di milioni di euro e progetti concreti di responsabilità sociale e rigenerazione urbana.
Fonti e Riferimenti Documentali Istituzionali
- Gruppo Granarolo S.p.A. — Profilo Istituzionale e Sostenibilità
- Regione Emilia-Romagna — Portale Agroalimentare e Sviluppo Economico
- Comune di Bologna — Portale Istituzionale e Progetti di Innovazione Urbana
- Il Resto del Carlino — Notizie e Cronaca Economica di Bologna
- BolognaToday — Economia e Sviluppo Territoriale
- ANSA Emilia-Romagna — Canale Economia e Industria Regionale
- Rai News Emilia-Romagna — TGR Servizi e Approfondimenti Agroindustriali