Stabilimento CPM Di Castel San Pietro Terme: L'Ingegneria Dei Cuscinetti Speciali Di Precisione Tra Rettifica Delle Piste Di Rotolamento, Trattamenti Termochimici E Tribologia Per L'Automotive E La Robotica
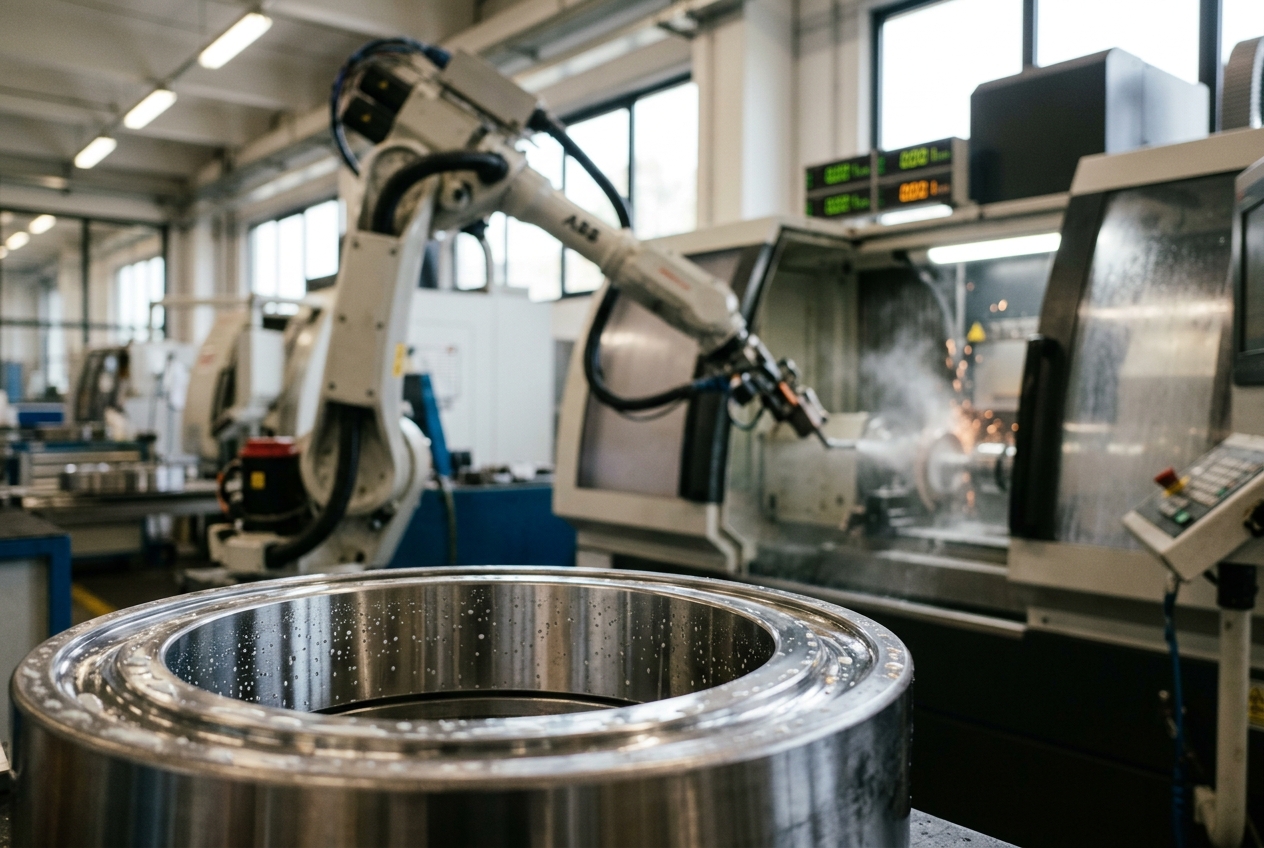
1. Contesto Industriale e Filosofia Produttiva: L'Eccellenza Sartoriale nella Packaging & Motor Valley
Lungo la direttrice millenaria della via Emilia, nel territorio strategico che unisce l'area metropolitana di Bologna con la culla tecnologica della Romagna, il polo industriale di Castel San Pietro Terme occupa una posizione baricentrica all'interno di uno dei cluster manifatturieri più densi e innovativi al mondo: la Packaging & Motor Valley emiliano-romagnola. In questo quadrilatero dell'eccellenza meccanica, documentato e valorizzato dalle istituzioni di governo del territorio come la Regione Emilia-Romagna e la Città Metropolitana di Bologna, la manifattura ha intrapreso da oltre un decennio una decisa metamorfosi strutturale.
La tradizionale produzione di massa di cuscinetti standardizzati a catalogo — componenti a geometria fissa fabbricati in serie multimilionarie e soggetti a una feroce concorrenza di prezzo sui mercati globalizzati — ha ceduto progressivamente il passo alla progettazione e realizzazione di cuscinetti volventi speciali e ralle di precisione a disegno (custom-engineered bearing assemblies).
Questa transizione industriale risponde a esigenze applicative sempre più estreme provenienti da tre comparti trainanti dell'economia continentale: 1. L'industria Automotive e Hypercar: gruppi motopropulsori ibridi ed elettrici operanti a regimi di rotazione superiori ai $20.000\text{ rpm}$, trasmissioni a doppia frizione (DCT), differenziali a slittamento limitato e mozzi ruota per competizioni sportive, dove la minimizzazione delle masse non sospese e la riduzione delle perdite per attrito viscoso sono vincoli inderogabili. 2. La Robotica Industriale e i Sistemi Meccatronici: giunti articolati per bracci antropomorfi, riduttori cicloidali e armonici (strain wave gears), tavole rotanti ad altissima rigidità torsionale e sistemi di posizionamento angolare a gioco zero, dove la ralla di rotolamento funge da elemento strutturale portante e cinematico primario. 3. Le Macchine Automatiche per il Packaging Avanzato: linee continue per il confezionamento farmaceutico e alimentare ad altissima frequenza di ciclo, sottoposte ad ambienti asettici, lavaggi chimici aggressivi (CIP/SIP) e carichi dinamici fortemente impulsivi.
La filosofia produttiva sviluppata nello stabilimento CPM di Castel San Pietro Terme si fonda sul paradigma dell'integrazione funzionale: il cuscinetto non viene più inteso come mero organo meccanico interposto tra albero e alloggiamento, bensì come un vero e proprio sottosistema meccatronico. Gli anelli interno ed esterno accolgono sedi per sensori di fase e di coppia, piste di rotolamento multiple a contatto obliquo, forature di lubrificazione micro-calibrate, flange di calettamento diretto e dentature ad evolvente (interne o esterne) rettificate con grado di precisione DIN 5-6.
Tale approccio elimina la necessità di interfacce intermedie, riduce le catene di tolleranza complessive, incrementa la rigidezza dinamica del complessivo e abbatte il peso strutturale, assecondando i più rigorosi criteri del Design for Manufacturing and Assembly (DFMA). Informazioni continue sulle dinamiche di sviluppo economico e occupazionale del distretto sono regolarmente documentate dagli organi di stampa locale e regionale come Il Resto del Carlino - Sezione Bologna e BolognaToday.
2. Scienza dei Materiali e Trattamenti Termochimici: Dalla Microstruttura alle Tensioni Residue
La sopravvivenza a fatica da contatto volvente (Rolling Contact Fatigue - RCF) e la resistenza all'indentazione plastica sotto carichi d'urto dipendono in maniera determinante dalla purezza metallurgica della matrice ferrosa, dalla selezione della lega e dal profilo termochimico generato nei primi millimetri sub-superficiali dell'organo volvente.
2.1 Selezione degli Acciai: Tempra a Cuore vs. Carbocementazione
Nello stabilimento di Castel San Pietro Terme, la scelta metallurgica viene calibrata in funzione delle condizioni tribomeccaniche operative del cuscinetto:
- Acciaio 100Cr6 (UNI EN ISO 683-17 / AISI 52100): Acciaio da tempra a cuore con circa $1.0\%\text{ C}$ e $1.5\%\text{ Cr}$. Impiegato per cuscinetti a sfere e rulli di dimensioni piccole e medie operanti sotto sollecitazioni omogenee. Per evitare l'innesco prematuro di micro-fessurazioni sub-superficiali in corrispondenza di inclusioni non metalliche (alluminati, solfuri e silicati), vengono utilizzati esclusivamente acciai rifusi sotto vuoto (Vacuum Induction Melting / Vacuum Arc Remelting - VIM-VAR) ad altissimo grado di purezza inclusionale (livelli microscopici valutati secondo ASTM E45 / ISO 4967).
- Acciai da Carbocementazione (18NiCrMo5, 16MnCr5, 20NiCrMo7, 8620): Indispensabili per ralle di grande diametro, cuscinetti sottoposti a carichi impulsivi, flessioni strutturali o per anelli che integrano dentature e fori filettati. Questi acciai a basso tenore di carbonio iniziale ($C \approx 0.15 \div 0.20\%$) combinano, al termine del trattamento termochimico, uno strato superficiale indurito ad altissima resistenza con un nucleo tenace, resiliente e capace di assorbire l'energia d'urto senza fratture fragili catastrofiche ($K_{IC} > 45\text{ MPa}\sqrt{\text{m}}$).
2.2 Trattamenti Termochimici Sottovuoto e Cinetiche Diffusive
Il processo di carbocementazione viene condotto in impianti automatizzati a bassa pressione (Low Pressure Carburizing - LPC) in atmosfera di idrocarburi gassosi (acetilene $C_2H_2$ o propano $C_3H_8$) a temperature comprese tra $900^\circ\text{C}$ e $960^\circ\text{C}$, seguito da tempra in getti di azoto ad alta pressione (High-Pressure Gas Quenching - HPGQ fino a 20 bar).
La diffusione unidirezionale del carbonio all'interno del reticolo austenitico è descritta dalla seconda legge di Fick:
$$\frac{\partial C(x,t)}{\partial t} = D \frac{\partial^2 C(x,t)}{\partial x^2}$$
dove $C(x,t)$ è la concentrazione di carbonio alla profondità $x$ dopo il tempo $t$, e $D$ è il coefficiente di diffusione isotermico dell'austenite, funzione della temperatura assoluta secondo l'equazione di Arrhenius:
$$D = D_0 \exp\left(-\frac{Q_d}{R T}\right)$$
Risolvendo l'equazione per condizioni al contorno con concentrazione superficiale di carbonio costante $C_s \approx 0.85 \div 0.95\%$ e concentrazione iniziale nel cuore $C_0 \approx 0.18\%$, si ottiene il caratteristico profilo concentrazionale:
$$\frac{C(x,t) - C_0}{C_s - C_0} = 1 - \text{erf}\left(\frac{x}{2\sqrt{D t}}\right)$$
La successiva tempra rapida HPGQ converte l'austenite arricchita di carbonio in una microstruttura a martensite tetragonale criocristallina/fine, con carburi globulari primari e secondari finemente dispersi e livelli di austenite residua controllati rigorosamente sotto il $5\%$ mediante cicli criogenici di sottoraffreddamento a $-80^\circ\text{C} / -120^\circ\text{C}$ (sub-zero treatment).
2.3 Tensioni Residue Compressive e Durezza Operativa
Il gradiente di trasformazione martensitica — favorito dall'aumento di volume specifico associato alla transizione austenite-martensite che si sviluppa prima in superficie e successivamente nel nucleo — genera un campo ingegnerizzato di tensioni residue compressive superficiali ($\sigma_{\text{res}} \approx -400 \div -800\text{ MPa}$).
Queste tensioni residue agiscono sottraendosi algebricamente alle sollecitazioni tangenziali di trazione generate durante il rotolamento dei corpi volventi, inibendo sul nascere la propagazione di cricche a fatica (butterfly formation e white etching cracks). La durezza superficiale risultante è calibrata tra 58 e 62 HRC (equivalente a $700 \div 750\text{ HV}$), con profondità di cementazione efficace ($CHD_{550\text{HV}}$) compresa, a seconda delle taglie dimensionali, tra $0.8\text{ mm}$ e $2.5\text{ mm}$.
3. Lavorazioni Meccaniche e Rettifica di Precisione: Verso la Superfinitura EHL
La traduzione dei requisiti geometrici e tribologici in tolleranze micrometriche richiede una catena di lavorazione meccanica ad elevatissima stabilità termica e cinematica. Il ciclo di fabbricazione si snoda attraverso centri di tornitura dura, stazioni di tempra ad induzione e rettifiche a controllo numerico a più assi interpolati.
3.1 Tornitura Dura ad Alta Velocità (Hard Turning)
Sui componenti cementati e temprati aventi durezze superiori a 58 HRC, le operazioni di sgrossatura e pre-finitura geometrica vengono eseguite tramite tornitura dura ad alta velocità su torni a bancale in granito sintetico termostabilizzato. L'utilizzo di utensili con taglienti in Nitruro di Boro Cubico Policristallino (PCBN) consente di raggiungere gradi di tolleranza ISO IT5-IT6, riducendo drasticamente i sovrametalli da asportare durante la successiva fase di rettifica e ottimizzando i tempi di ciclo complessivi.
3.2 Tempra ad Induzione Selettiva
Nel caso delle ralle di precisione e dei cuscinetti integrati di grande diametro, la necessità di mantenere zone lavorabili (fori di fissaggio, filettature, sedi per cuscinetti a rullini ausiliari) impone l'impiego della tempra a induzione ad alta e media frequenza (HF/MF). Induttori sagomati a disegno, controllati da generatori a stato solido a modulazione di frequenza, concentrano l'effetto Joule unicamente lungo le piste di scorrimento delle sfere o dei rulli. Il riscaldamento ultra-rapido ($t < 3\text{ s}$) seguito da docciatura con polimeri estinguenti garantisce uno strato indurito uniforme e privo di distorsioni dimensionali significative sul corpo massivo del pezzo.
3.3 Rettifica delle Piste con Mole in CBN e Diamante
La generazione della geometria finale delle gole di rotolamento avviene su rettificatrici CNC per interni ed esterni operanti in ambienti a temperatura rigorosamente presidiata. * Si impiegano mole in CBN (Cubic Boron Nitride) a legante vetrificato su corpi portamola in metallo duro o fibra di carbonio ad altissimo smorzamento dinamico. * La velocità periferica della mola ($v_s$) raggiunge valori compresi tra $80\text{ m/s}$ e $140\text{ m/s}$, accoppiata a getti ad alta pressione di olio intero sintetico filtrato a $3\ \mu\text{m}$. * Il monitoraggio acustico tramite sensori di emissione acustica (Acoustic Emission Gap & Crash Control) previene il fenomeno del grinding burn (rinvenimento termico superficiale da attrito), garantendo che l'integrità metallurgica e il campo di tensioni residue compressive non vengano degradati durante l'asportazione.
3.4 Processi di Superfinitura (Honing e Lappatura)
La rettifica, per quanto avanzata, genera una tessitura superficiale caratterizzata da creste e solchi periodici con valori di rugosità media aritmetica $R_a \approx 0.2 \div 0.4\ \mu\text{m}$. Per consentire il funzionamento in regime di lubrificazione a film completo, le piste di scorrimento e le superfici dei corpi volventi vengono sottoposte a superfinitura oscillante (honing) con pietre abrasive ultrafini in ossido di alluminio o diamante a grana microscopica ($1 \div 3\ \mu\text{m}$).
Il movimento cinematico combinato (rotazione rapida del pezzo accoppiata a un'oscillazione sinusoidale ad alta frequenza dell'utensile) asporta le creste microscopiche senza intaccare le valli. Si ottiene così una topografia di superficie cosiddetta a plateau, caratterizzata da: * Rugosità superficiale: $R_a < 0.05\ \mu\text{m}$ e $R_z < 0.20\ \mu\text{m}$. * Asimmetria del profilo (Skewness): $R_{sk} < 0$, che testimonia una superficie priva di picchi sporgenti e dominata da micro-cavità ideali per l'intrappolamento idrodinamico del lubrificante. * Profondità ridotta delle creste: $R_{pk} < 0.03\ \mu\text{m}$.
Questa condizione topografica è il prerequisito fondamentale per il funzionamento nel regime di lubrificazione elastoidrodinamica (EHL). Il parametro di lubrificazione $\Lambda$, definito dal rapporto tra lo spessore minimo del velo d'olio $h_{\text{min}}$ (calcolato tramite l'equazione di Dowson-Higginson / Hamrock-Dowson) e la rugosità quadratica media combinata delle superfici a contatto:
$$\Lambda = \frac{h_{\text{min}}}{\sqrt{R_{q,1}^2 + R_{q,2}^2}}$$
supera sistematicamente il valore soglia di $\Lambda \ge 3.0$, garantendo la totale separazione meccanica delle asperità metalliche, l'eliminazione dell'usura adesiva per contatto metallo-metallo e un coefficiente di attrito volvente $\mu \le 0.0015$.
4. Tribologia e Modellazione Dinamica del Contatto: Meccanica Hertziana e Vita a Fatica
La progettazione strutturale e cinematica dei cuscinetti speciali CPM integra sofisticati modelli numerici della meccanica del contatto continuo e della tribologia teorica.
4.1 Meccanica del Contatto Hertziano: Punto-Punto e Linea-Linea
Quando due corpi solidi elastici a curvatura non conforme vengono premuti l'uno contro l'altro con un carico normale $F_N$, l'area di contatto e la distribuzione di pressione sono descritte dalla teoria classica di Heinrich Hertz:
A) Contatto Ellittico Punto-Punto (Cuscinetti a sfere a gola profonda e a contatto obliquo)
L'area di contatto assume la forma di un'ellisse con semiassi $a$ (asse maggiore) e $b$ (asse minore), determinati in funzione delle curvature principali $R_{1x}, R_{1y}, R_{2x}, R_{2y}$ e del modulo di elasticità ridotto o efficace $E^*$:
$$\frac{1}{E^*} = \frac{1 - \nu_1^2}{E_1} + \frac{1 - \nu_2^2}{E_2}$$
La pressione di contatto massima al centro dell'ellisse $p_0$ è data da:
$$p_0 = \frac{3 F_N}{2 \pi a b}$$
Il campo tensionale tridimensionale all'interno del materiale non raggiunge il massimo valore di taglio sulla superficie libera, bensì a una specifica profondità sub-superficiale $z_0$: * La tensione tangenziale ortogonale massima $\tau_{zx,\text{max}} \approx 0.25 p_0$ si localizza a una profondità $z_0 \approx 0.5 b$. * La massima tensione tangenziale principale (Tresca) $\tau_{\text{max}} \approx 0.31 p_0$ e la tensione equivalente di von Mises $\sigma_{\text{vM},\text{max}} \approx 0.56 p_0$ si collocano a una profondità $z \approx 0.78 b$.
Questo principio teorico giustifica la necessità della profondità di cementazione indurita $CHD_{550\text{HV}}$: lo strato ad elevata durezza e con tensioni residue compressive deve racchiudere interamente il volume di materiale in cui si sviluppano i massimi sforzi di taglio tangenziali per impedire il fenomeno dello sfaldamento da fatica (spalling o pitting).
B) Contatto Linea-Linea (Cuscinetti a rulli cilindrici, conici e rullini)
Nel contatto tra corpi volventi cilindrici di lunghezza efficace $L$, l'impronta di contatto è una striscia rettangolare di semiampiezza $b$:
$$b = \sqrt{\frac{4 F_N R'}{\pi L E^*}}$$
e la pressione di picco hertziana $p_0$ vale:
$$p_0 = \sqrt{\frac{F_N E^*}{\pi L R'}}$$
dove $R'$ rappresenta il raggio di curvatura equivalente:
$$\frac{1}{R'} = \frac{1}{R_1} + \frac{1}{R_2}$$
4.2 Profilatura Geometrica Avanzata dei Rulli: Profili Logaritmici e Coronati
Nel contatto teorico linea-linea con rulli cilindrici standard a spigolo vivo, si verifica la singolarità elastica di Boussinesq: agli estremi del rullo la pressione teorica tende all'infinito, generando picchi di carico locale (edge stress concentrations) che innescano precocemente cedimenti per fatica e rotture premature.
Per annullare questo fenomeno distruttivo, i rulli e le piste dei cuscinetti CPM vengono modellati mediante profili logaritmici continui secondo la formulazione di Lundberg:
$$z(y) = \frac{2 F_N}{\pi L E^*} \ln\left( \frac{1}{1 - \left(\frac{2 y}{L}\right)^2} \right)$$
oppure mediante profili coronati a raccordi tangenziali multicurvatura (crowned and blended profiles). Attraverso l'ottimizzazione agli elementi finiti (FEA) accoppiata ad algoritmi di Boundary Element Method (BEM), la distribuzione di pressione lungo l'asse longitudinale del rullo ($y$) viene resa perfettamente piana e priva di sovraccadute di pressione sugli spigoli anche in presenza di disallineamenti angolari dell'albero fino a $3 \div 5\text{ mrad}$.
4.3 Formulazione della Durata Nominale a Fatica: Da Lundberg-Palmgren alla Norma ISO 281
Il dimensionamento a fatica dei cuscinetti volventi si è evoluto dal modello classico statistico di Lundberg-Palmgren verso la formulazione probabilistica avanzata sancita dalla norma ISO 281 e dal modello esteso del limite di fatica del materiale.
La durata nominale di base $L_{10}$ (espressa in milioni di giri con affidabilità del $90\%$) è data da:
$$L_{10} = \left( \frac{C}{P} \right)^p$$
dove: * $C$ è il coefficiente di carico dinamico nominale di base. * $P$ è il carico dinamico equivalente applicato, combinazione di carichi radiali $F_r$ e assiali $F_a$ mediati tramite i fattori cinematici $X$ e $Y$ ($P = X F_r + Y F_a$). * $p$ è l'esponente di fatica ($p = 3$ per cuscinetti a sfere, $p = 10/3 \approx 3.33$ per cuscinetti a rulli).
Per cuscinetti speciali sottoposti a condizioni operative complesse, la durata corretta estesa $L_{nm}$ integra il coefficiente di affidabilità $a_1$ e il fattore di vita integrato $a_{\text{ISO}}$:
$$L_{nm} = a_1 \cdot a_{\text{ISO}} \cdot L_{10}$$
Il fattore correttivo $a_{\text{ISO}}$ è calcolato in funzione del parametro di sollecitazione limite di fatica e del rapporto di viscosità cinematica $\kappa$:
$$a_{\text{ISO}} = f\left( e_C \frac{C_u}{P}, \kappa \right)$$
dove: * $C_u$ è il carico limite di fatica del cuscinetto (sotto il quale, in condizioni di perfetta pulizia e lubrificazione, la durata a fatica teorica tende all'infinito). * $e_C$ è il fattore di contaminazione ambientale e del lubrificante ($e_C \in [0.1, 1.0]$), strettamente dipendente dai sistemi di filtrazione e tenuta. * $\kappa = \nu / \nu_1$ è il rapporto di viscosità tra la viscosità cinematica effettiva dell'olio alla temperatura di lavoro $\nu$ e la viscosità cinematica minima richiesta per formare un velo d'olio adeguato $\nu_1$.
5. Metrologia, Controlli Non Distruttivi e Fabbrica Digitale
La conformità micrometrica e l'integrità strutturale di ogni singolo pezzo prodotto a Castel San Pietro Terme sono certificate da un ecosistema metrologico e diagnostico a tolleranza zero.
5.1 Controlli Non Distruttivi (NDT): Eddy Current Testing e Difettologia Sub-superficiale
L'integrità delle piste di scorrimento viene validata al $100\%$ in linea tramite Eddy Current Testing (ECT - Controllo a Correnti Parassite) multifrequenza: * Sonde differenziali ad alta risoluzione scansionano le superfici rettificate generando un campo elettromagnetico ad alta frequenza ($100\text{ kHz} \div 2\text{ MHz}$). * La presenza di micro-cricche superficiali, inclusioni non metalliche o alterazioni strutturali da rettifica (grinding burns) distorce le correnti parassite indotte nel pezzo, modificando l'impedenza della bobina e attivando l'immediato scarto automatico del pezzo. * A valle delle lavorazioni critiche, si affiancano controlli a campione con magnetoscopia a fluorescenza ultravioletta (MPI) secondo le norme ISO 9934 e verifiche di attacco chimico con reattivo al nitrato ferrico (Nital Etch secondo ISO 14104) per comprovare l'assenza totale di rifusioni o rinvenimenti anomali.
5.2 Metrologia Tridimensionale in Camera Climatizzata a 20°C
Tutte le validazioni dimensionali e di forma vengono condotte all'interno di una sala metrologica termicamente isolata e stabilizzata a $20.0 \pm 0.2^\circ\text{C}$ con umidità relativa al $45 \pm 5\%$, conforme agli standard internazionali ISO 1.
La dotazione strumentale comprende: * Macchine di Misura a Coordinate Tridimensionali (CMM) dotate di teste a scansione continua con stili in fibra di carbonio e puntali in nitruro di silicio o rubino sintetico, con incertezza di misura $MPE_E \le (0.8 + L/400)\ \mu\text{m}$. * Interferometria Ottica a Luce Bianca e Profilometria Confocale: per la caratterizzazione tridimensionale non a contatto della nanotopografia superficiale, rugosità tridimensionale $S_a, S_q, S_{sk}$ e mappatura delle altezze di planarità. * Rotondimetri di altissima precisione: per il rilievo delle deviazioni di forma (circolarità, cilindricità, planarità, coaxialità e radial/axial run-out), mantenute entro frazioni di micrometro ($< 0.5\ \mu\text{m}$) anche su cuscinetti e ralle con diametri superiori a $1.000\text{ mm}$.
5.3 Fabbrica Digitale, Architettura IoT e Tracciabilità Unitaria
Nello stabilimento di Castel San Pietro Terme, l'architettura produttiva aderisce ai canoni dell'Industria 4.0 e della digitalizzazione distribuita: * Ogni componente riceve una marcatura laser indelebile con codice DataMatrix 2D DPM (Direct Part Marking) ad alta densità. * Il codice univoco associa il singolo cuscinetto al proprio Passaporto Digitale di Prodotto (Digital Product Passport), archivio telematico contenente l'intera genealogia del pezzo: certificato di colata dell'acciaieria, parametri del trattamento termochimico LPC (temperatura, pressione, potenziale di carbonio per frazione di secondo), curve di assorbimento delle mole in rettifica, report metrologico CMM e certificato di bilanciamento dinamico. * La sensorizzazione diffusa a bordo macchina (accelerometri piezoelettrici per l'analisi delle vibrazioni dei mandrini, sonde di temperatura e misuratori di potenza assorbita) alimenta algoritmi di Edge AI per la manutenzione predittiva degli impianti, azzerando le derive termiche e geometriche durante i lotti di produzione.
6. Il Punto sull'Ecosistema: Ricadute Territoriali, Sinergie e Voci dell'Innovazione
L'espansione e l'aggiornamento tecnologico continuo dei poli ad alta specializzazione meccatronica nei territori dell'hinterland bolognese generano profonde ricadute economiche e sociali. Come evidenziato dai periodici report dell'agenzia ANSA Emilia-Romagna, l'interscambio tra l'industria meccanica di precisione e le filiere della mobilità elettrica e della robotica costituisce il principale motore dell'export regionale.
Castel San Pietro Terme, con la sua contiguità ai nodi autostradali e ferroviari dell'asse adriatico e la vicinanza strategica a centri di eccellenza accademica quali l'Università di Bologna (Alma Mater Studiorum), beneficia direttamente di una domanda crescente di figure professionali altamente specializzate: metallurgisti, programmatori CAM a 5 assi, ingegneri tribologi e analisti della qualità digitale.
Le amministrazioni locali, tra cui il Comune di Castel San Pietro Terme, sottolineano come la presenza di impianti produttivi ad altissima tecnologia favorisca uno sviluppo territoriale equilibrato, capace di attrarre investimenti qualificati e trattenere i talenti ingegneristici formati negli atenei della regione. L'integrazione di sistemi di autoproduzione energetica fotovoltaica, il recupero integrale dei calori di scarto dei forni di trattamento termico per il teleriscaldamento degli edifici e il riciclo a circuito chiuso dei fluidi lubrorefrigeranti e dei fanghi di rettifica testimoniano una transizione ecologica fondata su parametri di sostenibilità misurabili e certificati.
7. Analisi di Prospettiva e Visione Futura: Ibridi Ceramici e Cuscinetti Sensorizzati
Il futuro dell'ingegneria dei cuscinetti speciali guarda con decisione a due grandi traiettorie evolutive che vedranno il polo di Castel San Pietro Terme protagonista nei prossimi decenni:
- Cuscinetti Ibridi con Corpi Volventi Ceramici in Nitruro di Silicio ($Si_3N_4$): L'elettrificazione massiva dell'automotive e l'impiego di inverter a commutazione rapida in carburo di silicio (SiC) e nitruro di gallio (GaN) inducono pericolose correnti parassite d'albero (Electrical Discharge Machining - EDM) che possono distruggere le piste dei cuscinetti convenzionali per micro-fusione superficiale (fluting). L'adozione di sfere e rulli ceramici in $Si_3N_4$ garantisce un isolamento dielettrico assoluto, una riduzione del $40\%$ della densità rispetto all'acciaio ($\rho_{\text{ceramica}} \approx 3.2\text{ g/cm}^3$ contro $\rho_{\text{acciaio}} \approx 7.8\text{ g/cm}^3$), un modulo elastico di $310\text{ GPa}$ che riduce l'impronta di contatto e una capacità di operare a fattori di velocità $n \cdot d_m > 2.000.000\text{ mm}\cdot\text{rpm}$ in assenza di lubrificazione marginale.
- Cuscinetti Intelligenti con Sensori Integrati (Smart Bearings): La progressiva introduzione di micro-sensori piezoelettrici a film sottile, termocoppie miniaturizzate e antenne RFID/telemetriche all'interno della struttura della gabbia o degli anelli trasforma il cuscinetto in un nodo periferico IoT (Edge Computing Node). Il componente diventa in grado di trasmettere in tempo reale lo spettro vibrazionale ad alta frequenza, la temperatura della pista e le forze di contatto istantanee, consentendo agli algoritmi di intelligenza artificiale dei veicoli o dei robot di diagnosticare il danno sub-superficiale ben prima che esso si manifesti visivamente.
Le connessioni dirette con le filiere ad alta intensità di conoscenza, coordinate all'interno della rete Motor Valley Emilia-Romagna, posizionano questo comparto produttivo all'avanguardia della competizione industriale globale.
8. Scheda Tecnica e Punti Chiave per i Lettori
Per facilitare l'inquadramento complessivo dei dati ingegneristici discussi nella presente monografia, le seguenti tabelle sintetizzano le specifiche chimico-fisiche dei materiali, i parametri di lavorazione e i riferimenti normativi che regolano la produzione avanzata dei cuscinetti volventi speciali.
Tabella 1: Confronto Metallurgico e Proprietà Meccaniche dei Materiali da Cuscinetto
| Proprietà Meccanica / Chimica | Acciaio 100Cr6 (AISI 52100) | Acciaio 18NiCrMo5 Cementato | Nitruro di Silicio $Si_3N_4$ (Ceramico) |
|---|---|---|---|
| Tipo di Trattamento | Tempra a cuore + Rinvenimento | Cementazione Sottovuoto (LPC) + HPGQ | Sinterizzazione HIP (Hot Isostatic Press) |
| Durezza Superficiale | $60 \div 64\text{ HRC}$ ($720 \div 800\text{ HV}$) | $58 \div 62\text{ HRC}$ ($650 \div 750\text{ HV}$) | $1500 \div 1700\text{ HV}$ (~ $78\text{ HRC}$) |
| Durezza a Cuore | $60 \div 64\text{ HRC}$ | $32 \div 42\text{ HRC}$ (Tenace) | Omogenea in tutto il corpo |
| Modulo Elastico ($E$) | $210\text{ GPa}$ | $210\text{ GPa}$ | $310\text{ GPa}$ |
| Densità ($\rho$) | $7.81\text{ g/cm}^3$ | $7.80\text{ g/cm}^3$ | $3.20\text{ g/cm}^3$ ($-59\%$ rispetto all'acciaio) |
| Tenacità a Frattura ($K_{IC}$) | $18 \div 22\text{ MPa}\sqrt{\text{m}}$ | $> 45\text{ MPa}\sqrt{\text{m}}$ (Nucleo) | $6 \div 8\text{ MPa}\sqrt{\text{m}}$ |
| Tensioni Residue di Superficie | Da lavorazione meccanica | $-400 \div -800\text{ MPa}$ (Compressive) | Neutre / Compressive da lappatura |
| Applicazione Tipica | Sfere, rulli e anelli standard/medi | Ralle a disegno, anelli dentati flangiati | Sfere e rulli ibridi per rotazioni estreme ed e-mobility |
Tabella 2: Parametri di Finitura Superficiale e Tolleranze Geometriche
| Parametro Tecnologico | Tornitura Dura CNC (PCBN) | Rettifica con Mole CBN | Superfinitura Oscillante (Honing) |
|---|---|---|---|
| Rugosità Media ($R_a$) | $0.40 \div 0.80\ \mu\text{m}$ | $0.15 \div 0.30\ \mu\text{m}$ | $< 0.05\ \mu\text{m}$ |
| Rugosità Massima ($R_z$) | $1.50 \div 3.00\ \mu\text{m}$ | $0.80 \div 1.20\ \mu\text{m}$ | $< 0.20\ \mu\text{m}$ |
| Skewness del Profilo ($R_{sk}$) | Neutro ($R_{sk} \approx 0$) | Leggermente positivo/neutro | Negativo ($R_{sk} < 0$) (Plateau) |
| Tolleranza di Circolarità | $2.0 \div 5.0\ \mu\text{m}$ | $0.8 \div 1.5\ \mu\text{m}$ | $< 0.5\ \mu\text{m}$ |
| Regime di Lubrificazione | Limite / Misto | Misto ($\Lambda \approx 1 \div 2$) | Elastoidrodinamico Completo ($\Lambda \ge 3$) |
Tabella 3: Quadro Sinottico delle Normative di Riferimento
| Norma Internazionale | Ambito di Applicazione | Obiettivo Tecnico nello Stabilimento |
|---|---|---|
| ISO 281 | Calcolo del carico dinamico e vita nominale | Valutazione dell'affidabilità a fatica e calcolo del fattore $a_{\text{ISO}}$ |
| ISO 683-17 | Acciai per cuscinetti volventi | Specifiche chimiche, metallurgiche e di purezza inclusionale |
| ISO 1 | Temperatura standard di riferimento | Validazione metrologica dimensionale eseguita rigorosamente a $20^\circ\text{C}$ |
| ISO 14104 | Attacco chimico post-rettifica (Nital Etch) | Ispezione non distruttiva dell'integrità termica superficiale |
| ISO 9934 | Magnetoscopia con particelle fluorescenti (MPI) | Rilevamento di discontinuità superficiali e sub-superficiali su acciai ferromagnetici |
9. Takeaway Box: Sintesi e Punti Chiave
Riferimenti Istituzionali e Documentali
- Regione Emilia-Romagna - Portale Industria, Ricerca e Innovazione
- Città Metropolitana di Bologna - Sviluppo Economico e Territoriale
- Comune di Castel San Pietro Terme - Attività Produttive e Territorio
- Motor Valley Development - Associazione Terra dei Motori
- ANSA Emilia-Romagna - Economia, Manifattura e Meccatronica
- Il Resto del Carlino - Economia e Territorio Bologna
- BolognaToday - Cronaca e Innovazione Industriale