Impianto Di Biometano Di Sant'Agata Bolognese: L'Ingegneria Dell'Economia Circolare Tra Digestione Anaerobica Termofila, Upgrading a Membrane E Decarbonizzazione Dei Trasporti
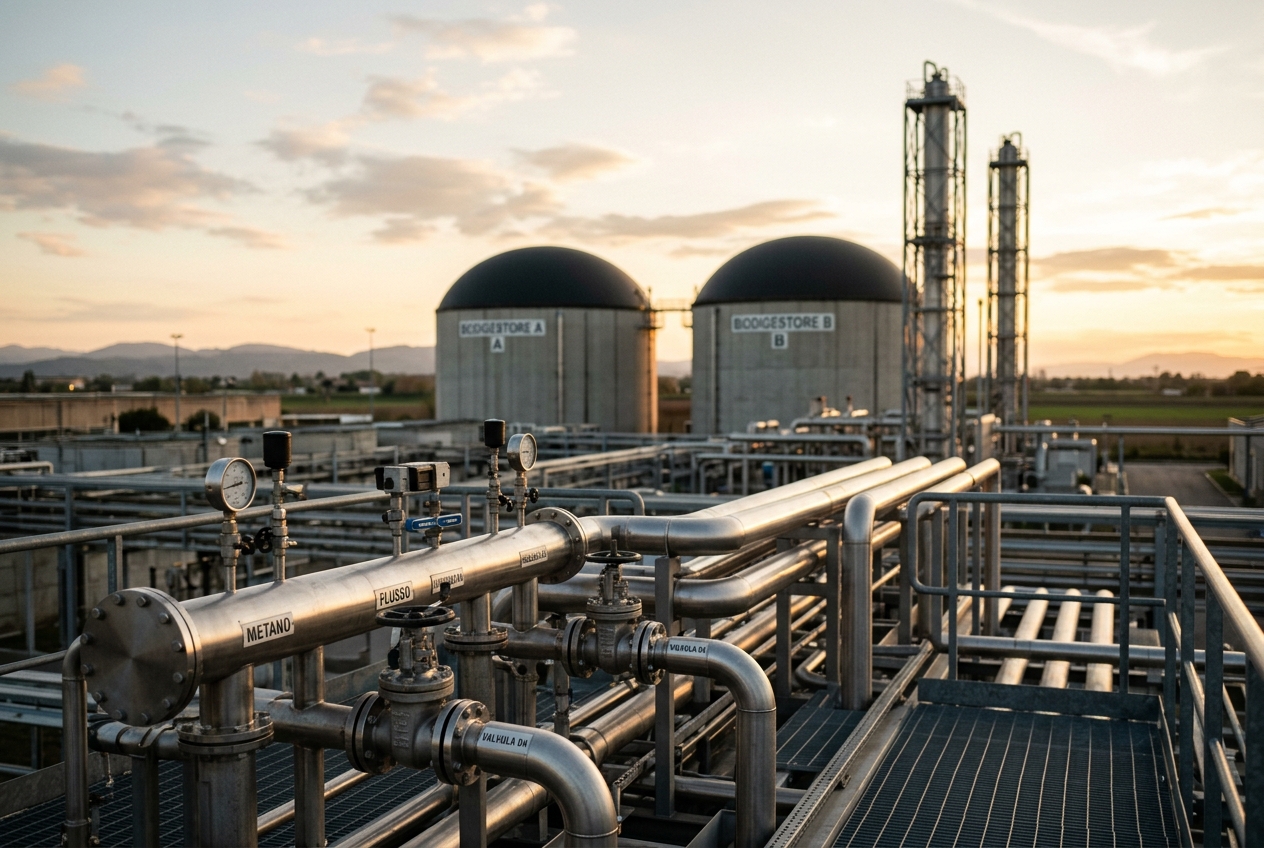
L'impianto costituisce il cardine operativo della strategia per la transizione ecologica coordinata dalla Città Metropolitana di Bologna e si inserisce come elemento fondamentale nel piano per raggiungere la neutralità climatica entro il 2030, nell'ambito della prestigiosa missione europea delle "100 Climate-Neutral and Smart Cities" promossa dal Comune di Bologna.
REPORTAGE INDUSTRIALE: LA METAMORFOSI ENERGETICA DELLO SCARTO URBANO
Varcando i cancelli dell'impianto di Sant'Agata Bolognese, la prima evidenza sensoriale è l'assoluta assenza di emissioni odorigene nell'ambiente circostante. L'intero complesso è mantenuto in costante depressione barometrica: l'aria degli edifici di ricezione e pretrattamento viene aspirata a una portata di decine di migliaia di metri cubi all'ora e convogliata verso un sistema combinato di lavaggio ad umido (scrubber chimico acido-basico) e biofiltrazione su corteccia vegetale, garantendo il rispetto dei più severi limiti di impatto ambientale monitorati costantemente da ARPAE Emilia-Romagna.
Dietro le porte a tenuta stagna si consuma una trasformazione quantitativa imponente. La struttura è dimensionata per trattare annualmente 135.000 tonnellate complessive di matrice organica, suddivise in: * 100.000 tonnellate all'anno di FORSU (Frazione Organica dei Rifiuti Solidi Urbani) proveniente dalla raccolta differenziata spinta dei comuni emiliano-romagnoli; * 35.000 tonnellate all'anno di frazione verde (sfalci d'erba, ramaglie e potature urbane), utilizzate sia come correttore strutturale nei digestori sia come matrice lignocellulosica per la successiva fase di compostaggio aerobico.
Da questo flusso in ingresso, l'impianto estrae ogni anno circa 7,5-8 milioni di Standard metri cubi ($Sm^3$) di biometano, equivalenti al fabbisogno annuo di carburante per oltre 6.000 autovetture o per centinaia di autobus urbani a metano della flotta di TPER Bologna, evitando l'emissione in atmosfera di oltre 14.600 tonnellate di $CO_2$ fossile all'anno e risparmiando più di 6.000 Tonnellate Equivalenti di Petrolio (TEP). Contestualmente, il processo restituisce alla terra oltre 20.000 tonnellate annue di compost di altissima qualità agronomica, certificato dal Consorzio Italiano Compostatori (CIC).
BIOCHIMICA E TERMODINAMICA DELLA DIGESTIONE ANAEROBICA TERMOFILA A 55 °C
Il cuore pulsante della sezione biologica dell'impianto è costituito da una batteria di quattro digestori anaerobici a miscelazione continua (Continuous Stirred-Tank Reactor, CSTR) operanti in regime a secco (dry anaerobic digestion), in cui la concentrazione di sostanza secca totale (Total Solids, TS) all'interno del reattore si attesta tra il 20% e il 28%.
A differenza dei convenzionali impianti mesofili (che operano a 37-39 °C), Sant'Agata Bolognese adotta un regime termofilo rigorosamente termoregolato a $55 \pm 0,5\ ^\circ\text{C}$. La scelta della termofilia conferisce al sistema una cinetica enzimatica marcatamente superiore, consentendo di dimezzare il tempo di ritenzione idraulica (Hydraulic Retention Time, HRT, attestato tra 18 e 22 giorni contro i 35-45 giorni dei sistemi mesofili) e massimizzando la resa specifica di metano per tonnellata di solido volatile introdotto ($Nm^3\ CH_4/t_{SV}$). Inoltre, la permanenza a 55 °C garantisce un'intrinseca azione igienizzante e pastorizzante contro i patogeni enterici (Salmonella, Escherichia coli e semi di infestanti), superando i requisiti del Regolamento CE 1069/2009 sui sottoprodotti di origine animale.
La decomposizione anaerobica della FORSU si articola lungo una cascata biochimica sequenziale e sinergica retta da consorzi microbici specializzati:
1. Idrolisi Enzimatica (Fase Cinetica Limitante)
Le macromolecole insolubili (polisaccaridi cellulosici, amidi, proteine complesse e trigliceridi) vengono scisse in composti solubili a basso peso molecolare (monosaccaridi, peptidi, amminoacidi, glicerolo e acidi grassi a catena lunga - LCFA). Questo passaggio è catalizzato da esoenzimi extracellulari (cellulasi, emicellulasi, amilasi, proteasi e lipasi) secreti da batteri idrolitici anaerobi facoltativi e obbligati appartenenti prevalentemente ai phyla Firmicutes (genere Clostridium) e Bacteroidetes. In presenza di matrici eterogenee come la FORSU, l'idrolisi rappresenta lo stadio limitante l'intera cinetica globale di reazione.
2. Acidogenesi
I monomeri solubili derivanti dall'idrolisi vengono assorbiti dalle cellule batteriche acidogene e convertiti rapidamente, mediante vie metaboliche fermentative, in acidi grassi volatili a catena corta (VFA: acido acetico, acido propionico, acido butirrico, acido valerico), acido lattico, alcoli (etanolo), anidride carbonica ($CO_2$) e idrogeno molecolare ($H_2$).
$$\text{C}6\text{H}{12}\text{O}_6 \longrightarrow \text{CH}_3\text{CH}_2\text{CH}_2\text{COOH} + 2\text{CO}_2 + 2\text{H}_2 \quad (\Delta G^\circ = -254{,}8\text{ kJ/mol})$$
$$\text{C}6\text{H}{12}\text{O}_6 + 2\text{H}_2 \longrightarrow 2\text{CH}_3\text{CH}_2\text{COOH} + 2\text{H}_2\text{O} \quad (\Delta G^\circ = -358{,}2\text{ kJ/mol})$$
3. Acetogenesi e Trasferimento Interspecie di Idrogeno
Gli acidi organici intermedi a catena più lunga (in particolare propionato e butirrato) e gli alcoli non possono essere trasformati direttamente in metano; devono essere ossidati ad acido acetico, $CO_2$ e $H_2$ da batteri acetogeni sintrofici obbligati (Obligate Hydrogen-Producing Acetogens, OHPA), come Syntrophobacter wolinii e Syntrophomonas wolfei.
$$\text{CH}_3\text{CH}_2\text{COO}^- + 3\text{H}_2\text{O} \rightleftharpoons \text{CH}_3\text{COO}^- + \text{HCO}_3^- + \text{H}^+ + 3\text{H}_2 \quad (\Delta G^\circ = +76{,}1\text{ kJ/mol})$$
$$\text{CH}_3\text{CH}_2\text{CH}_2\text{COO}^- + 2\text{H}_2\text{O} \rightleftharpoons 2\text{CH}_3\text{COO}^- + \text{H}^+ + 2\text{H}_2 \quad (\Delta G^\circ = +48{,}1\text{ kJ/mol})$$
La conversione è termodinamicamente sfavorita in condizioni standard ($\Delta G^\circ > 0$). La reazione può procedere spontaneamente solo se la pressione parziale di idrogeno molecolare nel microambiente reattivo viene mantenuta a livelli estremamente bassi ($P_{H_2} < 10^{-4}\text{ bar}$). Questo equilibrio è garantito dal fenomeno dell'Interspecies Hydrogen Transfer (IHT): gli archei metanigeni idrogenotrofi consumano istantaneamente l'idrogeno prodotto dagli acetogeni, rendendo l'energia libera di Gibbs complessiva della sintrofia rigorosamente negativa ($\Delta G < 0$).
4. Metanogenesi
La fase finale è condotta esclusivamente da microrganismi appartenenti al dominio degli Archaea, suddivisi in due vie metaboliche primarie: * Metanogenesi Acetoclastica (responsabile di circa il 65-70% del biometano generato): gli archei acetoclastici (prevalentemente Methanosarcina spp. e Methanosaeta spp.) scindono l'acetato: $$\text{CH}_3\text{COOH} \longrightarrow \text{CH}_4 + \text{CO}_2 \quad (\Delta G^\circ = -31{,}0\text{ kJ/mol})$$ * Metanogenesi Idrogenotrofa (responsabile del restante 30-35% del metano): gli archei idrogenotrofi (Methanothermobacter thermautotrophicus, Methanoculleus spp.) riducono l'anidride carbonica impiegando l'idrogeno come donatore di elettroni: $$\text{CO}_2 + 4\text{H}_2 \longrightarrow \text{CH}_4 + 2\text{H}_2\text{O} \quad (\Delta G^\circ = -131{,}0\text{ kJ/mol})$$
PRETRATTAMENTO MECCANICO, PASTORIZZAZIONE E CONTROLLO CHIMICO-FISICO
L'efficienza biologica dei digestori termofili di Sant'Agata Bolognese poggia su una rigorosa catena di pretrattamento meccanico a monte, progettata per eliminare gli inquinanti merceologici (sacchetti di plastica non compostabile, imballaggi rigidi, metalli, inerti) e strutturare la FORSU.
- Ricezione e Apertura Sacchi: la FORSU viene scaricata in fosse di ricezione stagne e convogliata ad aprisacchi volumetrici a bassa velocità angolare che liberano la materia organica senza polverizzare i film plastici.
- Vagliatura Rotativa (Trommel) e Separazione Balistica: il materiale passa attraverso vagli rotanti con forometria differenziata per separare i corpi grossolani ed elastici dal sottovaglio organico.
- Deferrizzazione e Rimozione Metalli: separatori magnetici a nastro overbelt e deflettori a correnti parassite (Eddy Current Separator) catturano metalli ferrosi e alluminio, proteggendo le pompe a cavità progressiva e gli organi meccanici dei miscelatori interni.
- Condizionamento e Rapporto C/N: la FORSU raffinata presenta un rapporto Carbonio/Azoto ($C/N$) intrinsecamente basso ($\sim 10-14$), caratterizzato da un elevato contenuto di sostanze proteiche a rapida degradazione che potrebbe provocare accumuli tossici di azoto ammoniacale. Viene pertanto miscelata proporzionalmente con frazione legnosa sminuzzata (sfalci e potature), portando il rapporto $C/N$ al target ottimale compreso tra 22:1 e 28:1.
- Controllo dei Parametri di Stabilità Biologica: * Rapporto FOS/TAC: monitorato giornalmente mediante titolazione a doppio punto di viraggio. Il parametro esprime il rapporto tra gli acidi grassi volatili (Flüchtige Organische Säuren, FOS in $\text{mg/l}\ \text{CH}_3\text{COOH}$) e la capacità tampone alcalina (Totales Anorganisches Carbonat, TAC in $\text{mg/l}\ \text{CaCO}_3$). Nell'impianto, il valore viene mantenuto tassativamente nell'intervallo di sicurezza $\text{FOS/TAC} \le 0,25 - 0,35$. Valori superiori a 0,40 segnalano un principio di sovraccarico organico (organic overload) e rischio di inibizione per acidificazione. * pH e Alcalinità Bicarbonatica: il pH è costantemente stabilizzato tra $7,4$ e $7,8$. L'equilibrio tra ammonio ($\text{NH}_4^+$) e ammoniaca indissociata libera ($\text{NH}_3$) è monitorato attentamente: a 55 °C, la frazione tossica di $\text{NH}_3$ aumenta sensibilmente rispetto a condizioni mesofile; il controllo della temperatura e del carico organico volumetrico (Organic Loading Rate, $\text{OLR} \approx 4{,}5 - 6{,}0\ \text{kg}\ \text{SV}/\text{m}^3\cdot\text{d}$) impedisce il superamento della soglia critica di ammoniaca indissociata ($> 200\ \text{mg}\ \text{N-NH}_3/\text{l}$).
INGEGNERIA DELL'UPGRADING: DAI SILOSSANI ALLE MEMBRANE POLIMERICHE SELETTIVE
Il biogas grezzo che emerge dai digestori termofili è una miscela satura di umidità composta mediamente da: * Metano ($\text{CH}_4$): 54% - 58% * Anidride Carbonica ($\text{CO}_2$): 41% - 45% * Acido Solfidrico ($\text{H}_2\text{S}$): 500 - 2.500 ppmv * Composti Organosilicei Volatili (Silossani $D_4, D_5, L_2$): 5 - 25 $\text{mg/Nm}^3$ * Composti Organici Volatili (VOC), Ammoniaca, Azoto e Ossigeno in tracce.
Per trasformare questa miscela grezza in biometano avanzato idoneo all'immissione nella rete nazionale e all'uso come biocarburante per autotrazione, l'impianto di Sant'Agata Bolognese impiega un treno di trattamento chimico-fisico e purificazione a membrana all'avanguardia ingegneristica.
1. Deumidificazione Profonda e Condensazione
Il biogas grezzo a 55 °C, saturo d'acqua, viene inviato a uno scambiatore di calore a fascio tubiero collegato a un gruppo frigorifero industriale (chiller), che abbassa la temperatura del gas a $4\ ^\circ\text{C}$. Il repentino raffreddamento provoca la condensazione massiva del vapore acqueo, che viene separato tramite un demister ciclonico a coalescenza e drenato come condensa acida. Il gas viene poi leggermente riscaldato ($+5\ ^\circ\text{C}$) per portarne l'umidità relativa al di sotto del 50%, prevenendo fenomeni di condensazione nei successivi letti adsorbenti.
2. Desolforazione Chimico-Fisica
L'acido solfidrico ($\text{H}_2\text{S}$) è un gas altamente corrosivo e veleno per le membrane polimeriche. Il gas deumidificato attraversa filtri contenenti ossidi e idrossidi di ferro idrati ($\text{Fe}_2\text{O}_3 / \text{Fe(OH)}_3$) in pellet. La reazione chimica:
$$\text{Fe}_2\text{O}_3 \cdot \text{H}_2\text{O} + 3\text{H}_2\text{S} \longrightarrow \text{Fe}_2\text{S}_3 + 4\text{H}_2\text{O}$$
abbatte la concentrazione di $\text{H}_2\text{S}$ da oltre 1.500 ppmv a valori rigorosamente inferiori a $5\ \text{mg/Nm}^3$.
3. Adsorbimento su Carboni Attivi per Silossani e VOC
La rimozione dei silossani (ottametilciclotetrasilossano $D_4$, decametilciclopentasilossano $D_5$) e dei composti organici volatili alifatici e aromatici (BTEX) è fondamentale per scongiurare la formazione di depositi vetrosi microcristallini di biossido di silicio ($\text{SiO}_2$) nelle camere di combustione dei motori. Il flusso attraversa una coppia di filtri a carboni attivi vergini ad elevata area superficiale specifica ($BET > 1.100\ \text{m}^2/\text{g}$) disposti in configurazione lead-lag (serie intercambiabile), garantendo una concentrazione di silossani residui $< 0{,}1\ \text{mg/Nm}^3$.
4. Upgrading a Membrane Polimeriche a Fibra Cava (Configurazione a 3 Stadi)
Il biogas purificato e deumidificato viene compresso a una pressione operativa di circa 12-16 bar tramite un compressore a vite a iniezione d'olio ad alta efficienza (dotato di separatore d'olio a più stadi e filtro a coalescenza aerosol). Il flusso entra quindi nel modulo di separazione a membrane a fibra cava in poliimmide ad alta selettività.
Il principio di separazione sfrutta il meccanismo di soluzione-diffusione attraverso la matrice polimerica. La permeabilità di ciascun gas dipende dal suo diametro cinetico molecolare e dalla sua solubilità nel polimero: * L'anidride carbonica ($\text{CO}_2$, diametro cinetico 3,30 Å) e il vapore acqueo sono molecole "veloci" ad alta solubilità e permeano rapidamente attraverso le pareti della fibra cava nel lato a bassa pressione (permeato). * Il metano ($\text{CH}_4$, diametro cinetico 3,80 Å) è una molecola "lenta" e non permea, rimanendo confinato all'interno del nucleo della fibra e uscendo come flusso ad alta pressione (retentato).
L'architettura a tre stadi con ricircolo integrato consente di conciliare due obiettivi fondamentali: 1. Massima Purezza del Biometano: il retentato del primo stadio viene inviato al secondo stadio di finitura, ottenendo un flusso finale con un tenore di metano $\text{CH}_4 \ge 97{,}5\% - 98{,}5\%$ e un contenuto residuo di $\text{CO}_2 < 2\%$. 2. Minimizzazione del Methane Slip (<0,5%): il permeato del primo stadio (che contiene una piccola frazione di metano sfuggito) viene inviato a un terzo stadio di recupero. Il retentato di questo stadio viene reimmesso a monte del compressore principale (recupero attivo), mentre l'effluente (off-gas esausto) è costituito da $\text{CO}_2$ ad altissima purezza (>99%) esente da metano, che può essere rilasciata in atmosfera neutrale o recuperata per impieghi industriali e alimentari (carbon capture and utilization - CCU).
COMPRESSIONE A 75 BAR E IMMISSIONE NELLA RETE NAZIONALE DI TRASPORTO SNAM
Il biometano prodotto, ormai purificato a standard qualitativi superiori rispetto al gas naturale fossile, viene indirizzato alla stazione di compressione finale e misura fiscale.
- Compressione a 75 bar: un gruppo di compressori a pistoni alternativi non lubrificati (oil-free) comprime il gas dalla pressione di upgrading (12-14 bar) fino alla pressione di trasporto della rete primaria gestita da SNAM (tipicamente tra 45 e 75 bar).
- Cabina ReMi (Regolazione e Misura) e Certificazione Fiscale: all'interno della cabina di interfaccia fiscale con la rete SNAM, il biometano è sottoposto a un'analisi analitica continua e automatizzata mediante gascromatografi industriali on-line in tempo reale accreditati. Il sistema calcola e verifica: * Potere Calorifico Superiore (PCS): target compreso tra $37{,}0$ e $41{,}5\ \text{MJ/Sm}^3$. * Indice di Wobbe ($W = \frac{\text{PCS}}{\sqrt{d}}$): vincolato tassativamente tra $47{,}3$ e $52{,}3\ \text{MJ/Sm}^3$. * Ossigeno ($O_2$) e Anidride Carbonica ($CO_2$): $O_2 \le 0{,}6\%\ \text{mol}$, $CO_2 \le 2{,}5\%\ \text{mol}$. * Punto di Rugiada dell'Acqua e degli Idrocarburi: conformità ai requisiti della norma tecnica UNI EN 16723-1 e delle direttive ARERA per l'immissione in griglia.
- Odorizzazione di Sicurezza: prima dell'immissione fisica nel gasdotto, al flusso viene dosato con precisione micrometrica il tracciante odorigeno standard a base di Tetraidrotiofene (THT) a una concentrazione compresa tra 20 e 40 $\text{mg/Sm}^3$, indispensabile per consentire la rapida rilevazione olfattiva di eventuali fughe nelle reti di distribuzione civile.
- Valvole di Sicurezza a Blocco Rapido (Slam-Shut Valves): qualora un singolo parametro compositivo o calorifico dovesse deviare istantaneamente dai range ammessi da SNAM, le valvole automatiche intercettano il flusso verso la rete in frazioni di secondo, deviando il biometano fuori specifica verso un polmone di ricircolo o alla torcia ad alta temperatura senza alcuna dispersione fuggiasca nell'ambiente.
CHIUSURA DEL CICLO DELLA MATERIA: DAL DIGESTATO AL COMPOST CERTIFICATO CIC
L'ingegneria di Sant'Agata Bolognese non si esaurisce con l'estrazione della molecola energetica. Il residuo solido-liquido non digerito espulso dai reattori CSTR — il digestato termofilo — racchiude l'intero patrimonio nutrizionale minerale e organico della FORSU di partenza (azoto organico e ammoniacale, fosforo, potassio e microelementi).
- Separazione Meccanica Solido-Liquido: il digestato estratto a 55 °C viene condizionato e inviato a una batteria di presse a vite elicoidale (screw presses) e centrifughe industriali decanter. * La frazione liquida viene parzialmente ricircolata in testa ai digestori per inoculare il consorzio microbico attivo e umidificare la biomassa fresca in ingresso, mentre l'eccedenza chiarificata è inviata a un impianto di depurazione biologica delle acque reflue con denitrificazione avanzata. * La frazione solida (con tenore di secco $\text{TS} \approx 25-30\%$) viene raccolta per il processo di biostabilizzazione aerobica.
- Miscelazione con Matrice Lignocellulosica: il digestato solido viene omogeneizzato con legno cippato e ramaglie derivanti dalla frazione verde. La matrice legnosa svolge un duplice ruolo cruciale: fornisce scheletro strutturale evitando l'impaccamento del cumulo e garantisce un reticolo poroso continuo per la pervasiva circolazione dell'ossigeno.
- Biostabilizzazione Accelerata in Biocelle a Ventilazione Forzata: il miscuglio viene stoccato in grandi gallerie chiuse in cemento armato (biocelle o tunnel di compostaggio). Dal pavimento grigliato viene insufflata aria compressa termoregolata. I microrganismi aerobi (funghi e attinomiceti) ossidano rapidamente le sostanze organiche facilmente degradabili residue, innescando una reazione fortemente esotermica che innalza la temperatura a $60 - 65\ ^\circ\text{C}$ per almeno 15-20 giorni, completando la distruzione termica di qualsiasi residuo biologico o fitopatogeno.
- Maturazione Secondaria e Umificazione: il materiale esce dalle biocelle e viene disposto in grandi cumuli all'interno di un'aia coperta per un periodo di maturazione e stabilizzazione di 60-90 giorni, durante il quale i cumuli vengono periodicamente arieggiati mediante rivoltatori meccanici semoventi. In questa fase si compie l'umificazione della materia organica con sintesi di acidi umici e fulvici stabili.
- Raffinazione Finale e Ritorno alla Terra: il compost maturo attraversa un vaglio rotante a maglia fine (8-10 mm) e un separatore balistico ad aria per eliminare ogni eventuale frammento residuo di inerti o impurità. Il prodotto finale è l'Ammendante Compostato Misto (ACM) ad altissimo titolo agronomico, commercializzato e distribuito agli agricoltori del territorio emiliano. Il suo impiego reintegra il carbonio organico nei suoli agrari impoveriti dalla coltivazione intensiva, aumenta la capacità di ritenzione idrica dei terreni e chiude perfettamente il cerchio bioeconomico tra città e campagna.
VOCI DELLA COMUNITÀ, AMMINISTRAZIONE E LA SFIDA BOLOGNA MISSIONE 2030
L'impianto di Sant'Agata Bolognese non è solo una dimostrazione di eccellenza impiantistica; è un modello di politica territoriale integrata. La sinergia tra la multiutility Hera e l'azienda di trasporto pubblico metropolitano TPER costituisce un caso studio a livello continentale: la frazione organica raccolta nelle pattumiere dei residenti di Bologna diventa letteralmente il carburante a impatto netto zero che muove la flotta degli autobus urbani che quegli stessi cittadini utilizzano ogni giorno.
"L'esperienza di Sant'Agata Bolognese dimostra come l'innovazione tecnologica applicata ai servizi pubblici possa trasformare un potenziale problema di gestione dei rifiuti in una leva strategica di indipendenza energetica e decarbonizzazione reale," sottolineano gli analisti della transizione energetica metropolitana. "Inserire questo polo all'interno dell'ecosistema urbano ha permesso a Bologna di posizionarsi all'avanguardia in Europa verso il traguardo della neutralità climatica entro il 2030."
Il piano di sviluppo dell'area metropolitana bolognese prevede un'ulteriore evoluzione dell'hub: l'integrazione progressiva tra biometano avanzato, idrogeno verde e cattura selettiva della $CO_2$ biogenica derivante dall'upgrading a membrane. Questo approccio sistemico permetterà di alimentare anche i nuovi vettori di mobilità pesante e decarbonizzare processi industriali termofili ad alto consumo energetico presenti lungo la Via Emilia.
QUADRO TECNICO DI SINTESI DEI PARAMETRI CHIMICO-FISICI E PRESTAZIONALI
| Sezione di Impianto | Parametro Operativo | Valore di Esercizio Nominale | Unità di Misura | Metodo di Controllo / Riferimento |
|---|---|---|---|---|
| Ricezione & Pretrattamento | Capacità FORSU annua | $100.000$ | $\text{t/anno}$ | Pesa a ponte e controllo merceologico |
| Capacità Sfalci/Verde annua | $35.000$ | $\text{t/anno}$ | Selezione volumetrica e triturazione | |
| Rapporto C/N miscela in ingresso | $22:1 - 28:1$ | Adimensionale | Analisi elementare CHNS | |
| Digestione Anaerobica (CSTR) | Temperatura di processo | $55{,}0 \pm 0{,}5$ | $^\circ\text{C}$ | Regime Termofilo controllato con sonde PT100 |
| Tempo di Ritenzione Idraulica (HRT) | $18 - 22$ | Giorni | Calcolo fluidodinamico continuo | |
| Sostanza Secca Totale (TS) | $20 - 26$ | $\%$ su t.q. | Termogravimetria a 105 °C | |
| Rapporto FOS/TAC | $0{,}25 - 0{,}32$ | Adimensionale | Titolazione potenziometrica automatica | |
| pH di esercizio | $7{,}4 - 7{,}8$ | Unità pH | Elettrodi combinati a vetro in reattore | |
| Biogas Treatment & Upgrading | Temperatura Deumidificazione | $4{,}0 \pm 0{,}5$ | $^\circ\text{C}$ | Chiller con separatore a coalescenza |
| $\text{H}_2\text{S}$ in ingresso / uscita | $1.500\ \rightarrow\ <5$ | $\text{mg/Nm}^3$ | Letti assorbenti ossidi di ferro / UV | |
| Silossani totali residui | $< 0{,}1$ | $\text{mg/Nm}^3$ | Adsorbimento su carboni attivi vergini | |
| Selettività membrane $\alpha_{\text{CO}_2/\text{CH}_4}$ | $> 35$ | Adimensionale | Membrane polimeriche a fibra cava | |
| Perdita di metano (Methane Slip) | $< 0{,}5$ | $\%$ | Configurazione a 3 stadi con ricircolo | |
| Immissione Rete SNAM | Purezza Metano ($\text{CH}_4$) | $97{,}5 - 98{,}5$ | $\%$ vol. | Gascromatografo da processo on-line |
| Pressione di immissione | $45 - 75$ | $\text{bar}$ | Compressori alternativi a pistoni oil-free | |
| Potere Calorifico Superiore (PCS) | $37{,}0 - 41{,}5$ | $\text{MJ/Sm}^3$ | Norma UNI EN 16723-1 / Delibere ARERA | |
| Indice di Wobbe | $47{,}3 - 52{,}3$ | $\text{MJ/Sm}^3$ | Calcolo continuo in cabina ReMi | |
| Odorizzante (Tetraidrotiofene) | $20 - 40$ | $\text{mg/Sm}^3$ | Iniezione proporzionale volumetrica | |
| Sezione Compostaggio | Produzione Compost certificato | $\sim 20.000$ | $\text{t/anno}$ | Bilancio di massa / Certificazione CIC |
| Biostabilizzazione accelerata | $15 - 20$ (a $60-65\ ^\circ\text{C}$) | Giorni | Biocelle chiuse con ventilazione insufflata | |
| Maturazione secondaria in cumulo | $60 - 90$ | Giorni | Rivoltamento periodico e monitoraggio T/UR |
SCHEDA DI SINTESI E TAKEAWAY BOX
[!NOTE]
TAKEAWAY BOX: IL MODELLO SANT'AGATA BOLOGNESE IN BREVE
- Infrastruttura e Gestione: Primo impianto industriale italiano su larga scala realizzato da una multiutility (Herambiente - Gruppo Hera) per la digestione anaerobica termofila e upgrading a biometano della frazione organica urbana (FORSU).
- Input Trattato: 135.000 tonnellate annue di matrici organiche (100.000 t FORSU da raccolta differenziata + 35.000 t scarti verdi e potature).
- Output Energetico: Circa 7,5 - 8 milioni di $\text{Sm}^3$ all'anno di biometano con purezza $\text{CH}_4 > 97,5\%$, compresso fino a 75 bar e immesso nella rete di trasporto SNAM.
- Output Agronomico: Oltre 20.000 tonnellate all'anno di Ammendante Compostato Misto (ACM) ad alta resa, certificato dal Consorzio Italiano Compostatori (CIC) per l'agricoltura locale.
- Efficienza Tecnologica: Digestione termofila a 55 °C in 4 reattori CSTR, separazione a membrane polimeriche a fibra cava a 3 stadi con perdite di metano (methane slip) inferiori allo 0,5%, e controllo gascromatografico continuo in cabina ReMi conforme alla norma UNI EN 16723-1.
- Impatto Ambientale e Mobilità: Risparmio di oltre 6.000 TEP/anno, abbattimento di 14.600 tonnellate di $\text{CO}_2$ all'anno e alimentazione a ciclo chiuso della flotta di autobus a metano di TPER Bologna, cardine della transizione climatica promossa dal Comune di Bologna e dalla Città Metropolitana di Bologna.